聚醚醚酮(PEEK)被公认为在严苛的航空航天和医疗应用中替代金属部件的首选热塑性材料。PEEK 的熔融温度为 343° C,玻璃化转变温度为 143° C,具有耐化学腐蚀性、热稳定性以及与皮质骨相近的弹性模量。
尽管具备上述材料特性,但在熔丝制造(FFF)中沿垂直(ZX)方向获得稳定一致的力学性能,长期以来一直是重大的工程难题。工艺未经优化时,可能产生微观孔隙并降低层间结合力,从而导致力学性能各向异性。
要理解其成因,需要从基本热力学角度对比 对流式环境加热与定向辐射能量传递。
对流式环境加热的 热力学原理
许多高温3D打印架构采用对流加热来提高成型腔内的环境空气温度。 在纯对流系统中,热能由加热元件传递给循环空气,再由空气加热打印零件。
对流加热虽然能够有效维持整体环境温度,但在加工高温聚合物时会带来特定的物理限制:
-
环境温度梯度:在封闭空间内,空气循环必然导致腔室内存在温度差异,靠近加热出风口的区域与成型空间下部或中部区域的温度不同。
- 沉积界面的表面热损失:与直接辐射相比,空气的热容和传热效率相对较低。在新丝材沉积时,环境空气的流动会使先前沉积丝条的上表面边界层冷却。
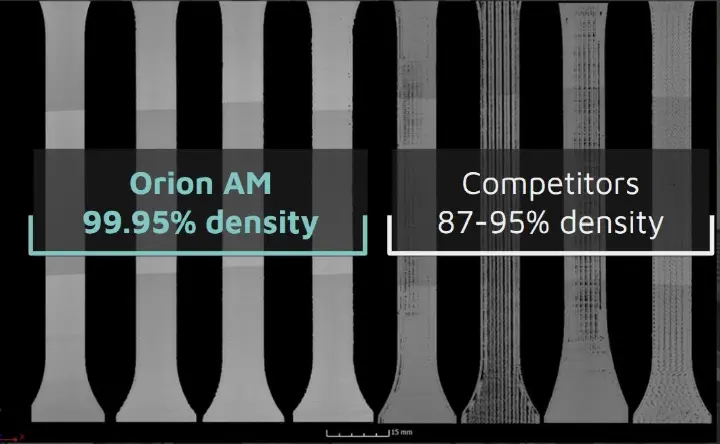
由于对流空气无法将热能精准传递到发生结合的确切位置,界面无法维持后续丝材层完全熔合所需的能量。这会导致层间结合不完全、层内出现孔隙,以及显著的力学各向异性。对打印样件的显微 CT 对比分析表明,采用传统环境加热工艺生产的零件通常存在内部孔隙,相对密度仅为 87% 至 95%,较高的孔隙率削弱了 Z 轴方向的性能。
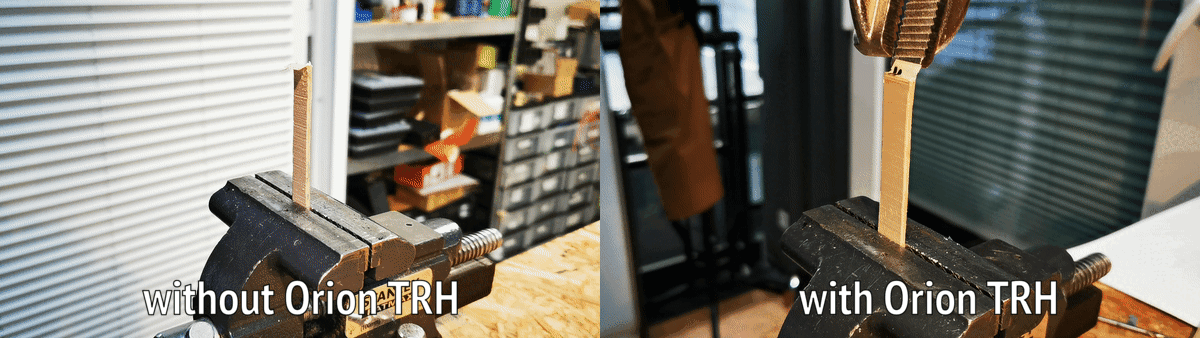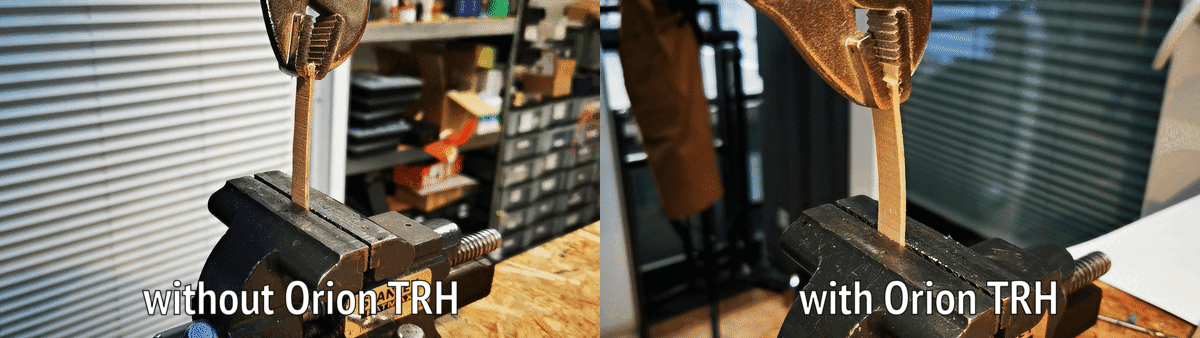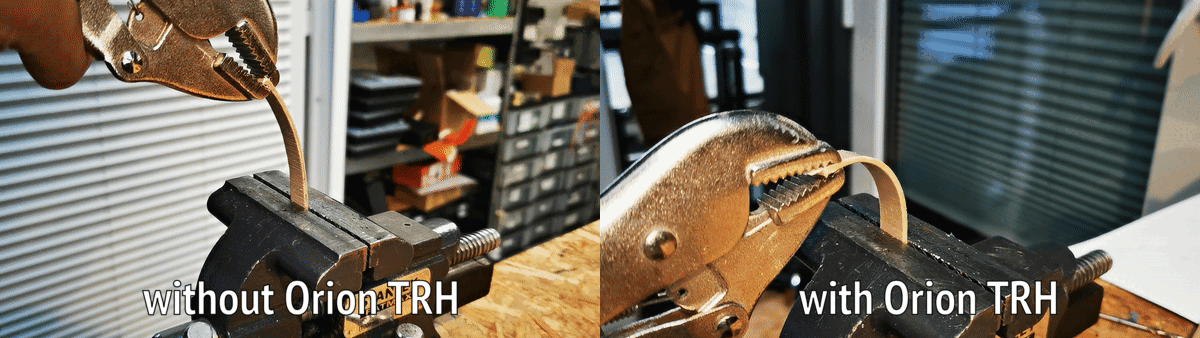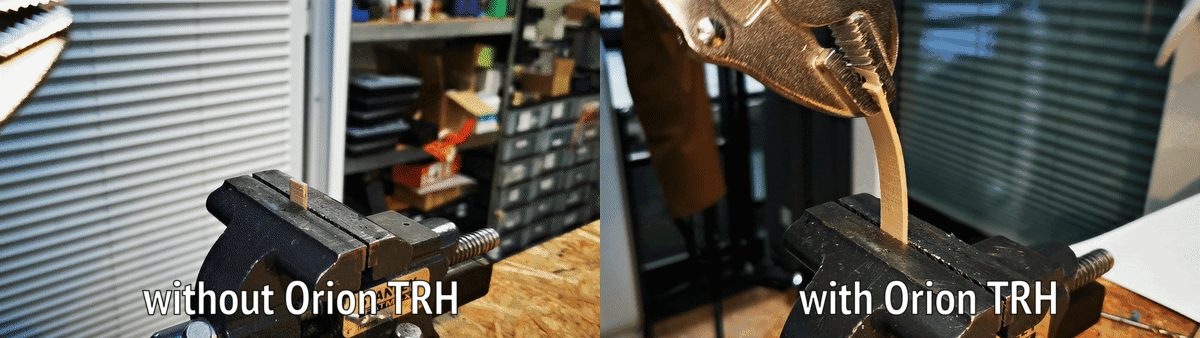
辐射替代方案:辐射加热与热风对流3D打印的对比
要消除环境空气系统固有的孔隙和热分层问题,必须改变热能的传递方式。在比较辐射加热与热风对流3D打印时,差异就在于热能如何传递给聚合物。
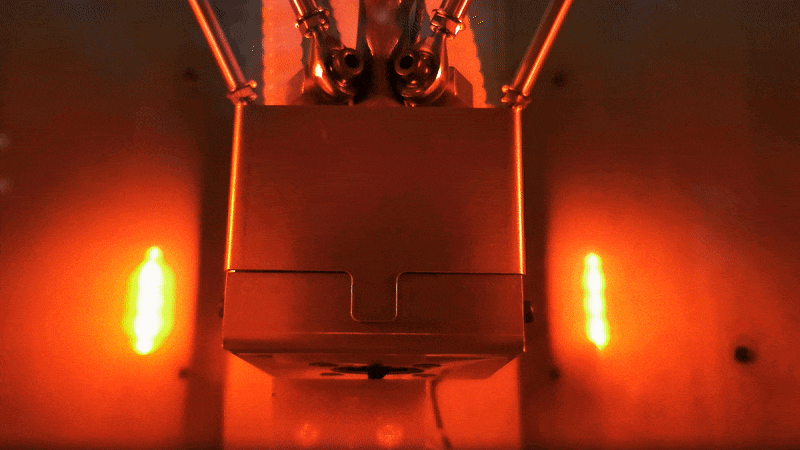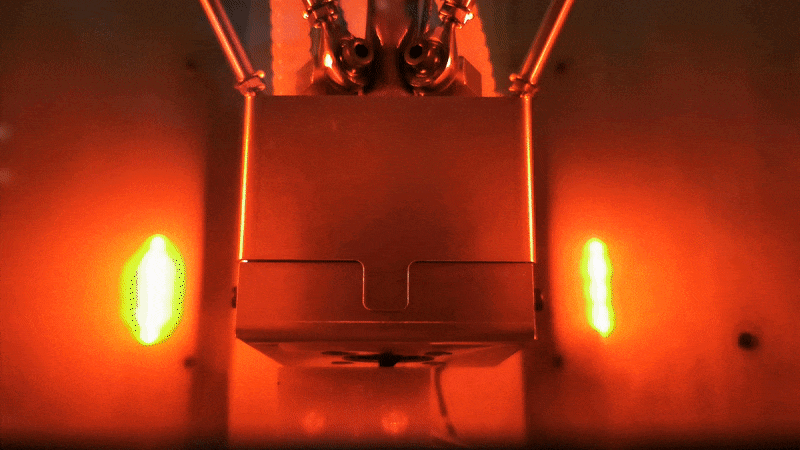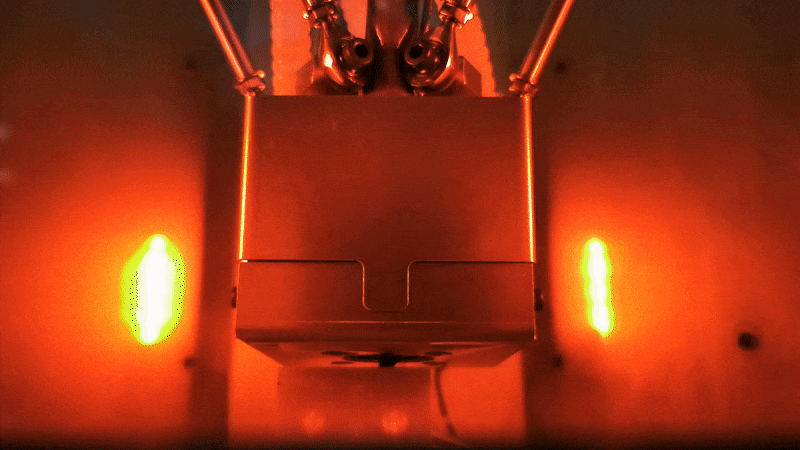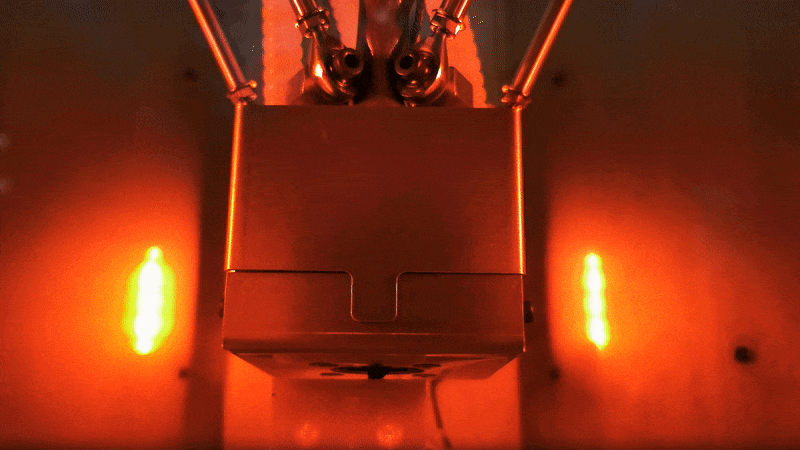
Orion AM 专有的热辐射加热(TRH) 工艺以一种热管理策略取代环境空气循环,结合非聚焦热辐射与聚焦加热,在不依赖高速气流的情况下,于整个零件几何形状上保持精确的热稳定性。
通过定向发射可直接穿透至结合界面的红外辐射,下层表面温度在新丝条铺设的同时被精确提升至最佳熔合状态。这种精准的能量输送抵消了气流造成的温度梯度,并防止导致冷接缝的表面热损失。
PEEK 3D打印中的原位半结晶与各向同性
对于 PEEK 等半结晶聚合物,热历史决定着分子取向和力学强度。打印过程中恰当的热管理可确保聚合物分子链具备足够的热能,从而在层间边界上均匀结晶。
借助 TRH,Orion AM 高温3D打印机可实现三项关键的材料性能成果:
- 接近 100% 的相对密度:定向辐射将打印线和打印层熔合为均质结构,相对密度最高可达 99.95%(孔隙率低至 0.05%),并经独立第三方验证。
- 原位层间结晶:高温的精准施加促使 PEEK 在打印过程中(层间及层内)完成结晶,完全无需打印后的退火或热处理工序。
- 近乎各向同性的拉伸强度:由于层间结合强度与挤出材料本身的强度相当,填充角度和打印方向不再决定零件强度。
经验证的力学性能(TRH 工艺)
针对多种商用 PEEK 线材的独立测试表明,TRH 可使垂直(ZX)方向的拉伸强度达到或超过注塑成型基准值:
- Evonik INFINAM® PEEK 9359F:垂直(ZX)方向拉伸强度达 97.2 MPa(注塑成型参考值为 90 MPa)。
- Solvay KetaSpire® PEEK:垂直(ZX)方向拉伸强度达 95.4 MPa(注塑成型参考值为 91 MPa)。
- Victrex AM™ 450FIL:垂直(ZX)方向拉伸强度达 93.3 MPa(注塑成型参考值为 98 MPa)。
- Invibio PEEK-OPTIMA® LT1:垂直(ZX)方向拉伸强度达 92.1 MPa(注塑成型参考值为 100 MPa)。
结论
采用环境热风对流加工高温半结晶聚合物,迫使工程师在零件取向、致密度和 Z 轴强度方面接受结构性妥协。从对流式环境空气加热转向定向热辐射加热后,零件直接下机即可达到最高 99.95% 的相对密度、实现原位半结晶以及近乎各向同性的性能。
