为高性能聚合物 开启增材制造之门
辐射加热与热风对流的对比
当工程师将工业 PEEK 3D打印机与注塑成型进行比较时,增材制造(AM)的短板在于孔隙、翘曲、分层和 Z 轴强度薄弱。自 2018 年以来,Orion AM 一直致力于以一种在打印过程中加热零件的全新方法解决这些局限。
对流加热 效率较低,并会产生 严重的温度梯度,导致 层间结合不良。 Orion AM 专有的热辐射加热则以穿透性辐射实现持续 且可完全自定义的热历史控制。
这使 PEEK 及其他超高性能聚合物能够实现原位结晶,达到注塑成型的强度和致密度,并免除打印后的退火工序。
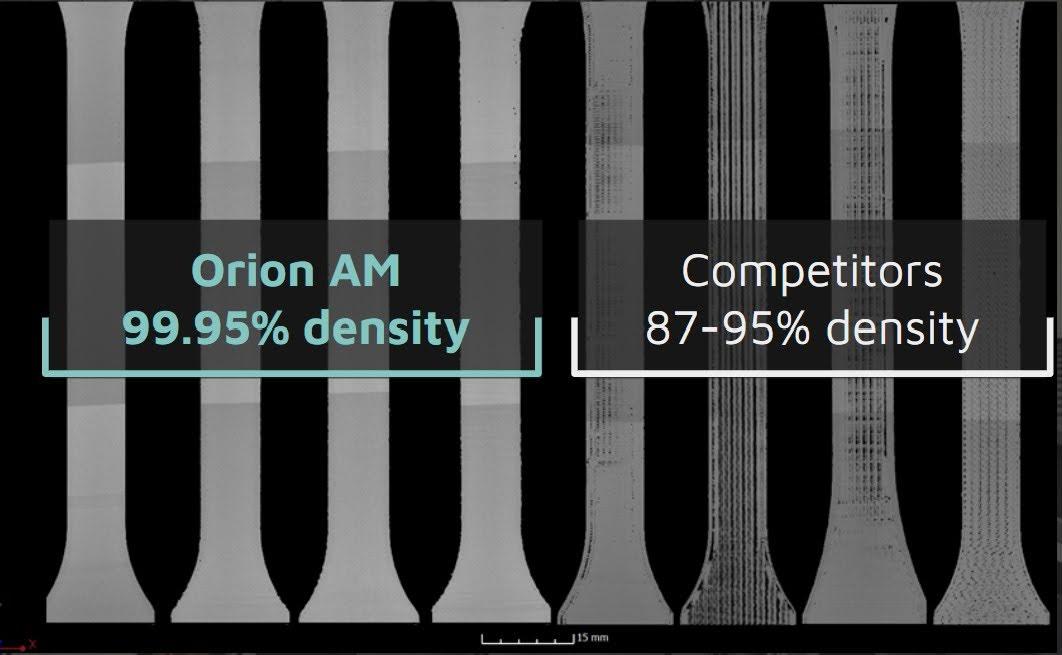
99.95% 零件致密度 & 各向同性强度
由于热量能够穿透材料,各层得以真正熔合在一起。PEEK 的这种层间焊合带来了卓越的力学完整性:
- PEEK 打印零件致密度最高可达 99.95%:消除内部孔隙,使我们的工艺能够为真空和水下应用生产气密密封的3D打印零件。
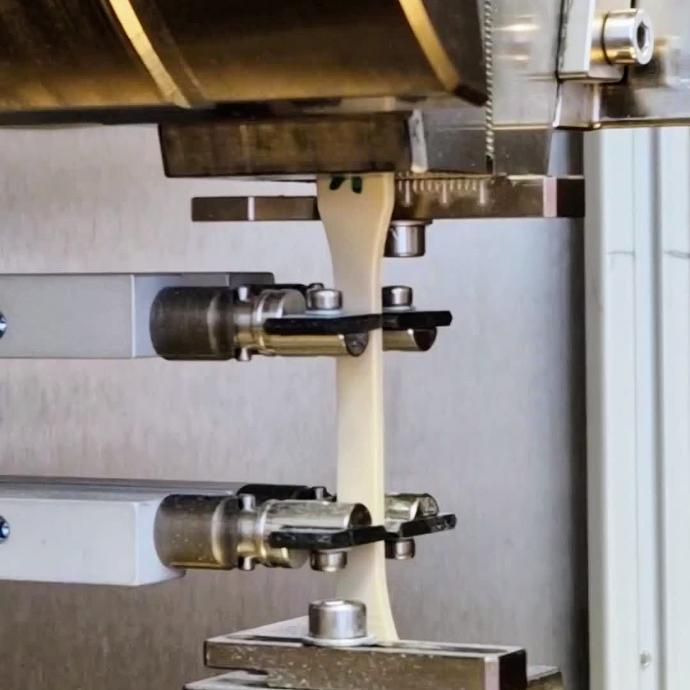
- 3D打印 Z 轴强度达 90+ MPa:稳定达到或超过传统注塑成型的拉伸强度(约 90 MPa,因线材而异),验证了我们的系统可用于承重终端零件生产。
应用领域
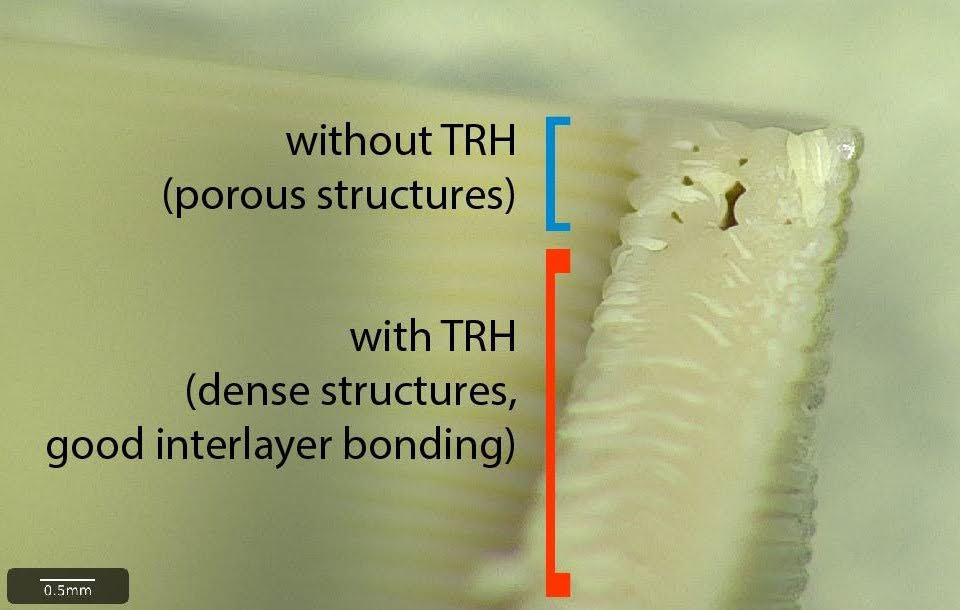
完全结合的结构
热辐射加热(TRH)的效果: 当我们的 TRH 系统开启时, 零件内部结构完全结合、致密且无孔隙。每一层都与其上下层熔合在一起。
与之形成对比的是 标准方式(TRH 关闭),以蓝色标出: 由于缺乏适当且稳定的加热,打印线 和层之间出现孔隙,导致零件强度较低、孔隙较多。
实心填充
对 Orion AM 试样进行的计算机断层扫描(CT)显示,平均孔隙率低于 0.05%,即结构内部致密度达 99.95%,可与注塑成型或 CNC 加工相媲美。
工业级 PEEK 线材

KetaSpire®
PEEK
拉伸强度(MPa)
注塑成型强度: 91 MPa
INFINAM®
9359F
拉伸强度(MPa)
注塑成型强度:90 MPa
Victrex
AM™450FIL
拉伸强度(MPa)
注塑成型强度:98 MPa

LUVOCOM® 3F PEEK 9581 NT
拉伸强度(MPa)
注塑成型强度:95 MPa
KetaSpire®
PEEK CF
拉伸强度(MPa)
注塑成型强度:159 MPa
医用/植入级 PEEK 线材
Invibio PEEK-OPTIMA® LT1
拉伸强度(MPa)
注塑成型强度:100 MPa

VESTAKEEP® PEEK i4 3DF
拉伸强度(MPa)
注塑成型强度:94 MPa
TECAFIL PEEK VX MT
拉伸强度(MPa)
注塑成型强度:100 MPa
其他高性能聚合物
Victrex
AM™200FIL
拉伸强度(MPa)
注塑成型强度:90 MPa
Radel®
PPSU
拉伸强度(MPa)
注塑成型强度:74 MPa