Polyeteretereketon (PEEK) är allmänt erkänd som en ledande termoplast för att ersätta metallkomponenter i krävande tillämpningar inom flyg- och rymdindustri och medicinteknik. Med en smälttemperatur på 343° C och en glasomvandlingstemperatur på 143° C erbjuder PEEK beständighet mot kemisk korrosion, termisk stabilitet och en elasticitetsmodul liknande kortikalt ben.
Trots dessa materialegenskaper har det historiskt varit en betydande teknisk utmaning att uppnå jämna mekaniska egenskaper längs den vertikala axeln (ZX) vid Fused Filament Fabrication (FFF). Ooptimerad bearbetning kan leda till mikroskopiska porer och sämre vidhäftning mellan lagren, vilket ger mekanisk anisotropi.
För att förstå varför detta sker måste man granska den grundläggande termodynamiken i konvektiv omgivningsuppvärmning jämfört med riktad strålningsenergiöverföring.
Termodynamiken i konvektiv omgivningsuppvärmning
Många arkitekturer för högtemperatur-3D-utskrift använder konvektiv uppvärmning för att höja lufttemperaturen i byggkammaren. I ett rent konvektivt system överförs värmeenergi från värmeelementen till cirkulerande luft, som i sin tur värmer den utskrivna detaljen.
Konvektiv uppvärmning är effektiv för att upprätthålla den allmänna omgivningstemperaturen, men den medför specifika fysikaliska begränsningar vid bearbetning av högtemperaturpolymerer:
-
Termiska gradienter i omgivningen: Luftcirkulation i en sluten volym utsätter oundvikligen kammaren för temperaturvariationer, där områden nära värmeutloppen har en annan temperatur än de nedre eller centrala delarna av byggvolymen.
- Värmeförlust vid ytan i avsättningsgränsskiktet: Luft har relativt låg värmekapacitet och värmeöverföringsförmåga jämfört med direkt strålning. När ny filament läggs ut kyler luftrörelserna det övre gränsskiktet i den tidigare utlagda strängen.
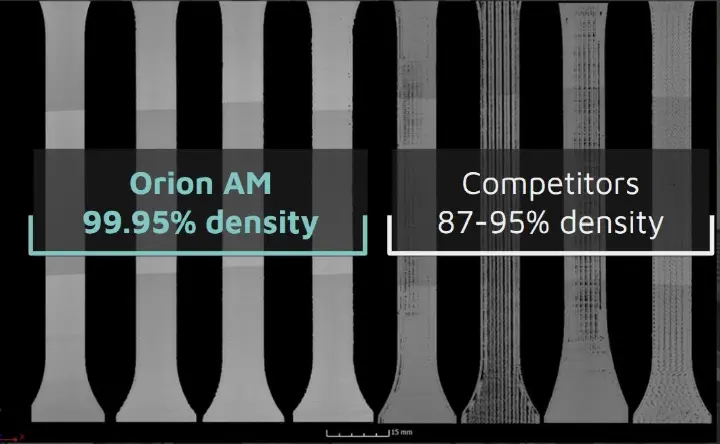
Eftersom konvektiv luft inte kan tillföra riktad värmeenergi direkt till den exakta punkt där bindningen sker, kan gränsskiktet inte behålla den energi som krävs för att efterföljande filamentlager ska smälta samman helt. Resultatet blir ofullständig vidhäftning mellan lagren, inre porer i lagren och betydande mekanisk anisotropi. Jämförande mikro-CT-analyser av utskrivna prover visar att detaljer som tillverkas med konventionell omgivningsuppvärmning ofta har inre porer, med relativa densiteter mellan 87 % och 95 %, vilket ger en hög porhalt som försämrar prestandan i Z-led.
Strålningsalternativet: strålningsuppvärmning kontra 3D-utskrift med varmluftskonvektion
För att eliminera de porer och den termiska delaminering som är inbyggda i system med omgivningsluft måste värmeenergin tillföras på ett annat sätt. När man jämför strålningsuppvärmning med 3D-utskrift med varmluftskonvektion ligger skillnaden i hur värmeenergin överförs till polymeren.
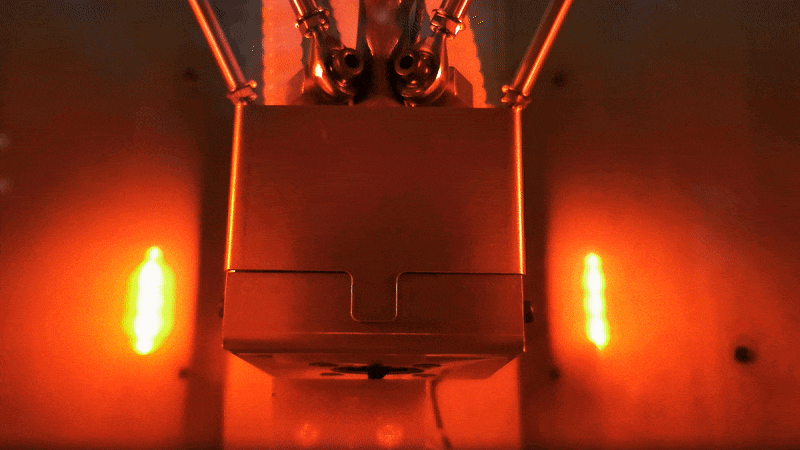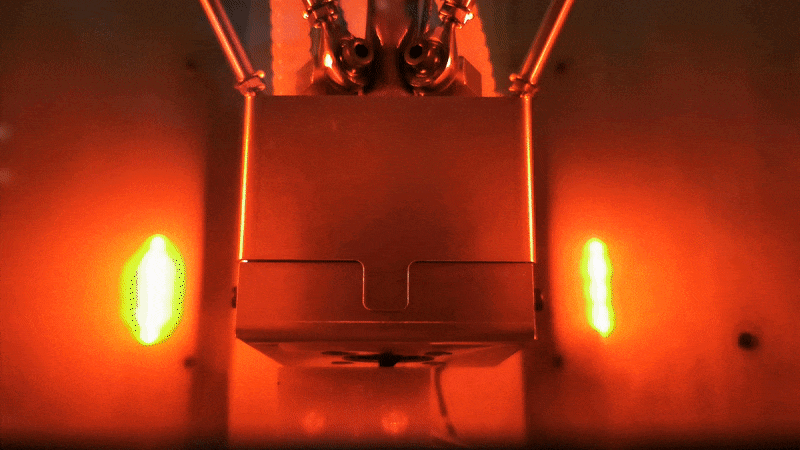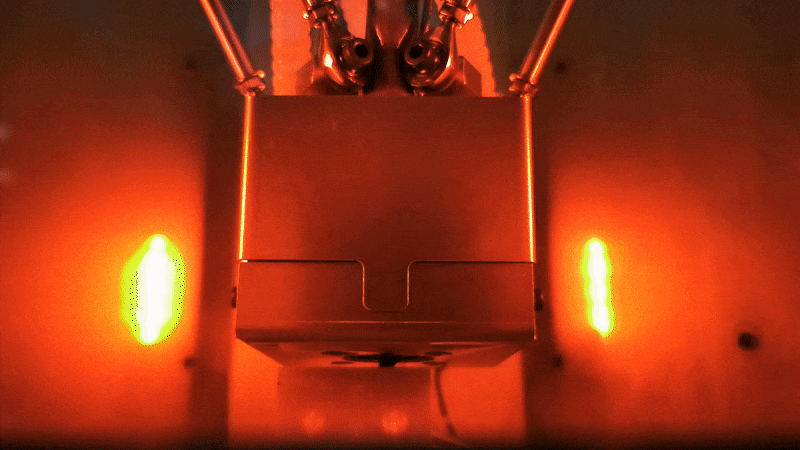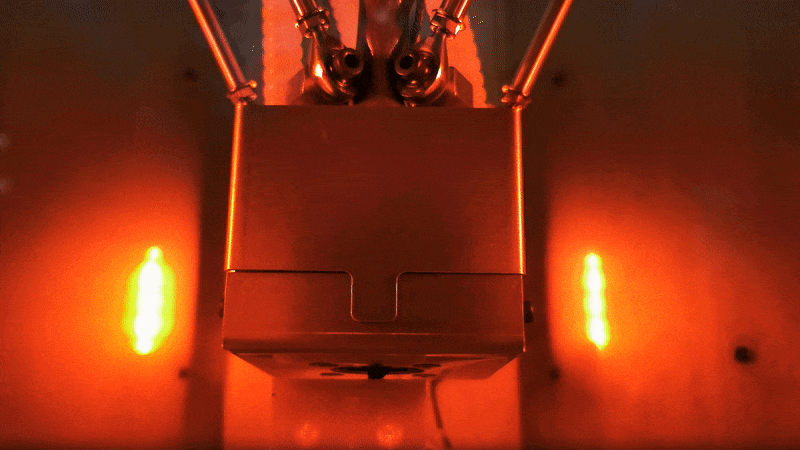
Orion AM:s egenutvecklade Thermal Radiation Heating (TRH)- process ersätter luftcirkulationen med en strategi för termisk styrning som kombinerar både ofokuserad värmestrålning och fokuserad uppvärmning för att upprätthålla exakt termisk stabilitet över hela detaljens geometri, utan att förlita sig på luftrörelser med hög hastighet.
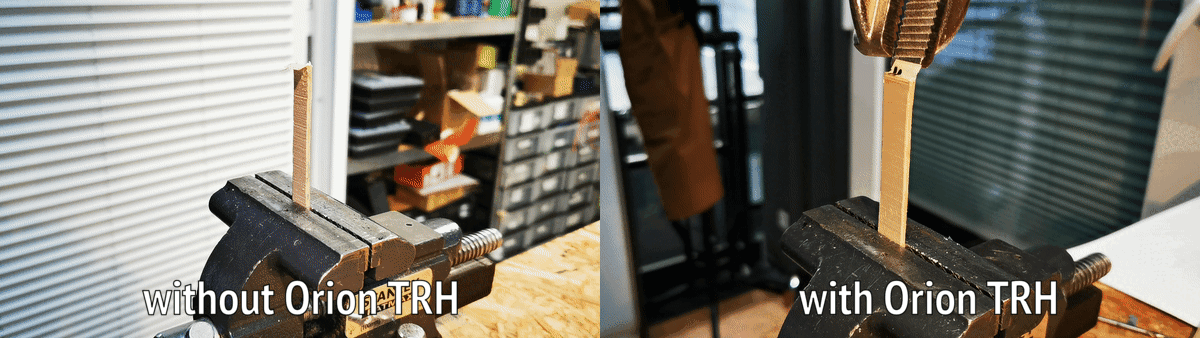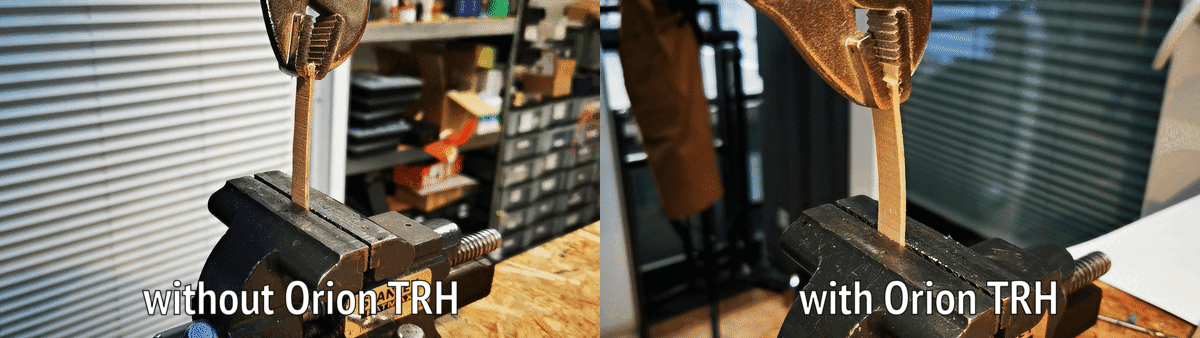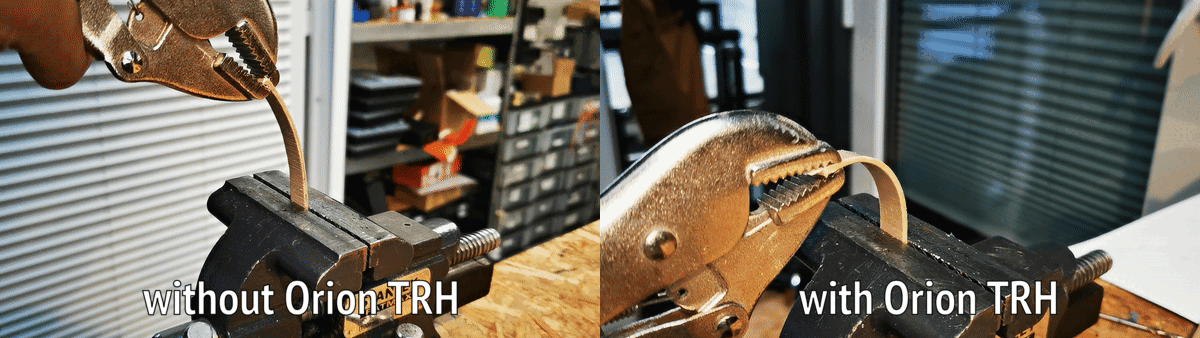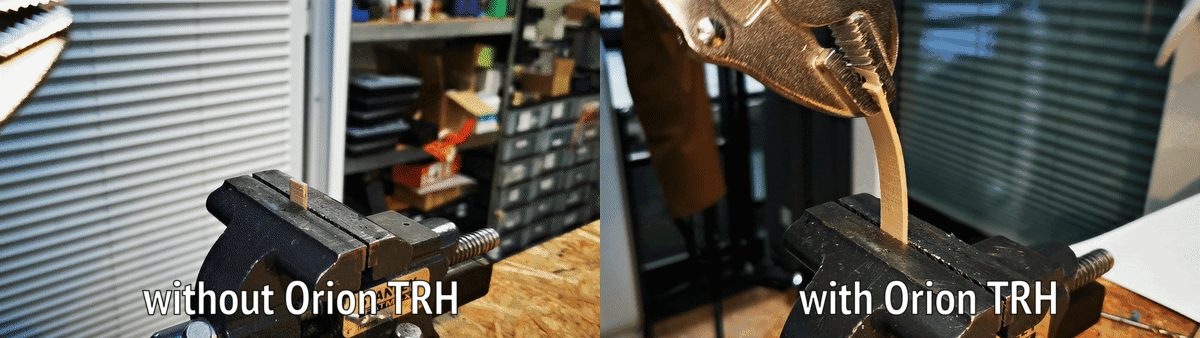
Genom att rikta infraröd strålning som tränger direkt in till bindningsgränsskiktet höjs yttemperaturen i det underliggande lagret till sitt optimala sammansmältningsläge exakt när den nya strängen läggs ut. Denna precisa energitillförsel motverkar de termiska gradienter som orsakas av luftströmmar och förhindrar den värmeförlust vid ytan som leder till kalla fogar.
Semikristallisation in situ och isotropi vid 3D-utskrift av PEEK
För semikristallina polymerer som PEEK avgör den termiska historiken både molekylär orientering och mekanisk hållfasthet. Korrekt termisk styrning under utskriften säkerställer att polymerkedjorna har den värmeenergi som krävs för att kristallisera jämnt över lagergränserna.
Med TRH uppnår Orion AM:s högtemperatur-3D-skrivare tre avgörande materialresultat:
- Nära 100 % relativ densitet: Riktad strålning smälter samman utskriftslinjer och lager till en homogen struktur och ger en relativ densitet på upp till 99.95 % (en porhalt på endast 0.05 %), validerat av oberoende tredje parter.
- Kristallisation mellan lagren in situ: Den precisa tillförseln av hög temperatur främjar kristallisationen av PEEK (mellan och inom lagren) under utskriften, vilket helt eliminerar behovet av glödgning eller värmebehandling efter utskrift.
- Nästan isotrop draghållfasthet: Eftersom bindningarna mellan lagren är lika starka som själva det extruderade materialet styr infill-vinkeln och utskriftsorienteringen inte längre detaljens hållfasthet.
Validerad mekanisk prestanda (TRH-processen)
Oberoende tester med olika kommersiella PEEK-filament visar att TRH gör det möjligt för draghållfastheten i vertikal riktning (ZX) att matcha eller överträffa referensvärdena för formsprutning:
- Evonik INFINAM® PEEK 9359F: Uppnår 97.2 MPa draghållfasthet i vertikal orientering (ZX) (jämfört med ett referensvärde för formsprutning på 90 MPa).
- Solvay KetaSpire® PEEK: Uppnår 95.4 MPa draghållfasthet i vertikal orientering (ZX) (jämfört med ett referensvärde för formsprutning på 91 MPa).
- Victrex AM™ 450FIL: Uppnår 93.3 MPa draghållfasthet i vertikal orientering (ZX) (jämfört med ett referensvärde för formsprutning på 98 MPa).
- Invibio PEEK-OPTIMA® LT1: Uppnår 92.1 MPa draghållfasthet i vertikal orientering (ZX) (jämfört med ett referensvärde för formsprutning på 100 MPa).
Slutsats
Att bearbeta semikristallina högtemperaturpolymerer med konvektion med varm omgivningsluft tvingar ingenjörer att acceptera strukturella kompromisser när det gäller detaljens orientering, densitet och hållfasthet i Z-led. Genom att gå från konvektiv uppvärmning av omgivningsluften till riktad Thermal Radiation Heating uppnår detaljerna upp till 99.95 % relativ densitet, semikristallisation in situ och nästan isotrop prestanda direkt från byggplattan.
