AM för högpresterande polymerer
Strålningsuppvärmning kontra varmluftskonvektion
När ingenjörer jämför en industriell PEEK-3D-skrivare med formsprutning är additiv tillverknings (AM) svaga punkter porer, skevhet, delaminering och svag hållfasthet i Z-led. Sedan 2018 har Orion AM fokuserat på att lösa dessa begränsningar med ett nytt sätt att värma detaljerna medan de skrivs ut.
I stället för att värma via luftkonvektion, som kan vara ineffektiv och skapa kraftiga termiska gradienter som leder till dålig vidhäftning mellan lagren, tillämpar Orion AM:s egenutvecklade Thermal Radiation Heating kontinuerlig och helt anpassningsbar styrning av den termiska historiken med genomträngande strålning.
Detta möjliggör kristallisation in situ av PEEK och andra ultrahögpresterande polymerer, ger formsprutningens hållfasthet och densitet och eliminerar behovet av glödgning efter utskrift.
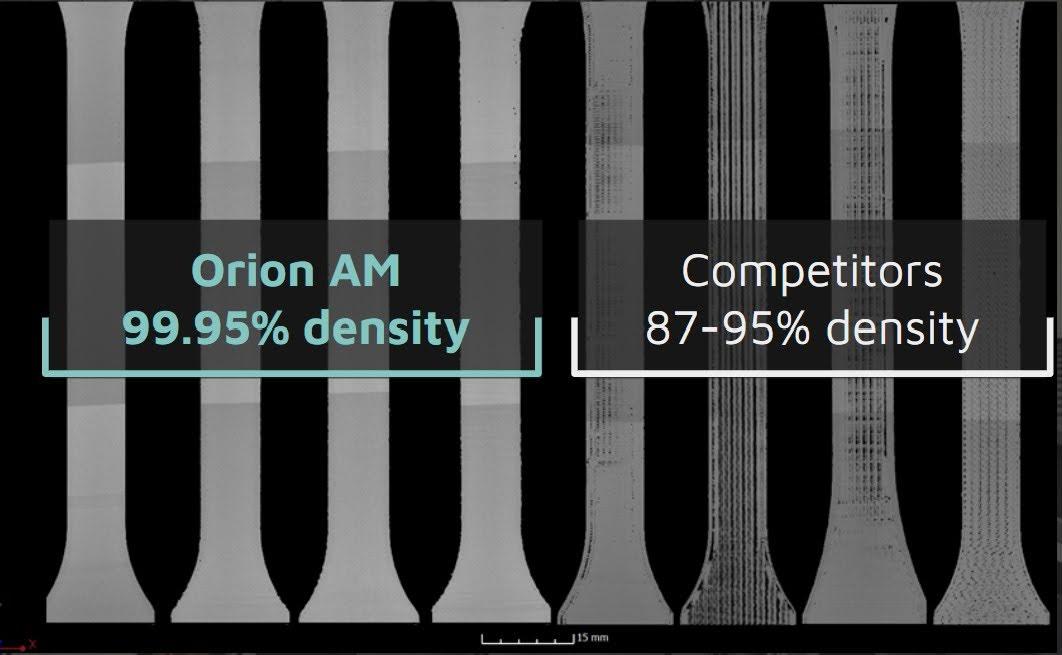
99.95% densitet & isotrop hållfasthet
Eftersom värmen tränger in i materialet smälter lagren verkligen samman. Denna sammansvetsning av lagren i PEEK ger exceptionell mekanisk integritet:
- PEEK-utskrift med upp till 99.95% densitet: Eliminerar inre porositet, vilket gör att vår process kan tillverka hermetiskt täta 3D-utskrivna detaljer för vakuum- och undervattenstillämpningar.
- 3D-utskrift med 90+ MPa hållfasthet i Z-led: Når eller överträffar konsekvent draghållfastheten vid traditionell formsprutning (cirka 90 MPa, varierar mellan filamentmaterial), vilket validerar våra system för tillverkning av lastbärande slutanvändningsdetaljer.
Tillämpningar
Orion AM:s TRH-process öppnar additiv tillverkning för polymerer för ultrahöga temperaturer i nya tillämpningar inom flyg och rymd och medicinteknik.
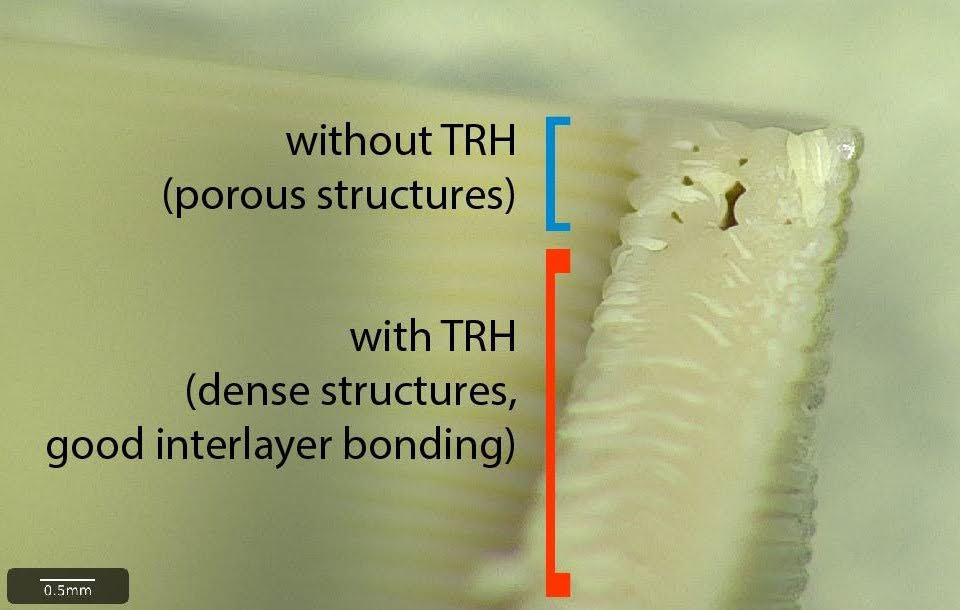
Helt sammanbundna strukturer
Effekterna av Thermal Radiation Heating (TRH): med vårt TRH- system påslaget är detaljens inre strukturer helt sammanbundna, täta och fria från porer. Varje lager är sammansmält med lagren ovanför och under.
Jämför detta med standardmetoden (TRH avslaget), markerad i blått: utan korrekt och jämn uppvärmning uppstår porer mellan utskriftslinjerna och lagren, vilket ger svagare och mer porösa detaljer.
Massiv fyllning
En datortomografi (CT) av Orion AM:s provkroppar visar en genomsnittlig porhalt på mindre än 0.05%, vilket innebär att strukturernas inre densitet är 99.95%, jämförbart med formsprutning eller CNC-bearbetning.
Oöverträffad hållfasthet
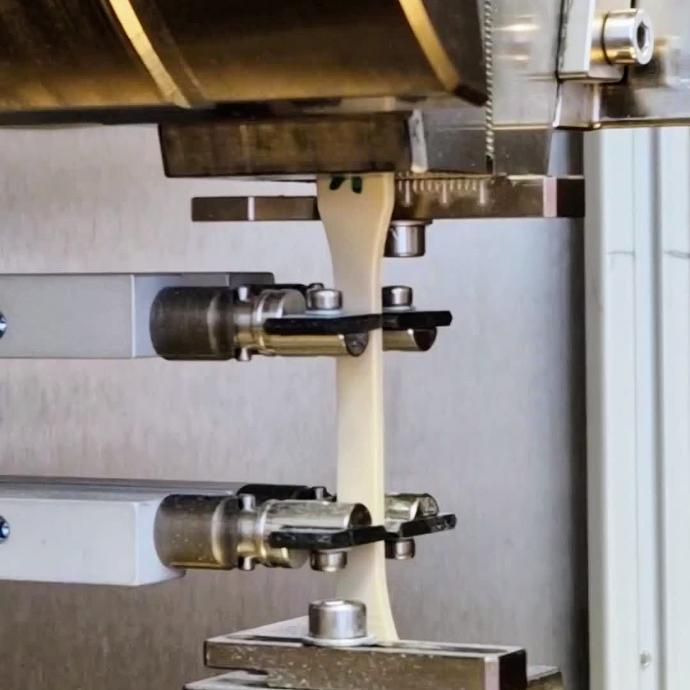
Orion AM:s 3D-utskriftsprocess har validerats med olika leverantörer av PEEK-material. Draghållfasthetsresultaten talar för sig själva.
PEEK- filament av industrikvalitet

KetaSpire®
PEEK
Draghållfasthet (MPa)
Formsprutningshållfasthet: 91 MPa
INFINAM®
9359F
Draghållfasthet (MPa)
Formsprutningshållfasthet: 90 MPa
Victrex
AM™450FIL
Draghållfasthet (MPa)
Formsprutningshållfasthet: 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Draghållfasthet (MPa)
Formsprutningshållfasthet: 95 MPa
KetaSpire®
PEEK CF
Draghållfasthet (MPa)
Formsprutningshållfasthet: 159 MPa
PEEK- filament av medicinsk/implanterbar kvalitet
Invibio PEEK-OPTIMA® LT1
Draghållfasthet (MPa)
Formsprutningshållfasthet: 100 MPa

VESTAKEEP® PEEK i4 3DF
Draghållfasthet (MPa)
Formsprutningshållfasthet: 94 MPa
TECAFIL PEEK VX MT
Draghållfasthet (MPa)
Formsprutningshållfasthet: 100 MPa
Andra högpresterande polymerer
Victrex
AM™200FIL
Draghållfasthet (MPa)
Formsprutningshållfasthet: 90 MPa
Radel®
PPSU
Draghållfasthet (MPa)
Formsprutningshållfasthet: 74 MPa