A poliéter-éter-cetona (PEEK) é amplamente reconhecida como um dos principais termoplásticos candidatos à substituição de componentes metálicos em aplicações aeroespaciais e médicas exigentes. Com uma temperatura de fusão de 343° C e uma temperatura de transição vítrea de 143° C, o PEEK oferece resistência à corrosão química, estabilidade térmica e um módulo de elasticidade semelhante ao do osso cortical.
Apesar destas características do material, obter propriedades mecânicas consistentes ao longo do eixo vertical (ZX) no fabrico com filamento fundido (FFF) tem representado historicamente obstáculos de engenharia significativos. Um processamento não otimizado pode resultar na formação de vazios microscópicos e numa menor adesão entre camadas, conduzindo a anisotropia mecânica.
Compreender por que razão isto acontece exige analisar a termodinâmica fundamental do aquecimento ambiente por convecção face à transferência de energia radiativa direcionada.
A termodinâmica do aquecimento ambiente por convecção
Muitas arquiteturas de impressão 3D de alta temperatura utilizam aquecimento por convecção para elevar a temperatura do ar no interior da câmara de construção. Num sistema puramente convectivo, a energia térmica é transferida dos elementos de aquecimento para o ar em circulação, que por sua vez aquece a peça impressa.
Embora o aquecimento por convecção seja eficaz para manter a temperatura geral do ambiente, introduz limitações físicas específicas no processamento de polímeros de alta temperatura:
- Gradientes térmicos ambientes: A circulação de ar num volume fechado sujeita inerentemente a câmara a variações de temperatura, em que as zonas próximas das saídas de aquecimento apresentam temperaturas diferentes das zonas inferiores ou centrais do volume de construção.
- Perda de calor superficial na interface de deposição: O ar tem uma capacidade calorífica e uma eficiência de transferência de calor relativamente baixas em comparação com a radiação direta. À medida que é depositado novo filamento, o movimento do ar ambiente arrefece a camada-limite superior do cordão previamente depositado.
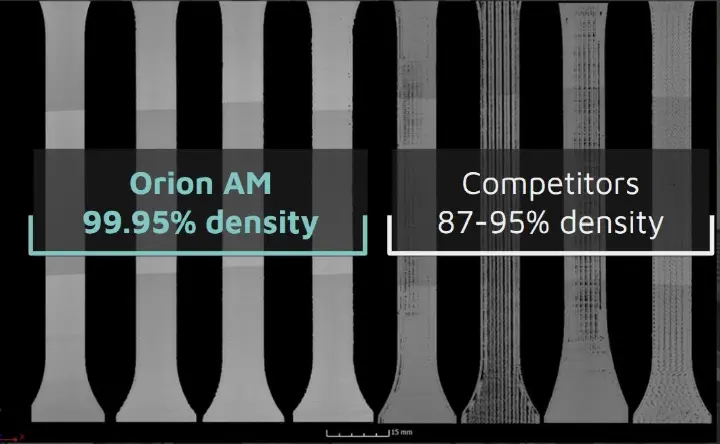
Como o ar convectivo não consegue fornecer energia térmica direcionada exatamente ao ponto onde ocorre a ligação, a interface não mantém a energia necessária para que as camadas sucessivas de filamento se fundam completamente. Isto resulta numa ligação incompleta entre camadas, em vazios internos nas camadas planas e numa anisotropia mecânica significativa. Análises comparativas por micro-CT de amostras impressas indicam que as peças produzidas por processos convencionais de aquecimento ambiente apresentam frequentemente vazios internos, resultando em densidades relativas entre 87% e 95%, o que deixa um elevado teor de vazios que compromete o desempenho no eixo Z.
A alternativa radiativa: aquecimento radiativo vs. impressão 3D com convecção de ar quente
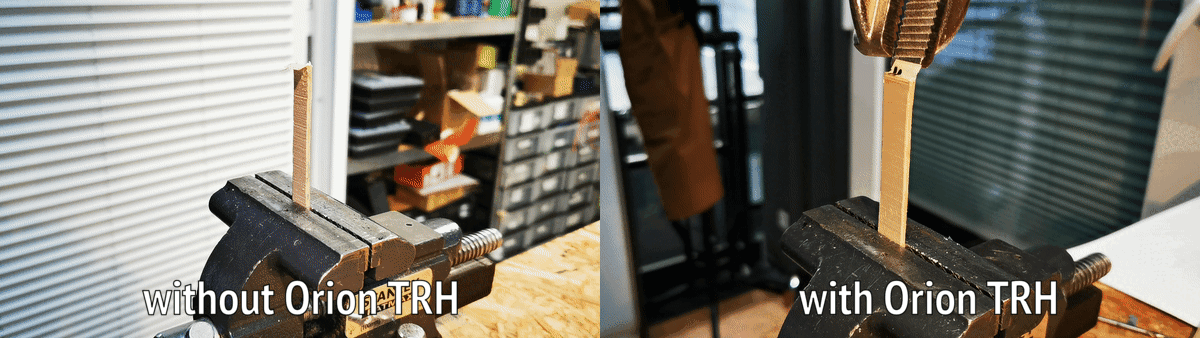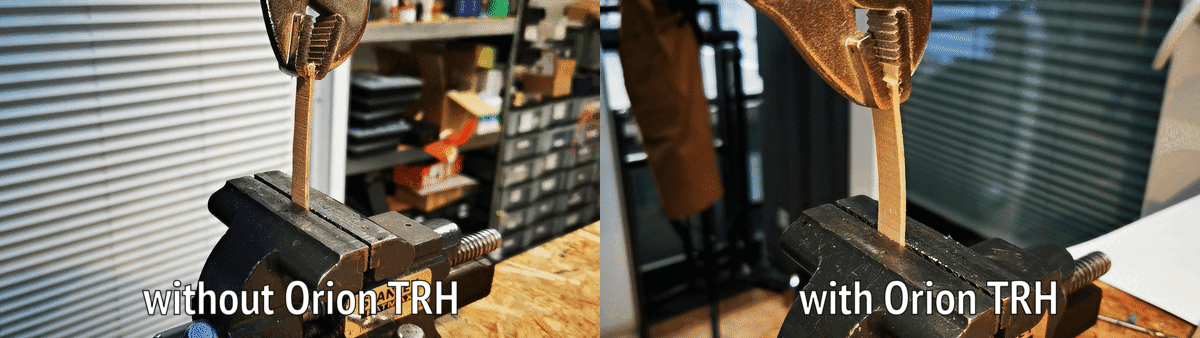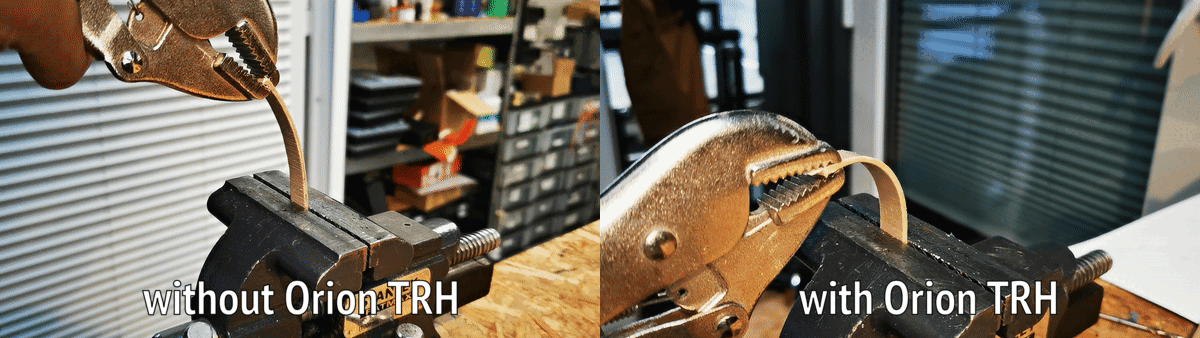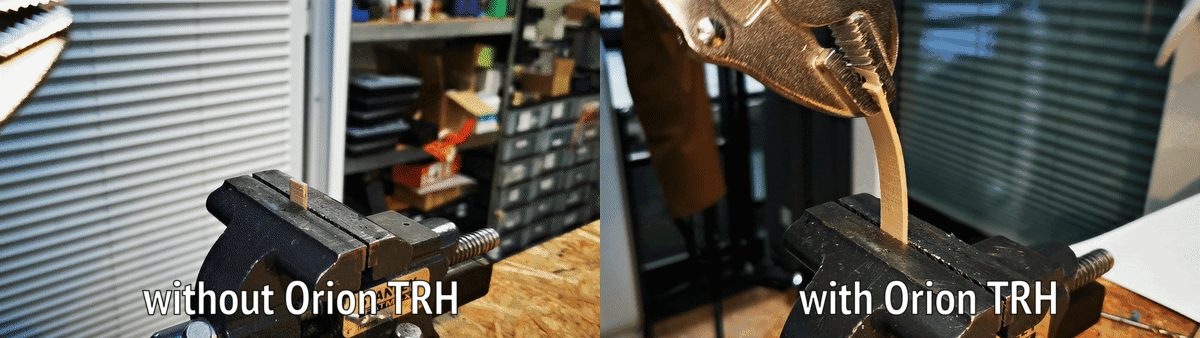
Para eliminar os vazios e a delaminação térmica inerentes aos sistemas de ar ambiente, é necessário alterar a forma como a energia térmica é fornecida. Ao comparar o aquecimento radiativo com a impressão 3D por convecção de ar quente, a diferença reside na forma como a energia térmica é transferida para o polímero.
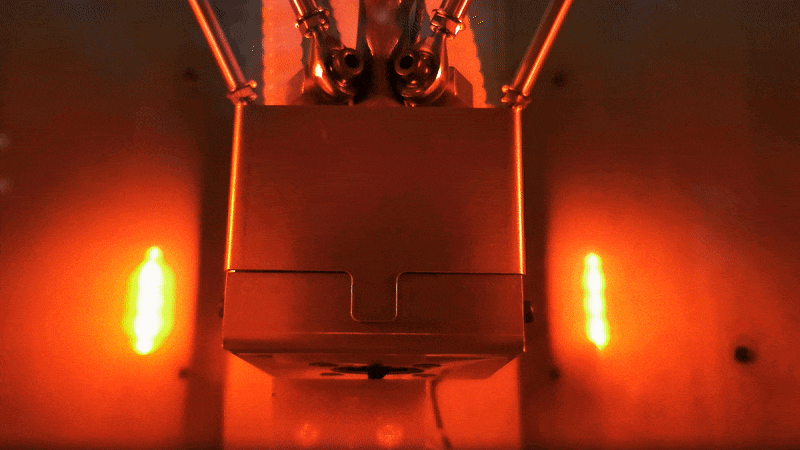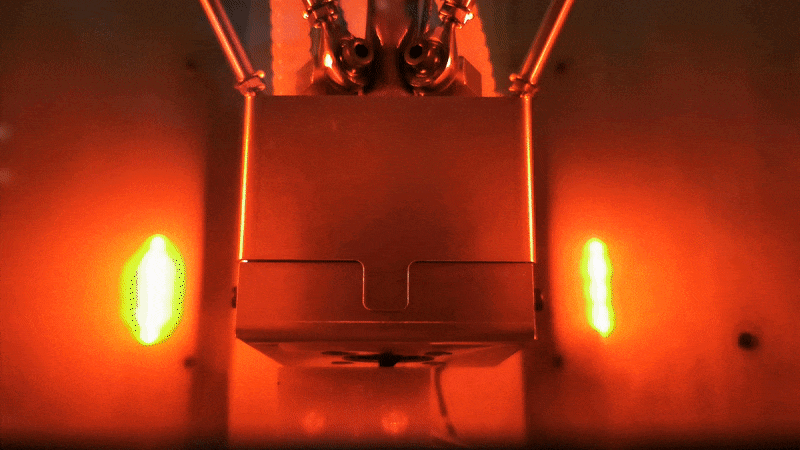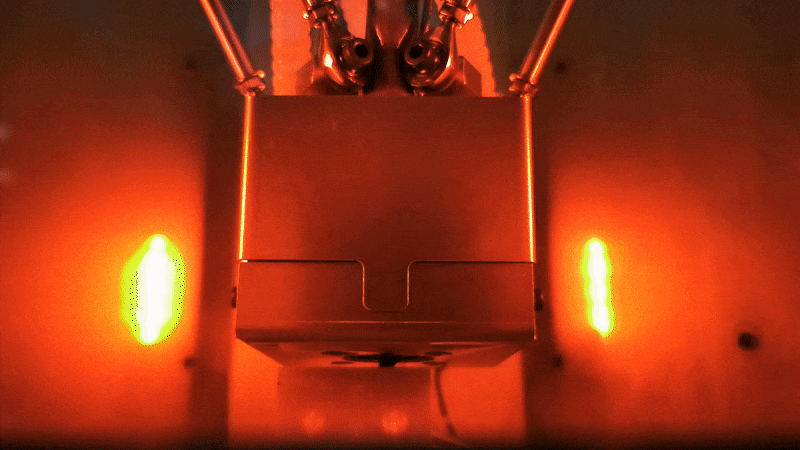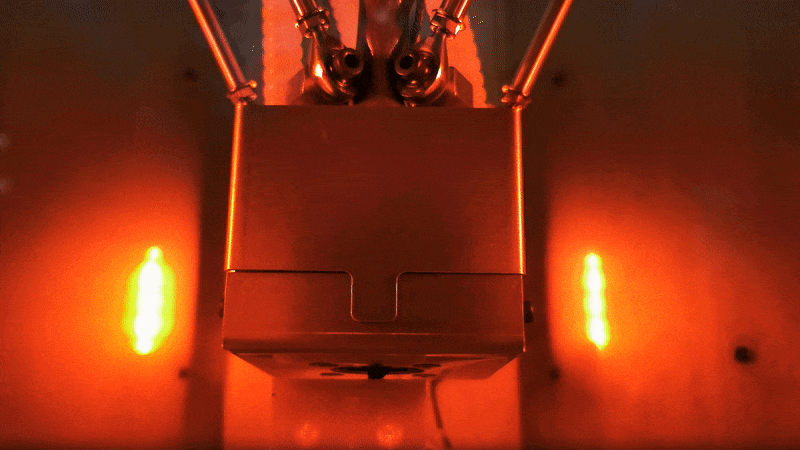
O processo proprietário Thermal Radiation Heating (TRH) da Orion AM substitui a circulação de ar ambiente por uma estratégia de gestão térmica que combina radiação térmica não focalizada e aquecimento focalizado, mantendo uma estabilidade térmica precisa em toda a geometria da peça sem depender de movimentos de ar a alta velocidade.
Ao direcionar radiação infravermelha que penetra diretamente na interface de ligação, a temperatura superficial da camada subjacente é elevada até ao seu estado ótimo de fusão precisamente no momento em que o novo cordão é depositado. Este fornecimento preciso de energia compensa os gradientes térmicos causados pelas correntes de ar e evita a perda de calor superficial que origina juntas frias.
Semicristalização in situ e isotropia na impressão 3D de PEEK
Nos polímeros semicristalinos como o PEEK, o historial térmico determina tanto o alinhamento molecular como a resistência mecânica. Uma gestão térmica adequada durante a impressão garante que as cadeias poliméricas dispõem da energia térmica necessária para cristalizar uniformemente através das fronteiras entre camadas.
Ao utilizarem TRH, as impressoras 3D de alta temperatura da Orion AM alcançam três resultados críticos no material:
- Densidade relativa próxima de 100%: A radiação direcionada funde as linhas de impressão e as camadas numa estrutura homogénea, atingindo uma densidade relativa de até 99,95% (um teor de vazios de apenas 0,05%), validada por entidades terceiras independentes.
- Cristalização entre camadas in situ: A aplicação precisa de alta temperatura promove a cristalização do PEEK (entre e dentro das camadas) durante a impressão, eliminando totalmente a necessidade de recozimento ou de etapas de tratamento térmico após a impressão.
- Resistência à tração quase isotrópica: Como as ligações entre camadas igualam a resistência do próprio material extrudido, o ângulo de enchimento e a orientação de impressão deixam de determinar a resistência da peça.
Desempenho mecânico validado (processo TRH)
Ensaios independentes com vários filamentos comerciais de PEEK demonstram que o TRH permite que a resistência à tração vertical (ZX) iguale ou supere os valores de referência da moldagem por injeção:
- Evonik INFINAM® PEEK 9359F: Atinge 97,2 MPa de resistência à tração na orientação vertical (ZX) (face a um valor de referência de 90 MPa por moldagem por injeção).
- Solvay KetaSpire® PEEK: Atinge 95,4 MPa de resistência à tração na orientação vertical (ZX) (face a um valor de referência de 91 MPa por moldagem por injeção).
- Victrex AM™ 450FIL: Atinge 93,3 MPa de resistência à tração na orientação vertical (ZX) (face a um valor de referência de 98 MPa por moldagem por injeção).
- Invibio PEEK-OPTIMA® LT1: Atinge 92,1 MPa de resistência à tração na orientação vertical (ZX) (face a um valor de referência de 100 MPa por moldagem por injeção).
Conclusão
Tentar processar polímeros semicristalinos de alta temperatura com convecção de ar quente ambiente obriga os engenheiros a aceitar compromissos estruturais na orientação, densidade e resistência no eixo Z das peças. Ao passar do aquecimento por convecção de ar ambiente para o aquecimento direcionado por radiação térmica (Thermal Radiation Heating), as peças atingem até 99,95% de densidade relativa, semicristalização in situ e um desempenho quase isotrópico logo à saída da plataforma de construção.
