Viabilizar o AM para polímeros de alto desempenho
Aquecimento radiativo vs. convecção de ar quente
Quando os engenheiros comparam uma impressora 3D industrial de PEEK com a moldagem por injeção, os pontos fracos do fabrico aditivo (AM) são os vazios, o empeno, a delaminação e a fragilidade no eixo Z. Desde 2018, a Orion AM dedica-se a resolver estas limitações com uma nova abordagem ao aquecimento das peças durante a impressão.
Em vez de aquecer por convecção de ar, que pode ser ineficiente e criar gradientes térmicos acentuados que resultam numa fraca ligação entre camadas, o Thermal Radiation Heating proprietário da Orion AM aplica um controlo contínuo e totalmente personalizável do historial térmico com radiação penetrante.
Isto permite a cristalização in situ do PEEK e de outros polímeros de ultra-alto desempenho, alcançando a resistência e as densidades da moldagem por injeção e eliminando a necessidade de recozimento após a impressão.
99.95% de densidade da peça & resistência isotrópica
Como o calor penetra no material, as camadas fundem-se verdadeiramente entre si. Esta soldadura entre camadas no PEEK resulta numa integridade mecânica excecional:
- Impressão de PEEK com densidade da peça até 99.95%: Elimina a porosidade interna, tornando o nosso processo capaz de produzir peças impressas em 3D hermeticamente seladas para aplicações em vácuo e submersas.
- Impressão 3D com resistência de 90+ MPa no eixo Z: Iguala ou supera de forma consistente a resistência à tração da moldagem por injeção tradicional (cerca de 90 MPa, variando consoante o material do filamento), validando os nossos sistemas para a produção de peças de utilização final com suporte de carga.
Aplicações
O processo TRH da Orion AM viabiliza o fabrico aditivo de polímeros de ultra-alta temperatura em novas aplicações aeroespaciais e médicas.
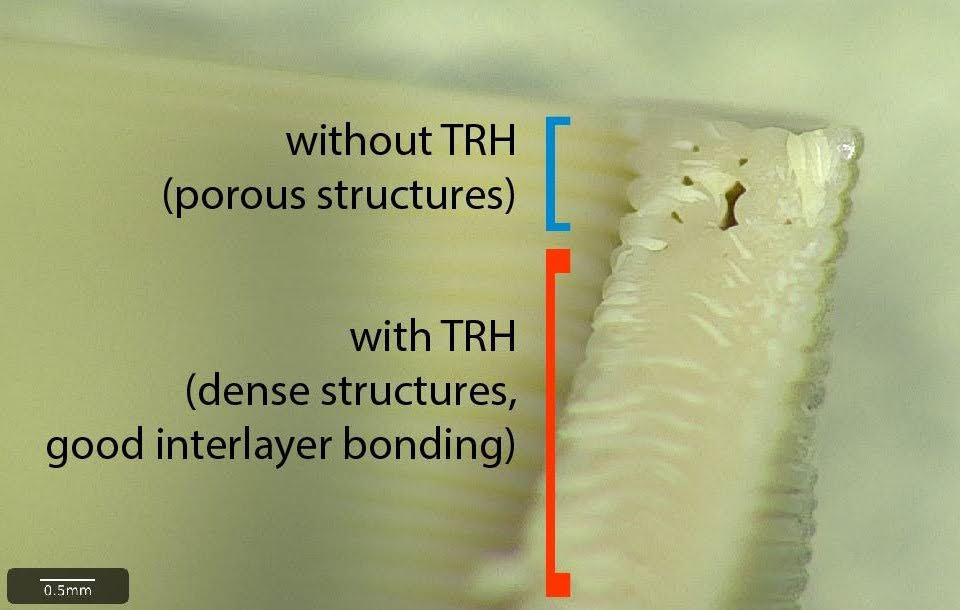
Estruturas totalmente ligadas
Os efeitos do Thermal Radiation Heating (TRH): com o nosso sistema TRH ligado, as estruturas internas da peça ficam totalmente ligadas, densas e sem vazios. Cada camada está fundida com as camadas acima e abaixo.
Compare com a abordagem convencional (TRH desligado), destacada a azul: sem um aquecimento adequado e consistente, surgem vazios entre as linhas impressas e as camadas, resultando em peças mais fracas e porosas.
Enchimento sólido
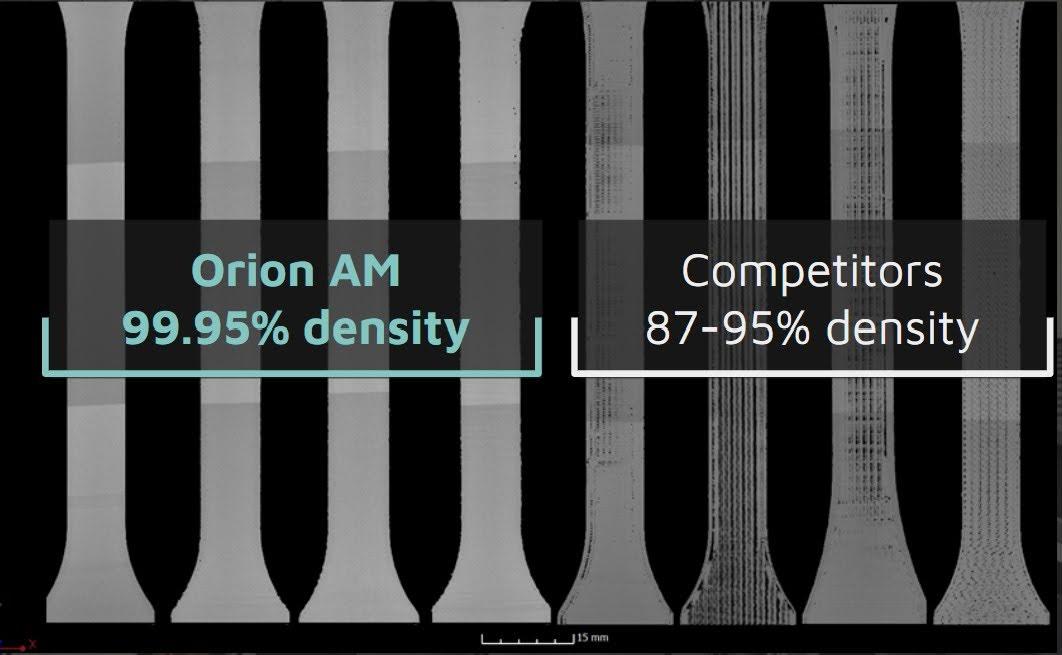
Uma tomografia computorizada (CT) dos provetes da Orion AM mostra um teor médio de vazios inferior a 0.05%, o que significa que a densidade interna das estruturas é de 99.95%, comparável à moldagem por injeção ou à maquinagem CNC.
Resistência incomparável
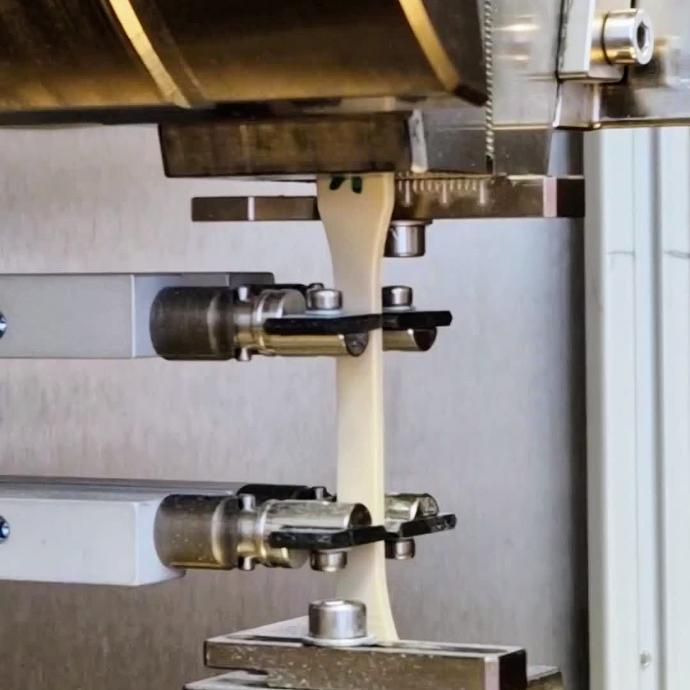
O processo de impressão 3D da Orion AM foi validado com vários fornecedores de materiais PEEK. Os resultados de resistência à tração falam por si.
Filamentos de PEEK de grau industrial

KetaSpire®
PEEK
Resistência à tração (MPa)
Resistência por moldagem por injeção: 91 MPa
INFINAM®
9359F
Resistência à tração (MPa)
Resistência por moldagem por injeção: 90 MPa
Victrex
AM™450FIL
Resistência à tração (MPa)
Resistência por moldagem por injeção: 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Resistência à tração (MPa)
Resistência por moldagem por injeção: 95 MPa
KetaSpire®
PEEK CF
Resistência à tração (MPa)
Resistência por moldagem por injeção: 159 MPa
Filamentos de PEEK de grau médico/implantável
Invibio PEEK-OPTIMA® LT1
Resistência à tração (MPa)
Resistência por moldagem por injeção: 100 MPa

VESTAKEEP® PEEK i4 3DF
Resistência à tração (MPa)
Resistência por moldagem por injeção: 94 MPa
TECAFIL PEEK VX MT
Resistência à tração (MPa)
Resistência por moldagem por injeção: 100 MPa
Outros polímeros de alto desempenho
Victrex
AM™200FIL
Resistência à tração (MPa)
Resistência por moldagem por injeção: 90 MPa
Radel®
PPSU
Resistência à tração (MPa)
Resistência por moldagem por injeção: 74 MPa