Polieteroeteroketon (PEEK) jest powszechnie uznawany za czołowy termoplast mogący zastąpić elementy metalowe w wymagających zastosowaniach lotniczych i medycznych. Przy temperaturze topnienia 343° C i temperaturze zeszklenia 143° C PEEK zapewnia odporność na korozję chemiczną, stabilność termiczną oraz moduł sprężystości zbliżony do kości korowej.
Mimo tych właściwości materiałowych uzyskanie powtarzalnych właściwości mechanicznych w osi pionowej (ZX) w technologii Fused Filament Fabrication (FFF) od dawna stanowiło poważne wyzwanie inżynieryjne. Niezoptymalizowany proces może prowadzić do powstawania mikroskopijnych pustek i osłabienia adhezji międzywarstwowej, a w efekcie do anizotropii mechanicznej.
Aby zrozumieć, dlaczego tak się dzieje, należy przyjrzeć się podstawom termodynamiki konwekcyjnego ogrzewania otoczenia w porównaniu z ukierunkowanym radiacyjnym przekazywaniem energii.
Termodynamika konwekcyjnego ogrzewania otoczenia
Wiele architektur wysokotemperaturowego druku 3D wykorzystuje grzanie konwekcyjne do podniesienia temperatury powietrza w komorze roboczej. W układzie czysto konwekcyjnym energia cieplna przechodzi z elementów grzejnych do krążącego powietrza, które następnie ogrzewa drukowaną część.
Choć grzanie konwekcyjne skutecznie utrzymuje ogólną temperaturę otoczenia, przy przetwarzaniu polimerów wysokotemperaturowych wprowadza określone ograniczenia fizyczne:
-
Gradienty temperatury otoczenia: Cyrkulacja powietrza w zamkniętej przestrzeni nieuchronnie powoduje wahania temperatury w komorze – obszary w pobliżu wylotów grzewczych mają inną temperaturę niż dolne lub środkowe strefy przestrzeni roboczej.
- Utrata ciepła z powierzchni na granicy nanoszenia: Powietrze ma stosunkowo niską pojemność cieplną i efektywność wymiany ciepła w porównaniu z bezpośrednim promieniowaniem. Podczas nakładania nowego filamentu ruch powietrza chłodzi górną warstwę przyścienną wcześniej nałożonej ścieżki.
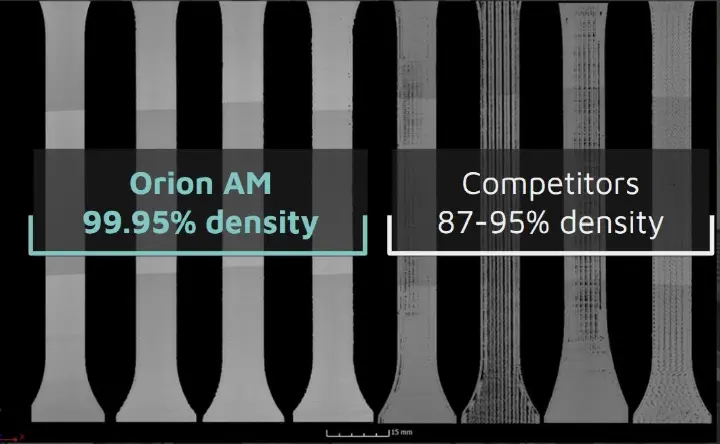
Ponieważ powietrze konwekcyjne nie może dostarczyć ukierunkowanej energii cieplnej bezpośrednio do miejsca, w którym następuje łączenie, na granicy warstw nie udaje się utrzymać energii potrzebnej do pełnego zespolenia kolejnych warstw filamentu. Skutkiem jest niepełne połączenie międzywarstwowe, wewnętrzne pustki w warstwach oraz znaczna anizotropia mechaniczna. Porównawcze analizy micro-CT drukowanych próbek wskazują, że części wytwarzane konwencjonalnymi metodami ogrzewania otoczenia często wykazują wewnętrzne pustki i gęstość względną od 87% do 95%, co oznacza wysoką zawartość pustek obniżającą wytrzymałość w osi Z.
Alternatywa radiacyjna: grzanie promieniowaniem a druk 3D z konwekcją gorącego powietrza
Aby wyeliminować pustki i rozwarstwienia termiczne typowe dla systemów z ogrzewaniem powietrza, trzeba zmienić sposób dostarczania energii cieplnej. Porównując grzanie radiacyjne z drukiem 3D z konwekcją gorącego powietrza, różnica polega na sposobie przekazywania energii cieplnej do polimeru.
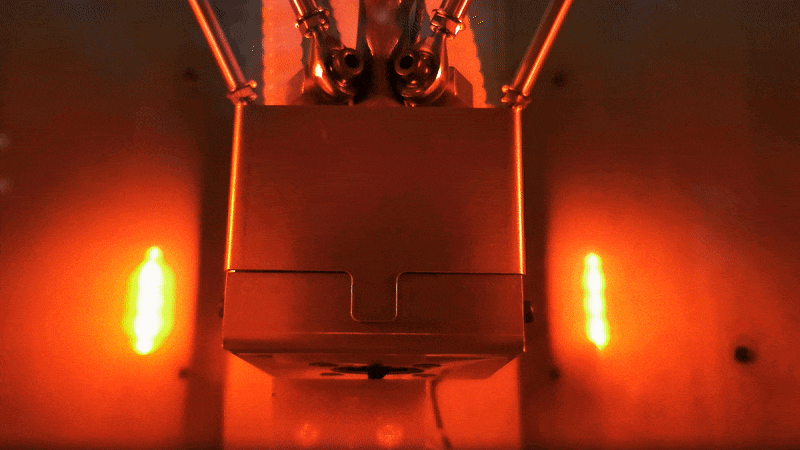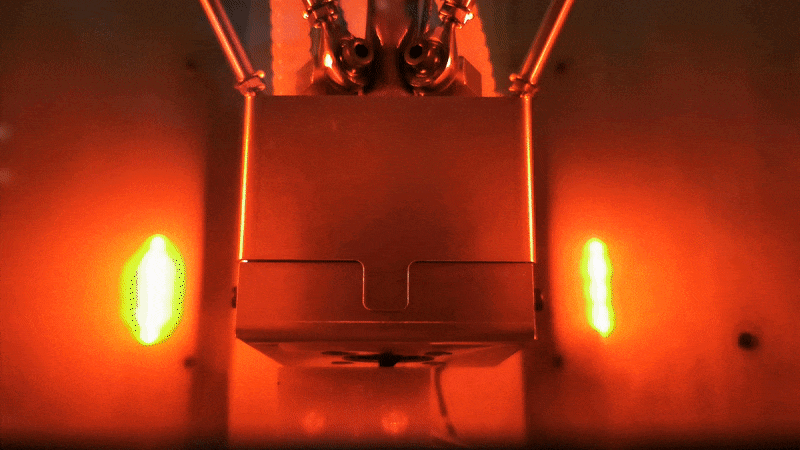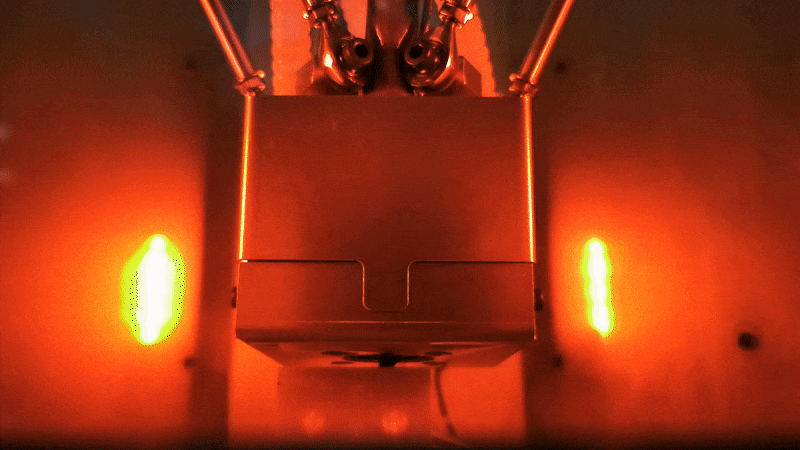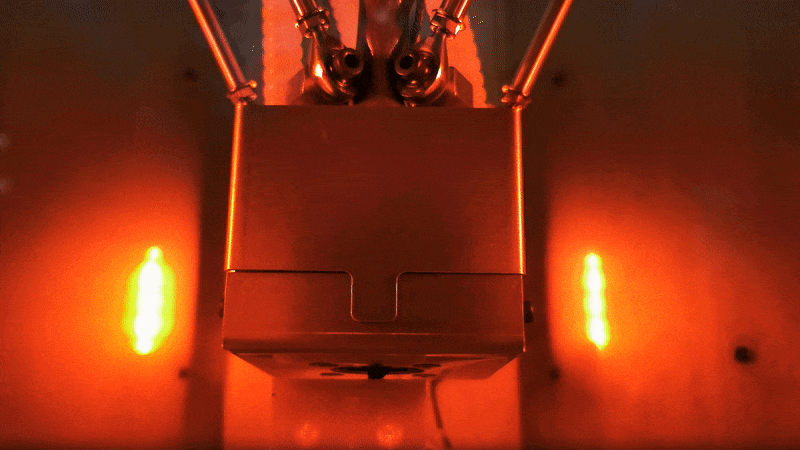
Opracowany przez Orion AM proces Thermal Radiation Heating (TRH) zastępuje cyrkulację powietrza strategią zarządzania temperaturą, łączącą nieskupione promieniowanie cieplne z grzaniem skupionym, co pozwala utrzymać precyzyjną stabilność termiczną w całej geometrii części bez szybkiego ruchu powietrza.
Dzięki ukierunkowaniu promieniowania podczerwonego, które dociera bezpośrednio do granicy łączenia, temperatura powierzchni warstwy leżącej poniżej zostaje podniesiona do optymalnego stanu zespolenia dokładnie w chwili nakładania nowej ścieżki. Tak precyzyjne dostarczanie energii kompensuje gradienty temperatury wywołane prądami powietrza i zapobiega utracie ciepła z powierzchni, która prowadzi do tzw. zimnych połączeń.
Krystalizacja in situ i izotropia w druku 3D z PEEK
W przypadku polimerów semikrystalicznych, takich jak PEEK, historia termiczna decyduje zarówno o orientacji cząsteczek, jak i o wytrzymałości mechanicznej. Właściwe zarządzanie temperaturą podczas druku zapewnia łańcuchom polimerowym energię cieplną niezbędną do równomiernej krystalizacji na granicach warstw.
Dzięki technologii TRH wysokotemperaturowe drukarki 3D Orion AM pozwalają uzyskać trzy kluczowe rezultaty materiałowe:
- Gęstość względna bliska 100%: Ukierunkowane promieniowanie zespala ścieżki i warstwy w jednorodną strukturę, osiągając gęstość względną do 99.95% (zawartość pustek zaledwie 0.05%), co potwierdziły niezależne podmioty zewnętrzne.
- Krystalizacja międzywarstwowa in situ: Precyzyjne zastosowanie wysokiej temperatury umożliwia krystalizację PEEK (między warstwami i w ich obrębie) w trakcie druku, całkowicie eliminując potrzebę wyżarzania lub obróbki cieplnej po druku.
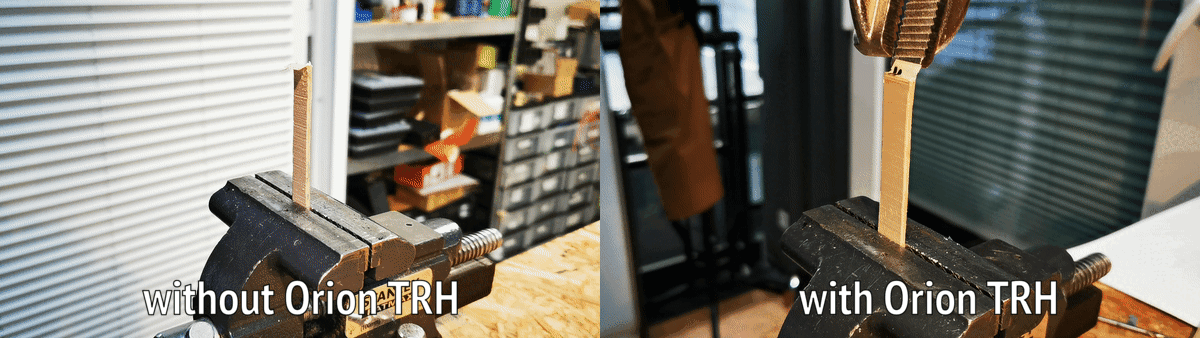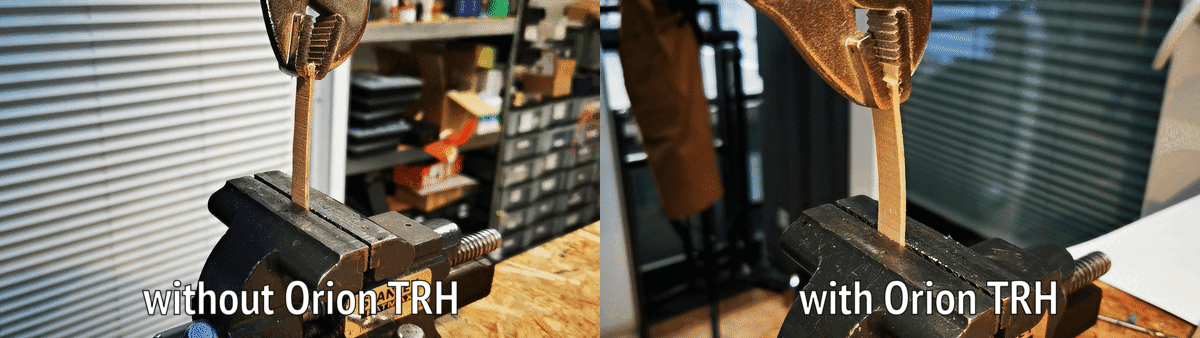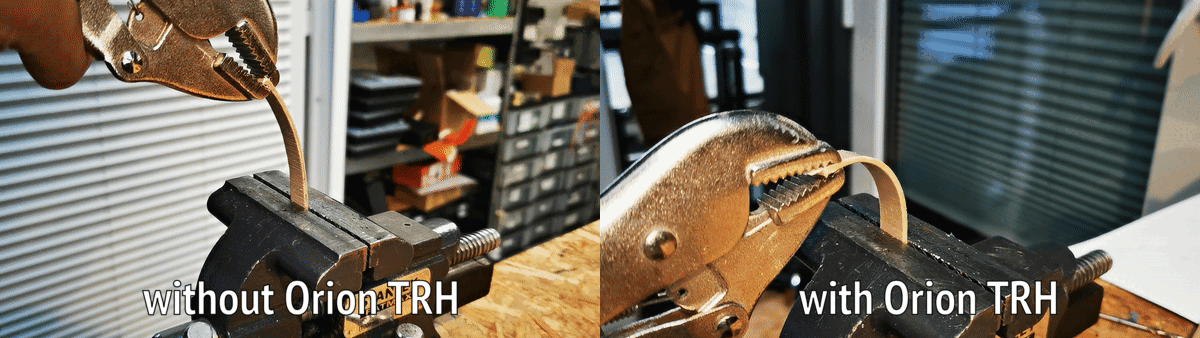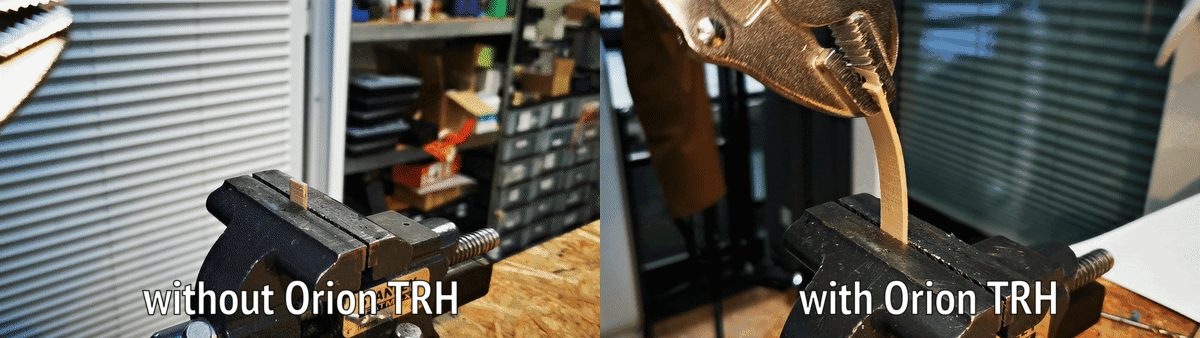
- Niemal izotropowa wytrzymałość na rozciąganie: Ponieważ połączenia międzywarstwowe dorównują wytrzymałością samemu wytłaczanemu materiałowi, kąt wypełnienia i orientacja druku nie decydują już o wytrzymałości części.
Potwierdzone właściwości mechaniczne (proces TRH)
Niezależne badania różnych komercyjnych filamentów PEEK pokazują, że TRH pozwala uzyskać pionową (ZX) wytrzymałość na rozciąganie równą lub wyższą od wartości referencyjnych dla formowania wtryskowego:
- Evonik INFINAM® PEEK 9359F: Osiąga wytrzymałość na rozciąganie 97.2 MPa w orientacji pionowej (ZX) (wobec wartości referencyjnej 90 MPa dla formowania wtryskowego).
- Solvay KetaSpire® PEEK: Osiąga wytrzymałość na rozciąganie 95.4 MPa w orientacji pionowej (ZX) (wobec wartości referencyjnej 91 MPa dla formowania wtryskowego).
- Victrex AM™ 450FIL: Osiąga wytrzymałość na rozciąganie 93.3 MPa w orientacji pionowej (ZX) (wobec wartości referencyjnej 98 MPa dla formowania wtryskowego).
- Invibio PEEK-OPTIMA® LT1: Osiąga wytrzymałość na rozciąganie 92.1 MPa w orientacji pionowej (ZX) (wobec wartości referencyjnej 100 MPa dla formowania wtryskowego).
Podsumowanie
Przetwarzanie wysokotemperaturowych polimerów semikrystalicznych z użyciem konwekcji gorącego powietrza zmusza inżynierów do akceptowania kompromisów konstrukcyjnych w zakresie orientacji części, gęstości i wytrzymałości w osi Z. Przejście od konwekcyjnego ogrzewania powietrza do ukierunkowanego grzania promieniowaniem cieplnym (Thermal Radiation Heating) pozwala uzyskać części o gęstości względnej do 99.95%, z krystalizacją in situ i niemal izotropowymi właściwościami – prosto z płyty roboczej.
