Le polyétheréthercétone (PEEK) est largement reconnu comme l'un des meilleurs thermoplastiques pour remplacer des composants métalliques dans les applications aérospatiales et médicales exigeantes. Avec une température de fusion de 343° C et une température de transition vitreuse de 143° C, le PEEK offre une résistance à la corrosion chimique, une stabilité thermique et un module d'élasticité proche de celui de l'os cortical.
Malgré ces caractéristiques, obtenir des propriétés mécaniques constantes selon l'axe vertical (ZX) en fabrication par filament fondu (FFF) a longtemps constitué un défi technique majeur. Un procédé non optimisé peut entraîner la formation de vides microscopiques et une adhésion réduite entre les couches, d'où une anisotropie mécanique.
Pour comprendre pourquoi, il faut examiner la thermodynamique fondamentale du chauffage ambiant par convection par rapport au transfert ciblé d'énergie par rayonnement.
La thermodynamique du chauffage ambiant par convection
De nombreuses architectures d'impression 3D haute température utilisent le chauffage par convection pour élever la température de l'air ambiant dans la chambre de fabrication. Dans un système purement convectif, l'énergie thermique est transférée des éléments chauffants à l'air en circulation, qui chauffe ensuite la pièce imprimée.
Si le chauffage par convection est efficace pour maintenir une température ambiante générale, il impose des contraintes physiques spécifiques lors de la mise en œuvre de polymères haute température :
- Gradients thermiques ambiants : La circulation de l'air dans un volume fermé soumet inévitablement la chambre à des variations de température : les zones proches des sorties de chauffage n'ont pas la même température que les zones inférieures ou centrales du volume de fabrication.
- Perte de chaleur en surface à l'interface de dépôt : L'air présente une capacité thermique et une efficacité de transfert de chaleur relativement faibles par rapport au rayonnement direct. Lorsque du nouveau filament est déposé, le mouvement de l'air ambiant refroidit la couche limite supérieure du cordon déposé précédemment.
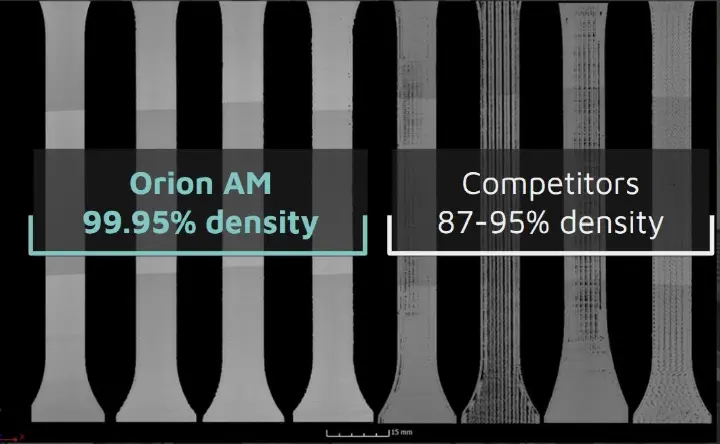
L'air de convection ne pouvant pas apporter d'énergie thermique ciblée à l'endroit précis où se produit la liaison, l'interface ne conserve pas l'énergie nécessaire à la fusion complète des couches de filament successives. Il en résulte une liaison incomplète entre les couches, des vides internes dans les couches planes et une anisotropie mécanique importante. Des analyses comparatives par micro-tomographie (micro-CT) d'échantillons imprimés montrent que les pièces produites par des procédés de chauffage ambiant conventionnels présentent souvent des vides internes, avec des densités relatives comprises entre 87% et 95%, soit un taux de vide élevé qui compromet les performances selon l'axe Z.
L'alternative radiative : impression 3D par chauffage radiatif ou par convection d'air chaud
Pour éliminer les vides et le délaminage thermique inhérents aux systèmes à air ambiant, il faut changer le mode d'apport de l'énergie thermique. Lorsque l'on compare l'impression 3D par chauffage radiatif et par convection d'air chaud, la différence réside dans la manière dont l'énergie thermique est transférée au polymère.
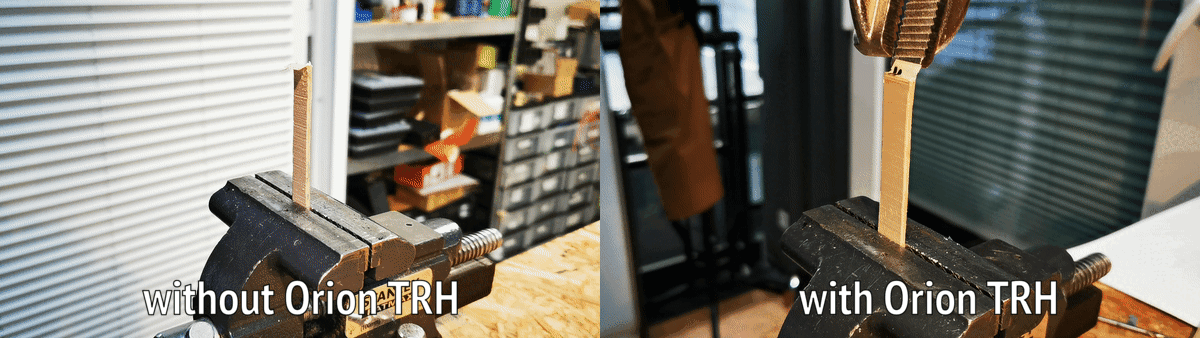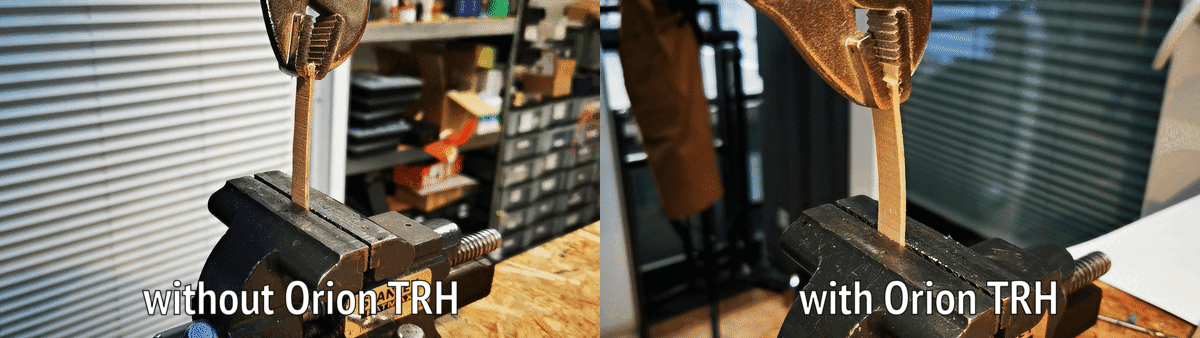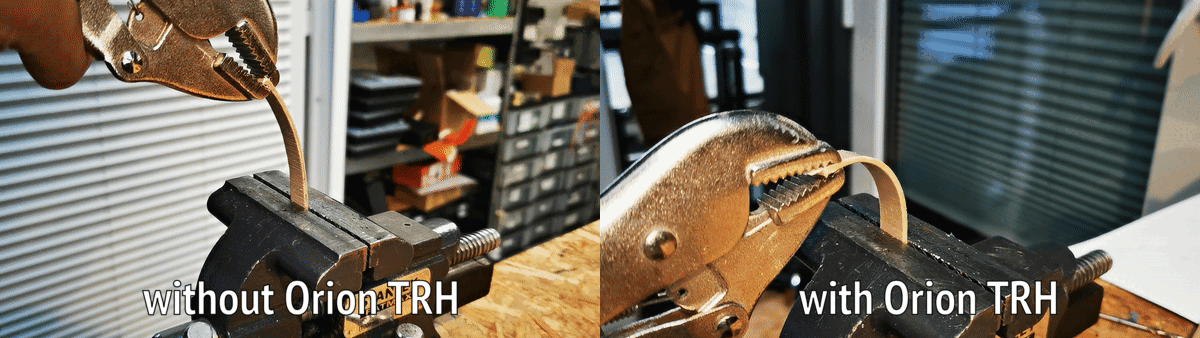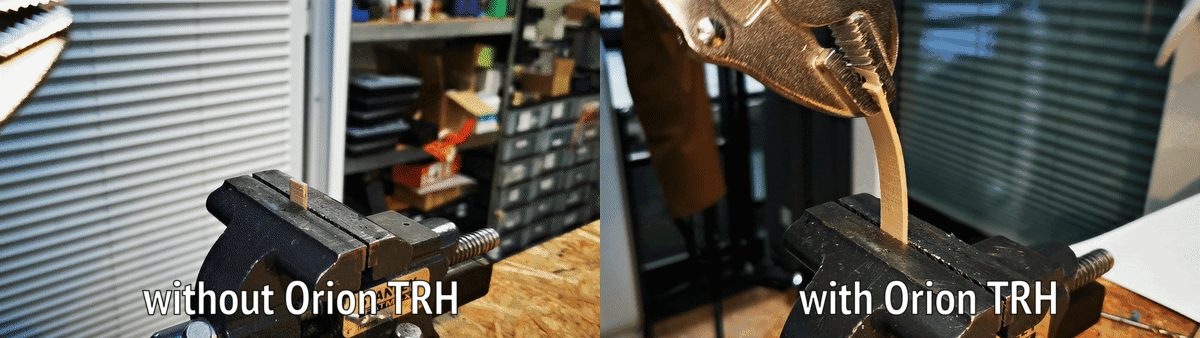
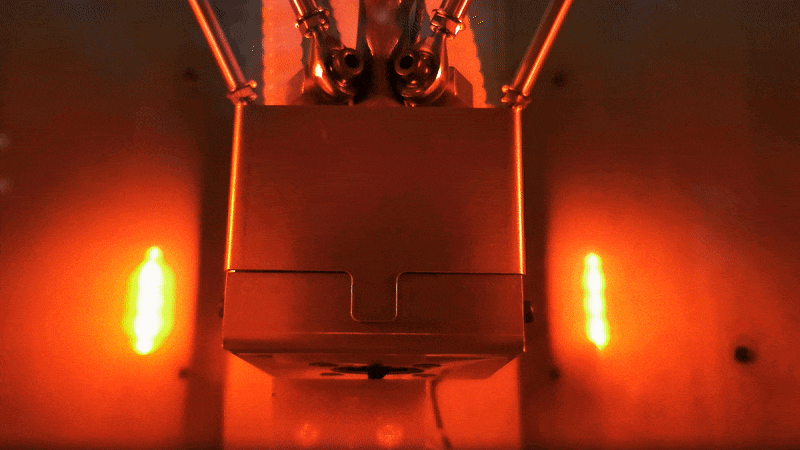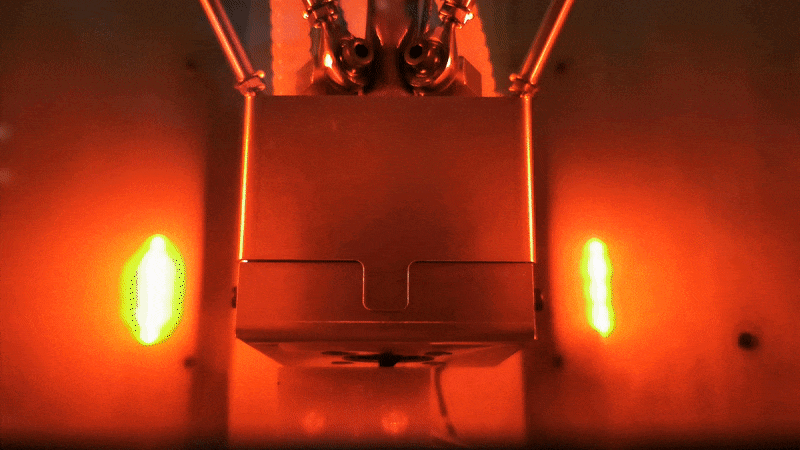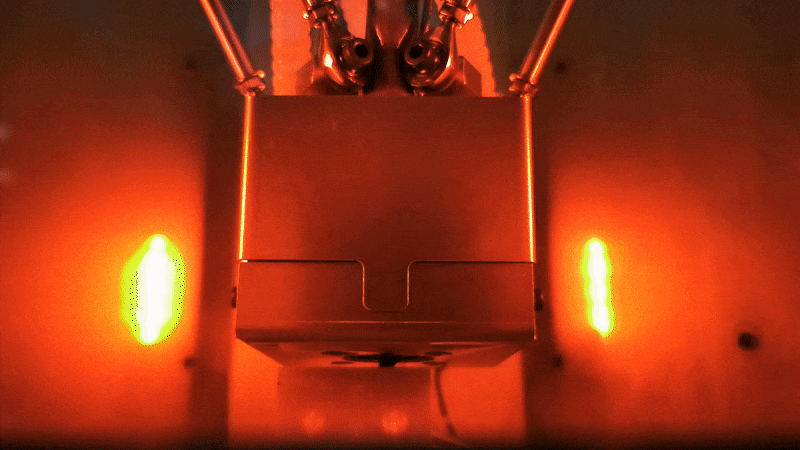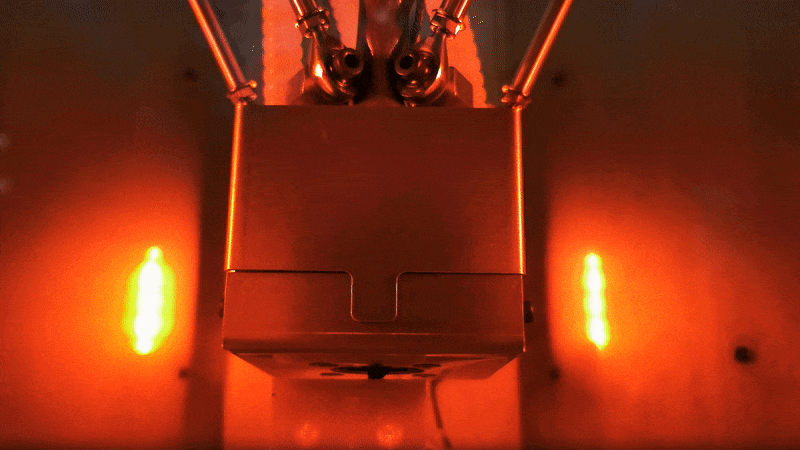
Le procédé propriétaire de chauffage par rayonnement thermique (TRH) d'Orion AM remplace la circulation d'air ambiant par une stratégie de gestion thermique combinant un rayonnement thermique non focalisé et un chauffage focalisé, afin de maintenir une stabilité thermique précise sur toute la géométrie de la pièce sans recourir à des flux d'air à grande vitesse.
En dirigeant un rayonnement infrarouge qui pénètre directement jusqu'à l'interface de liaison, la température de surface de la couche sous-jacente est portée à son état de fusion optimal au moment précis où le nouveau cordon est déposé. Cet apport d'énergie précis compense les gradients thermiques dus aux courants d'air et empêche la perte de chaleur en surface qui conduit à des soudures froides.
Semi-cristallisation in situ et isotropie dans l'impression 3D du PEEK
Pour les polymères semi-cristallins comme le PEEK, l'historique thermique détermine à la fois l'alignement moléculaire et la résistance mécanique. Une gestion thermique appropriée pendant l'impression garantit que les chaînes de polymère disposent de l'énergie thermique nécessaire pour cristalliser de manière uniforme à travers les limites des couches.
Grâce au TRH, les imprimantes 3D haute température d'Orion AM obtiennent trois résultats déterminants pour le matériau :
- Densité relative proche de 100 % : Le rayonnement ciblé fusionne les lignes d'impression et les couches en une structure homogène, avec une densité relative pouvant atteindre 99.95% (un taux de vide de seulement 0.05%), validée par des tiers indépendants.
- Cristallisation in situ entre les couches : L'application précise d'une température élevée favorise la cristallisation du PEEK (entre les couches et au sein de celles-ci) pendant l'impression, ce qui supprime totalement le besoin de recuit ou de traitement thermique après impression.
- Résistance à la traction quasi isotrope : Les liaisons entre les couches étant aussi résistantes que le matériau extrudé lui-même, l'angle de remplissage et l'orientation d'impression ne déterminent plus la résistance de la pièce.
Performances mécaniques validées (procédé TRH)
Des essais indépendants portant sur divers filaments PEEK du commerce démontrent que le TRH permet d'atteindre, en orientation verticale (ZX), une résistance à la traction égale ou supérieure aux références du moulage par injection :
- Evonik INFINAM® PEEK 9359F : atteint une résistance à la traction de 97.2 MPa en orientation verticale (ZX) (contre une valeur de référence de 90 MPa en moulage par injection).
- Solvay KetaSpire® PEEK : atteint une résistance à la traction de 95.4 MPa en orientation verticale (ZX) (contre une valeur de référence de 91 MPa en moulage par injection).
- Victrex AM™ 450FIL : atteint une résistance à la traction de 93.3 MPa en orientation verticale (ZX) (contre une valeur de référence de 98 MPa en moulage par injection).
- Invibio PEEK-OPTIMA® LT1 : atteint une résistance à la traction de 92.1 MPa en orientation verticale (ZX) (contre une valeur de référence de 100 MPa en moulage par injection).
Conclusion
Mettre en œuvre des polymères semi-cristallins haute température par convection d'air chaud ambiant contraint les ingénieurs à accepter des compromis structurels en matière d'orientation des pièces, de densité et de résistance selon l'axe Z. En passant du chauffage de l'air ambiant par convection au chauffage ciblé par rayonnement thermique, les pièces atteignent jusqu'à 99.95% de densité relative, une semi-cristallisation in situ et des performances quasi isotropes dès la sortie du plateau d'impression.
