Ouvrir la fabrication additive aux polymères hautes performances
Chauffage radiatif ou convection d'air chaud
Lorsque les ingénieurs comparent une imprimante 3D PEEK industrielle au moulage par injection, les points faibles de la fabrication additive (FA) sont les vides, la déformation, le délaminage et la faiblesse selon l'axe Z. Depuis 2018, Orion AM s'attache à résoudre ces limites grâce à une approche novatrice du chauffage des pièces pendant leur impression.
Plutôt que de chauffer par convection d'air, une méthode qui peut être peu efficace et créer de forts gradients thermiques à l'origine d'une faible liaison entre les couches, le chauffage par rayonnement thermique propriétaire d'Orion AM assure une maîtrise continue et entièrement paramétrable de l'historique thermique grâce à un rayonnement pénétrant.
Cela permet la cristallisation in situ du PEEK et d'autres polymères ultra-hautes performances, avec la résistance et la densité du moulage par injection, sans recuit après impression.
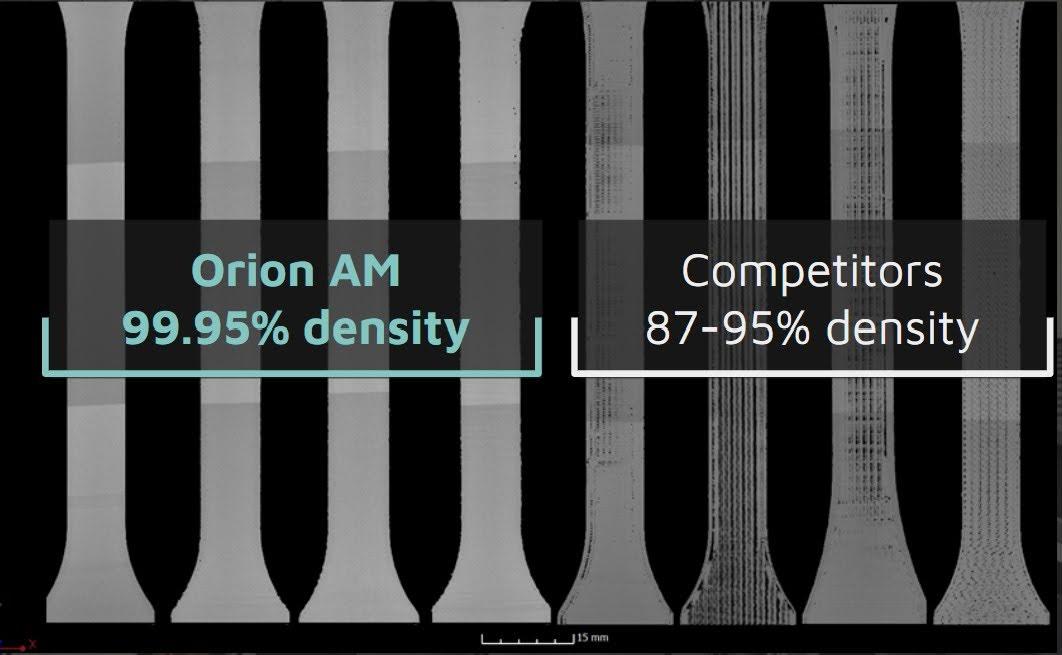
99.95% de densité des pièces & résistance isotrope
La chaleur pénétrant dans le matériau, les couches fusionnent véritablement entre elles. Ce soudage entre les couches du PEEK offre une intégrité mécanique exceptionnelle :
- Impression du PEEK avec jusqu'à 99.95% de densité des pièces : élimine la porosité interne et permet à notre procédé de produire des pièces imprimées en 3D hermétiques pour des applications sous vide et immergées.
- Impression 3D avec 90+ MPa de résistance selon l'axe Z : atteint ou dépasse de manière constante la résistance à la traction du moulage par injection traditionnel (environ 90 MPa, selon le filament), ce qui valide nos systèmes pour la production de pièces finales porteuses.
Applications
Le procédé TRH d'Orion AM ouvre la fabrication additive aux polymères ultra-haute température pour de nouvelles applications aérospatiales et médicales.
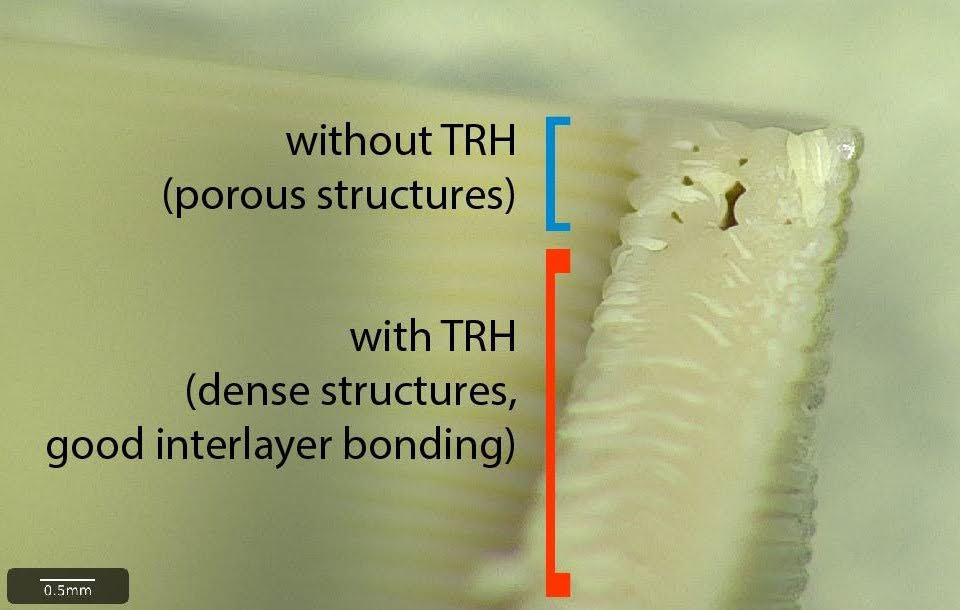
Des structures entièrement liées
Les effets du chauffage par rayonnement thermique (TRH) : avec notre système TRH activé, les structures internes de la pièce sont entièrement liées, denses et sans vides. Chaque couche est fusionnée avec celles du dessus et du dessous.
À comparer avec l'approche standard (TRH désactivé), surlignée en bleu : sans chauffage adapté et constant, des vides apparaissent entre les lignes imprimées et les couches, ce qui donne des pièces moins résistantes et plus poreuses.
Remplissage plein
Une tomographie (CT) des éprouvettes d'Orion AM révèle un taux de vide moyen inférieur à 0.05%, soit une densité interne des structures de 99.95%, comparable à celle du moulage par injection ou de l'usinage CNC.
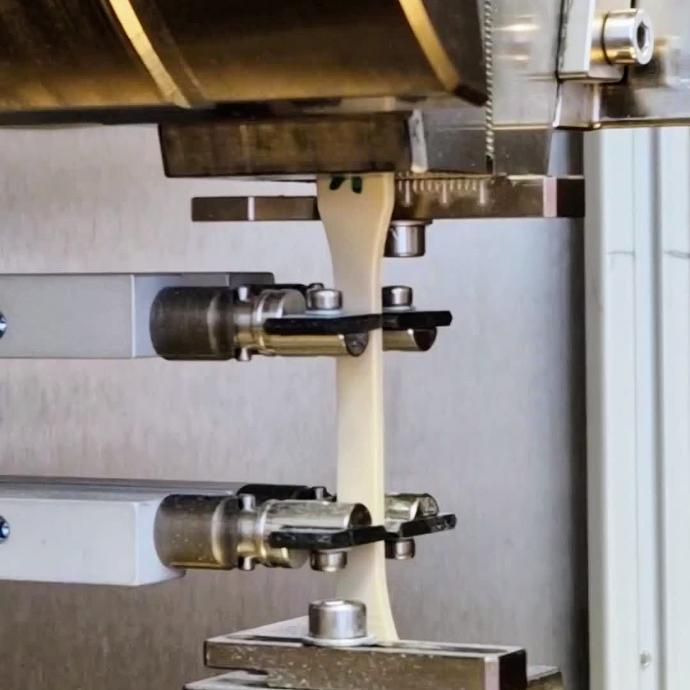
Une résistance inégalée
Le procédé d'impression 3D d'Orion AM a été validé avec différents fournisseurs de PEEK. Les résultats de résistance à la traction parlent d'eux-mêmes.
Filaments PEEK de qualité industrielle

KetaSpire®
PEEK
Résistance à la traction (MPa)
Résistance en moulage par injection : 91 MPa
INFINAM®
9359F
Résistance à la traction (MPa)
Résistance en moulage par injection : 90 MPa
Victrex
AM™450FIL
Résistance à la traction (MPa)
Résistance en moulage par injection : 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Résistance à la traction (MPa)
Résistance en moulage par injection : 95 MPa
KetaSpire®
PEEK CF
Résistance à la traction (MPa)
Résistance en moulage par injection : 159 MPa
Filaments PEEK de qualité médicale/implantable
Invibio PEEK-OPTIMA® LT1
Résistance à la traction (MPa)
Résistance en moulage par injection : 100 MPa

VESTAKEEP® PEEK i4 3DF
Résistance à la traction (MPa)
Résistance en moulage par injection : 94 MPa
TECAFIL PEEK VX MT
Résistance à la traction (MPa)
Résistance en moulage par injection : 100 MPa
Autres polymères hautes performances
Victrex
AM™200FIL
Résistance à la traction (MPa)
Résistance en moulage par injection : 90 MPa
Radel®
PPSU
Résistance à la traction (MPa)
Résistance en moulage par injection : 74 MPa