Polyetheretherketon (PEEK) gilt weithin als führender thermoplastischer Kandidat für den Ersatz von Metallbauteilen in anspruchsvollen Anwendungen der Luft- und Raumfahrt sowie der Medizintechnik. Mit einer Schmelztemperatur von 343°C und einer Glasübergangstemperatur von 143°C bietet PEEK chemische Korrosionsbeständigkeit, thermische Stabilität und einen dem kortikalen Knochen ähnlichen Elastizitätsmodul.
Trotz dieser Materialeigenschaften stellte das Erreichen gleichbleibender mechanischer Eigenschaften entlang der vertikalen (ZX-)Achse beim Fused Filament Fabrication (FFF) bislang eine erhebliche technische Hürde dar. Eine nicht optimierte Verarbeitung kann zu mikroskopischen Hohlräumen und verminderter Lagenhaftung führen, was mechanische Anisotropie zur Folge hat.
Um zu verstehen, warum dies geschieht, muss man die grundlegende Thermodynamik der konvektiven Umgebungsbeheizung im Vergleich zur gezielten Energieübertragung durch Strahlung betrachten.
Die Thermodynamik der konvektiven Umgebungsbeheizung
Viele Hochtemperatur-3D-Drucksysteme nutzen Konvektionsheizung, um die Lufttemperatur im Bauraum zu erhöhen. In einem rein konvektiven System wird die Wärmeenergie von den Heizelementen auf die zirkulierende Luft übertragen, die anschließend das gedruckte Bauteil erwärmt.
Konvektionsheizung eignet sich zwar zur Aufrechterhaltung allgemeiner Umgebungstemperaturen, bringt jedoch bei der Verarbeitung von Hochtemperaturpolymeren bestimmte physikalische Einschränkungen mit sich:
- Thermische Gradienten in der Umgebung: Die Luftzirkulation in einem geschlossenen Volumen führt zwangsläufig zu Temperaturschwankungen in der Kammer, wobei sich Bereiche nahe den Heizungsauslässen in ihrer Temperatur von den unteren oder zentralen Bereichen des Bauraums unterscheiden.
- Oberflächenwärmeverlust an der Ablagegrenzfläche: Luft hat im Vergleich zu direkter Strahlung eine relativ geringe Wärmekapazität und Wärmeübertragungseffizienz. Während neues Filament abgelegt wird, kühlt die Luftbewegung die obere Grenzschicht der zuvor abgelegten Raupe ab.
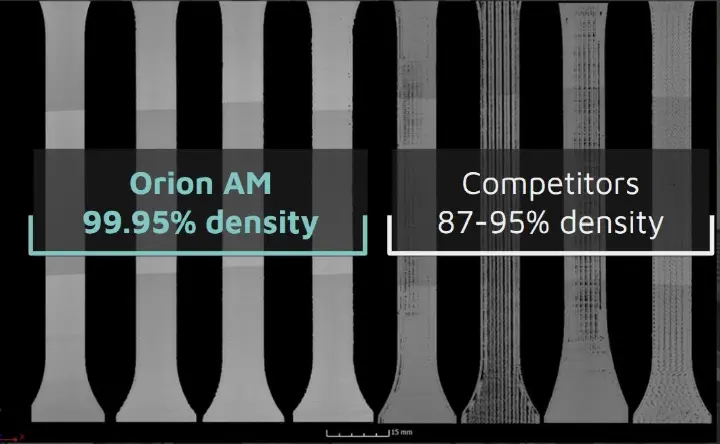
Da konvektive Luft keine gezielte Wärmeenergie direkt an den Punkt liefern kann, an dem die Verbindung entsteht, kann die Grenzfläche die Energie nicht halten, die für ein vollständiges Verschmelzen aufeinanderfolgender Filamentlagen erforderlich ist. Die Folge sind eine unvollständige Lagenhaftung, innere Hohlräume innerhalb der Lagen und eine erhebliche mechanische Anisotropie. Vergleichende Mikro-CT-Analysen gedruckter Proben zeigen, dass Bauteile aus herkömmlichen Verfahren mit Umgebungsbeheizung häufig innere Hohlräume aufweisen und relative Dichten zwischen 87 % und 95 % erreichen – ein hoher Hohlraumanteil, der die Leistung in Z-Richtung beeinträchtigt.
Die Alternative Strahlung: Strahlungsheizung vs. Heißluftkonvektion im 3D-Druck
Um die Hohlräume und thermischen Delaminationen zu beseitigen, die Umluftsystemen eigen sind, muss sich die Zufuhr der Wärmeenergie ändern. Beim Vergleich von Strahlungsheizung und Heißluftkonvektion im 3D-Druck liegt der Unterschied darin, wie die Wärmeenergie auf das Polymer übertragen wird.
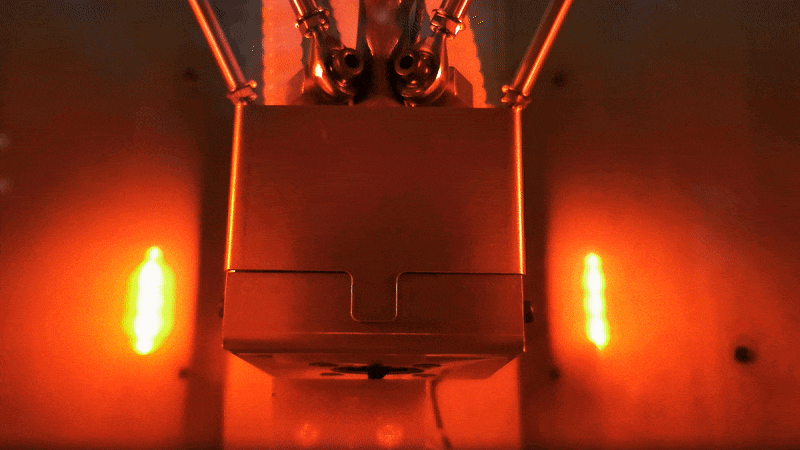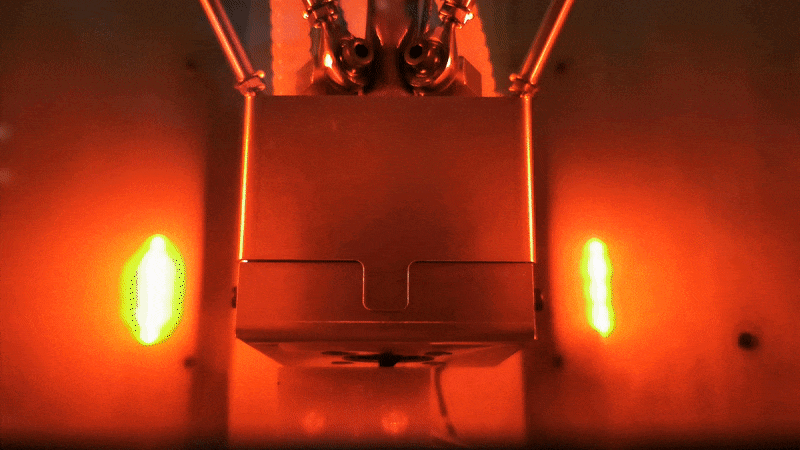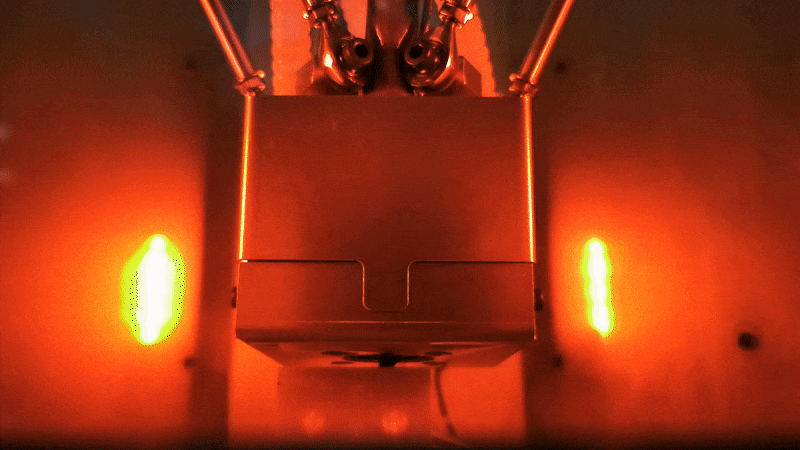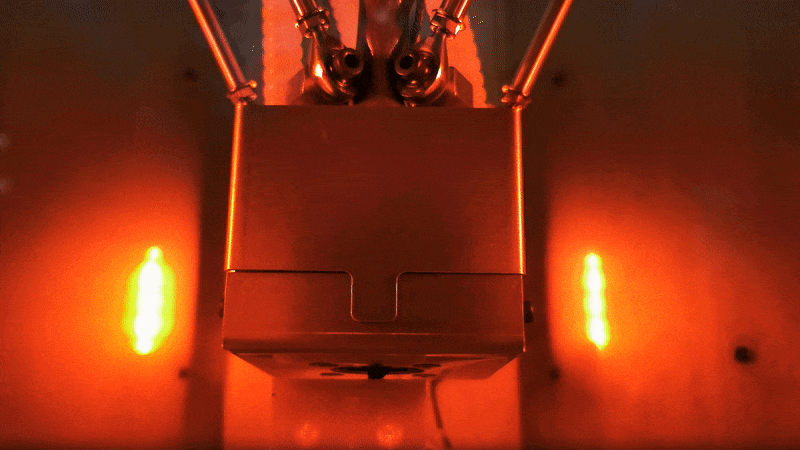
Das proprietäre Thermal Radiation Heating (TRH)-Verfahren von Orion AM ersetzt die Umluftzirkulation durch eine Wärmemanagementstrategie, die ungerichtete Wärmestrahlung und fokussierte Beheizung kombiniert, um eine präzise thermische Stabilität über die gesamte Bauteilgeometrie aufrechtzuerhalten – ohne auf schnelle Luftbewegung angewiesen zu sein.
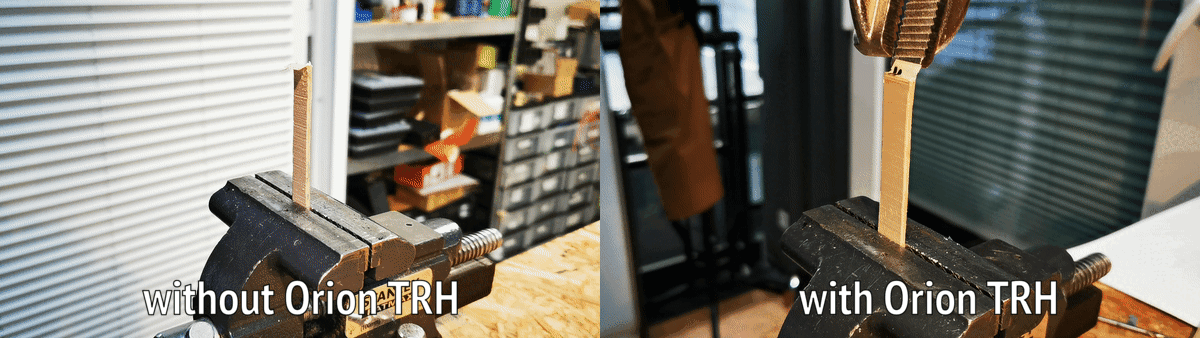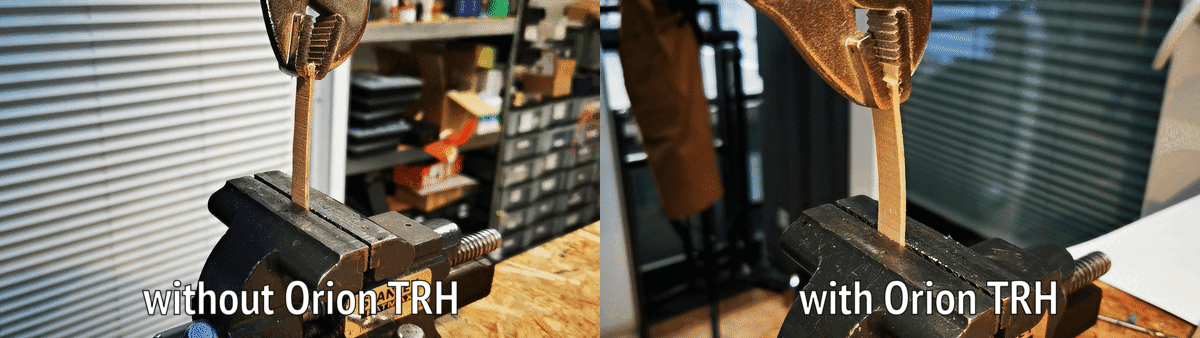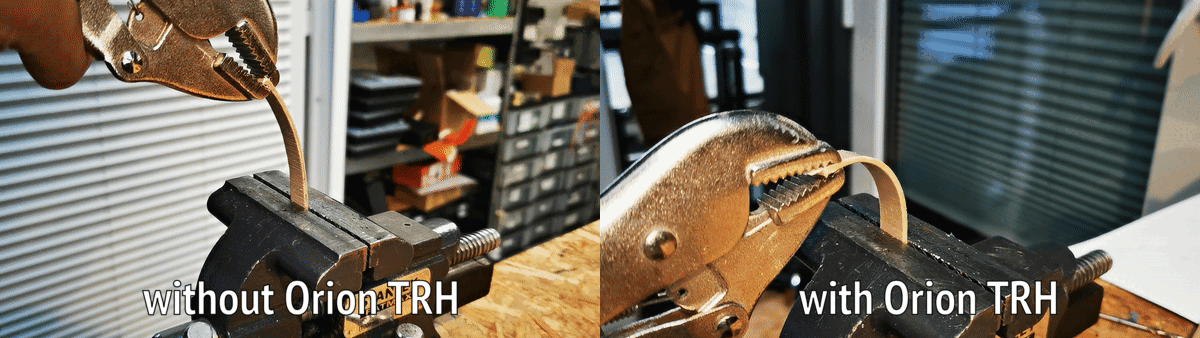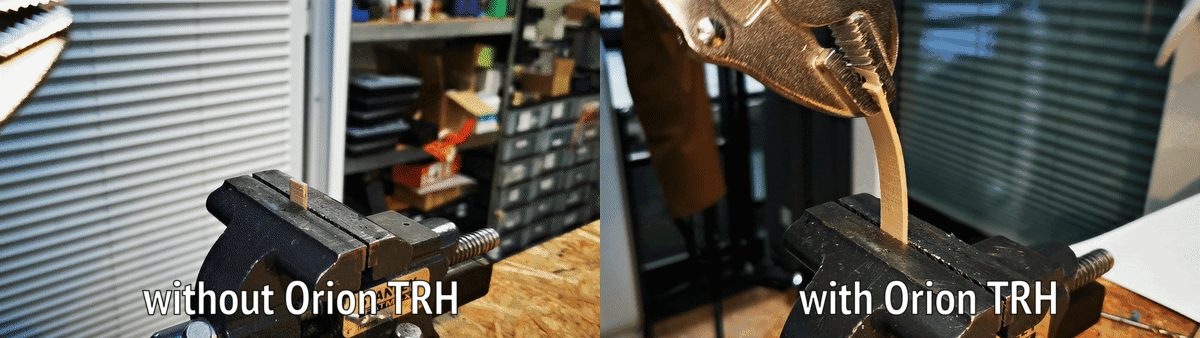
Durch gerichtete Infrarotstrahlung, die direkt bis zur Verbindungsgrenzfläche vordringt, wird die Oberflächentemperatur der darunterliegenden Lage genau in dem Moment auf ihren optimalen Verschmelzungszustand angehoben, in dem die neue Raupe abgelegt wird. Diese präzise Energiezufuhr gleicht die durch Luftströmungen verursachten thermischen Gradienten aus und verhindert den Oberflächenwärmeverlust, der zu Kaltverbindungen führt.
In-situ-Teilkristallisation und Isotropie im PEEK-3D-Druck
Bei teilkristallinen Polymeren wie PEEK bestimmt die thermische Vorgeschichte sowohl die molekulare Ausrichtung als auch die mechanische Festigkeit. Ein geeignetes Wärmemanagement während des Drucks stellt sicher, dass die Polymerketten über die nötige Wärmeenergie verfügen, um über die Lagengrenzen hinweg gleichmäßig zu kristallisieren.
Durch den Einsatz von TRH erzielen die Hochtemperatur-3D-Drucker von Orion AM drei entscheidende Materialergebnisse:
- Relative Dichte von nahezu 100 %: Gezielte Strahlung verschmilzt Drucklinien und Lagen zu einer homogenen Struktur und erreicht eine relative Dichte von bis zu 99,95 % (ein Hohlraumanteil von nur 0,05 %), bestätigt durch unabhängige Dritte.
- In-situ-Kristallisation zwischen den Lagen: Die präzise Anwendung hoher Temperaturen fördert die Kristallisation von PEEK (zwischen und innerhalb der Lagen) während des Drucks, sodass ein Tempern oder eine Wärmebehandlung nach dem Druck vollständig entfällt.
- Nahezu isotrope Zugfestigkeit: Da die Verbindungen zwischen den Lagen die Festigkeit des extrudierten Materials selbst erreichen, bestimmen Füllwinkel und Druckorientierung nicht mehr die Bauteilfestigkeit.
Bestätigte mechanische Leistungsfähigkeit (TRH-Verfahren)
Unabhängige Prüfungen mit verschiedenen handelsüblichen PEEK-Filamenten zeigen, dass TRH eine vertikale (ZX-)Zugfestigkeit ermöglicht, die Spritzguss-Referenzwerte erreicht oder übertrifft:
- Evonik INFINAM® PEEK 9359F: erreicht 97,2 MPa Zugfestigkeit in vertikaler (ZX-)Orientierung (im Vergleich zu einem Spritzguss-Referenzwert von 90 MPa).
- Solvay KetaSpire® PEEK: erreicht 95,4 MPa Zugfestigkeit in vertikaler (ZX-)Orientierung (im Vergleich zu einem Spritzguss-Referenzwert von 91 MPa).
- Victrex AM™ 450FIL: erreicht 93,3 MPa Zugfestigkeit in vertikaler (ZX-)Orientierung (im Vergleich zu einem Spritzguss-Referenzwert von 98 MPa).
- Invibio PEEK-OPTIMA® LT1: erreicht 92,1 MPa Zugfestigkeit in vertikaler (ZX-)Orientierung (im Vergleich zu einem Spritzguss-Referenzwert von 100 MPa).
Fazit
Wer teilkristalline Hochtemperaturpolymere mit Heißluftkonvektion verarbeitet, muss strukturelle Kompromisse bei Bauteilorientierung, Dichte und Festigkeit in Z-Richtung in Kauf nehmen. Durch den Wechsel von konvektiver Umluftbeheizung zu gezieltem Thermal Radiation Heating erreichen Bauteile direkt von der Bauplattform bis zu 99,95 % relative Dichte, In-situ-Teilkristallisation und nahezu isotrope Eigenschaften.
