Additive Fertigung für Hochleistungspolymere erschließen
Strahlungsheizung vs. Heißluftkonvektion
Wenn Ingenieure einen industriellen PEEK-3D-Drucker mit dem Spritzguss vergleichen, sind Hohlräume, Verzug, Delamination und eine schwache Z-Achse die Schwachstellen der additiven Fertigung (AM). Seit 2018 arbeitet Orion AM daran, diese Einschränkungen mit einem neuartigen Ansatz zur Erwärmung von Bauteilen während des Drucks zu lösen.
Anstatt per Luftkonvektion zu heizen, was ineffizient sein kann und starke thermische Gradienten erzeugt, die zu schlechter Lagenhaftung führen, ermöglicht das proprietäre Thermal Radiation Heating von Orion AM eine kontinuierliche und vollständig anpassbare Steuerung der thermischen Vorgeschichte mit tief eindringender Strahlung.
Dies ermöglicht die In-situ-Kristallisation von PEEK und anderen Ultrahochleistungspolymeren, erreicht die Festigkeit und Dichte des Spritzgusses und macht ein Tempern nach dem Druck überflüssig.
99,95 % Bauteildichte & isotrope Festigkeit
Da die Wärme in das Material eindringt, verschmelzen die Lagen wirklich miteinander. Dieses Verschweißen der Lagen bei PEEK sorgt für eine außergewöhnliche mechanische Integrität:
- PEEK-Druck mit bis zu 99,95 % Bauteildichte: Beseitigt innere Porosität, sodass unser Verfahren hermetisch dichte 3D-Druckteile für Vakuum- und Unterwasseranwendungen herstellen kann.
- Über 90 MPa Festigkeit in Z-Richtung im 3D-Druck: Erreicht oder übertrifft zuverlässig die Zugfestigkeit des herkömmlichen Spritzgusses (ca. 90 MPa, je nach Filament unterschiedlich) und qualifiziert unsere Systeme für die Fertigung lasttragender Endbauteile.
Anwendungen
Das TRH-Verfahren von Orion AM erschließt die additive Fertigung mit Ultrahochtemperaturpolymeren für neue Anwendungen in der Luft- und Raumfahrt und der Medizintechnik.
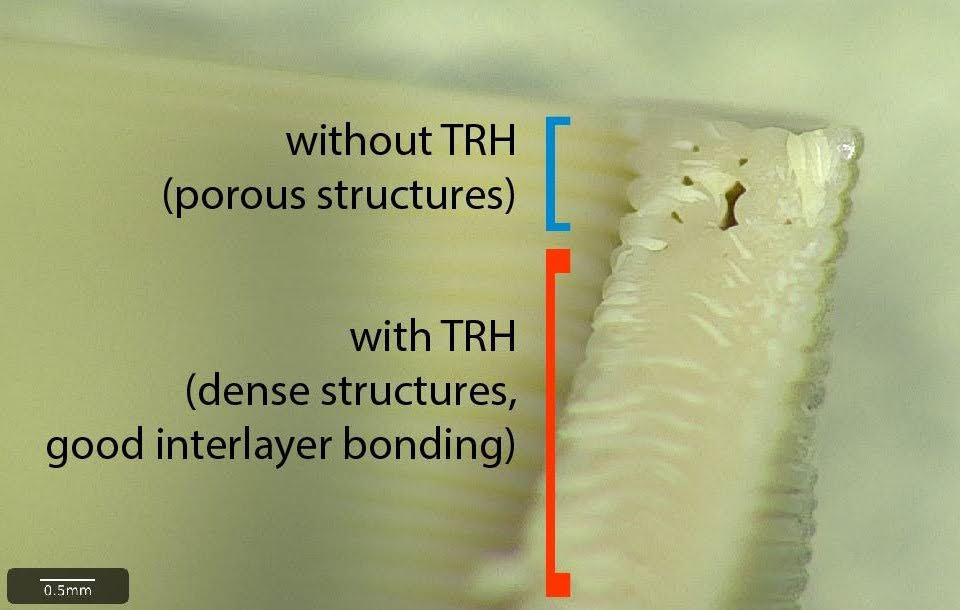
Vollständig verbundene Strukturen
Die Wirkung des Thermal Radiation Heating (TRH): Mit eingeschaltetem TRH- System sind die inneren Strukturen des Bauteils vollständig verbunden, dicht und frei von Hohlräumen. Jede Lage ist mit den Lagen darüber und darunter verschmolzen.
Im Gegensatz dazu der Standardansatz (TRH aus), blau hervorgehoben: Ohne geeignete und gleichmäßige Erwärmung entstehen Hohlräume zwischen den Drucklinien und den Lagen – das Ergebnis sind schwächere, porösere Bauteile.
Massive Füllung
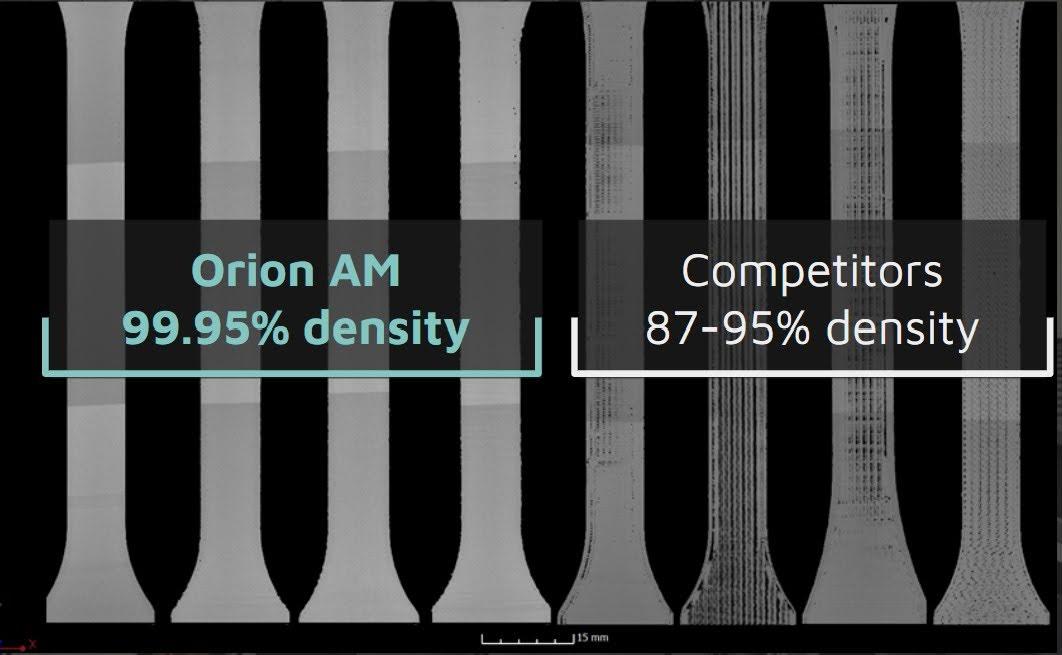
Ein Computertomografie-(CT-)Scan der Probekörper von Orion AM zeigt einen durchschnittlichen Hohlraumanteil von weniger als 0,05 %. Die Strukturen erreichen damit eine innere Dichte von 99,95 %, vergleichbar mit Spritzguss oder CNC-Bearbeitung.
Unübertroffene Festigkeit
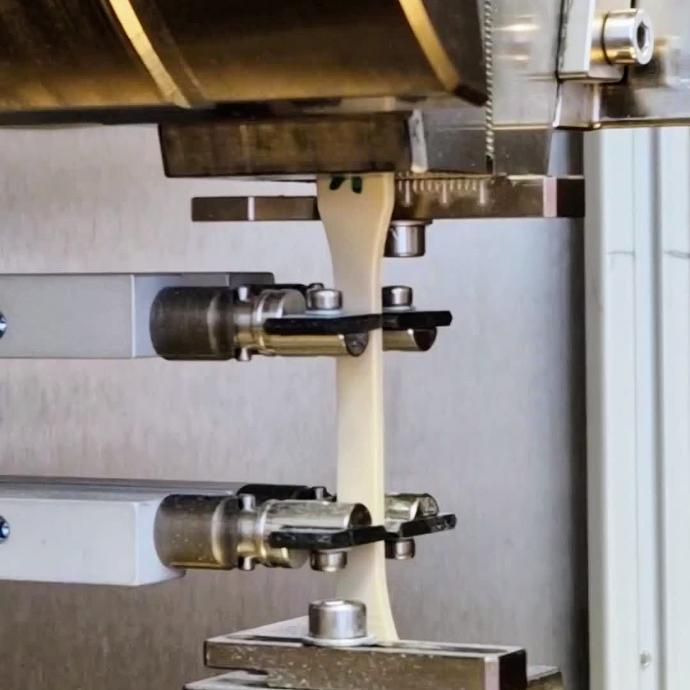
Das 3D-Druckverfahren von Orion AM wurde mit verschiedenen PEEK-Werkstoffherstellern validiert. Die Zugfestigkeitswerte sprechen für sich.
PEEK-Filamente in Industriequalität

KetaSpire®
PEEK
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 91 MPa
INFINAM®
9359F
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 90 MPa
Victrex
AM™450FIL
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 95 MPa
KetaSpire®
PEEK CF
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 159 MPa
PEEK-Filamente in Medizin-/Implantatqualität
Invibio PEEK-OPTIMA® LT1
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 100 MPa

VESTAKEEP® PEEK i4 3DF
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 94 MPa
TECAFIL PEEK VX MT
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 100 MPa
Weitere Hochleistungspolymere
Victrex
AM™200FIL
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 90 MPa
Radel®
PPSU
Zugfestigkeit (MPa)
Spritzgussfestigkeit: 74 MPa