Polyetheretherketon (PEEK) er bredt anerkendt som en førende termoplastkandidat til at erstatte metalkomponenter i krævende anvendelser inden for luft- og rumfart samt medicinsk udstyr. Med en smeltetemperatur på 343° C og en glasovergangstemperatur på 143° C tilbyder PEEK modstandsdygtighed over for kemisk korrosion, termisk stabilitet og et elasticitetsmodul svarende til kortikal knogle.
Trods disse materialeegenskaber har det historisk været en betydelig teknisk udfordring at opnå ensartede mekaniske egenskaber langs den vertikale (ZX) akse ved Fused Filament Fabrication (FFF). Uoptimeret procesføring kan føre til mikroskopiske hulrum og reduceret vedhæftning mellem lagene, hvilket giver mekanisk anisotropi.
For at forstå, hvorfor dette sker, må man se på den grundlæggende termodynamik ved konvektiv opvarmning af omgivelserne kontra målrettet energioverførsel ved stråling.
Termodynamikken ved konvektiv opvarmning af omgivelserne
Mange 3D-printarkitekturer til høje temperaturer anvender konvektiv opvarmning til at hæve lufttemperaturen i byggekammeret. I et rent konvektivt system overføres varmeenergi fra varmeelementer til cirkulerende luft, som derefter opvarmer det printede emne.
Selvom konvektiv opvarmning er effektiv til at opretholde generelle omgivelsestemperaturer, medfører den specifikke fysiske begrænsninger ved forarbejdning af højtemperaturpolymerer:
- Termiske gradienter i omgivelserne: Luftcirkulation i et lukket volumen udsætter uundgåeligt kammeret for temperaturvariationer, hvor områder nær varmeudtagene har en anden temperatur end de nedre eller centrale dele af byggevolumenet.
- Varmetab fra overfladen ved aflejringsgrænsefladen: Luft har en relativt lav varmekapacitet og varmeoverførselseffektivitet sammenlignet med direkte stråling. Når nyt filament aflejres, afkøler luftbevægelserne det øverste grænselag af den tidligere aflejrede streng.
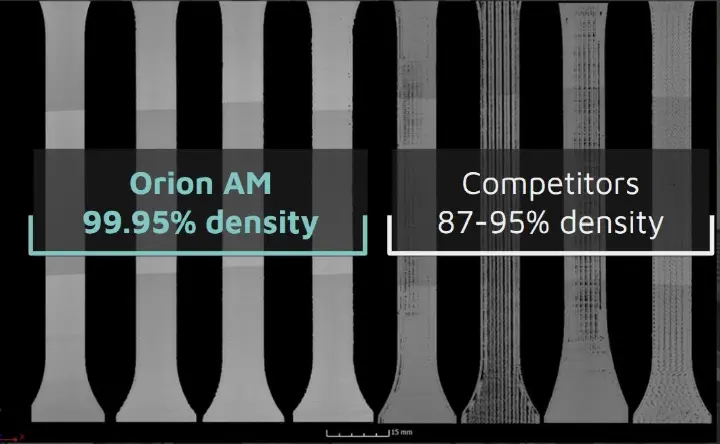
Fordi konvektiv luft ikke kan levere målrettet varmeenergi direkte til det præcise sted, hvor bindingen sker, kan grænsefladen ikke opretholde den energi, der kræves, for at efterfølgende filamentlag smelter helt sammen. Resultatet er ufuldstændig binding mellem lagene, indre hulrum i de plane lag og betydelig mekanisk anisotropi. Sammenlignende mikro-CT-analyser af printede prøver viser, at emner fremstillet med konventionel opvarmning af omgivelserne ofte har indre hulrum med relative densiteter mellem 87% og 95%, hvilket efterlader et højt hulrumsindhold, der forringer ydeevnen i Z-aksen.
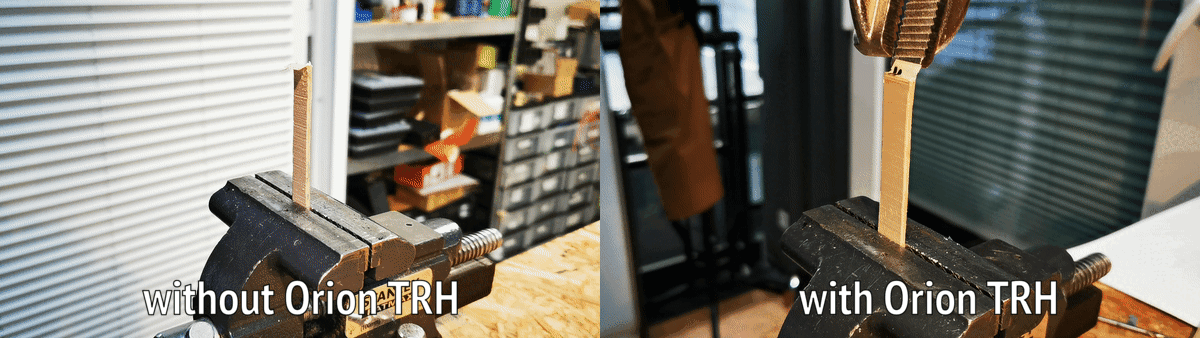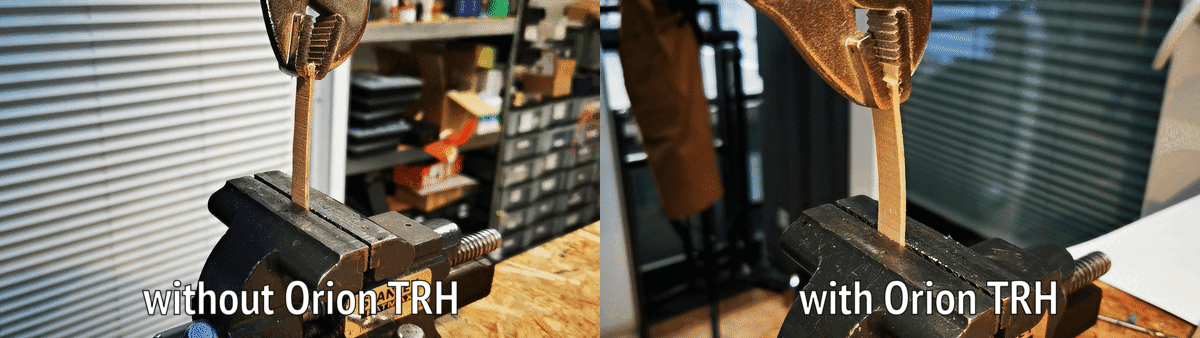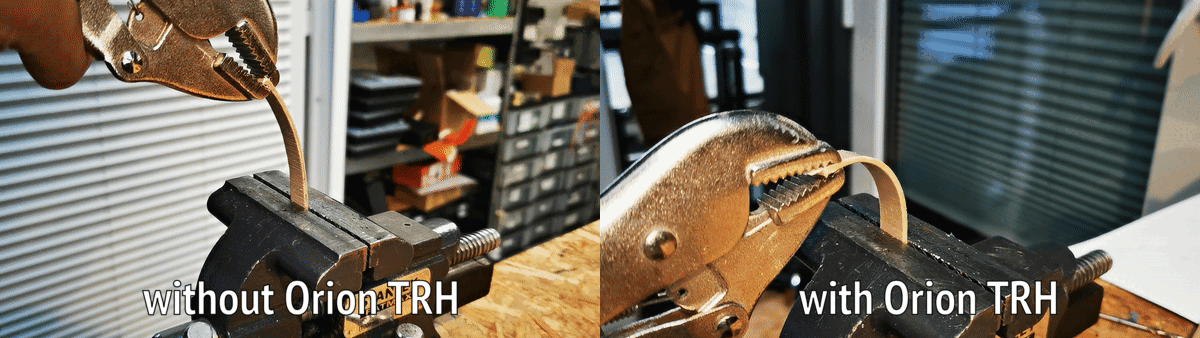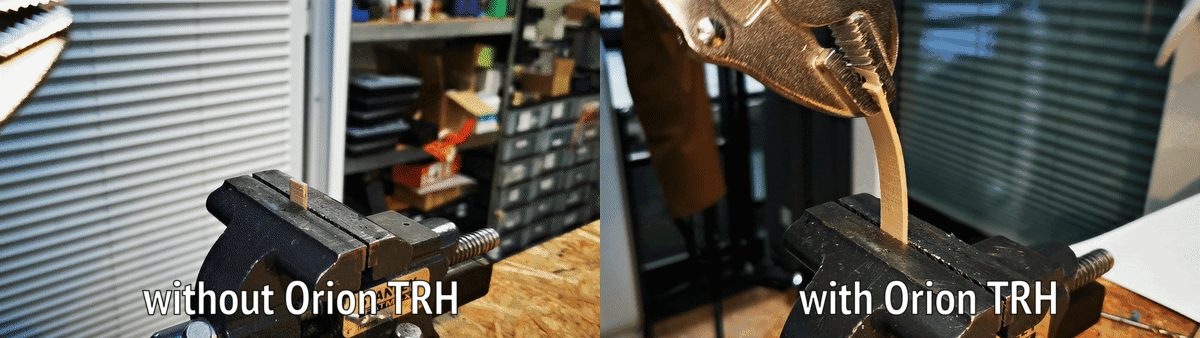
Strålingsalternativet: Strålingsopvarmning vs. 3D-print med varmluftskonvektion
For at eliminere de hulrum og den termiske delaminering, der er uløseligt forbundet med luftbaserede systemer, må leveringen af varmeenergi ændres. Når man sammenligner strålingsopvarmning med 3D-print med varmluftskonvektion, ligger forskellen i, hvordan varmeenergien overføres til polymeren.
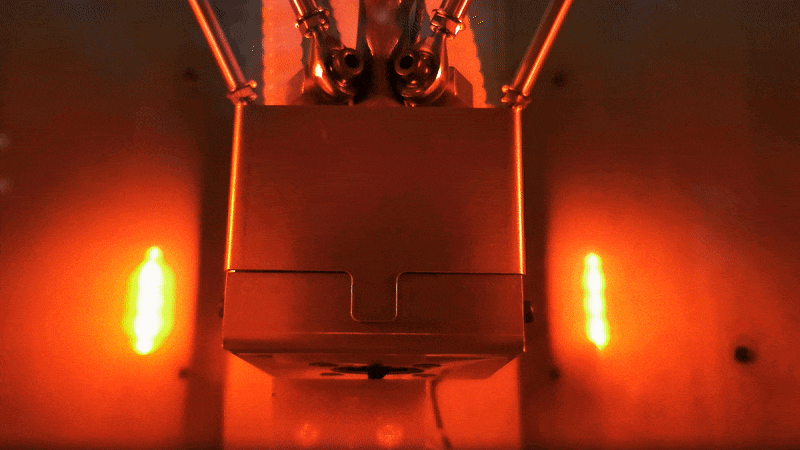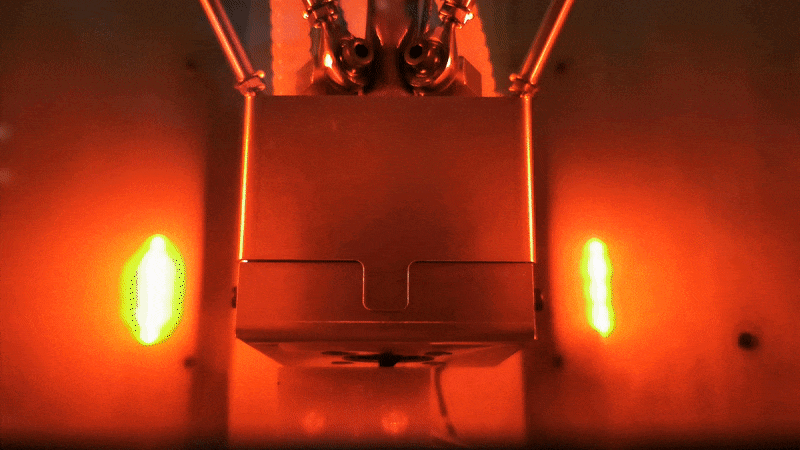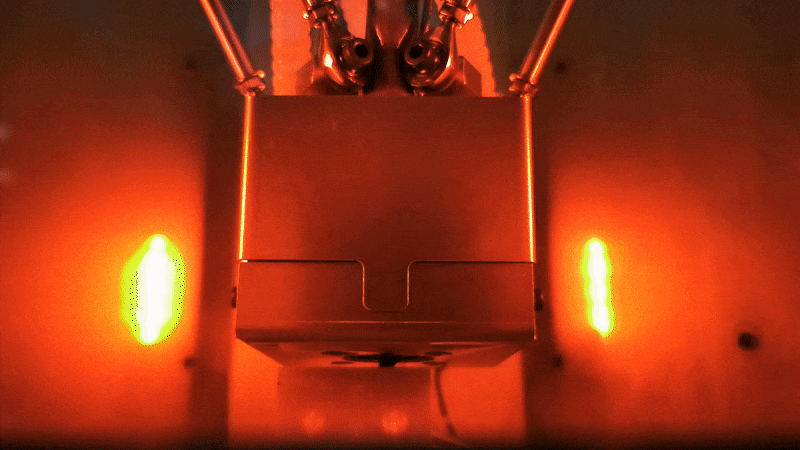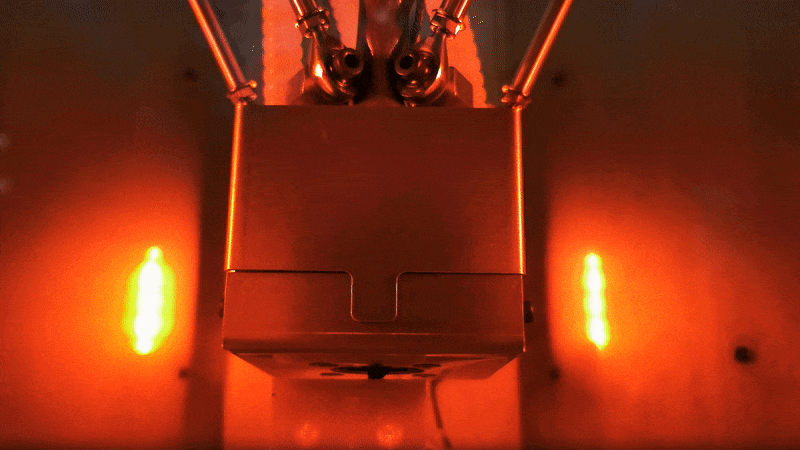
Orion AM’s patenterede Thermal Radiation Heating (TRH)-proces erstatter luftcirkulation med en termisk styringsstrategi, der kombinerer ufokuseret termisk stråling og fokuseret opvarmning for at opretholde præcis termisk stabilitet over hele emnets geometri uden at være afhængig af luftbevægelse med høj hastighed.
Ved at rette infrarød stråling, der trænger direkte ind til bindingsgrænsefladen, hæves overfladetemperaturen på det underliggende lag til den optimale sammensmeltningstilstand, præcis idet den nye streng lægges. Denne præcise energitilførsel modvirker de termiske gradienter, som luftstrømme forårsager, og forhindrer det varmetab fra overfladen, der fører til kolde samlinger.
In-situ semikrystallisation og isotropi ved 3D-print af PEEK
For semikrystallinske polymerer som PEEK bestemmer den termiske historik både molekylær orientering og mekanisk styrke. Korrekt termisk styring under printningen sikrer, at polymerkæderne har den nødvendige varmeenergi til at krystallisere ensartet på tværs af laggrænserne.
Ved at anvende TRH opnår Orion AM's højtemperatur-3D-printere tre afgørende materialeresultater:
- Næsten 100% relativ densitet: Målrettet stråling smelter printlinjer og lag sammen til en homogen struktur og opnår en relativ densitet på op til 99.95% (et hulrumsindhold helt ned til 0.05%), valideret af uafhængige tredjeparter.
- In-situ krystallisation mellem lagene: Den præcise tilførsel af høj temperatur fremmer krystallisationen af PEEK (mellem og inden for lagene) under printningen og eliminerer fuldstændigt behovet for udglødning eller varmebehandling efter print.
- Næsten isotrop trækstyrke: Fordi bindingerne mellem lagene er lige så stærke som selve det ekstruderede materiale, er det ikke længere infill-vinklen og printorienteringen, der bestemmer emnets styrke.
Valideret mekanisk ydeevne (TRH-proces)
Uafhængige tests af forskellige kommercielle PEEK-filamenter viser, at TRH gør det muligt for den vertikale (ZX) trækstyrke at matche eller overgå referenceværdierne for sprøjtestøbning:
- Evonik INFINAM® PEEK 9359F: Opnår 97.2 MPa trækstyrke i vertikal (ZX) orientering (sammenlignet med en referenceværdi for sprøjtestøbning på 90 MPa).
- Solvay KetaSpire® PEEK: Opnår 95.4 MPa trækstyrke i vertikal (ZX) orientering (sammenlignet med en referenceværdi for sprøjtestøbning på 91 MPa).
- Victrex AM™ 450FIL: Opnår 93.3 MPa trækstyrke i vertikal (ZX) orientering (sammenlignet med en referenceværdi for sprøjtestøbning på 98 MPa).
- Invibio PEEK-OPTIMA® LT1: Opnår 92.1 MPa trækstyrke i vertikal (ZX) orientering (sammenlignet med en referenceværdi for sprøjtestøbning på 100 MPa).
Konklusion
Forsøg på at forarbejde semikrystallinske højtemperaturpolymerer med varmluftskonvektion tvinger ingeniører til at acceptere strukturelle kompromiser med hensyn til emneorientering, densitet og styrke i Z-aksen. Ved at skifte fra konvektiv opvarmning af omgivende luft til målrettet Thermal Radiation Heating opnår emnerne op til 99.95% relativ densitet, in-situ semikrystallisation og næsten isotrop ydeevne direkte fra byggepladen.
