AM for højtydende polymerer
Strålingsopvarmning vs. varmluftskonvektion
Når ingeniører sammenligner en industriel PEEK-3D-printer med sprøjtestøbning, er de svage punkter ved additiv fremstilling (AM) hulrum, vridning, delaminering og en svag Z-akse. Siden 2018 har Orion AM fokuseret på at løse disse begrænsninger med en ny tilgang til opvarmning af emner under printningen.
I stedet for opvarmning via luftkonvektion, der kan være ineffektiv og skabe kraftige termiske gradienter, som resulterer i dårlig vedhæftning mellem lagene, anvender Orion AM's patenterede Thermal Radiation Heating kontinuerlig og fuldt tilpasselig styring af den termiske historik med gennemtrængende stråling.
Det muliggør in-situ krystallisation af PEEK og andre ultrahøjtydende polymerer, giver styrke og densitet som ved sprøjtestøbning og eliminerer behovet for udglødning efter print.
99.95% emnedensitet & isotrop styrke
Fordi varmen trænger ind i materialet, smelter lagene virkelig sammen. Denne svejsning mellem lagene i PEEK giver enestående mekanisk integritet:
- PEEK-print med op til 99.95% emnedensitet: Eliminerer indre porøsitet, så vores proces kan fremstille hermetisk tætte 3D-printede emner til vakuum- og undervandsanvendelser.
- 3D-print med 90+ MPa styrke i Z-aksen: Opnår eller overgår konsekvent trækstyrken ved traditionel sprøjtestøbning (ca. 90 MPa, afhængigt af filamentmaterialet), hvilket validerer vores systemer til produktion af bærende slutbrugsemner.
Anvendelser
Orion AM's TRH-proces åbner for additiv fremstilling med ultrahøjtemperaturpolymerer i nye anvendelser inden for luft- og rumfart og medicin.
Fuldt sammenbundne strukturer
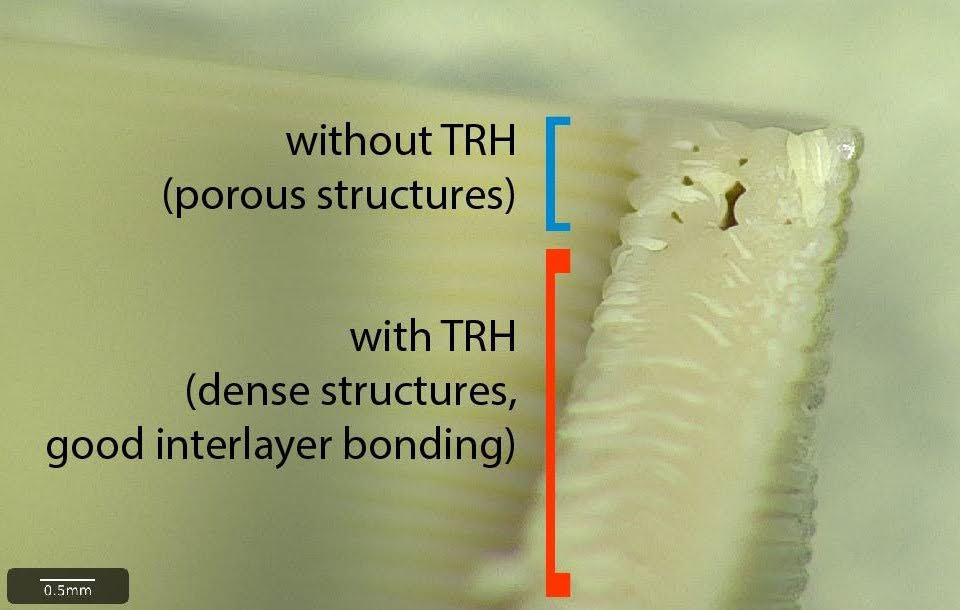
Effekten af Thermal Radiation Heating (TRH): med vores TRH- system slået til, er emnets indre strukturer fuldt sammenbundne, tætte og uden hulrum. Hvert lag er smeltet sammen med lagene over og under.
Sammenlign med standardtilgangen (TRH slået fra), fremhævet med blåt: uden korrekt og ensartet opvarmning opstår der hulrum mellem de printede linjer og lagene, hvilket giver svagere og mere porøse emner.
Massiv infill
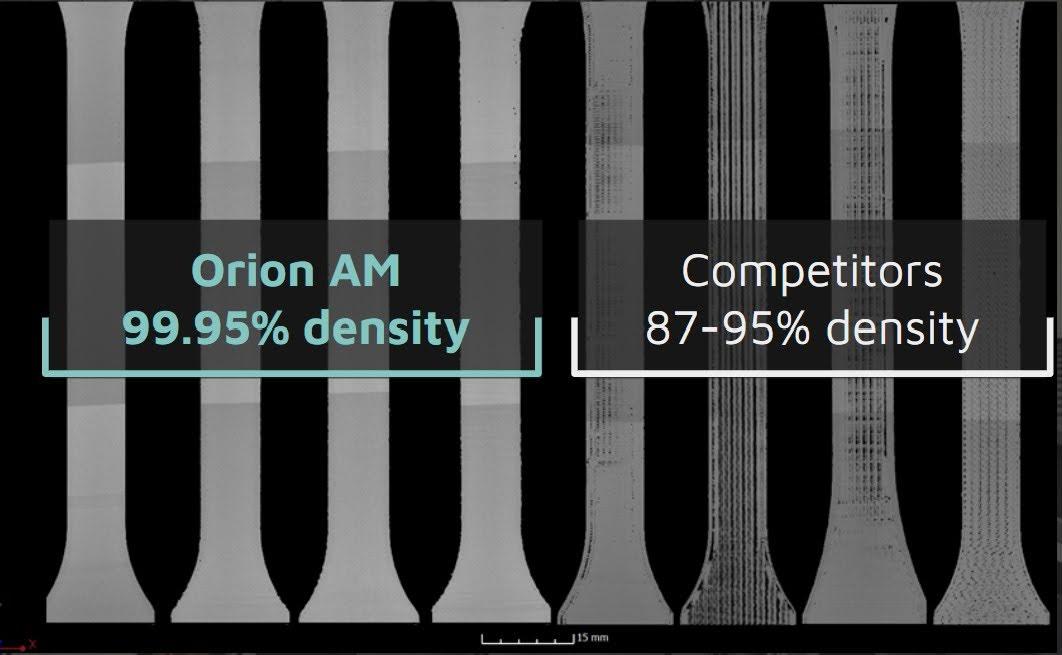
En computertomografi-scanning (CT) af Orion AM's prøveemner viser et gennemsnitligt hulrumsindhold på under 0.05%, hvilket betyder, at strukturernes indre densitet er 99.95%, hvilket kan sammenlignes med sprøjtestøbning eller CNC-bearbejdning.
Uovertruffen styrke
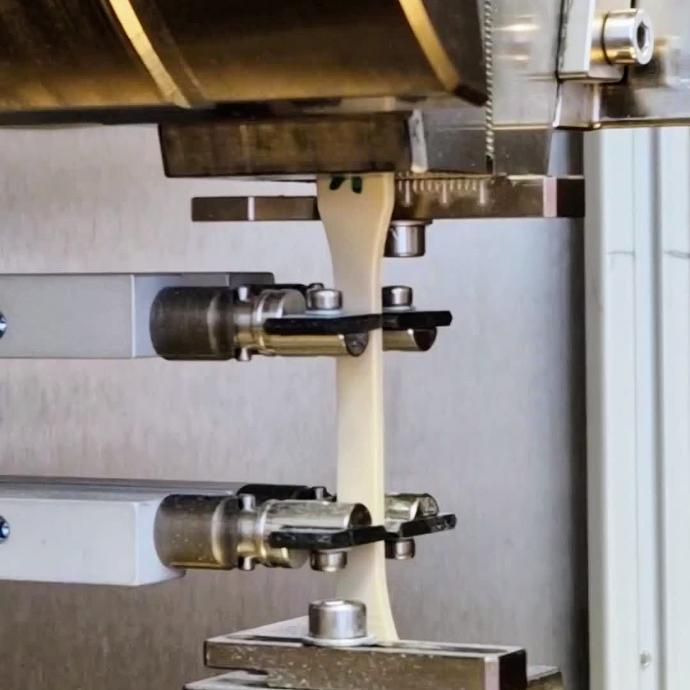
Orion AM's 3D-printproces er valideret med forskellige leverandører af PEEK-materialer. Trækstyrkeresultaterne taler for sig selv.
PEEK- filamenter af industrikvalitet

KetaSpire®
PEEK
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 91 MPa
INFINAM®
9359F
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 90 MPa
Victrex
AM™450FIL
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 95 MPa
KetaSpire®
PEEK CF
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 159 MPa
PEEK- filamenter af medicinsk/implanterbar kvalitet
Invibio PEEK-OPTIMA® LT1
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 100 MPa

VESTAKEEP® PEEK i4 3DF
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 94 MPa
TECAFIL PEEK VX MT
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 100 MPa
Andre højtydende polymerer
Victrex
AM™200FIL
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 90 MPa
Radel®
PPSU
Trækstyrke (MPa)
Styrke ved sprøjtestøbning: 74 MPa