Polyetheretherketon (PEEK) je všeobecně uznáván jako špičkový termoplast pro náhradu kovových součástí v náročných leteckých a lékařských aplikacích. S teplotou tání 343° C a teplotou skelného přechodu 143° C nabízí PEEK odolnost vůči chemické korozi, tepelnou stabilitu a modul pružnosti podobný kortikální kosti.
Navzdory těmto materiálovým vlastnostem představovalo dosažení konzistentních mechanických vlastností ve svislé ose (ZX) při technologii Fused Filament Fabrication (FFF) historicky značnou technickou překážku. Neoptimalizované zpracování může vést ke vzniku mikroskopických dutin a ke snížené mezivrstvové adhezi, což způsobuje mechanickou anizotropii.
Abychom pochopili, proč k tomu dochází, je třeba prozkoumat základní termodynamiku konvekčního ohřevu okolního prostředí oproti cílenému přenosu energie zářením.
Termodynamika konvekčního ohřevu okolního prostředí
Mnoho architektur vysokoteplotního 3D tisku využívá konvekční ohřev ke zvýšení teploty vzduchu uvnitř tiskové komory. V čistě konvekčním systému se tepelná energie přenáší z topných prvků do proudícího vzduchu, který následně ohřívá tištěný díl.
Konvekční ohřev je sice účinný pro udržování obecné teploty prostředí, při zpracování vysokoteplotních polymerů však přináší specifická fyzikální omezení:
-
Teplotní gradienty prostředí: Proudění vzduchu v uzavřeném prostoru přirozeně vystavuje komoru teplotním rozdílům, kdy se oblasti v blízkosti výstupů topení teplotně liší od spodních nebo středových oblastí tiskového prostoru.
- Tepelné ztráty povrchu na rozhraní nanášení: Vzduch má ve srovnání s přímým zářením relativně nízkou tepelnou kapacitu a účinnost přenosu tepla. Při nanášení nového filamentu pohyb okolního vzduchu ochlazuje horní mezní vrstvu dříve nanesené stopy.
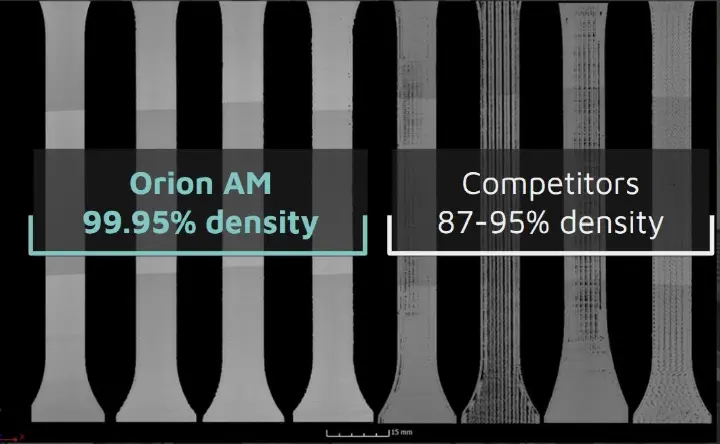
Protože konvekční vzduch nedokáže dodat cílenou tepelnou energii přímo do místa, kde dochází ke spojení, rozhraní si neudrží energii potřebnou k úplnému natavení navazujících vrstev filamentu. Výsledkem je neúplné mezivrstvové spojení, vnitřní dutiny v rovinných vrstvách a výrazná mechanická anizotropie. Srovnávací mikro-CT analýzy tištěných vzorků ukazují, že díly vyrobené konvenčními procesy s ohřevem okolního prostředí často vykazují vnitřní dutiny s relativní hustotou mezi 87% a 95%, takže vysoký podíl dutin zhoršuje vlastnosti v ose Z.
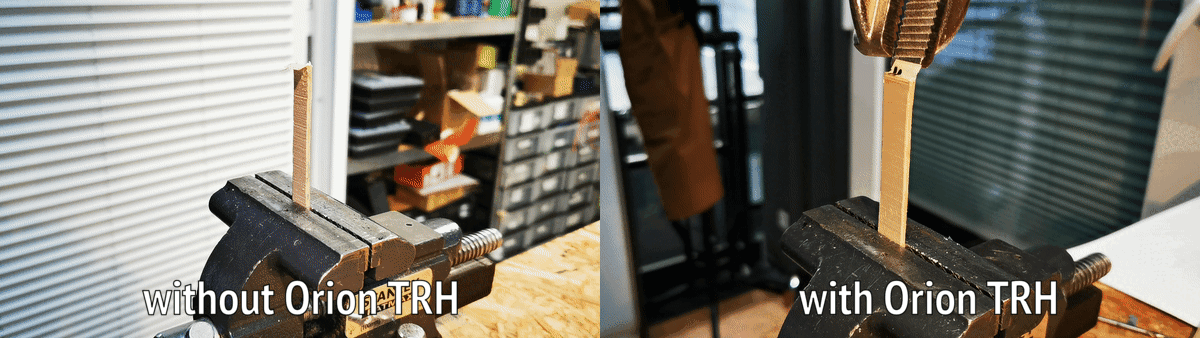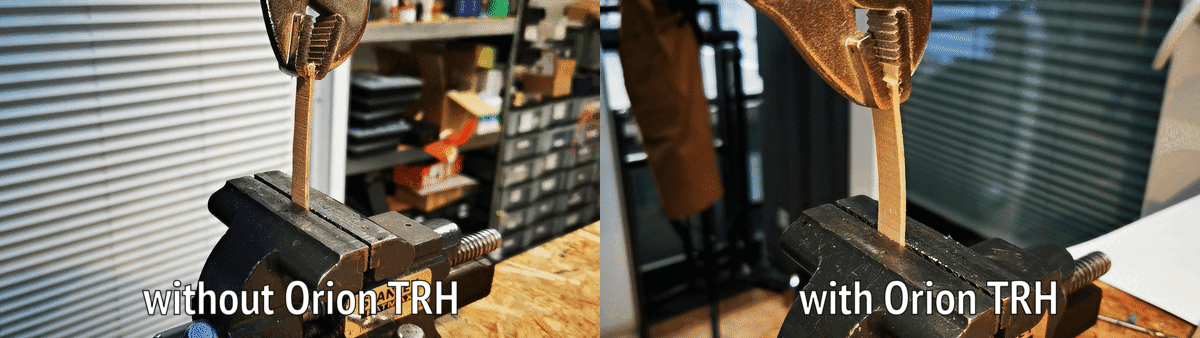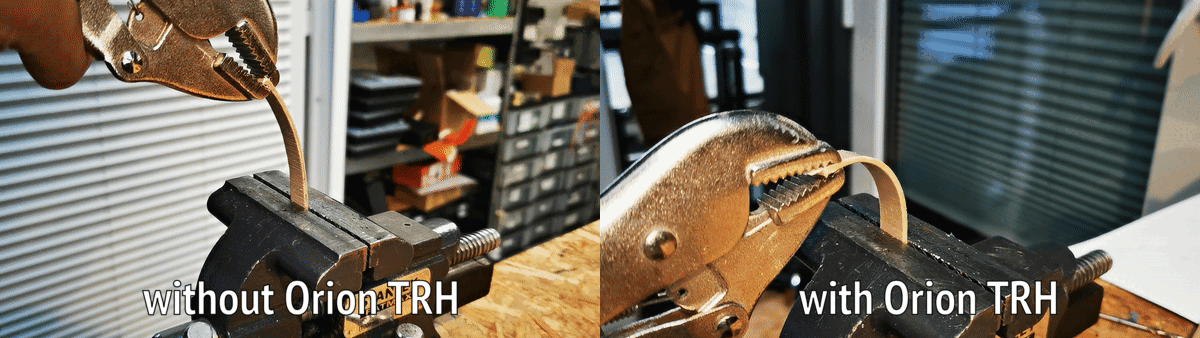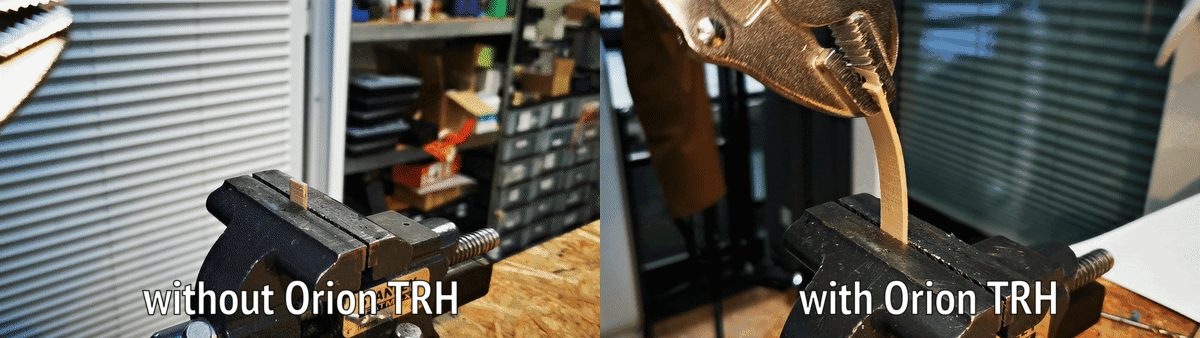
Alternativa založená na záření: radiační ohřev vs. 3D tisk s konvekcí horkého vzduchu
Aby se odstranily dutiny a tepelná delaminace typické pro systémy s ohřevem vzduchu, musí se změnit způsob dodávání tepelné energie. Při srovnání radiačního ohřevu a 3D tisku s konvekcí horkého vzduchu spočívá rozdíl v tom, jak se tepelná energie přenáší do polymeru.
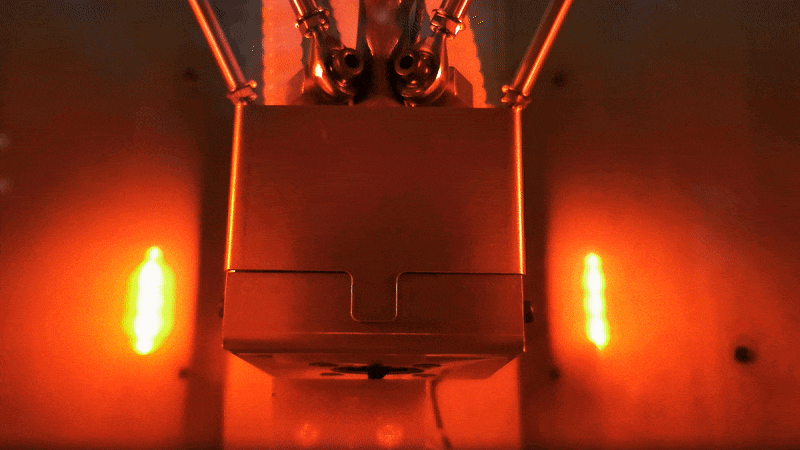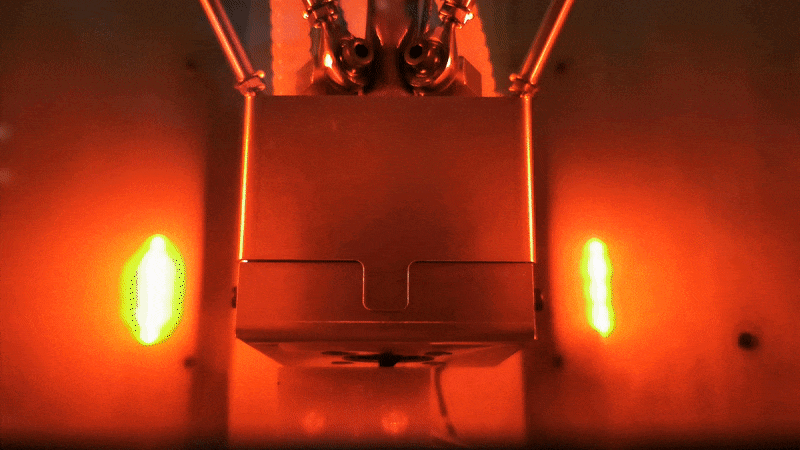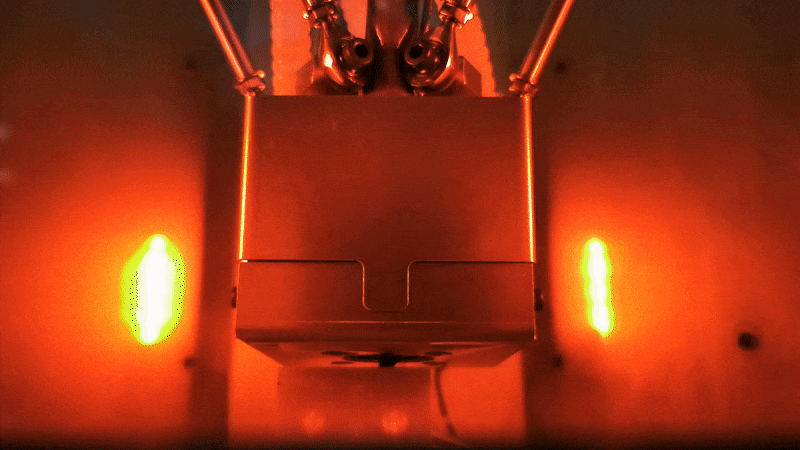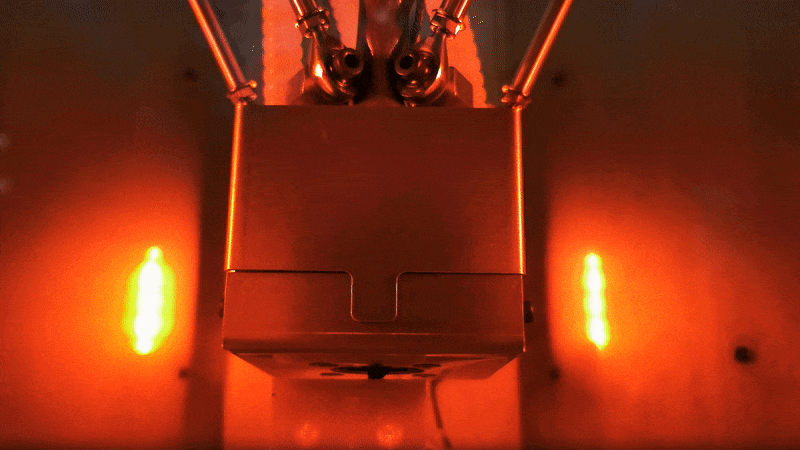
Proprietární proces Thermal Radiation Heating (TRH) společnosti Orion AM nahrazuje cirkulaci okolního vzduchu strategií řízení tepla, která kombinuje nesoustředěné tepelné záření a cílený ohřev a zajišťuje přesnou tepelnou stabilitu v celé geometrii dílu bez nutnosti rychlého proudění vzduchu.
Díky směrování infračerveného záření, které proniká přímo na rozhraní spojení, se povrchová teplota spodní vrstvy zvýší na optimální teplotu natavení přesně ve chvíli, kdy se nanáší nová stopa. Toto přesné dodávání energie vyrovnává teplotní gradienty způsobené prouděním vzduchu a zabraňuje povrchovým tepelným ztrátám, které vedou ke studeným spojům.
Semikrystalizace in situ a izotropie při 3D tisku PEEK
U semikrystalických polymerů, jako je PEEK, určuje tepelná historie jak orientaci molekul, tak mechanickou pevnost. Správné řízení teploty během tisku zajišťuje, že polymerní řetězce mají dostatek tepelné energie k rovnoměrné krystalizaci přes hranice vrstev.
Díky TRH dosahují vysokoteplotní 3D tiskárny Orion AM tří zásadních materiálových výsledků:
- Relativní hustota téměř 100%: Cílené záření spojuje tiskové linie a vrstvy do homogenní struktury s relativní hustotou až 99.95% (podíl dutin pouhých 0.05%), což potvrdily nezávislé třetí strany.
- Mezivrstvová krystalizace in situ: Přesné působení vysoké teploty podporuje krystalizaci PEEK (mezi vrstvami i uvnitř nich) již během tisku, čímž zcela odpadá potřeba žíhání nebo tepelného zpracování po tisku.
- Téměř izotropní pevnost v tahu: Protože mezivrstvová spojení dosahují pevnosti samotného extrudovaného materiálu, úhel výplně a orientace tisku již neurčují pevnost dílu.
Ověřené mechanické vlastnosti (proces TRH)
Nezávislé zkoušky různých komerčních filamentů PEEK prokazují, že TRH umožňuje dosáhnout pevnosti v tahu ve svislém směru (ZX), která odpovídá referenčním hodnotám vstřikování nebo je překračuje:
- Evonik INFINAM® PEEK 9359F: Dosahuje pevnosti v tahu 97.2 MPa ve svislé orientaci (ZX) (oproti referenční hodnotě 90 MPa pro vstřikování).
- Solvay KetaSpire® PEEK: Dosahuje pevnosti v tahu 95.4 MPa ve svislé orientaci (ZX) (oproti referenční hodnotě 91 MPa pro vstřikování).
- Victrex AM™ 450FIL: Dosahuje pevnosti v tahu 93.3 MPa ve svislé orientaci (ZX) (oproti referenční hodnotě 98 MPa pro vstřikování).
- Invibio PEEK-OPTIMA® LT1: Dosahuje pevnosti v tahu 92.1 MPa ve svislé orientaci (ZX) (oproti referenční hodnotě 100 MPa pro vstřikování).
Závěr
Zpracování vysokoteplotních semikrystalických polymerů pomocí konvekce horkého vzduchu nutí inženýry přijímat konstrukční kompromisy v orientaci dílu, hustotě a pevnosti v ose Z. Přechodem od konvekčního ohřevu vzduchu k cílenému Thermal Radiation Heating dosahují díly relativní hustoty až 99.95%, semikrystalizace in situ a téměř izotropních vlastností přímo z tiskové podložky.
