使用3D打印生产小批量或试验性塑料部件已相当普遍。然而,这大多局限于较低等级的塑料或测试零件,这些零件在投产时仍会改用注塑成型。由 PEEK 等工程级聚合物制成的部件通常只能通过注塑成型生产——尽管模具成本高、工艺缺乏灵活性,但对致密度和结晶度的要求始终迫使人们采用更为“传统”的方法。不过,尽管传统工艺先行一步,我们的技术正在迅速迎头赶上!
打印实心结构
层间结合是3D打印领域的核心议题之一。如果打印件各层之间未能牢固结合,最终产品的强度将远低于应有水平。事实上,即便层间结合被认为良好,3D打印件在垂直于层方向上的抗拉能力通常也低于平行于层的方向,原因很简单:在新材料沉积之前,前一层已经冷却过度。这也是注塑成型能获得更一致结果的原因之一——层与层之间没有分界,成品零件的材料是均匀的。对于 PLA 或 ABS 等“基础”聚合物是如此,对于 PEEK 等更复杂的材料更是如此。
这是我们最早确定的、决定 PEEK 等工程级聚合物打印成败的关键问题之一。借助正在申请专利的技术,我们的新型打印机已经攻克了这一难题。在断裂测试中,该零件并未沿层间分离,而是以与注塑 PEEK 零件类似的方式失效!
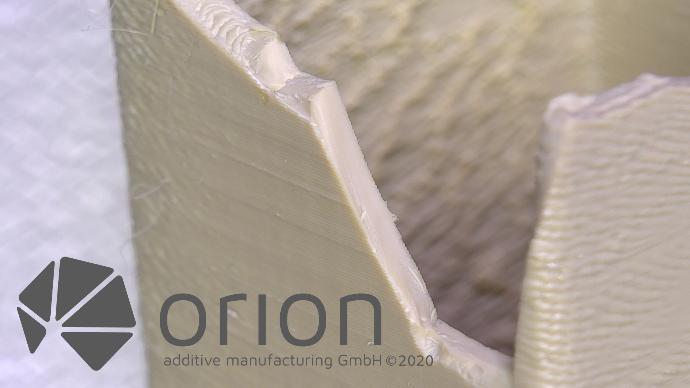
图1 - 该断面显示层间无分离。
形成结晶结构
3D打印中使用的大多数材料为无定形材料,易于加工,但在恶劣环境中存在诸多不足。这类材料在完全熔化之前,会随温度升高逐渐变软、变得易弯曲,而且通常耐化学性和抗应力能力较差。然而,有些材料在适当条件下能够形成结晶结构,因而更适合恶劣环境。材料结晶度越高,在达到真正熔点之前就越稳定,从而能够耐受化学品和更高的应力。
如果最终产品需要结晶结构,3D打印通常不在考虑之列。材料结晶通常需要非常缓慢的冷却过程;材料填充在金属模具中时这很容易实现,但在打印机中自由成型时则困难得多。得益于 Orion 正在申请专利的热辐射技术,我们的打印工艺在打印结晶 PEEK(甚至跨层结晶)方面表现卓越。在与部分客户共同进行的测试中,Orion 打印的 PEEK 零件结晶度甚至高于注塑零件!

图2 - 无定形聚合物与结晶聚合物中的分子排列
不止于 PEEK
我们技术的优势在于其应用并不局限于 PEEK。冷却过程中容易严重变形(翘曲)是 ABS 等其他材料的常见问题。这是由于材料冷却时收缩率高,不同厚度的部位冷却速度不一致,从而产生内应力并导致翘曲。由于变形,产品各独立部件相互配合的配合面往往无法达到应有的精确形状,导致最终产品质量下降甚至存在缺陷。
我们技术的目标之一是防止零件冷却过快。我们也已将此技术应用于一位客户的 ABS 零件。通常情况下,他们必须对这些零件进行后处理,以确保有机玻璃顶面与打印零件之间形成气密密封;而使用我们的打印机后,零件下机即符合设计要求,无需再进行后处理。
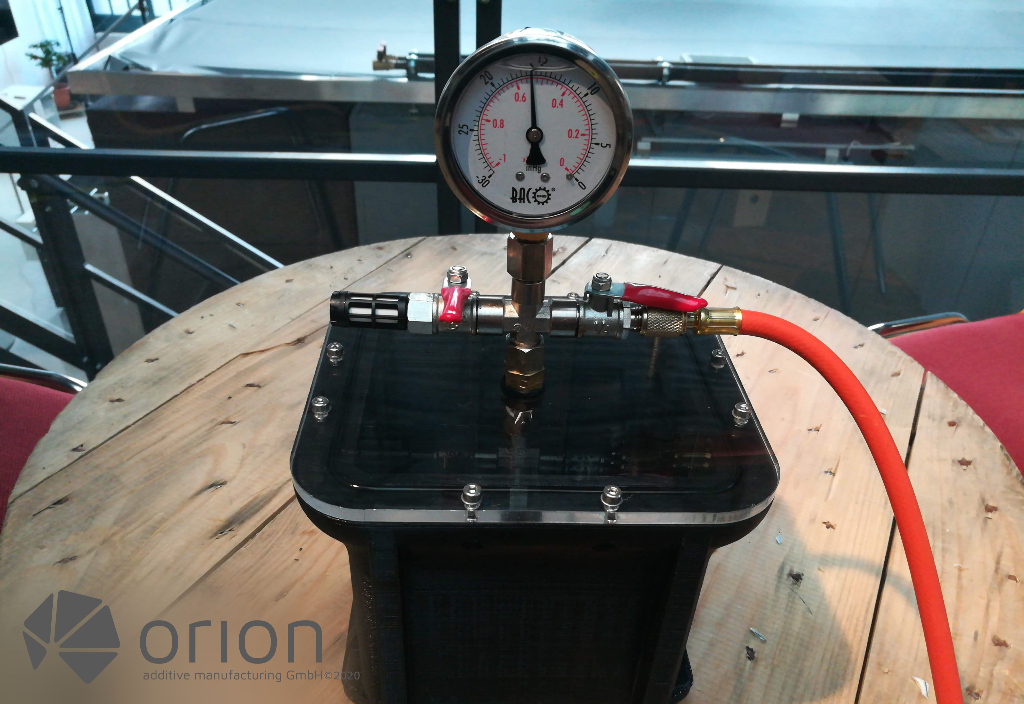
图3 - 打印零件与有机玻璃板形成气密密封。
