引言
3D打印,特别是熔丝制造(FFF)或熔融沉积成型(FDM),因其成本低、灵活性高且可加工材料范围广,正在各行各业得到越来越广泛的应用。 聚醚醚酮(PEEK)等高性能聚合物 因其强度和耐久性而尤具吸引力,被应用于诸多高要求领域,例如 航空航天 以及医疗器械生产¹,²。
然而,FFF 工艺的固有缺陷阻碍了3D打印在这些关键应用中的推广。所得结构往往强度低、多孔,并存在分层问题,损害零件的力学性能³。这种性能上的不一致使许多应用中的零件难以获得认证,因为3D打印零件无法轻易取代传统制造零件⁴。

图片:多组三点弯曲测试,其中试样 (c) 显示了水平打印样品因热管理不良而出现的层间脱粘。来源:Zhen, H.
Zhang 等人(2023)题为《3D打印工艺参数和热处理条件对 PEEK 零件力学性能和微观结构的影响》(Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts)的研究揭示了这些挑战。尽管对一系列工艺参数和热处理条件进行了优化,研究发现3D打印的 PEEK 零件仍存在丝间和层间间隙,导致层间脱粘或分层。此外,即使经过热处理,零件的力学性能仍呈高度各向异性,且在很大程度上取决于打印策略⁵。在需要以合格工艺打印生产零件的实际应用中,这种结果的不一致构成了重大挑战。
Orion 热辐射加热(TRH)工艺
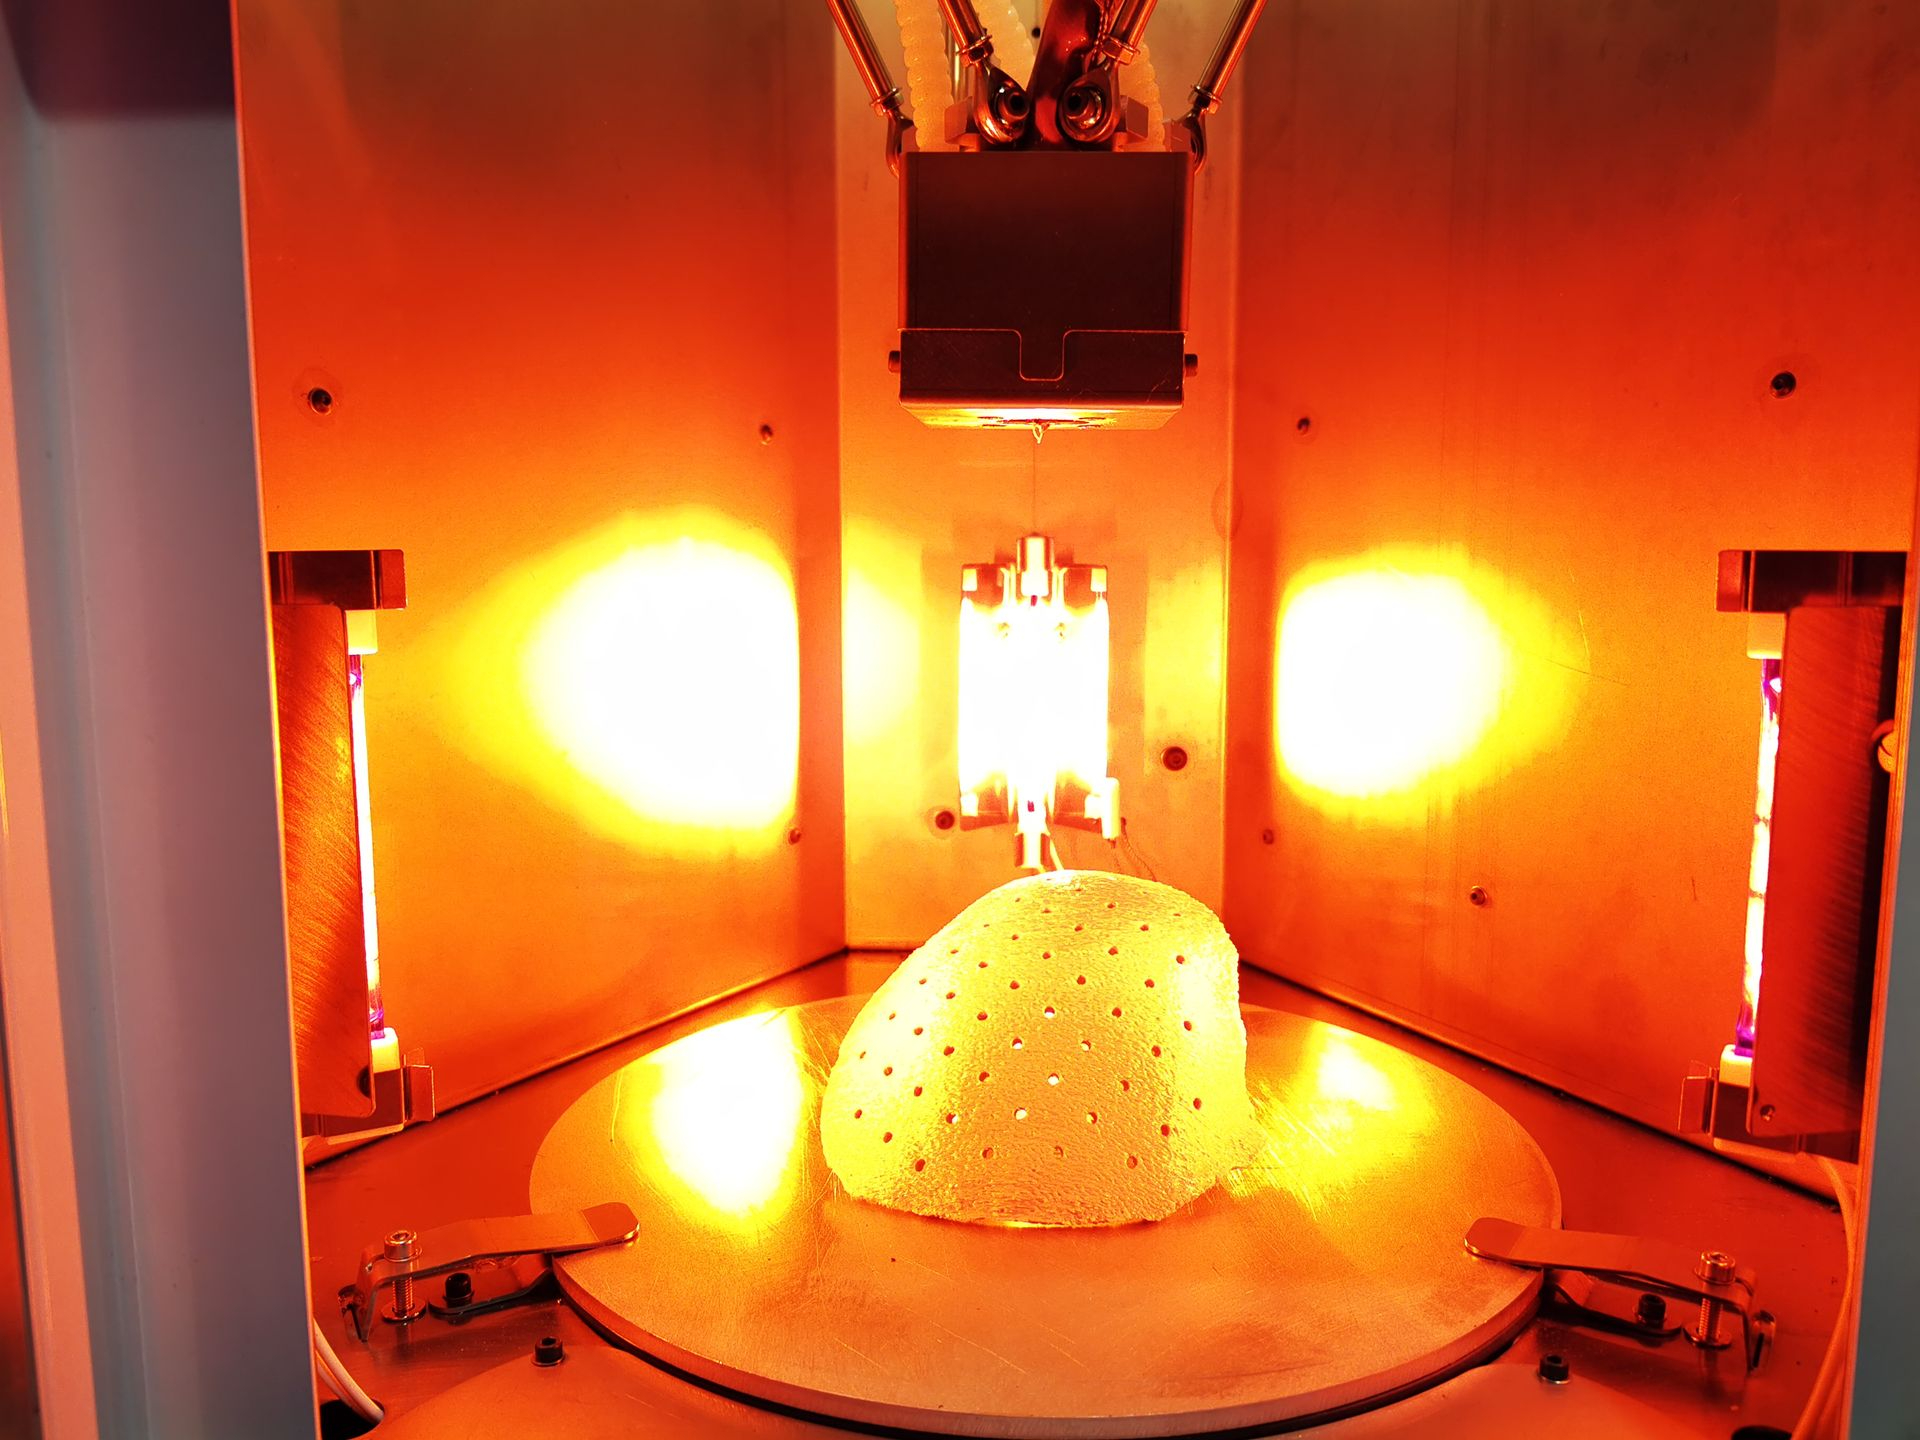
图片:在 Orion 系统上3D打印的 PEEK 颅骨植入物
作为增材制造领域的领先企业,Orion AM 开发了一种正在申请专利的高温3D打印工艺,该工艺采用 热辐射加热(TRH)。这一创新工艺解决了3D打印中的普遍问题,例如 FFF 3D打印中常见的层间结合不良、孔隙和各向异性等。
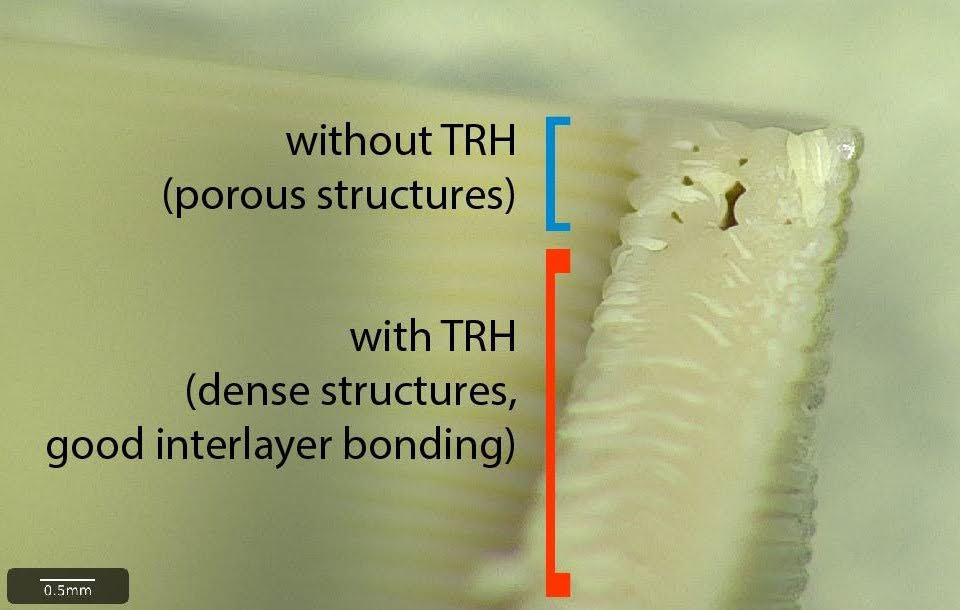
图片:未采用 TRH 时 PEEK
3D打印零件中的孔隙
Orion 的 TRH 工艺是增材制造领域的颠覆性技术。TRH 工艺先进的热管理可确保打印线和打印层在打印过程中熔合在一起,形成无孔隙、无层间间隙的均质结构,从而达到注塑级强度和致密度。这消除了3D打印零件通常具有的各向异性,意味着填充角度这一3D打印策略中的常见参数对打印件强度不再产生影响。所生产零件的孔隙率低于 0.05%,即相对密度达 99.95%,这意味着其表现与注塑件相同,进一步促成了近乎各向同性的特性。
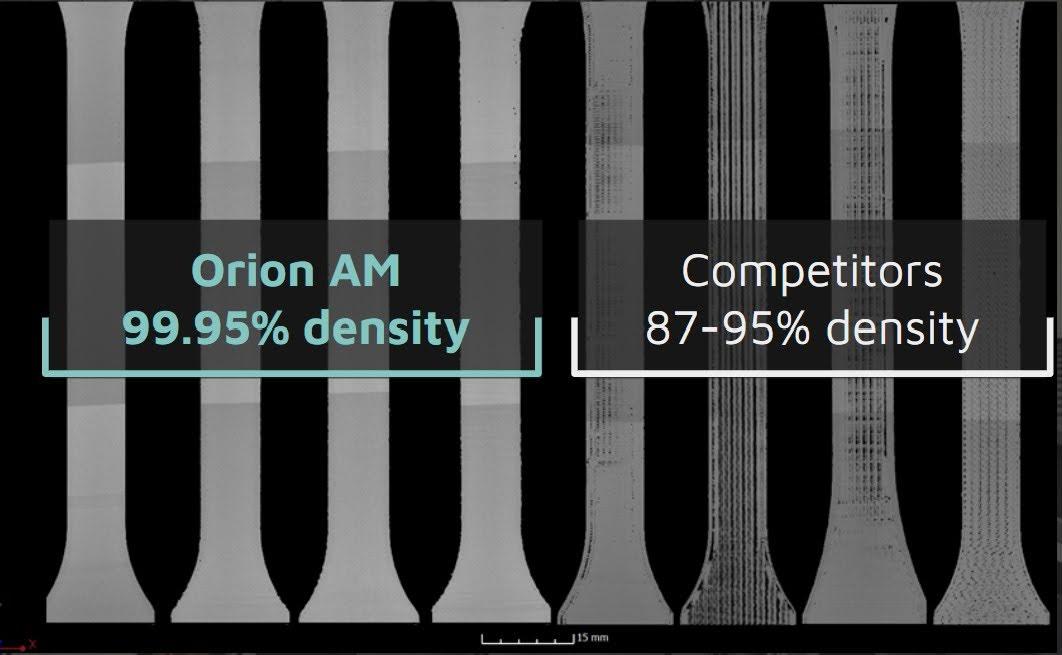
图片:与竞争技术相比,Orion TRH 工艺实现了 99.95% 的相对密度
这种各向同性对零件生产具有重要意义。这意味着打印时无需为获得最佳强度而调整零件摆放方向,也无需在零件强度上作出妥协。这使零件分析更加简便,进而简化零件的鉴定和认证——这对于航空航天和医疗应用等行业至关重要。
此外,TRH 工艺不仅能够在无需后处理或热处理的情况下原位实现高结晶度,还能促进 PEEK 在层间结晶。Orion TRH 工艺的这一卓越成就,源于对打印过程中高温的精确热管理。如下方汇总表所示,ZX 方向所达到的高拉伸强度和模量正是层间结晶的证据。层间结晶对3D打印零件卓越的力学性能贡献显著,进一步验证了 Orion TRH 工艺的有效性。
该表列出了采用 Orion TRH 工艺对不同类型 PEEK 线材进行测试的结果。数据展示了该工艺的性能,其拉伸强度、模量和伸长率均可与注塑成型相媲美。
这些结果证明了 Orion TRH 工艺 在生产高质量、一致性好的3D打印零件方面的有效性,为3D打印在工业领域的更广泛应用铺平了道路。

鉴定与认证的重要性
 图片:采用 Orion TRH 工艺打印的3D打印 PEEK 试样拉伸强度测试
零件的鉴定与认证对于3D打印的工业化应用至关重要。在航空航天和医疗器械生产等要求严苛的领域,所用零件必须满足高质量和高一致性标准。Orion TRH 工艺所产生的数据,是3D打印工艺迈向工业应用预认证的重要一步⁶。
Orion 对阿联酋探月任务的贡献
Orion 在 PEEK 3D打印方面的专业能力获得了 欧洲航天局(ESA)的认可,Orion 被选中参与阿联酋探月任务。该任务中的 Rashid 月球车在车轮外缘安装了小型样品板,用于测试不同材料如何应对月球表面的磨蚀6。Orion 凭借其在 PEEK 3D打印方面的专长受邀参与,为该实验提供了高质量样品⁷。

图片:粘接在 Rashid 月球车车轮上的实验样品。来源:ESA
此次合作体现了业界对 Orion TRH 工艺的信任,以及该工艺在生产能够承受太空恶劣条件的零件方面的潜力。正如 ESA ExPeRT(探索准备、研究与技术)团队的 Aidan Cowley 所言:“这是一个真正触摸月球的机会,可以看看我们一直在研究的材料技术在真实月球环境中的表现。”
未来方向与结论
3D打印的未来在于能否生产出满足航空航天和医疗器械生产等行业严格标准的高质量、高一致性零件。Orion 正在申请专利的 PEEK TRH 工艺是朝这一方向迈出的重要一步,它解决了以往制约3D打印 PEEK 潜力的层间结合不良和孔隙问题。
这一工艺的开发不仅体现了 Orion 的创新和技术实力,也代表着3D打印领域的一项重大进步。由于能够生产强度和致密度与注塑件相当的零件,3D打印 PEEK 的应用前景正在迅速拓展。
PEEK 3D打印前景广阔,有望在众多行业带来重大突破。随着 Orion TRH 工艺等技术的不断发展和完善,这种多用途材料的全部潜力必将得以释放。
* 点击此处下载本白皮书 PDF 版
参考文献:
-
All3DP. (2021). PEEK 3D Printing – The Ultimate Guide. 检索自 https://all3dp.com/1/peek-3d-printer/
- ESA. (2021). 3D printing for space: the additive revolution. 检索自 https://www.esa.int/Science_Exploration/Human_and_Robotic_Exploration/Research/3D_printing_for_space_The_Additive_Revolution
- Ziemian, C., Sharma, M., & Ziemian, S. (2019). Effects of the Fused Deposition (FDM) 3D Printing Process on the Physicochemical Properties of PEEK Medical Devices. Polymers, 11(5), 799. 检索自 https://www.mdpi.com/2073-4360/11/5/799/pdf?version=1556962902
- Sood, A. K., Ohdar, R. K., & Mahapatra, S. S. (2012). Parametric appraisal of mechanical property of fused deposition modelling processed parts. Materials & Design, 31(1), 287–295. 检索自 https://www.sciencedirect.com/science/article/pii/S0261306912000797
- Zhang, Y.; Zhang, Y.; Zhang, H.; Zhang, G.; Li, D.; Shi, Y.; Li, Z.; Li, D. Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts. Polymers 2023, 15, 2209. https://www.mdpi.com/2073-4360/15/9/2209
- Cantrell, J. T., Rohde, S., Damiani, D., Gurnani, R., DiSandro, L., Anton, J., Young, A., Jerez, A., Steinbach, D., Kroese, C., & Ifju, P. (2017). Experimental characterization of the mechanical properties of 3D-printed ABS and polycarbonate parts. Rapid Prototyping Journal, 23(4), 811–824. 检索自 https://www.sciencedirect.com/science/article/pii/S0264127517301478
- ESA. (2023). ESA to touch Moon from wheels of UAE Rashid rover. 检索自 https://www.esa.int/Enabling_Support/Space_Engineering_Technology/ESA_to_touch_Moon_from_wheels_of_UAE_Rashid_rover
