摘要
在第五届欧洲航天局(ESA)年度立方星产业日上,Orion Additive Manufacturing GmbH 展示了其在3D打印中应用高性能聚合物的突破性技术。得益于 Orion 独创的热辐射加热系统,其3D打印材料的性能相比其他技术打印的材料有了大幅提升。最新测试结果显示,采用 Orion 技术打印的零件可达到注塑 PEEK 零件理论强度的 80%。本文介绍了 Orion 在 ESA 立方星产业日上发表的研究成果,展示了如何利用尖端增材制造技术和材料大幅降低立方星的发射成本。
立方星生产中面临的挑战
立方星生产中面临的挑战
立方星是一种微型、轻量化卫星,用于空间研究、对地观测、通信及其他多种用途。立方星的寿命通常为数年,退役时会在重返大气层时燃烧殆尽。立方星产量小、价值极高,并且常常根据应用进行高度定制。由于立方星对人类健康几乎不构成危害,其所属行业监管程度不高,因而允许大量定制和创新。为确保立方星在发射过程中及在太空中不会对其他卫星或硬件造成不利影响,高品质立方星须遵循一套严格的设计规范,例如 最初由 Cal Poly SLO 发布的规范。这也限制了立方星的尺寸和重量。
传统上,立方星的外框采用铝材制造,铝是适用于太空的最轻材料之一。在立方星行业中,重量是一个非常重要的因素,因为发射成本主要由重量而非体积决定。与聚合物相比,铝相对较重,在立方星退役时分解更慢,并会产生更多危险的太空碎片。
由 PEEK 等高性能聚合物制成的框架重量轻、密度低、比强度高,因而是比铝框架更理想的替代方案。然而,这些聚合物通常价格昂贵,尤其考虑到传统制造过程中产生的废料。与铝框架一样,这些 PEEK 替代件也采用 CNC 铣削和机加工制造。这些属于减材工艺,需要从原材料块上去除大量材料才能切削出所需形状,造成昂贵的浪费。除浪费资源外,这些传统制造方法还存在其他局限:零件只能是完全实心的,细节精度受可用刀具的限制;由于每加工一种不同零件都需要重新设置设备,该工艺也不适合多品种或小批量生产。
使用高性能聚合物的另一种方法是3D打印,也称为增材制造。尽管还有选择性激光烧结(SLS)等其他常见的增材制造方法,但对于立方星生产而言,“熔丝制造”(FFF)方法最具前景。FFF 工艺可使用 PEEK、ULTEM 或 PC 等多种热塑性塑料制造各类零件,且废料极少。这是与 SLS 的重要区别——SLS 往往造成原材料浪费,可选材料也有限得多。
在近期技术进步之前,采用 FFF 工艺以这些高性能聚合物生产高质量零件相当困难。许多增材制造零件,尤其是 PEEK 零件,常常出现“分层”问题,即构成最终形状的熔合层未能牢固地焊合在一起。这些有缺陷的 PEEK 零件更像是一叠松散连接的薄片,而不是一个连续的整体。这种不均匀的力学性能被称为“各向异性”,是众多制造商打印零件中的常见问题。
借助增材制造实现改进的机遇
由于每种生产方法都需要各自的零件设计思路,因此直接打印为传统制造而设计的立方星零件往往并不容易。然而,增材制造确实提供了一些独特的自由度。尤其是采用 FFF 时,零件可以复杂得多,并且可以做成中空结构。现有的多个零件往往还可以合而为一,从而降低复杂度并简化装配。立方星中的“断电开关”(kill switch)就是一个很好的例子,它确保设备在发射之前不会工作。目前,它是由多个铝制框架部件、开关、弹簧和柱塞组成的复杂组件。借助 FFF 工艺带来的设计自由度,它可以简化为安装在单个框架部件上的带滚轮标准开关。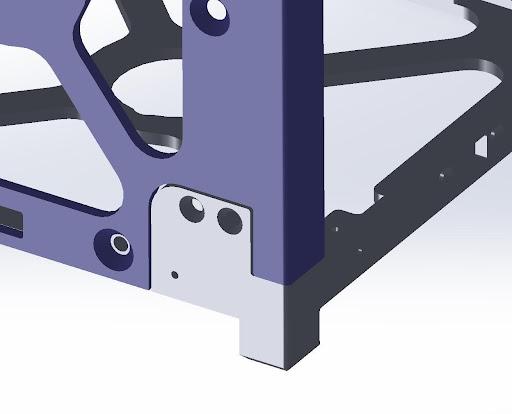 | 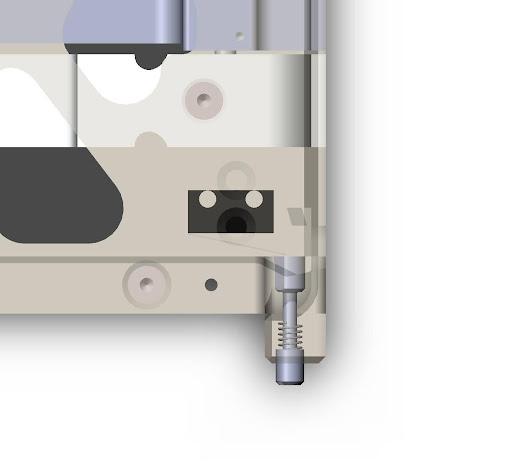 |
| 需要多个框架部件 | 开关、弹簧和柱塞组件 |
| |
| 新设计:开关集成在单个打印部件中 | |
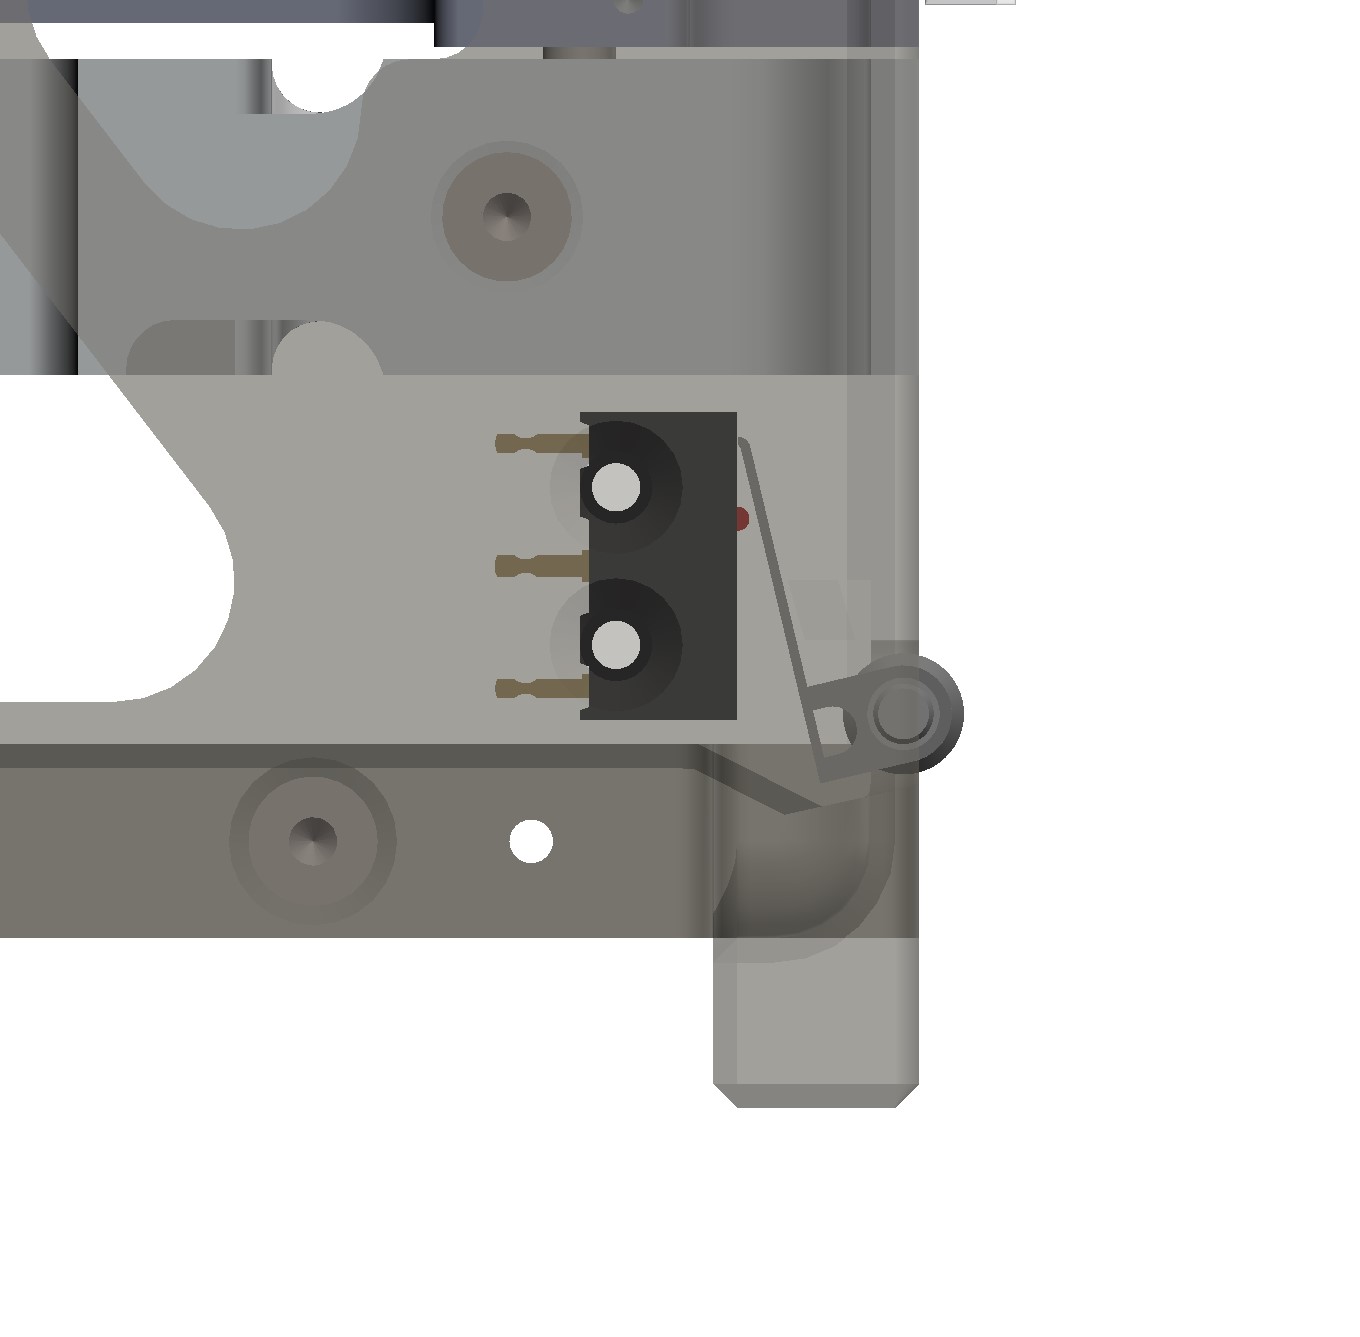
除降低复杂度外,还可以通过将部件部分区域做成中空来进一步减重。零件外侧的材料对于提供必要强度最为关键,而内部材料仅起到连接这些壁面的作用。去除大部分内部材料是减少材料用量和零件重量的好方法,并且采用 FFF 工艺很容易实现。例如,SLS 制造的部件要求空腔有一侧开口,或者零件必须完全致密;而 FFF 工艺允许零件完全封闭中空结构。在太空中使用这些零件时,由此产生的气腔并不会造成问题——毕竟航天器上也经常使用泡沫材料。
3D打印部件呈现各向异性的最主要原因是分层,即构成部件的各层之间结合不良。与其他技术不同,Orion 的热辐射加热系统能将各层熔合在一起。这项新技术对整个工件进行加热,并在新材料沉积之前将热辐射定向作用于前一层。每一层打印材料都通过最高 300 °C 的选择性加热与前一层熔融结合,确保各层形成一个坚固、连续的整体。由此生产的3D打印部件强度更高、各向同性更好,可立即投入使用。
面向太空的3D打印机
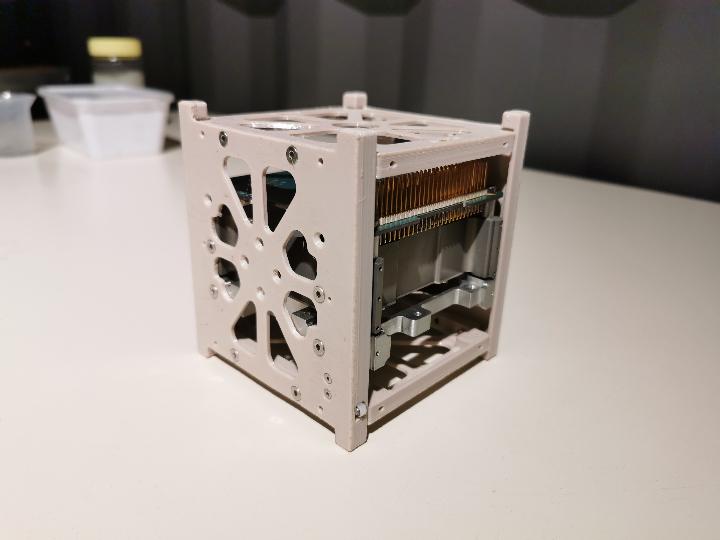
将上述设计方法与打印技术相结合,可以大幅降低立方星框架的质量和复杂度。Orion 的工程师与长期设计和制造铝制立方星框架的 German Orbital Systems 合作,在保持相同刚度和表面质量的前提下,将框架质量减轻了 50%。考虑到此类卫星的 发射成本 ,这相当于每颗发射的立方星可节省约 €25.000,-,或者在每颗立方星 1.33kg 的限重内搭载更重的载荷。
这一切得益于 Orion 的热辐射加热系统,其独特技术带来了卓越的层间结合强度。外部测试表明,标准3D打印测试棒的拉伸强度提高了 4 倍以上。所测试的 PEEK 材料样品极限拉伸强度达到 72MPa,约为 PEEK 理论强度的 80%!
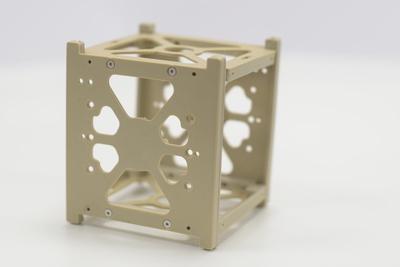
为确保打印的立方星零件能够在太空中正常服役,采用 Orion A150 设备打印的零件在 ESA-ESTEC 实验室接受了测试。在模拟太空环境中,打印部件经受了相当于 3,4 倍 太阳常数的紫外线照射以及真空环境,与立方星日常所处环境类似。随后进行了 -100°C 至 +100°C 之间的热真空循环。即使经历了这些模拟太空环境的考验,零件的材料性能几乎没有变化,部件仍保持正常功能。
结论
采用搭载 Orion 热辐射加热系统的尖端增材制造工艺,可将立方星框架质量减轻最多 50%,同时保持相同强度,并满足与传统生产部件相同的公差和要求。经验证,以这种方式制造的零件能够经受太空环境的考验,每颗立方星的发射成本最多可降低 €25.000,-;此外,由于采用 Orion 热辐射加热系统打印的部件具有高度各向同性,还可在不影响功能、发射成本和安全性的前提下,为有效载荷的选择和重量提供更大的自由度。