Mål
Ett av TNO:s arbetsmål är att ta fram och fastställa de mekaniska egenskaperna hos provkroppar som skrivits ut av Orion.
Deras andra mål är att kvaliteten hos varje provkropp som tillverkats av Orion ska visualiseras optiskt och även med mikroskop.
FDM-3D-utskrift
Fused Deposition Modeling (FDM), eller Fused Filament Fabrication (FFF), är en additiv tillverkningsprocess som tillhör familjen materialextrudering och är den mest använda 3D-utskriftstekniken. Vid typisk FDM-3D-utskrift används ett plastfilament för att skriva ut horisontella plastlager, vilket vanligtvis ger mycket svag vidhäftning mellan lagren. Det innebär att detaljens hållfasthet är anisotrop (inte isotrop/jämn) och att draghållfastheten i Z-riktningen (vertikal orientering) normalt är lägre.
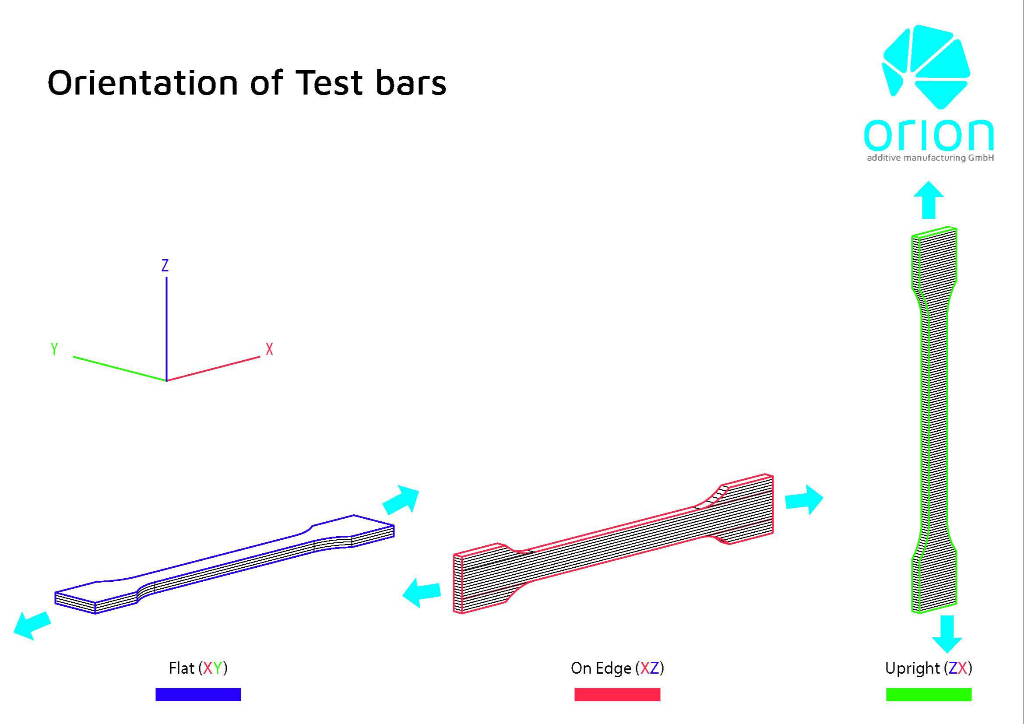
Enligt en artikel av 3D Hubs: ”dragprovkroppar som skrevs ut horisontellt i ABS med 50% infill jämfördes med provkroppar som skrevs ut vertikalt och visade sig ha nästan 4 gånger högre draghållfasthet i X- och Y-riktningen jämfört med Z-riktningen (17.0 MPa jämfört med 4.4 Mpa) och töjdes nästan 10 gånger mer före brott (4.8% jämfört med 0.5%).”
FDM ger normalt en draghållfasthet i Z-riktningen som är 1/4 av hållfastheten i XY. Orion AM:s teknik löser detta genom att tillföra värmestrålning som värmer detaljen, så att lagren smälter samman och ger inte bara starkare detaljer utan också vattentäthet.
Draghållfasthet
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
E-modul
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Thermal Radiation Heating-teknik (TRH)
Additiv tillverkning med en FFF-process ger normalt svag vidhäftning mellan lagren, särskilt med högpresterande polymerer som PEEK. Detta kan leda till anisotrop hållfasthet med en dragspänning i Z-orienteringen på så lite som 10% av materialets hållfasthet.
Orion AM:s egenutvecklade teknik värmer effektivt utskriften från alla håll upp till 300 °C, vilket ökar vidhäftningen mellan lagren och förbättrar den mekaniska hållfastheten. Resultatet blir funktionella slutanvändningsdetaljer, till exempel implantat eller flyg- och rymddetaljer.
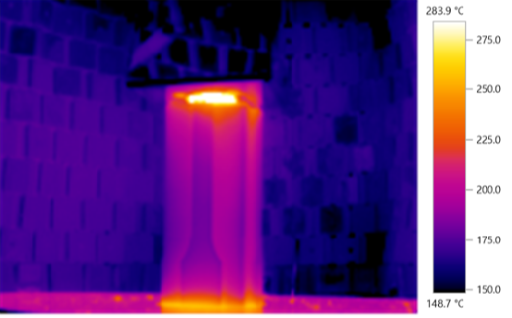
TRH-tekniken värmer en 3D-utskriven PEEK-detalj upp till 300 °C
Med Orion TRH
-Osynliga lager
-Homogena strukturer
-God vidhäftning mellan lagren
-Hög hållfasthet
-Lämplig för slutanvändningsdetaljer
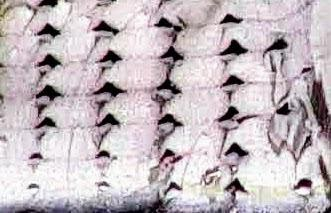
Utan TRH
- Synliga lager
-Porösa strukturer
-Svag vidhäftning mellan lagren
-Låg hållfasthet
-Endast lämplig för prototyper
Mekaniska resultat
Provkroppar enligt ISO 527-1BA mätta med Instron universalprovmaskin
Töjningshastigheten hölls konstant under mätningen vid 1 mm/
E-modulen bestämdes med regressionslutning vid 0,05% - 0,25% töjning.
E-modul
Brottgräns i drag
Slutsats
Sammanfattningsvis fann TNO att de utskrivna detaljerna som helhet verkar godtagbara. Kanterna har viss överextrudering som kan ge spänningskoncentrationer vid dragprovning. TNO noterade också att ingen betydande mekanisk skillnad kan observeras på grund av lagervärmaren när proverna C170 & C185 jämförs. En mindre visuell skillnad kan dock ses när de två proverna jämförs: hörnen verkar mindre skarpt definierade. När det gäller de mekaniska resultaten observerade TNO i stort att hög modul har uppmätts för E-proverna (box), vilket statistiskt inte skiljer sig från provkropparna. Slutligen har TNO observerat att brotten i dragprovkropparna går över flera utskrivna lager, vilket tyder på god vidhäftning mellan lagren.


Stöd och tack
Projektet möjliggjordes med stöd från AMable-konsortiet, och ett stort tack till Phanindra Giddaluri på MonitorFish, Rob Kleijnen på Inspire AG, och slutligen Guy Bex på TNO för deras hjälp. Vi uppskattar allas samarbete.
