Trots att additiv tillverkning (AM) har funnits i över 30 år har extruderingsbaserad 3D-utskrift av termoplaster med Fused Filament Fabrication (FFF) mest begränsats till prototyper eller modeller av produkter. Bland tillverkningsmetoderna för industriella slutanvändningsdetaljer framstår FFF som en osannolik och föga trovärdig teknik. Detta har till stor del berott på begränsningar inte bara hos materialen, utan också på bristen på innovation i processerna för materialen.
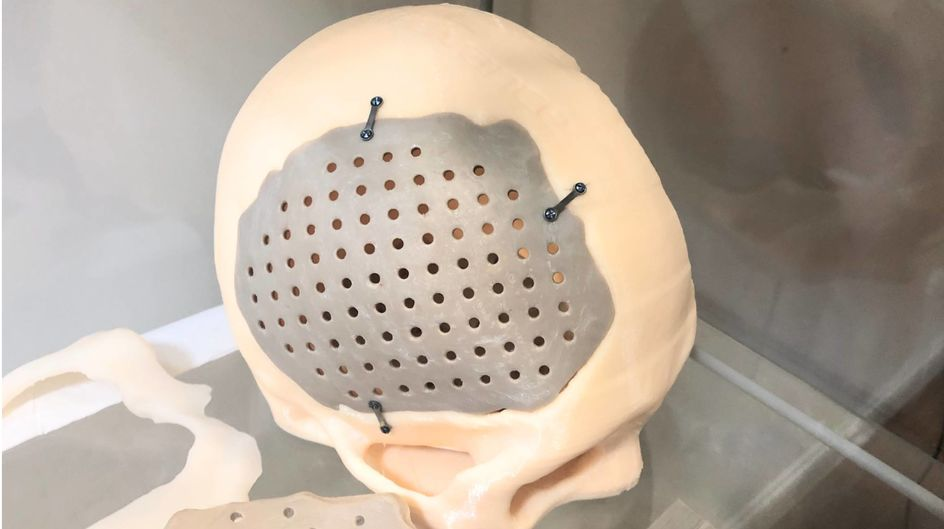
Under de senaste åren har högpresterande polymerer (HPP) introducerats som filament för FFF-3D-skrivare. Dessa material behåller enastående mekaniska, termiska och kemiska egenskaper i världens tuffaste miljöer, till exempel vid hög temperatur, högt tryck och med frätande kemikalier. Av dessa extraordinära plaster har PEEK (polyeteretereketon) de mest extraordinära egenskaperna av alla tack vare sin semikristallina natur. PEEK kan användas för att tillverka detaljer för de mest krävande tillämpningarna, till exempel kolvkomponenter i en motor, ultrahögvakuumtillämpningar inom flyg- och rymdindustrin och till och med medicinska implantat som en kranieplatta.
Kranieimplantat i PEEK
Källa: Evonik
Att tillverka komponenter av material som PEEK med 3D-skrivare har dock i stort sett varit omöjligt eller opraktiskt på grund av de höga bearbetningstemperaturerna. De flesta 3D-skrivare på marknaden som påstås kunna skriva ut PEEK har uppvärmda kammare som når högst 150 °C, vilket räcker för att nå PEEK:s glasomvandlingstemperatur men ger svag vidhäftning mellan lagren och låg kristallinitet. För att förbättra egenskaperna rekommenderar tillverkarna att de bruna, amorfa utskrivna detaljerna glödgas så att man får en ljusbeige detalj med högre kristallinitet. Även om de glödgade detaljerna ser mer kristallina ut, finns de kristallina strukturerna bara inom varje lager och bildas inte mellan lagren, vilket ger utskrifter som förblir svaga i Z-led. Processerna med lägre temperatur ger också hög porhalt eftersom de utskrivna strängarna inte smälter samman väl med varandra, vilket försvagar de utskrivna detaljerna ytterligare.
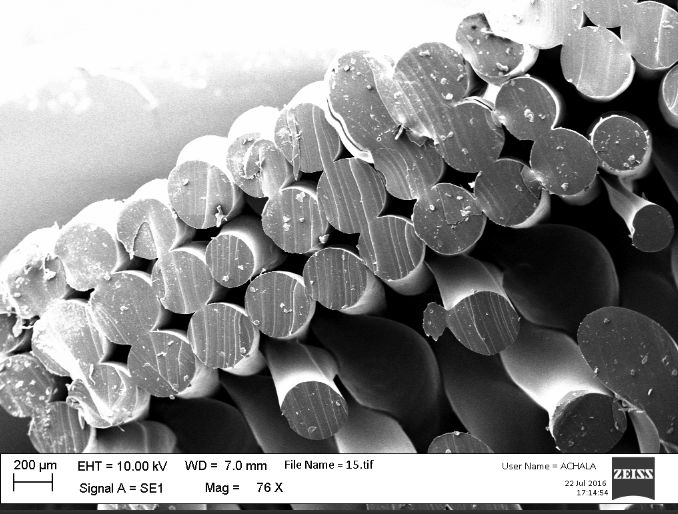
FFF-utskrivna detaljer med många inre porer
Källa: Dr. Achala de Mel
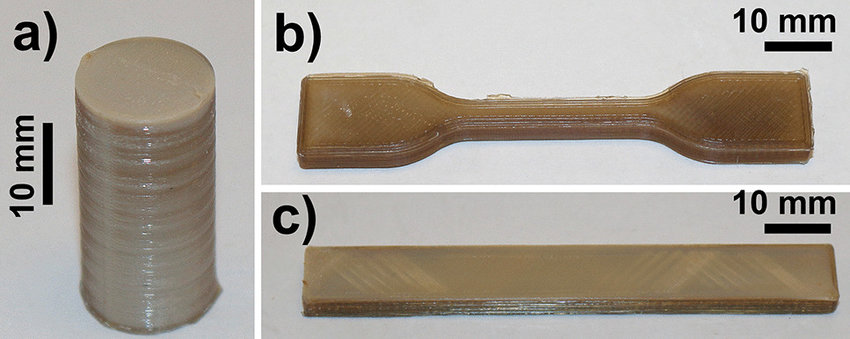
Amorfa 3D-utskrivna detaljer i PEEK.
Källa: Challa et al. (2022).
För att en 3D-skrivare ska kunna tillverka en detalj av en HPP måste extrudern alltså inte bara nå den höga temperatur som krävs för att smälta filamentet, utan skrivaren måste också hålla det tidigare utlagda materialet vid en tillräckligt hög temperatur för att främja bindningen mellan utskriftslinjer och lager. Det senare är det avgörande hindret för att 3D-skrivare ska kunna tillverka strukturellt robusta detaljer av HPP. Om detta uppnås beter sig två lager inte längre som två separata lager, utan som en enda detalj med 100 % densitet som är helt solid och homogen. Glödgning av detaljer förbättrar varken densiteten eller den svaga vidhäftningen mellan lagren.
Orion AM:s metod för 3D-utskrift av PEEK
Orion Additive Manufacturing GmbH har tillfört över 9 års erfarenhet av forskning och utveckling inom extruderingsbaserad FFF för att skapa ett av de mest avancerade industriella 3D-utskriftssystemen. Den patentsökta processen tillför värme till materialet direkt via värmestrålning i stället för att värma luften via konvektion. Värmestrålning kräver mindre energi eftersom värmen strålar mot detaljen, medan luften i konvektionssystem värms upp och sedan cirkuleras, vilket ger stora värmeförluster och temperaturgradienter när den varma luften svalnar på sin väg genom systemet.
”Det här är de bästa resultat vi hittills har sett.”
Semikristallina polymerer som PEEK gynnas starkt av detta, eftersom de kristallina strukturerna måste bildas långsamt vid höga temperaturer. Om PEEK kyls ned för snabbt från smältpunkten blir materialet amorft och svagare än i semikristallint tillstånd. Orion AM:s Thermal Radiation Heating (TRH) -process smälter inte bara samman lagren, utan möjliggör också bildningen av PEEK:s semikristallina strukturer in situ under den högtemperaturbaserade utskriftsprocessen.
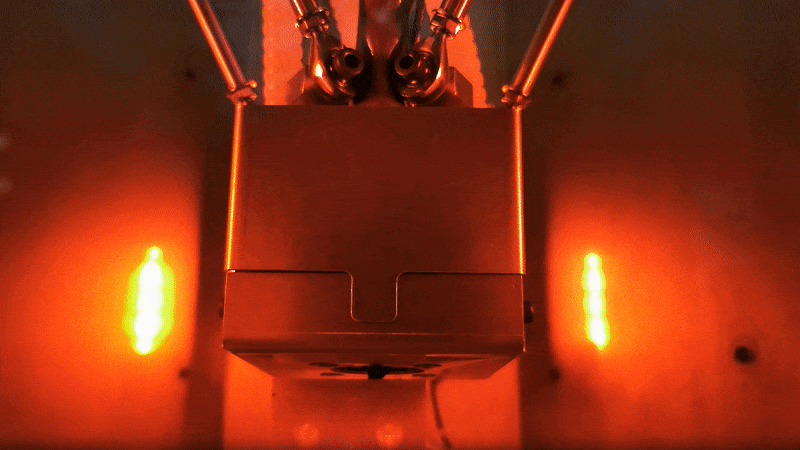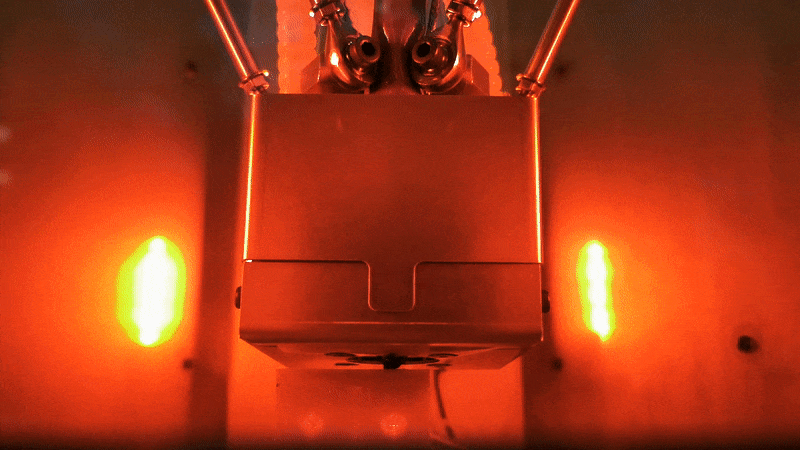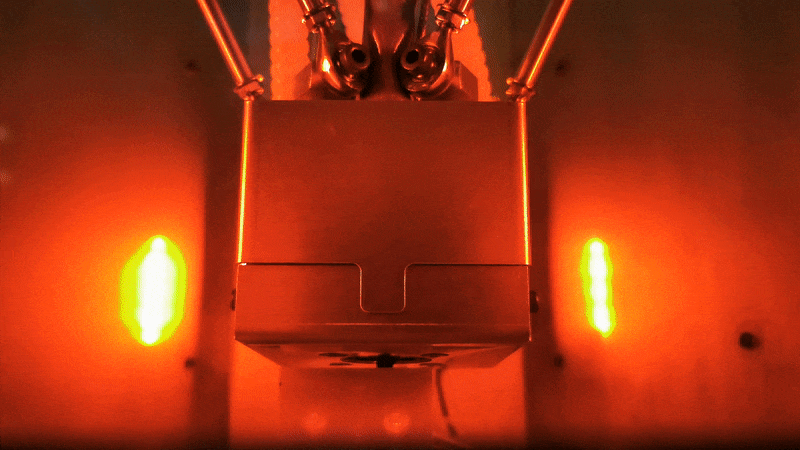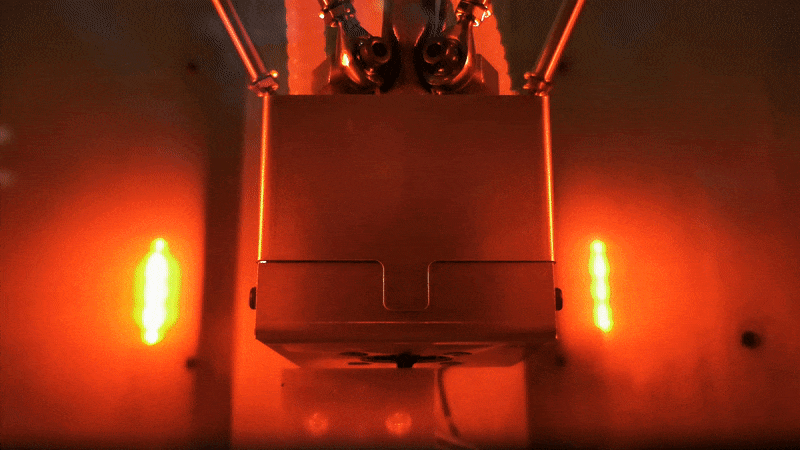
Orion AM:s Thermal Radiation Heating-process (TRH)
Källa: Orion AM
Orion AM:s process gynnar inte bara semikristallina polymerer som PEEK, utan kan faktiskt användas för att förbättra vidhäftningen mellan lagren i FFF-processen för praktiskt taget alla termoplaster, till exempel PEKK, PAEK, PPSU, PEI (ULTEM) och till och med TPI (termoplastisk polyimid, vanligen känd under det registrerade varumärket Kapton från DuPont). Orion AM:s mål är att förbättra inte bara vidhäftningen mellan lagren utan även porositeten, vilket skulle bidra till att minska avgasningen och möjliggöra slutanvändningstillämpningar i rymden. Resultatet av TRH-tekniken är att den, när den är påslagen, helt eliminerar inre porer. Det innebär att de mekaniska egenskaperna blir jämförbara med formsprutning och att avgasningsegenskaperna dessutom bibehålls.
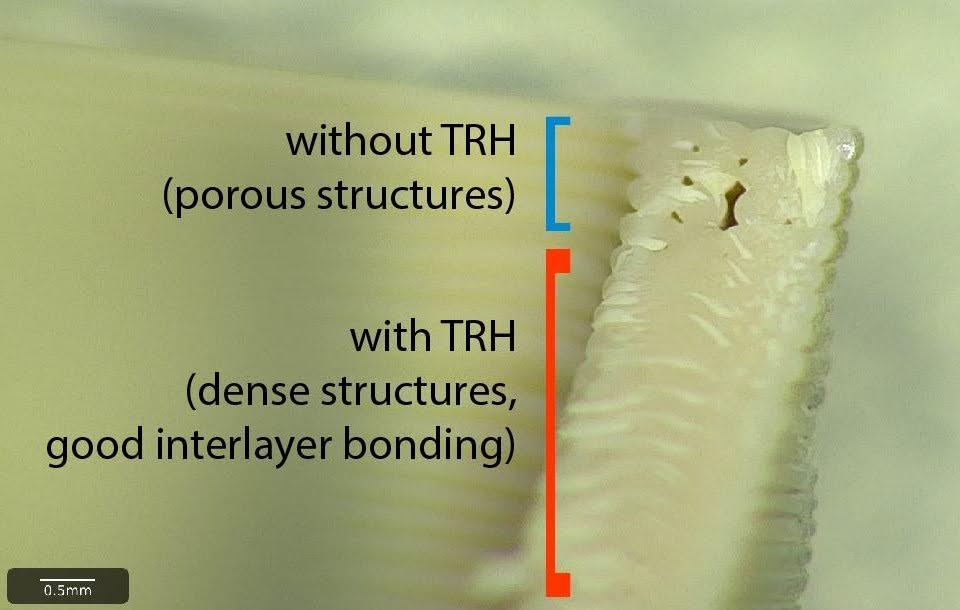
Effekten av Orion AM:s Thermal Radiation Heating-process (TRH) på porositeten
Källa: Orion AM
Formsprutningens hållfasthet och densitet i en 3D-utskrift av PEEK
Redan från början av Orion AM:s processutveckling var målet att uppnå mekaniska egenskaper som kunde konkurrera med formsprutning. Detta mål skulle frigöra den additiva tillverkningens potential att möjliggöra produktion av slutanvändningsdetaljer för ett brett spektrum av tillämpningar inom medicinteknik och flyg- och rymdindustrin.
Genom många experiment och med hjälp av xT:s plattform för maskininlärning, kunde Orion AM:s teknik uppnå mekaniska egenskaper med 99.9 % densitet som till och med överträffade formsprutningens hållfasthet.
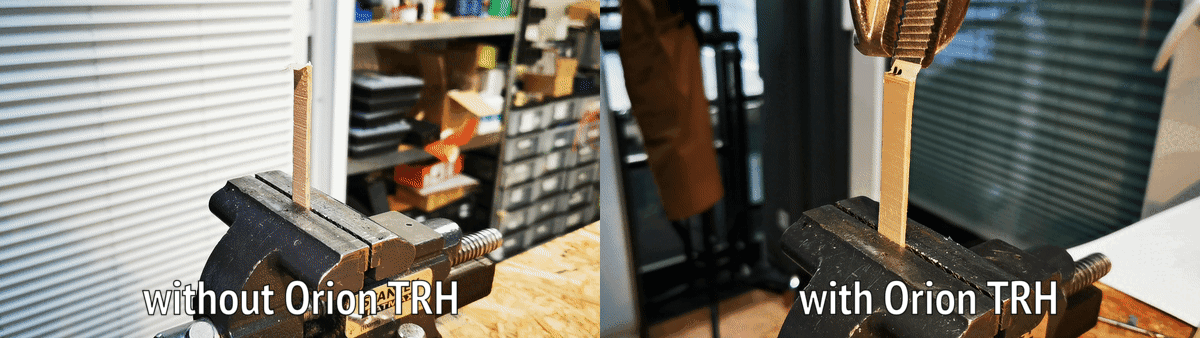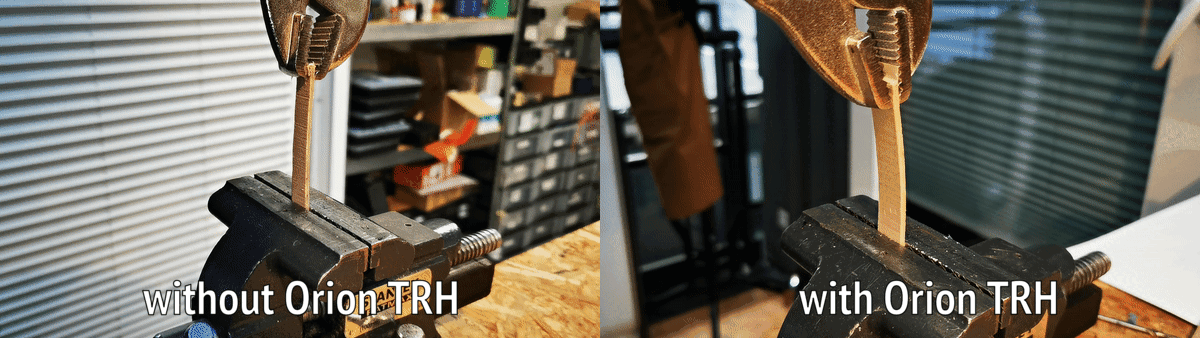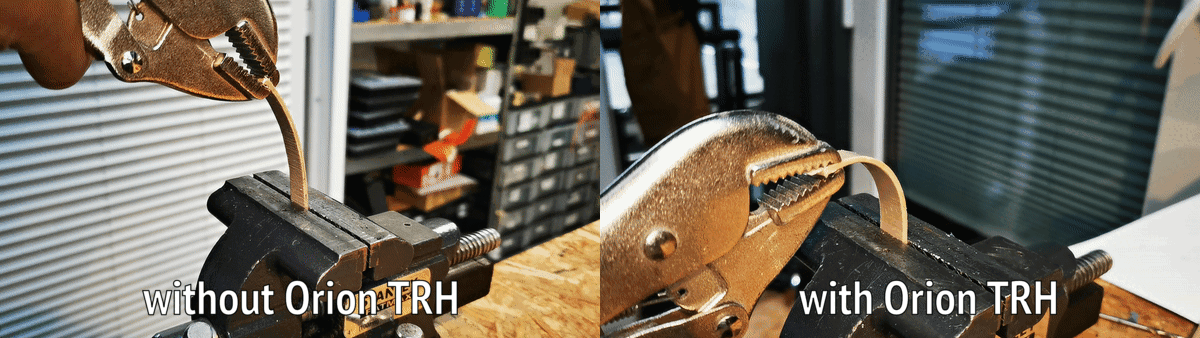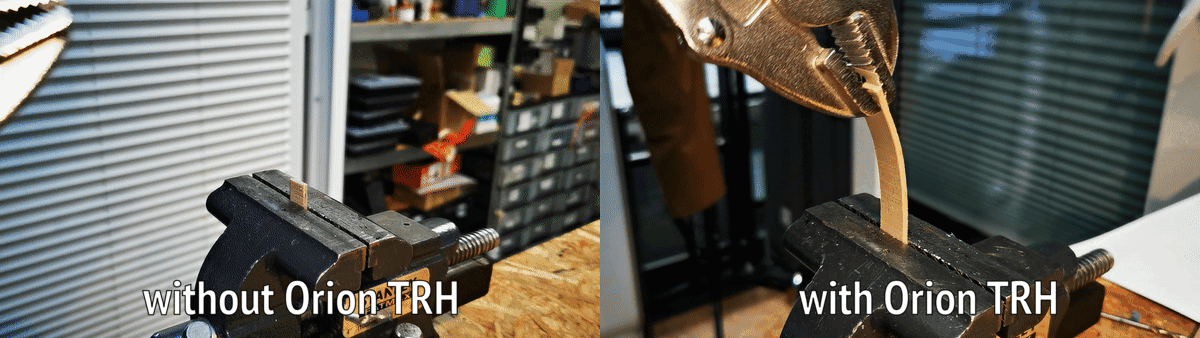
Jämförelse av Orion AM:s TRH-process
Källa: Orion AM
I en oberoende studie som genomfördes av Warsaw University of Technology visades att Orion AM:s TRH-process uppnådde en densitet på mellan 99.95 % och 99.98 % i 3D-utskrivna provkroppar av PEEK. Provkropparna skrevs ut i liggande och vertikal orientering med KetaSpire® PEEK AM Filament MS NT1 (naturell PEEK) och KetaSpire® PEEK AM Filament CF10 LS1 (kolfiberförstärkt PEEK) från Solvay.
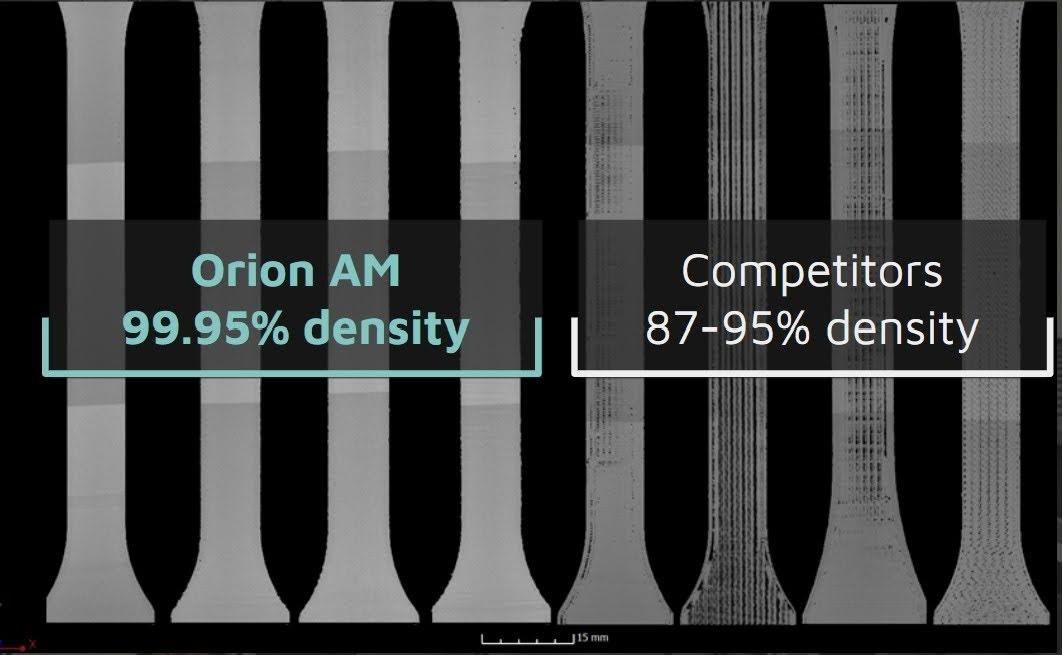
Densitet i provkroppar av PEEK med Orion AM:s TRH jämfört med andra processer
Källa: Orion AM
För att utvärdera de bästa teknikerna för 3D-utskrift med sina PEEK-filament skapade Solvay Solvay Printer Evaluation Program (S-PEP) för att bedöma de mekaniska egenskaperna hos utskrifter från olika industriella 3D-utskriftssystem. För dessa studier tillverkas dragprovstavar av PEEK med Solvays KetaSpire® PEEK AM Filament MS NT1 enligt standarden DIN EN ISO 527-2 1BA i olika orienteringar. Provkropparna testas sedan av Solvay och resultaten jämförs med formsprutad PEEK:s egenskaper. Dragproven visade att Orion AM:s process kunde ge mekaniska egenskaper som överträffar formsprutningens hållfasthet, även i Z-led, som vanligtvis är den orientering som drabbas mest av svag vidhäftning mellan lagren. Draghållfastheten låg mellan 95.4MPa och 100MPa, vilket visar den isotropa och jämna hållfasthet som Orions process ger. Dragmodulen låg mellan 3.80GPa och 4.10GPa, vilket visar att den höga kristallisationen uppnåddes under utskriftsprocessen utan behov av ytterligare glödgning. ”Det här är de bästa resultat vi hittills har sett i det här programmet”, enligt Brian Alexander, polymerforskare och expert på 3D-utskrift av PEEK på Solvay Specialty Polymers.
Resultaten från Orion AM:s S-PEP-test visas i tabellen nedan:
Diagrammet nedan visar draghållfasthetsresultaten som uppnåddes med Orion AM A150-skrivaren.
Slutsatser om 3D-utskriven PEEK
I många år har ingenjörer avstått från att använda 3D-utskrift av högpresterande polymerer för produktionsdetaljer, med hänvisning till de anisotropa egenskaperna, den svaga vidhäftningen mellan lagren och den höga porhalt som den senaste tekniken ger. Orion AM:s resultat är en banbrytande milstolpe för den additiva tillverkningsbranschen, eftersom de löser teknikens mest begränsande faktorer genom att uppnå mekaniska egenskaper som kan mäta sig med formsprutning.
Testerna som genomfördes validerar att Orion AM:s additiva tillverkningsprocess kan tillverka PEEK-detaljer med en minsta draghållfasthet på 95.4MPa och en minsta elasticitetsmodul på 3.80GPa, vilket överträffar formsprutningens mekaniska egenskaper. Testerna validerar också att Orion AM:s process kan tillverka detaljer med låg porhalt och en minsta densitet på 99.97 %. Även om FFF-3D-utskrift fortfarande har svårt att uppnå de släta ytfinisher som formsprutning ger, bevisar resultaten att Orion AM:s process kan användas för att tillverka slutanvändningsdetaljer med mekaniska egenskaper som är lika bra som formsprutning, om inte bättre. Med tanke på de utmaningar som världen står inför i dag med störningar i globala leveranskedjor och logistik gör Orion AM:s teknik det möjligt att på riktigt hantera slutanvändningstillämpningar med additiv tillverkning, vilket frigör ytterligare potential inom områden som tillverkning av medicintekniska produkter eller komponenter för flyg- och rymdindustrin.
Kontakta oss
Vill du veta mer om Orion AM:s lösningar och hur de kan hjälpa dina projekt? Kontakta någon av våra experter.
