Apesar dos mais de 30 anos de história do fabrico aditivo (AM), a impressão 3D de termoplásticos por extrusão com filamento fundido (FFF) tem-se limitado sobretudo à produção de protótipos ou maquetas de produtos. Quando se consideram métodos de processamento para a produção de peças industriais de utilização final, o FFF parece uma tecnologia improvável e pouco plausível. Isto deve-se em grande parte às limitações não só dos materiais, mas também à falta de inovação nos processos para esses materiais.
Nos últimos anos, os polímeros de alto desempenho (HPP) foram introduzidos como filamentos para impressoras 3D FFF. Estes materiais mantêm propriedades mecânicas, térmicas e químicas excecionais quando sujeitos aos ambientes mais agressivos do mundo, como altas temperaturas, altas pressões e produtos químicos corrosivos. De entre estes plásticos extraordinários, o PEEK (poliéter-éter-cetona) é o que possui as propriedades mais extraordinárias de todos, devido à sua natureza semicristalina. O PEEK pode ser utilizado para fabricar peças para as aplicações mais exigentes, como componentes de pistões no interior de um motor, aplicações de ultra-alto vácuo na indústria aeroespacial e até implantes médicos, como uma placa craniana.
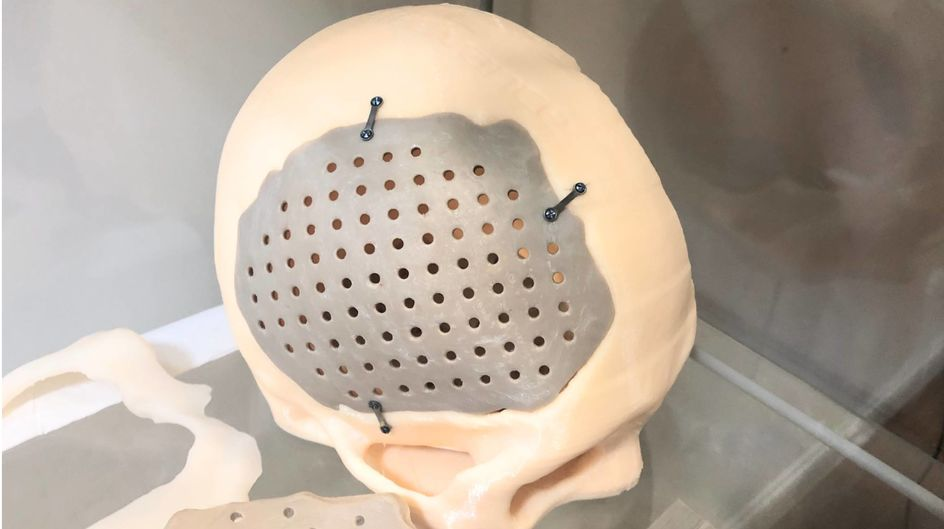
Implante craniano em PEEK
Fonte: Evonik
No entanto, a utilização de impressoras 3D para criar componentes a partir de materiais como o PEEK tem sido, em grande medida, impossível ou impraticável devido às suas elevadas temperaturas de processamento. A maioria das impressoras 3D no mercado que afirmam imprimir PEEK possui câmaras aquecidas que atingem um máximo de 150°C, o que é suficiente para atingir a temperatura de transição vítrea do PEEK, mas resulta numa ligação fraca entre camadas e numa baixa cristalinidade. Para tentar melhorar as propriedades, os fabricantes sugerem o recozimento das peças impressas, castanhas e amorfas, para obter uma peça bege-clara com maior cristalinidade. Embora as peças recozidas pareçam mais cristalinas, as estruturas cristalinas existem apenas dentro de cada camada e não se formam entre as camadas, o que resulta em impressões que continuam fracas na orientação Z. Os processos a temperaturas mais baixas resultam também num elevado teor de vazios, porque os cordões impressos não se fundem bem entre si, enfraquecendo ainda mais as peças impressas.
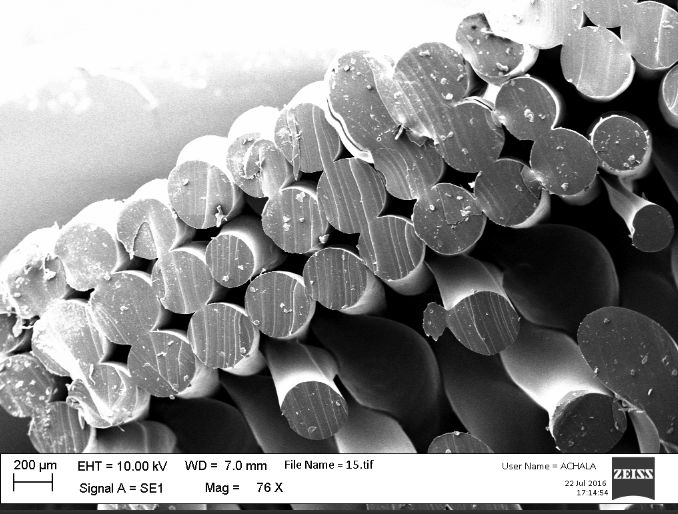
Peças impressas por FFF com muitos vazios internos
Fonte: Dr. Achala de Mel
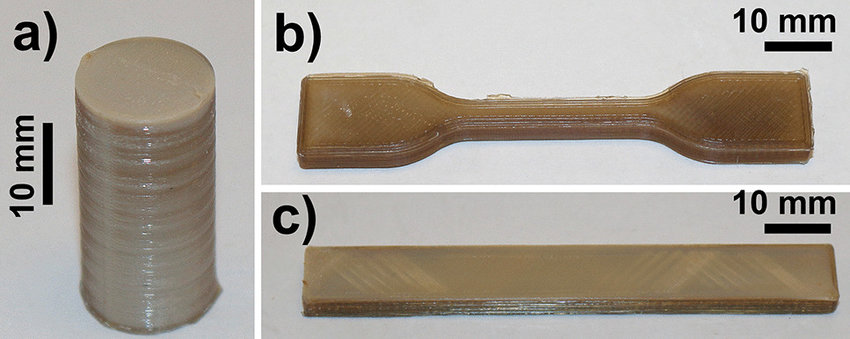
Peças de PEEK amorfo impressas em 3D.
Fonte: Challa et al. (2022).
Assim, para que uma impressora 3D produza uma peça em HPP, a sua extrusora não só tem de atingir a alta temperatura necessária para fundir o filamento, como também tem de manter o material previamente depositado a uma temperatura suficientemente elevada para promover a ligação entre linhas de impressão e camadas. Esta última parte é o obstáculo decisivo para que as impressoras 3D produzam peças estruturalmente robustas em HPP. Se isto for conseguido, as duas camadas deixam de se comportar como duas camadas individuais e passam a comportar-se como uma única peça 100% densa, totalmente sólida e uniforme. O recozimento das peças não melhora a densidade nem resolve a fraca ligação entre camadas.
A abordagem da Orion AM à impressão 3D de PEEK
A Orion Additive Manufacturing GmbH reuniu mais de 9 anos de experiência em investigação e desenvolvimento de extrusão FFF para criar um dos sistemas de impressão 3D industrial mais avançados. O processo, com patente pendente, consiste em aplicar calor diretamente ao material por radiação térmica, em vez de aquecer o ar por convecção. A radiação térmica requer menos energia, porque o calor é irradiado em direção à peça, ao passo que nos sistemas de convecção o ar é aquecido e depois posto em circulação, o que provoca grandes perdas de calor e gradientes de temperatura à medida que o ar quente arrefece ao percorrer o sistema.
“Estes são os melhores resultados que alguma vez vimos até agora.”
Os polímeros semicristalinos como o PEEK beneficiam muito com isto, porque as estruturas cristalinas têm de se formar lentamente a altas temperaturas. Se o PEEK for arrefecido demasiado depressa a partir do seu ponto de fusão, o material ficará amorfo e mais fraco do que no estado semicristalino. O processo de aquecimento por radiação térmica (TRH) da Orion AM não só funde as camadas entre si, como também permite a formação in situ das estruturas semicristalinas do PEEK durante o processo de impressão a alta temperatura.
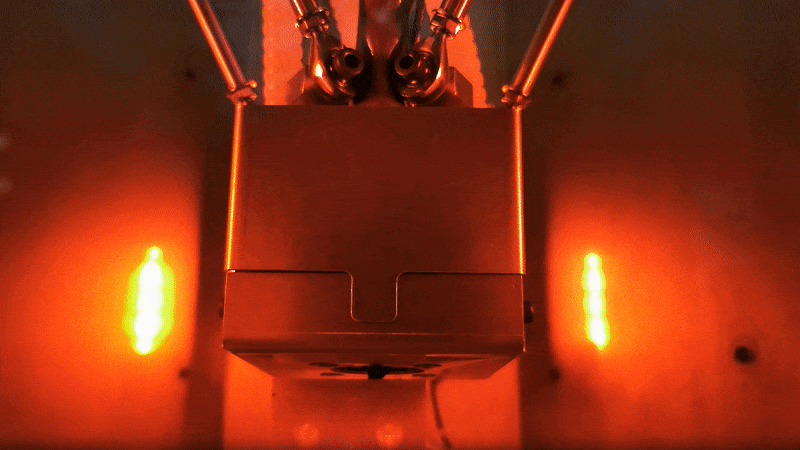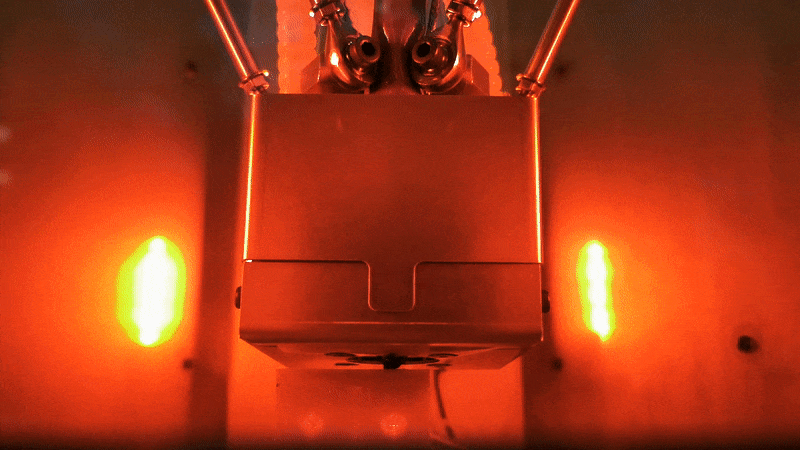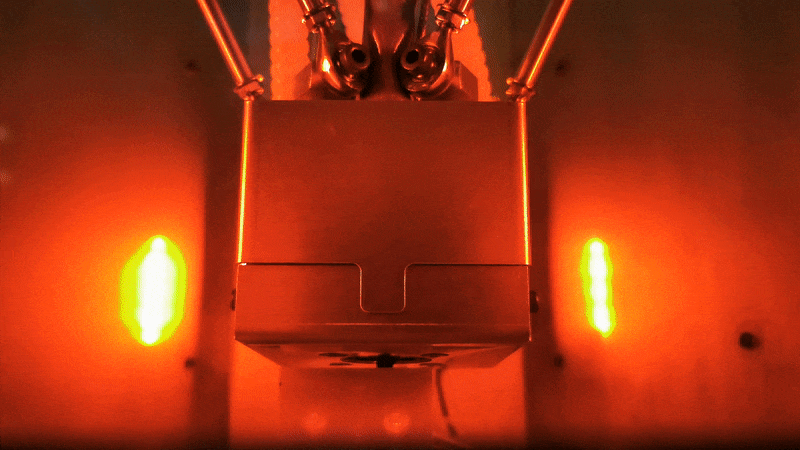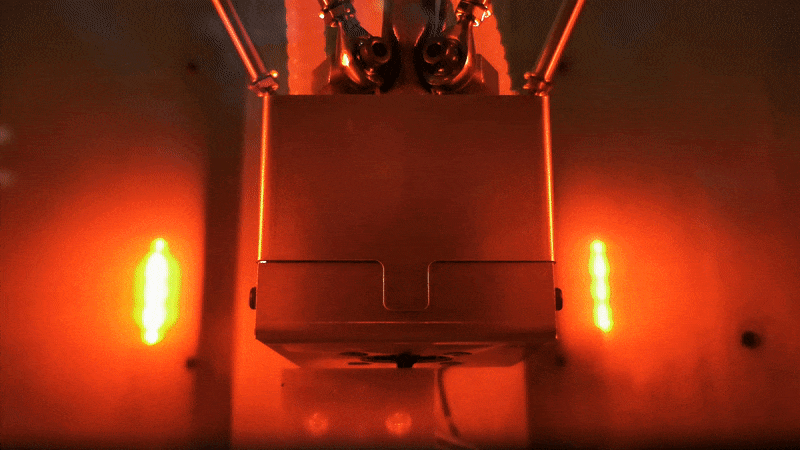
Processo Thermal Radiation Heating (TRH) da Orion AM
Fonte: Orion AM
O processo da Orion AM não beneficia apenas polímeros semicristalinos como o PEEK; na verdade, pode ser utilizado para melhorar a ligação entre camadas no processo FFF em praticamente todos os termoplásticos, como PEKK, PAEK, PPSU, PEI (ULTEM) e até TPI (poli-imida termoplástica, habitualmente conhecida pela marca registada Kapton da DuPont). O objetivo da Orion AM é melhorar não só a ligação entre camadas, mas também a porosidade, o que ajudaria a reduzir a libertação de gases e permitiria potenciais aplicações de utilização final no espaço. O resultado da tecnologia TRH é que, quando ativada, elimina completamente os vazios internos. Isto significa que as propriedades mecânicas serão comparáveis às da moldagem por injeção e que, além disso, as propriedades de libertação de gases serão também preservadas.
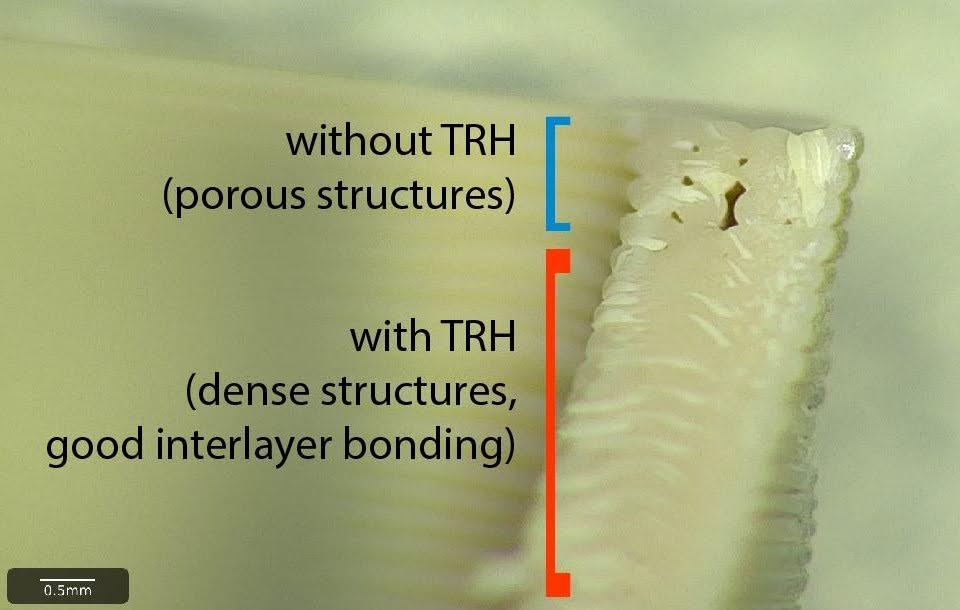
Efeito do processo Thermal Radiation Heating (TRH) da Orion AM na porosidade
Fonte: Orion AM
Atingir a resistência e a densidade da moldagem por injeção numa impressão 3D de PEEK
Desde o início do desenvolvimento do processo da Orion AM, o objetivo foi alcançar propriedades mecânicas competitivas com a moldagem por injeção. Este objetivo permitiria libertar o potencial do fabrico aditivo para a produção de peças de utilização final numa vasta gama de aplicações no setor médico e na indústria aeroespacial.
Através de muitas experiências e com a ajuda da plataforma de machine learning da xT, a tecnologia da Orion AM conseguiu obter propriedades mecânicas com 99,9% de densidade, superando até a resistência da moldagem por injeção.
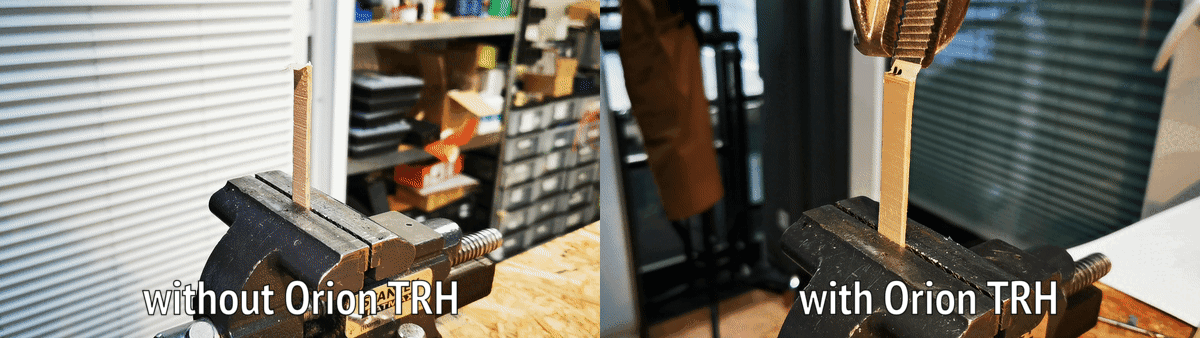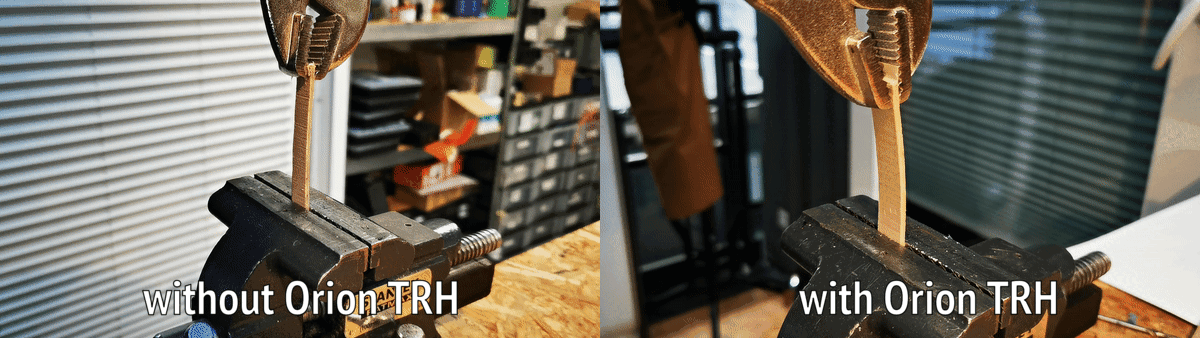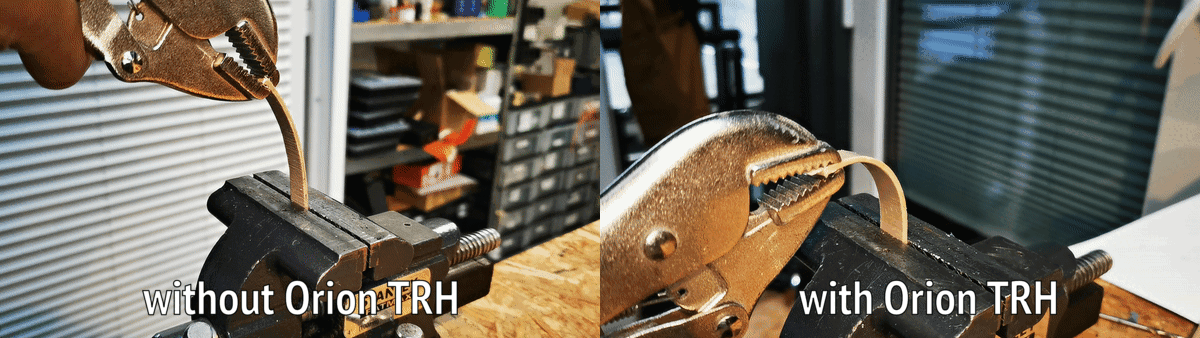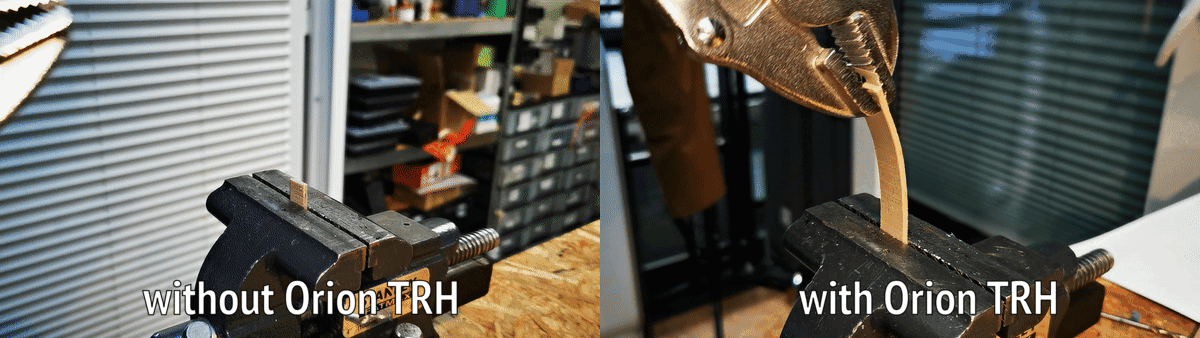
Comparação do processo TRH da Orion AM
Fonte: Orion AM
Num estudo independente realizado pela Universidade de Tecnologia de Varsóvia, demonstrou-se que o processo TRH da Orion AM atingiu entre 99,95% e 99,98% de densidade nos provetes de PEEK impressos em 3D. Os provetes foram impressos nas orientações plana e vertical com KetaSpire® PEEK AM Filament MS NT1 (PEEK natural) e KetaSpire® PEEK AM Filament CF10 LS1 (PEEK com fibra de carbono), fornecidos pela Solvay.
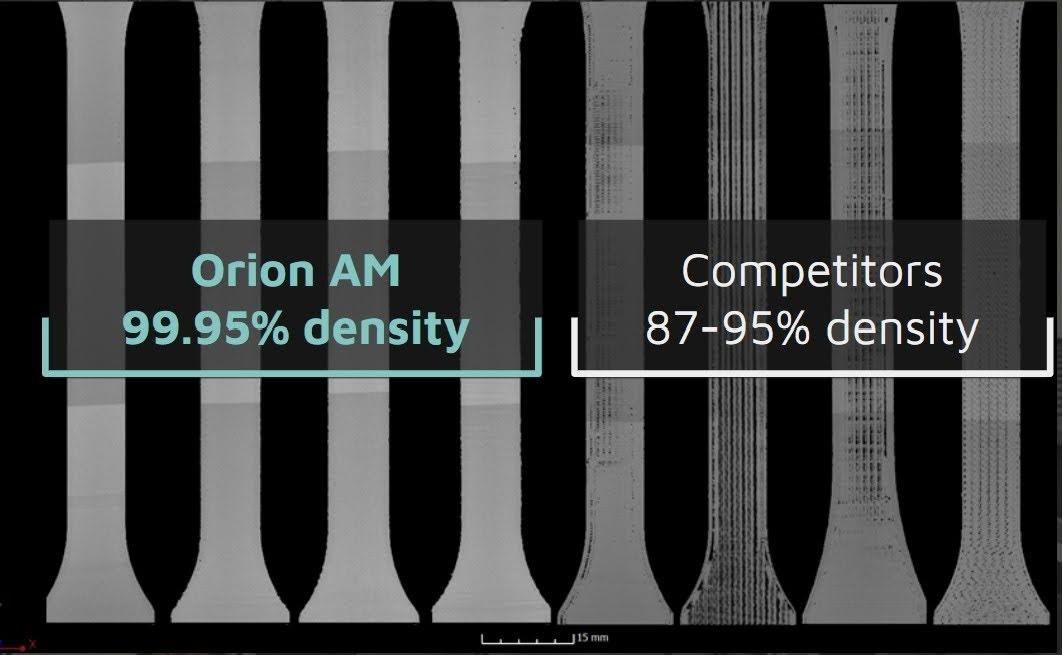
Densidade de provetes de PEEK com o TRH da Orion AM em comparação com outros processos
Fonte: Orion AM
Para avaliar as melhores tecnologias de impressão 3D com os seus filamentos de PEEK, a Solvay criou o Solvay Printer Evaluation Program (S-PEP) para avaliar as propriedades mecânicas obtidas em impressões de vários sistemas industriais de impressão 3D. Para estes estudos, são preparados provetes de tração em PEEK com o KetaSpire® PEEK AM Filament MS NT1 da Solvay, de acordo com a norma DIN EN ISO 527-2 1BA, em várias orientações. Os provetes são depois ensaiados pela Solvay e os resultados são comparados com as propriedades do PEEK moldado por injeção. Os ensaios de tração demonstraram que o processo da Orion AM é capaz de produzir propriedades mecânicas que superam a resistência da moldagem por injeção, mesmo na orientação Z, que é habitualmente a mais afetada pela fraca ligação entre camadas. A resistência à tração variou entre 95,4MPa e 100MPa, evidenciando a resistência isotrópica e uniforme obtida pelo processo da Orion. O módulo de tração variou entre 3,80GPa e 4,10GPa, mostrando que foi alcançada uma elevada cristalização durante o processo de impressão, sem necessidade de recozimento adicional. “Estes são os melhores resultados que alguma vez vimos até agora neste programa”, segundo Brian Alexander, cientista de polímeros e especialista em impressão 3D de PEEK na Solvay Specialty Polymers.
Os resultados do ensaio S-PEP da Orion AM são apresentados na tabela abaixo:
O gráfico abaixo apresenta uma representação visual dos resultados de resistência à tração obtidos com a impressora Orion AM A150.
Conclusões sobre o PEEK impresso em 3D
Durante muitos anos, os engenheiros evitaram utilizar a impressão 3D de polímeros de alto desempenho em peças de produção, apontando as propriedades anisotrópicas, a fraca ligação entre camadas e o elevado teor de vazios obtidos com a tecnologia de ponta. Os resultados alcançados pela Orion AM representam um marco revolucionário para a indústria do fabrico aditivo, uma vez que resolvem os fatores mais limitativos da tecnologia, alcançando propriedades mecânicas que rivalizam com a moldagem por injeção.
Os ensaios realizados validam que o processo de fabrico aditivo da Orion AM é capaz de produzir peças em PEEK com uma resistência à tração mínima de 95,4MPa e um módulo de elasticidade mínimo de 3,80GPa, superando as propriedades mecânicas da moldagem por injeção. Os ensaios validam também que o processo da Orion AM é capaz de produzir peças com baixo teor de vazios, atingindo uma densidade mínima de 99,97%. Embora a impressão 3D FFF ainda tenha dificuldade em alcançar os acabamentos de superfície lisos oferecidos pela moldagem por injeção, os resultados obtidos comprovam que o processo da Orion AM pode ser utilizado para produzir peças de utilização final com propriedades mecânicas tão boas como as da moldagem por injeção, ou até melhores. Tendo em conta os desafios que o mundo enfrenta hoje com as perturbações nas cadeias de abastecimento e na logística globais, a tecnologia da Orion AM torna realidade o potencial de responder a aplicações reais de utilização final com fabrico aditivo, libertando ainda mais potencial em áreas como a produção de dispositivos médicos ou de componentes aeroespaciais.
Contacte-nos
Para saber mais sobre as soluções da Orion AM e sobre a forma como podem ajudar os seus projetos, entre em contacto com um dos nossos especialistas.
