Tornou-se bastante comum utilizar a impressão 3D para produzir componentes plásticos em pequenos volumes ou experimentais. No entanto, isto limita-se sobretudo a plásticos de menor qualidade ou a peças de teste, que mais tarde serão moldadas por injeção quando entrarem em produção. Os componentes em polímeros de engenharia, como o PEEK, são geralmente produzidos apenas por moldagem por injeção – apesar dos elevados custos de ferramentas e da inflexibilidade do processo, as exigências de densidade e cristalinidade obrigaram sempre ao recurso a métodos mais “tradicionais”. Mas, apesar da sua vantagem inicial, a nossa tecnologia está a recuperar rapidamente o atraso!
Imprimir estruturas maciças
Um dos principais temas no mundo da impressão 3D é a ligação entre camadas. Quando as diferentes camadas de uma impressão não estão devidamente ligadas entre si, o produto resultante está longe de ser tão resistente como deveria. Na verdade, mesmo que a ligação entre camadas seja considerada boa, uma impressão 3D é normalmente menos resistente à tração perpendicular às camadas do que paralela às camadas, simplesmente porque a camada anterior arrefeceu demasiado antes da deposição do novo material. Esta é uma das razões pelas quais a moldagem por injeção alcança um resultado muito mais consistente – não há separação entre camadas, o que cria um material uniforme na peça acabada. Isto aplica-se a polímeros “básicos” como o PLA ou o ABS, mas ainda mais a materiais mais complexos como o PEEK.
Este foi um dos primeiros problemas que identificámos como decisivos para o sucesso da impressão com polímeros de engenharia como o PEEK. Com a nossa tecnologia com patente pendente, conseguimos agora superar este problema com as nossas novas impressoras. Durante um ensaio de rutura, esta peça não se separou ao longo das camadas, tendo falhado de forma semelhante a uma peça de PEEK moldada por injeção!
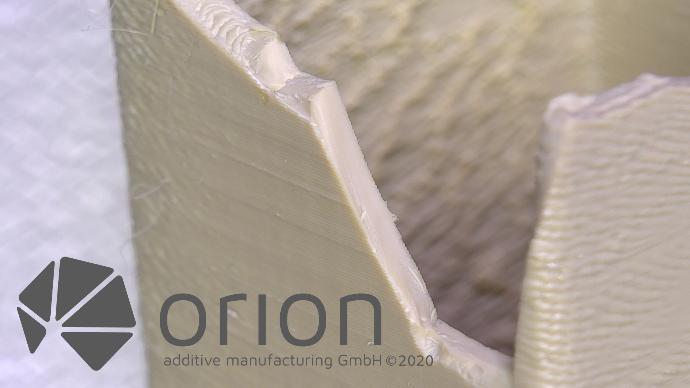
Fig. n.º 1 – Esta secção fraturada não apresenta separação entre as camadas.
Criar estruturas cristalinas
A maioria dos materiais utilizados na impressão 3D é amorfa, o que os torna fáceis de trabalhar, mas apresentam várias desvantagens em ambientes agressivos. Este grupo de materiais torna-se gradualmente mais mole e maleável com o aumento da temperatura antes de fundir totalmente e tem, em geral, uma baixa resistência a produtos químicos e a tensões. Alguns materiais, no entanto, conseguem formar estruturas cristalinas nas condições adequadas, o que os torna muito mais adequados para ambientes agressivos. Quando um material tem um elevado grau de cristalinidade, mantém-se mais estável até ao seu ponto de fusão efetivo, podendo assim resistir a produtos químicos e a tensões mais elevadas.
Se for necessária uma estrutura cristalina no resultado final, a impressão 3D fica normalmente fora de questão. Cristalizar um material exige geralmente um processo de arrefecimento muito lento, o que é fácil quando o material está dentro de um molde metálico – mas quando a peça está livre numa impressora, é muito mais difícil. Graças à tecnologia de radiação térmica da Orion, com patente pendente, o nosso processo de impressão é superior na criação de impressões cristalinas em PEEK, mesmo entre camadas. Em ensaios realizados com alguns dos nossos clientes, as peças impressas em PEEK pela Orion atingiram uma cristalinidade ainda superior à das peças moldadas por injeção!

Fig. n.º 2 – Disposição das moléculas em polímeros amorfos e cristalinos
Não apenas PEEK
A vantagem das nossas técnicas é que não se limitam ao PEEK. A tendência para uma forte deformação (empeno) durante o arrefecimento é um problema bem conhecido noutros materiais, como o ABS. Isto é causado pelo elevado grau de contração que ocorre durante o arrefecimento, com secções de espessuras diferentes a arrefecer a ritmos desiguais. Isto resulta em tensões internas e empeno. Devido à deformação, as superfícies de acoplamento, onde se encontram os diferentes componentes de um produto, muitas vezes não têm exatamente a forma pretendida, o que resulta num produto final de menor qualidade ou mesmo defeituoso.
Um dos objetivos da nossa tecnologia é evitar que as peças arrefeçam demasiado depressa. Aplicámos também este princípio a peças em ABS para um dos nossos clientes. Normalmente, teriam de pós-processar estas peças para garantir que a superfície superior em acrílico criava uma vedação estanque ao ar com a peça impressa; com as nossas impressoras, esta necessidade foi eliminada, uma vez que a peça sai tal como pretendido.
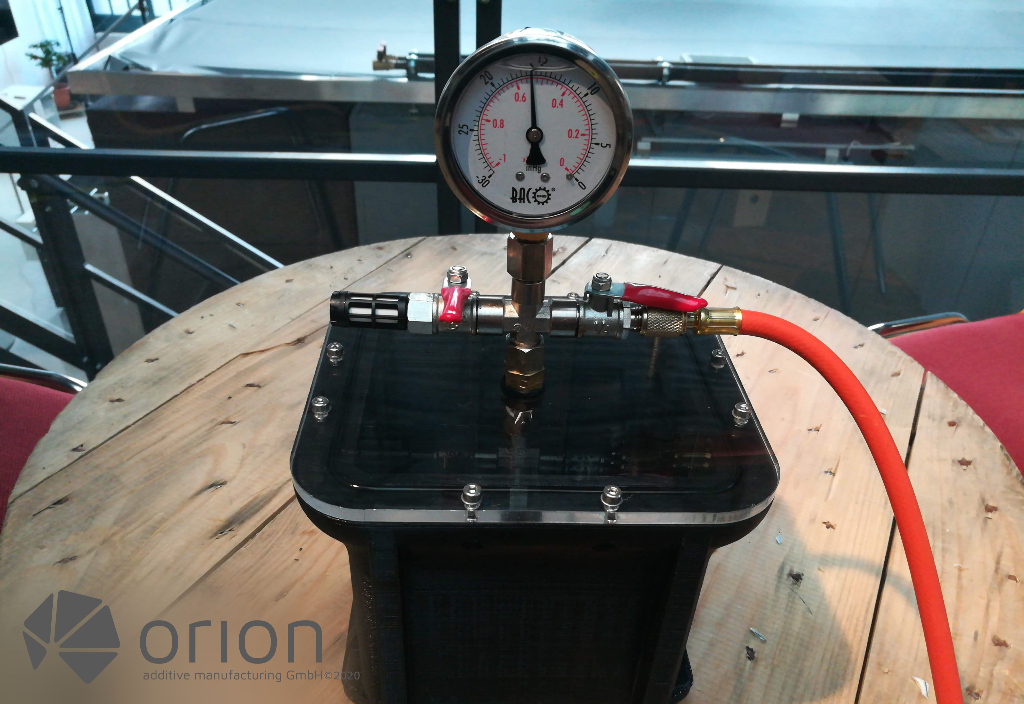
Fig. n.º 3 – A peça impressa forma uma vedação estanque ao ar com a placa de acrílico.
