Mimo ponad 30-letniej historii wytwarzania przyrostowego (AM) ekstruzyjny druk 3D tworzyw termoplastycznych w technologii Fused Filament Fabrication (FFF) ograniczał się głównie do wytwarzania prototypów lub makiet produktów. Rozważając metody produkcji przemysłowych części końcowych, FFF wydaje się technologią mało prawdopodobną i nieprzekonującą. Wynikało to w dużej mierze nie tylko z ograniczeń samych materiałów, ale również z braku innowacji w procesach ich przetwarzania.
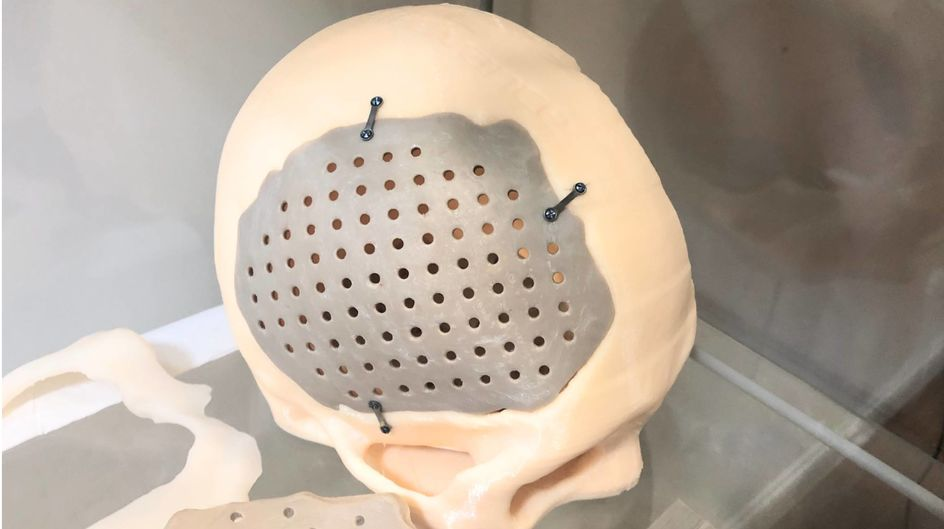
W ostatnich latach polimery wysokowydajne (HPP) zostały wprowadzone jako filamenty do drukarek 3D FFF. Materiały te zachowują wyjątkowe właściwości mechaniczne, termiczne i chemiczne w najtrudniejszych warunkach, takich jak wysoka temperatura, wysokie ciśnienie i agresywne chemikalia. Spośród tych niezwykłych tworzyw PEEK (polieteroeteroketon) ma najbardziej wyjątkowe właściwości dzięki swojej semikrystalicznej naturze. Z PEEK można wytwarzać części do najbardziej wymagających zastosowań, takich jak elementy tłoków w silniku, zastosowania w ultrawysokiej próżni w przemyśle lotniczym i kosmicznym, a nawet implanty medyczne, np. płytki czaszkowe.
Implant czaszkowy z PEEK
Źródło: Evonik
Jednak wytwarzanie elementów z materiałów takich jak PEEK za pomocą drukarek 3D było dotąd w dużej mierze niemożliwe lub niepraktyczne ze względu na wysokie temperatury przetwarzania. Większość drukarek 3D dostępnych na rynku, które deklarują możliwość druku z PEEK ma podgrzewane komory osiągające maksymalnie 150°C, co wystarcza do osiągnięcia temperatury zeszklenia PEEK, ale skutkuje słabym połączeniem międzywarstwowym i niską krystalicznością. Aby poprawić właściwości, producenci zalecają wyżarzanie uzyskanych brązowych, amorficznych wydruków, tak aby otrzymać jasnobeżową część o wyższej krystaliczności. Choć wyżarzone części wyglądają na bardziej krystaliczne, struktury krystaliczne istnieją tylko w obrębie każdej warstwy i nie tworzą się między warstwami, przez co wydruki pozostają słabe w orientacji Z. Procesy w niższej temperaturze powodują również wysoką zawartość pustek, ponieważ drukowane ścieżki słabo się ze sobą zespalają, co dodatkowo osłabia wydrukowane części.
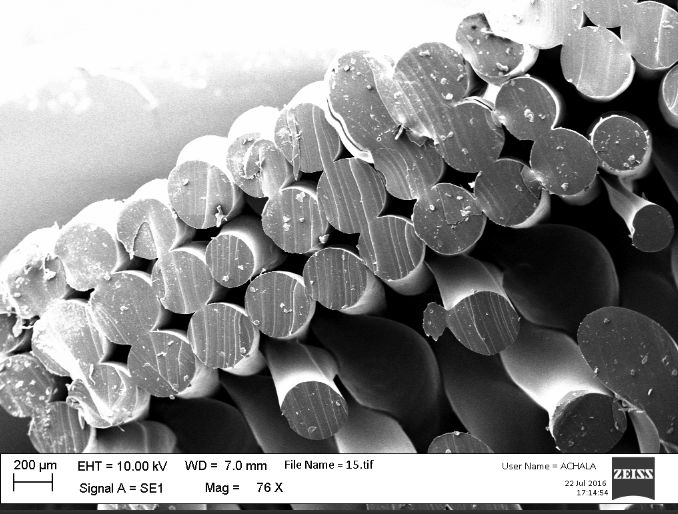
Części drukowane w technologii FFF z licznymi pustkami wewnętrznymi
Źródło: Dr. Achala de Mel
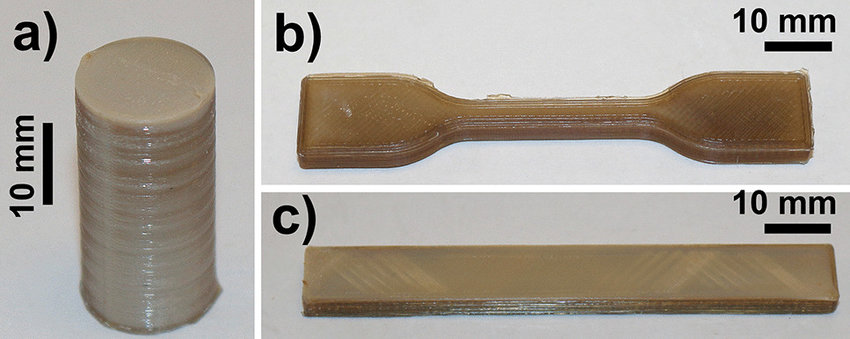
Amorficzne części z PEEK drukowane w 3D.
Źródło: Challa et al. (2022).
Aby więc drukarka 3D mogła wykonać część z HPP, jej ekstruder musi nie tylko osiągnąć wysoką temperaturę potrzebną do stopienia filamentu, lecz także utrzymywać wcześniej nałożony materiał w odpowiednio wysokiej temperaturze, sprzyjającej łączeniu ścieżek i warstw. Ten drugi warunek jest kluczową przeszkodą w wytwarzaniu przez drukarki 3D wytrzymałych konstrukcyjnie części z HPP. Jeśli uda się go spełnić, dwie warstwy przestają zachowywać się jak dwie odrębne warstwy i tworzą jedną część o gęstości 100%, całkowicie litą i jednorodną. Wyżarzanie części nie zwiększy gęstości ani nie usunie problemu słabego połączenia międzywarstwowego.
Podejście Orion AM do druku 3D z PEEK
Orion Additive Manufacturing GmbH wykorzystała ponad 9 lat doświadczenia w badaniach i rozwoju ekstruzyjnej technologii FFF, aby stworzyć jeden z najbardziej zaawansowanych przemysłowych systemów druku 3D. Proces, objęty zgłoszeniem patentowym, polega na doprowadzaniu ciepła bezpośrednio do materiału za pomocą promieniowania cieplnego zamiast ogrzewania powietrza przez konwekcję. Promieniowanie cieplne wymaga mniej energii, ponieważ ciepło jest wypromieniowywane w kierunku części, podczas gdy w systemach konwekcyjnych powietrze jest podgrzewane, a następnie wprawiane w cyrkulację, co prowadzi do dużych strat ciepła i gradientów temperatury, gdy gorące powietrze stygnie, przepływając przez układ.
„To najlepsze wyniki, jakie dotąd widzieliśmy.”
Polimery semikrystaliczne, takie jak PEEK, odnoszą z tego ogromne korzyści, ponieważ struktury krystaliczne muszą tworzyć się powoli w wysokiej temperaturze. Jeśli PEEK zostanie zbyt szybko schłodzony od temperatury topnienia, materiał będzie amorficzny i słabszy niż w stanie semikrystalicznym. Proces grzania promieniowaniem cieplnym (TRH) opracowany przez Orion AM nie tylko zespala warstwy, ale także umożliwia tworzenie się semikrystalicznych struktur PEEK in situ podczas wysokotemperaturowego procesu druku.
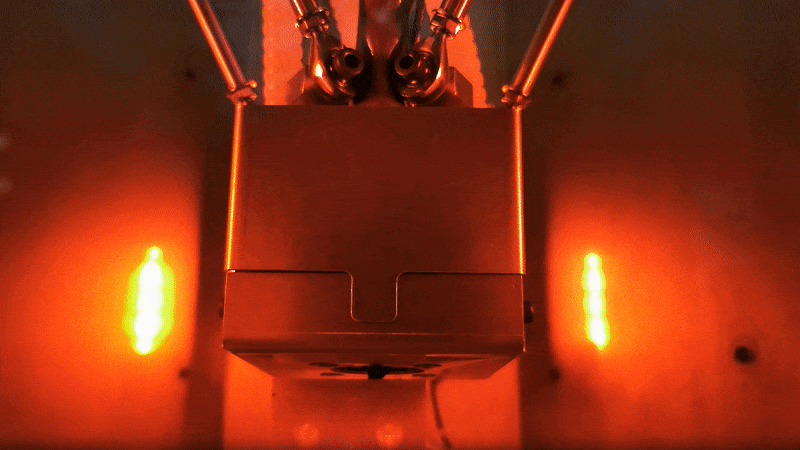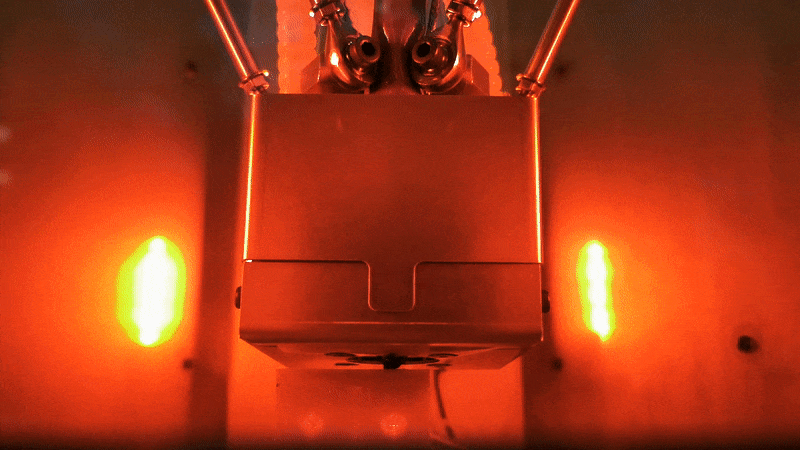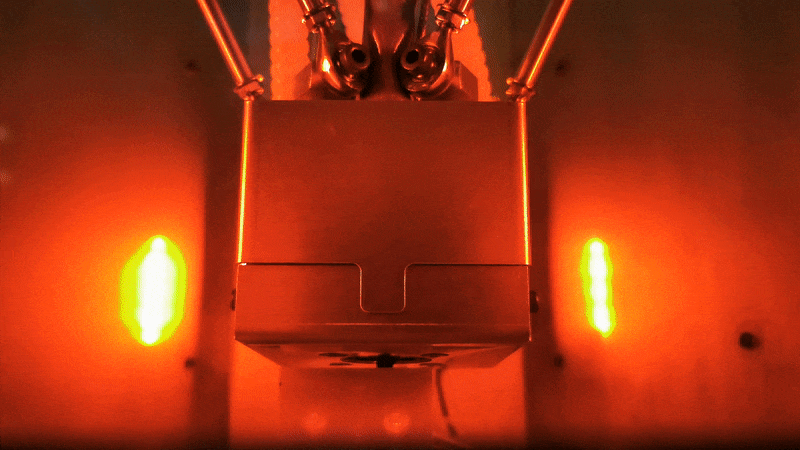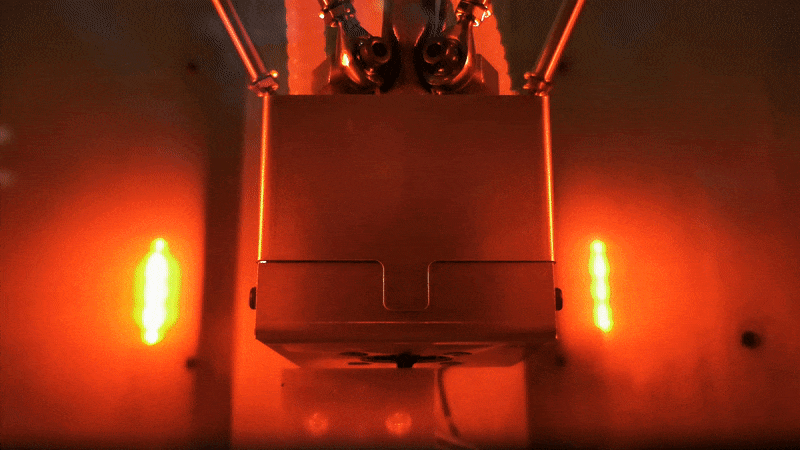
Proces Thermal Radiation Heating (TRH) firmy Orion AM
Źródło: Orion AM
Proces Orion AM przynosi korzyści nie tylko polimerom semikrystalicznym, takim jak PEEK – w rzeczywistości można go stosować do poprawy połączenia międzywarstwowego w procesie FFF dla praktycznie wszystkich tworzyw termoplastycznych, takich jak PEKK, PAEK, PPSU, PEI (ULTEM), a nawet TPI (termoplastyczny poliimid, znany zwykle pod zastrzeżonym znakiem towarowym Kapton firmy DuPont). Celem Orion AM jest poprawa nie tylko połączenia międzywarstwowego, ale także porowatości, co pomogłoby ograniczyć odgazowanie i otworzyć drogę do potencjalnych zastosowań końcowych w przestrzeni kosmicznej. Efektem działania technologii TRH jest to, że po jej włączeniu pustki wewnętrzne zostają całkowicie wyeliminowane. Oznacza to, że właściwości mechaniczne będą porównywalne z formowaniem wtryskowym, a ponadto zachowane zostaną właściwości w zakresie odgazowania.
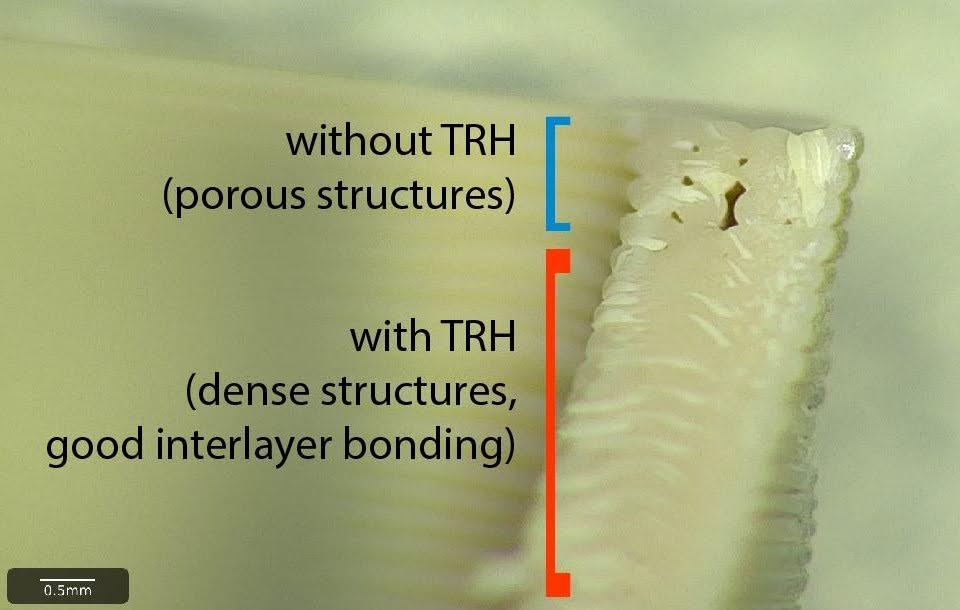
Wpływ procesu Thermal Radiation Heating (TRH) firmy Orion AM na porowatość
Źródło: Orion AM
Wytrzymałość i gęstość jak przy formowaniu wtryskowym w wydruku 3D z PEEK
Od początku prac nad procesem Orion AM celem było osiągnięcie właściwości mechanicznych konkurencyjnych wobec formowania wtryskowego. Realizacja tego celu uwolniłaby potencjał wytwarzania przyrostowego w produkcji części końcowych do szerokiej gamy zastosowań w sektorze medycznym oraz w przemyśle lotniczym i kosmicznym.
Dzięki licznym eksperymentom oraz pomocy platformy uczenia maszynowego xT, technologia Orion AM pozwoliła uzyskać właściwości mechaniczne przy gęstości 99.9%, a nawet przewyższyć wytrzymałość elementów formowanych wtryskowo.
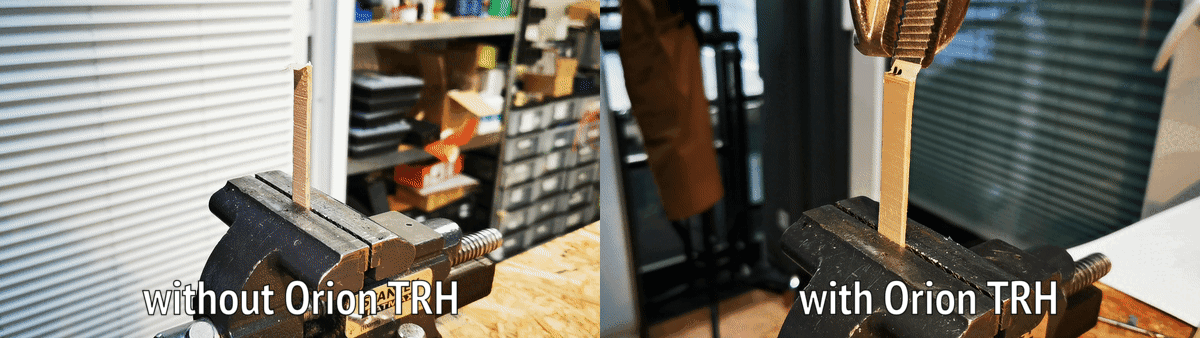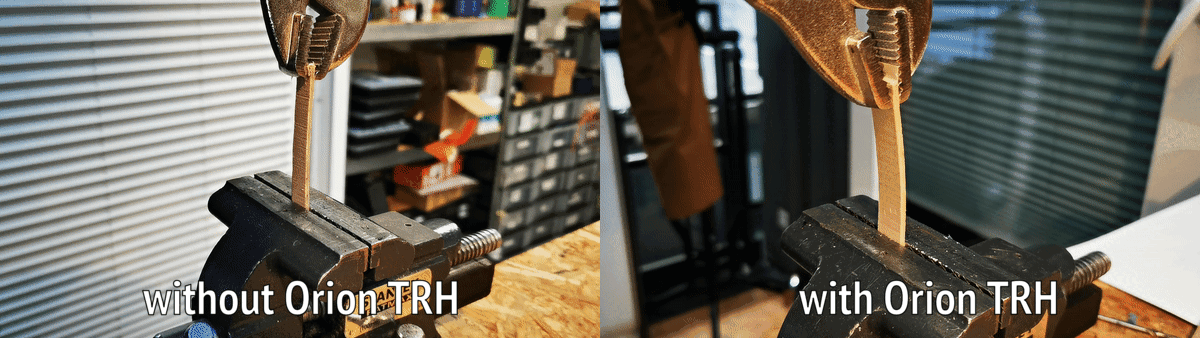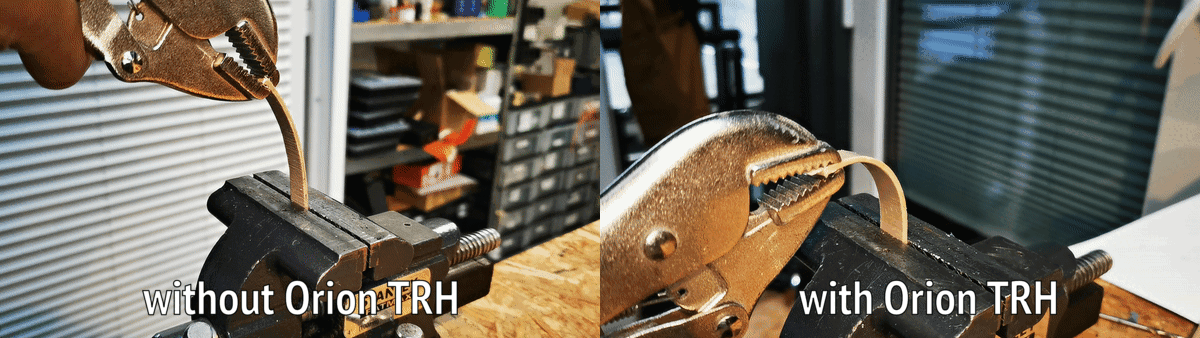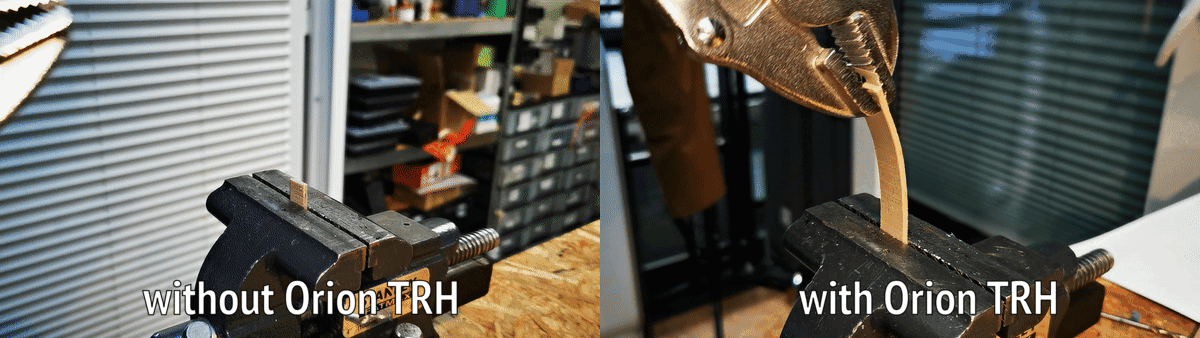
Porównanie procesu TRH firmy Orion AM
Źródło: Orion AM
Niezależne badanie przeprowadzone przez Politechnikę Warszawską wykazało, że proces TRH firmy Orion AM pozwolił uzyskać gęstość od 99.95% do 99.98% w próbkach z PEEK drukowanych w 3D. Próbki wydrukowano w orientacji płaskiej i pionowej z filamentów KetaSpire® PEEK AM Filament MS NT1 (naturalny PEEK) oraz KetaSpire® PEEK AM Filament CF10 LS1 (PEEK z włóknem węglowym) dostarczonych przez Solvay.
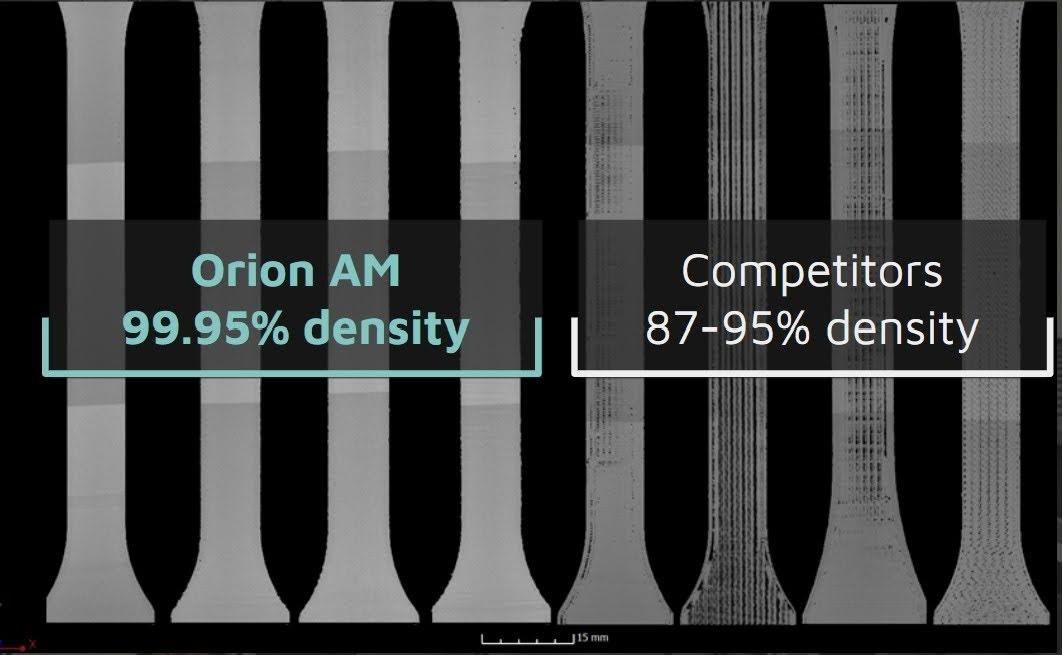
Gęstość próbek z PEEK w procesie TRH firmy Orion AM w porównaniu z innymi procesami
Źródło: Orion AM
Aby ocenić najlepsze technologie druku 3D z wykorzystaniem swoich filamentów PEEK, firma Solvay stworzyła Solvay Printer Evaluation Program (S-PEP) w celu oceny właściwości mechanicznych wydruków wykonanych na różnych przemysłowych systemach druku 3D. Na potrzeby tych badań przygotowuje się beleczki do prób rozciągania z PEEK z filamentu KetaSpire® PEEK AM Filament MS NT1 firmy Solvay, zgodnie z normą DIN EN ISO 527-2 1BA, w różnych orientacjach. Próbki są następnie badane przez Solvay, a wyniki porównywane z właściwościami PEEK formowanego wtryskowo. Próby rozciągania wykazały, że proces Orion AM pozwala uzyskać właściwości mechaniczne przewyższające wytrzymałość elementów formowanych wtryskowo, nawet w orientacji Z, która zwykle najbardziej cierpi z powodu słabego połączenia międzywarstwowego. Wytrzymałość na rozciąganie wynosiła od 95.4MPa do 100MPa, co podkreśla izotropową i jednolitą wytrzymałość uzyskiwaną w procesie Orion. Moduł sprężystości przy rozciąganiu wynosił od 3.80GPa do 4.10GPa, co pokazuje, że wysoką krystaliczność uzyskano w trakcie druku bez potrzeby dodatkowego wyżarzania. „To najlepsze wyniki, jakie dotąd widzieliśmy w tym programie” – mówi Brian Alexander, naukowiec w dziedzinie polimerów i ekspert ds. druku 3D z PEEK w Solvay Specialty Polymers.
Wyniki testu S-PEP dla Orion AM przedstawia poniższa tabela:
Poniższy wykres przedstawia graficznie wyniki wytrzymałości na rozciąganie uzyskane na drukarce Orion AM A150.
Wnioski dotyczące druku 3D z PEEK
Przez wiele lat inżynierowie unikali stosowania druku 3D z polimerów wysokowydajnych do produkcji części, wskazując na anizotropię właściwości, słabe połączenie międzywarstwowe i wysoką zawartość pustek w dotychczasowych technologiach. Wyniki uzyskane przez Orion AM są przełomowym kamieniem milowym dla branży wytwarzania przyrostowego, ponieważ eliminują najbardziej ograniczające czynniki tej technologii, zapewniając właściwości mechaniczne dorównujące formowaniu wtryskowemu.
Przeprowadzone testy potwierdziły, że proces wytwarzania przyrostowego Orion AM pozwala wytwarzać części z PEEK o minimalnej wytrzymałości na rozciąganie 95.4MPa i minimalnym module sprężystości 3.80GPa, przewyższając właściwości mechaniczne formowania wtryskowego. Testy potwierdzają również, że proces Orion AM pozwala wytwarzać części o niskiej zawartości pustek, osiągając minimalną gęstość 99.97%. Choć druk 3D FFF wciąż nie dorównuje gładkości powierzchni uzyskiwanej w formowaniu wtryskowym, osiągnięte wyniki dowodzą, że proces Orion AM może służyć do produkcji części końcowych o właściwościach mechanicznych co najmniej tak dobrych jak w formowaniu wtryskowym, jeśli nie lepszych. W obliczu wyzwań, przed którymi stoi dziś świat w związku z zakłóceniami globalnych łańcuchów dostaw i logistyki, technologia Orion AM urzeczywistnia możliwość realizacji rzeczywistych zastosowań końcowych w wytwarzaniu przyrostowym, otwierając dalsze możliwości m.in. w produkcji wyrobów medycznych czy komponentów lotniczych i kosmicznych.
Skontaktuj się z nami
Aby dowiedzieć się więcej o rozwiązaniach Orion AM i o tym, jak mogą one wesprzeć Państwa projekty, prosimy o kontakt z jednym z naszych ekspertów.
