Wykorzystanie druku 3D do wytwarzania niskoseryjnych lub eksperymentalnych komponentów z tworzyw sztucznych stało się dość powszechne. Ogranicza się to jednak głównie do tworzyw niższej klasy lub części testowych, które w produkcji seryjnej są później formowane wtryskowo. Komponenty z polimerów konstrukcyjnych, takich jak PEEK, wytwarza się zasadniczo wyłącznie metodą formowania wtryskowego – mimo wysokich kosztów oprzyrządowania i małej elastyczności procesu wymagania dotyczące gęstości i krystaliczności zawsze wymuszały stosowanie bardziej „tradycyjnych” metod. Jednak pomimo ich przewagi nasza technologia szybko nadrabia dystans!
Drukowanie litych struktur
Jednym z głównych tematów w świecie druku 3D jest połączenie międzywarstwowe. Jeśli poszczególne warstwy wydruku nie są ze sobą prawidłowo połączone, produkt końcowy jest znacznie słabszy, niż powinien. W rzeczywistości nawet przy dobrym połączeniu międzywarstwowym wydruk 3D jest zwykle mniej odporny na rozciąganie prostopadle do warstw niż równolegle do nich – po prostu dlatego, że poprzednia warstwa zbytnio ostygła przed nałożeniem nowego materiału. To jeden z powodów, dla których formowanie wtryskowe daje znacznie bardziej powtarzalne wyniki – nie ma podziału na warstwy, a gotowa część ma jednolity materiał. Dotyczy to „podstawowych” polimerów, takich jak PLA czy ABS, a jeszcze bardziej bardziej złożonych materiałów, takich jak PEEK.
Był to jeden z pierwszych problemów, które uznaliśmy za kluczowe dla powodzenia druku z polimerów konstrukcyjnych, takich jak PEEK. Dzięki naszej technologii objętej zgłoszeniem patentowym udało nam się przezwyciężyć ten problem w naszych nowych drukarkach. Podczas próby łamania ta część nie rozdzieliła się wzdłuż warstw, lecz uległa zniszczeniu podobnie jak część z PEEK formowana wtryskowo!
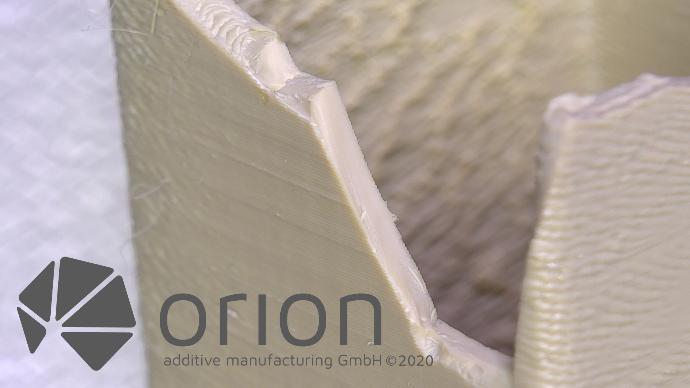
Rys. nr 1 – na tym przełomie nie widać rozdzielenia warstw.
Tworzenie struktur krystalicznych
Większość materiałów stosowanych w druku 3D jest amorficzna, co ułatwia pracę z nimi, ale wiąże się z szeregiem wad w trudnych warunkach. Materiały z tej grupy stopniowo miękną i stają się bardziej plastyczne wraz ze wzrostem temperatury, zanim całkowicie się stopią, i zwykle mają niską odporność na chemikalia i naprężenia. Niektóre materiały mogą jednak w odpowiednich warunkach tworzyć struktury krystaliczne, co czyni je znacznie lepiej przystosowanymi do trudnych warunków. Materiał o wysokim stopniu krystaliczności jest bardziej stabilny aż do swojej temperatury topnienia, dzięki czemu wytrzymuje działanie chemikaliów i wyższe naprężenia.
Jeśli w produkcie końcowym wymagana jest struktura krystaliczna, druk 3D zwykle nie wchodzi w grę. Krystalizacja materiału wymaga zazwyczaj bardzo powolnego chłodzenia, co łatwo osiągnąć, gdy materiał znajduje się w metalowej formie – gdy jednak stoi swobodnie w drukarce, jest to znacznie trudniejsze. Dzięki objętej zgłoszeniem patentowym technologii promieniowania cieplnego firmy Orion nasz proces druku znacznie lepiej sprawdza się w tworzeniu krystalicznych wydruków z PEEK, nawet ponad granicami warstw. W testach przeprowadzonych z niektórymi naszymi klientami części z PEEK drukowane przez Orion osiągnęły nawet wyższą krystaliczność niż części formowane wtryskowo!

Rys. nr 2 – ułożenie cząsteczek w polimerach amorficznych i krystalicznych
Nie tylko PEEK
Zaletą naszych technik jest to, że nie ograniczają się do PEEK. Skłonność do silnego odkształcania (wypaczania) podczas chłodzenia jest dobrze znanym problemem innych materiałów, takich jak ABS. Jest ona spowodowana dużym skurczem podczas stygnięcia, przy czym fragmenty o różnej grubości stygną w nierównym tempie. Prowadzi to do naprężeń wewnętrznych i wypaczeń. Z powodu odkształceń powierzchnie współpracujące, na których stykają się poszczególne komponenty produktu, często nie mają dokładnie takiego kształtu, jaki powinny, co skutkuje niższą jakością lub nawet wadliwością produktu końcowego.
Jednym z celów naszej technologii jest zapobieganie zbyt szybkiemu stygnięciu części. Zastosowaliśmy to również w przypadku części z ABS dla jednego z naszych klientów. Normalnie musiałby on poddawać te części obróbce wykańczającej, aby górna powierzchnia z pleksi tworzyła z wydrukowaną częścią szczelne połączenie; dzięki naszym drukarkom ta potrzeba zniknęła, ponieważ część wychodzi z drukarki zgodnie z założeniami.
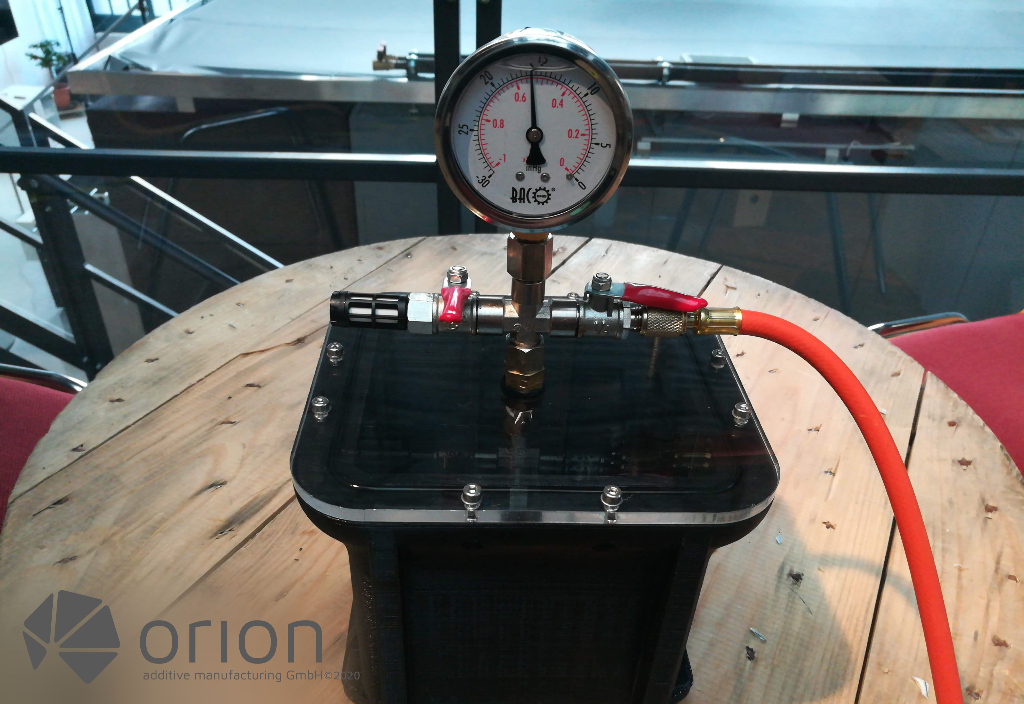
Rys. nr 3 – wydrukowana część tworzy szczelne połączenie z płytą z pleksi.
