Polyetheretherketon (PEEK) wordt algemeen erkend als een vooraanstaande thermoplastische kandidaat voor de vervanging van metalen componenten in veeleisende lucht- en ruimtevaart- en medische toepassingen. Met een smelttemperatuur van 343° C en een glasovergangstemperatuur van 143° C biedt PEEK bestendigheid tegen chemische corrosie, thermische stabiliteit en een elasticiteitsmodulus die vergelijkbaar is met die van corticaal bot.
Ondanks deze materiaaleigenschappen bracht het bereiken van consistente mechanische eigenschappen langs de verticale (ZX-)as bij Fused Filament Fabrication (FFF) van oudsher aanzienlijke technische hindernissen met zich mee. Niet-geoptimaliseerde verwerking kan leiden tot de vorming van microscopische holten en een verminderde hechting tussen de lagen, met mechanische anisotropie als gevolg.
Om te begrijpen waarom dit gebeurt, moet de fundamentele thermodynamica van convectieve omgevingsverwarming worden vergeleken met gerichte overdracht van stralingsenergie.
De thermodynamica van convectieve omgevingsverwarming
Veel architecturen voor 3D-printen bij hoge temperaturen gebruiken convectieverwarming om de luchttemperatuur in de bouwkamer te verhogen. In een zuiver convectief systeem wordt thermische energie van de verwarmingselementen overgedragen op circulerende lucht, die vervolgens het geprinte onderdeel verwarmt.
Hoewel convectieverwarming effectief is om de algemene omgevingstemperatuur te handhaven, brengt zij specifieke fysische beperkingen met zich mee bij de verwerking van hogetemperatuurpolymeren:
-
Thermische gradiënten in de omgeving: Luchtcirculatie in een afgesloten volume stelt de kamer onvermijdelijk bloot aan temperatuurverschillen, waarbij zones bij de verwarmingsuitlaten een andere temperatuur hebben dan lagere of centrale zones van het bouwvolume.
- Oppervlaktewarmteverlies op het depositie-grensvlak: Lucht heeft een relatief lage warmtecapaciteit en een lage warmteoverdrachtsefficiëntie in vergelijking met directe straling. Wanneer nieuw filament wordt afgezet, koelt de luchtbeweging in de omgeving de bovenste grenslaag van de eerder afgezette rups af.
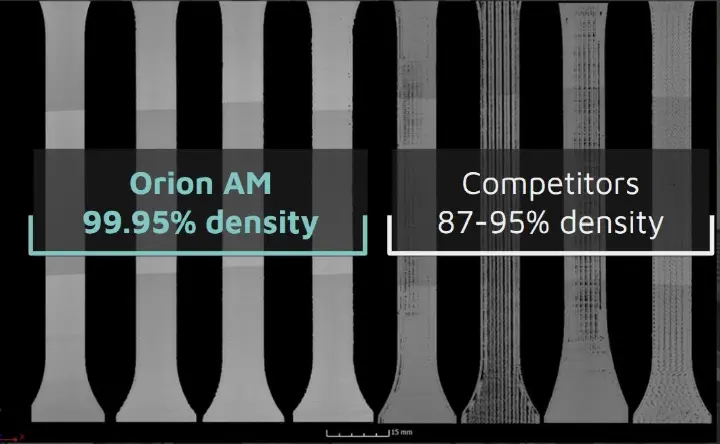
Omdat convectieve lucht geen gerichte thermische energie rechtstreeks kan leveren op het exacte punt waar de hechting plaatsvindt, kan het grensvlak de energie niet vasthouden die nodig is om opeenvolgende filamentlagen volledig te laten versmelten. Dit leidt tot onvolledige hechting tussen de lagen, interne holten binnen de vlakke lagen en aanzienlijke mechanische anisotropie. Vergelijkende micro-CT-analyses van geprinte proefstukken tonen aan dat onderdelen die met conventionele omgevingsverwarming zijn geproduceerd vaak interne holten vertonen, met relatieve dichtheden tussen 87% en 95%. Het resulterende hoge holtegehalte gaat ten koste van de prestaties in de Z-as.
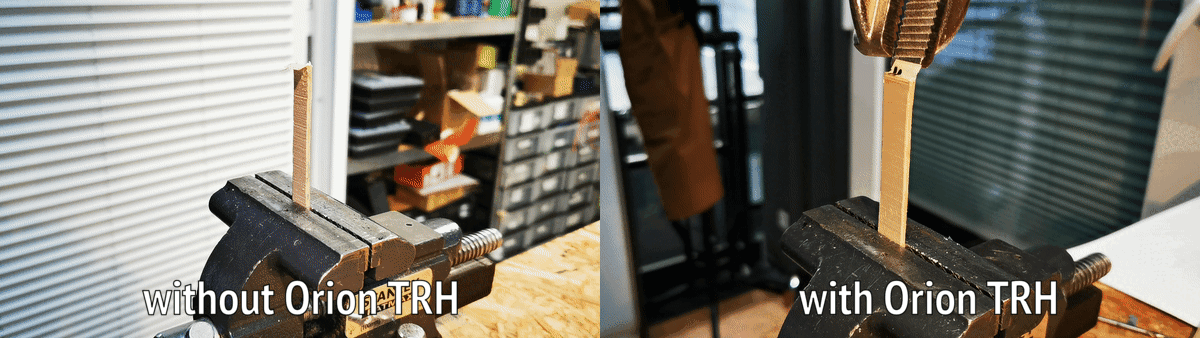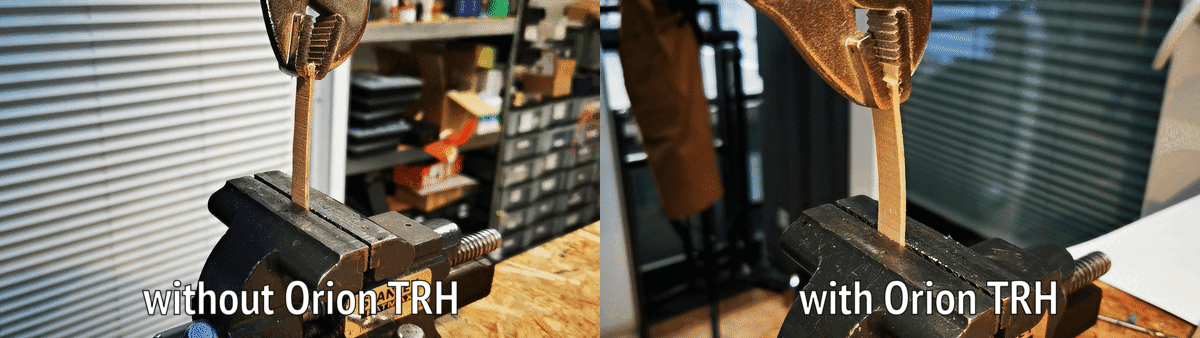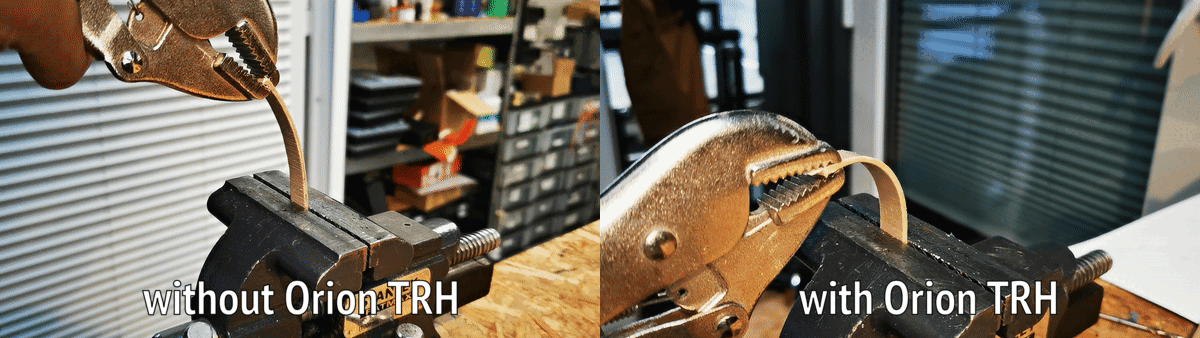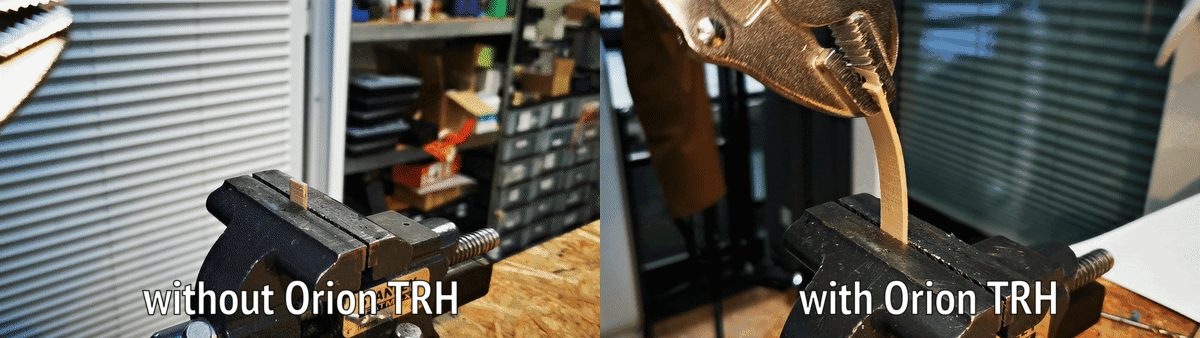
Het stralingsalternatief: stralingsverwarming versus heteluchtconvectie bij 3D-printen
Om de holten en thermische delaminatie die inherent zijn aan systemen met omgevingslucht te elimineren, moet de manier waarop thermische energie wordt toegevoerd veranderen. Bij de vergelijking van stralingsverwarming met heteluchtconvectie bij 3D-printen zit het verschil in de manier waarop thermische energie op het polymeer wordt overgedragen.
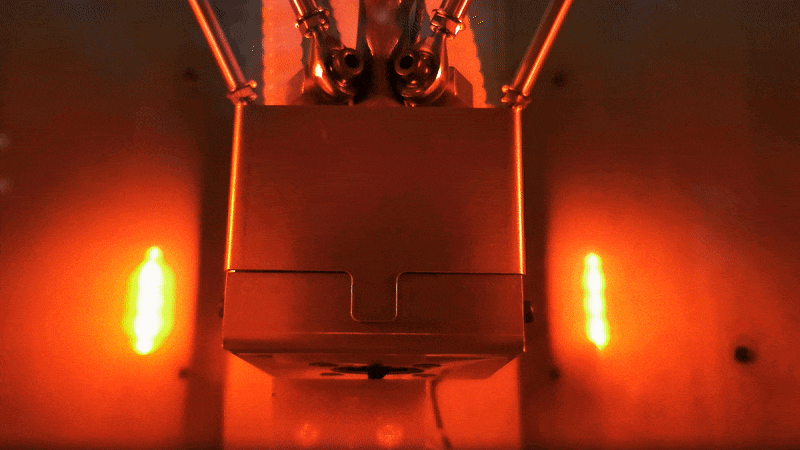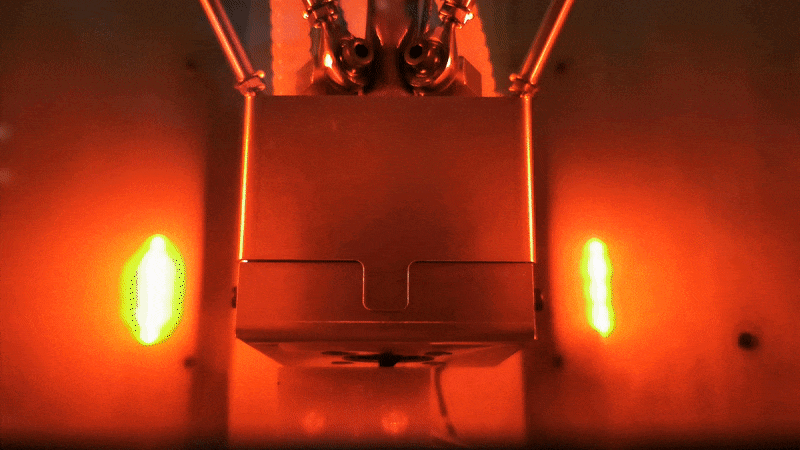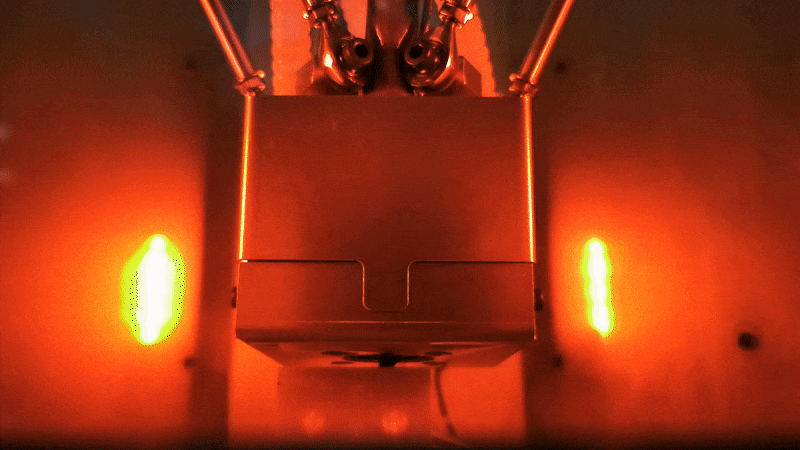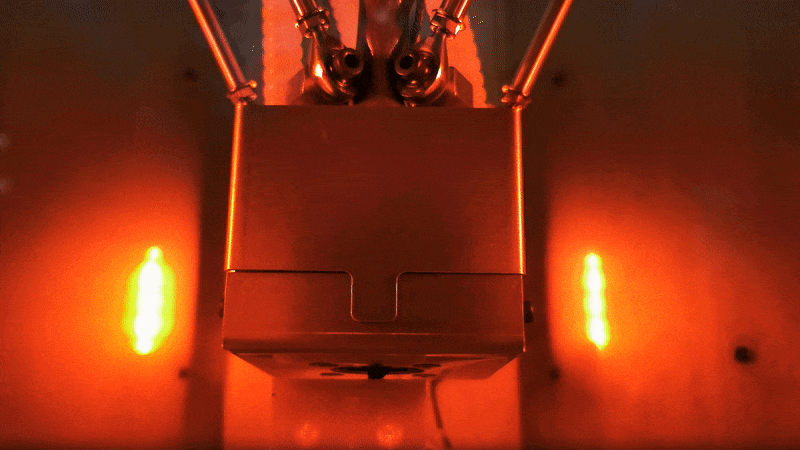
Het eigen Thermal Radiation Heating-proces (TRH) van Orion AM vervangt de circulatie van omgevingslucht door een thermische beheersstrategie die zowel ongerichte thermische straling als gerichte verwarming combineert, om over de gehele geometrie van het onderdeel een nauwkeurige thermische stabiliteit te handhaven zonder afhankelijk te zijn van snelle luchtstromen.
Door infraroodstraling te richten die rechtstreeks tot het hechtingsgrensvlak doordringt, wordt de oppervlaktetemperatuur van de onderliggende laag precies op het moment dat de nieuwe rups wordt afgezet naar de optimale versmeltingstoestand gebracht. Deze nauwkeurige energietoevoer compenseert de thermische gradiënten die door luchtstromen worden veroorzaakt en voorkomt het oppervlaktewarmteverlies dat tot koude naden leidt.
In-situ semikristallisatie en isotropie bij PEEK 3D-printen
Bij semikristallijne polymeren zoals PEEK bepaalt de thermische geschiedenis zowel de moleculaire oriëntatie als de mechanische sterkte. Goed thermisch beheer tijdens het printen zorgt ervoor dat de polymeerketens over de laaggrenzen heen voldoende thermische energie hebben om gelijkmatig te kristalliseren.
Door gebruik te maken van TRH bereiken de hogetemperatuur-3D-printers van Orion AM drie cruciale materiaalresultaten:
- Relatieve dichtheid van bijna 100%: Gerichte straling laat printbanen en lagen versmelten tot een homogene structuur, met een relatieve dichtheid tot 99,95% (een holtegehalte van slechts 0,05%), gevalideerd door onafhankelijke derden.
- In-situ kristallisatie tussen de lagen: De nauwkeurige toepassing van hoge temperatuur bevordert de kristallisatie van PEEK (tussen en binnen de lagen) tijdens het printen, waardoor temperen of warmtebehandeling na het printen volledig overbodig wordt.
- Bijna isotrope treksterkte: Omdat de verbindingen tussen de lagen even sterk zijn als het geëxtrudeerde materiaal zelf, bepalen de vulhoek en de printoriëntatie niet langer de sterkte van het onderdeel.
Gevalideerde mechanische prestaties (TRH-proces)
Onafhankelijke tests met diverse commerciële PEEK-filamenten tonen aan dat TRH het mogelijk maakt dat de verticale (ZX-)treksterkte gelijk is aan of hoger is dan de referentiewaarden van spuitgieten:
- Evonik INFINAM® PEEK 9359F: Bereikt een treksterkte van 97,2 MPa in de verticale (ZX-)oriëntatie (vergeleken met een referentiewaarde van 90 MPa voor spuitgieten).
- Solvay KetaSpire® PEEK: Bereikt een treksterkte van 95,4 MPa in de verticale (ZX-)oriëntatie (vergeleken met een referentiewaarde van 91 MPa voor spuitgieten).
- Victrex AM™ 450FIL: Bereikt een treksterkte van 93,3 MPa in de verticale (ZX-)oriëntatie (vergeleken met een referentiewaarde van 98 MPa voor spuitgieten).
- Invibio PEEK-OPTIMA® LT1: Bereikt een treksterkte van 92,1 MPa in de verticale (ZX-)oriëntatie (vergeleken met een referentiewaarde van 100 MPa voor spuitgieten).
Conclusie
Wie semikristallijne hogetemperatuurpolymeren met heteluchtconvectie probeert te verwerken, dwingt engineers structurele compromissen te accepteren op het gebied van onderdeeloriëntatie, dichtheid en sterkte in de Z-as. Door over te stappen van convectieve verwarming van de omgevingslucht naar gerichte Thermal Radiation Heating bereiken onderdelen een relatieve dichtheid tot 99,95%, in-situ semikristallisatie en bijna isotrope prestaties, rechtstreeks van de bouwplaat.
