폴리에테르에테르케톤(PEEK)은 까다로운 항공우주 및 의료 분야에서 금속 부품을 대체할 수 있는 최고의 열가소성 수지 후보로 널리 인정받고 있습니다. 용융 온도 343° C, 유리 전이 온도 143° C를 갖는 PEEK는 내화학 부식성, 열 안정성 및 피질골과 유사한 탄성 계수를 제공합니다.
이러한 소재 특성에도 불구하고, 용융 필라멘트 제조(FFF)에서 수직(ZX) 축 방향으로 일관된 기계적 특성을 확보하는 것은 지금까지 상당한 엔지니어링 과제였습니다. 최적화되지 않은 공정은 미세 공극 형성과 층간 접착력 저하를 초래하여 기계적 이방성으로 이어질 수 있습니다.
그 원인을 이해하려면 대류식 주변 가열과 표적 복사 에너지 전달의 기본적인 열역학을 살펴볼 필요가 있습니다.
대류식 주변 가열의 열역학
많은 고온 3D 프린팅 아키텍처는 대류 가열을 활용하여 빌드 챔버 내부의 주변 공기 온도를 높입니다. 순수 대류 시스템에서 열에너지는 가열 요소에서 순환 공기로 전달되고, 이 공기가 다시 출력 부품을 가열합니다.
대류 가열은 전반적인 환경 온도를 유지하는 데에는 효과적이지만, 고온 폴리머를 가공할 때 특정한 물리적 제약을 초래합니다:
- 주변 열 구배: 밀폐된 공간 내의 공기 순환은 본질적으로 챔버에 온도 편차를 발생시키며, 가열 배출구 근처 영역은 빌드 볼륨의 하부 또는 중앙 영역과 온도가 다릅니다.
- 적층 계면에서의 표면 열 손실: 공기는 직접 복사에 비해 열용량과 열전달 효율이 상대적으로 낮습니다. 새 필라멘트가 적층될 때 주변 공기의 움직임이 앞서 적층된 비드의 상부 경계층을 냉각시킵니다.
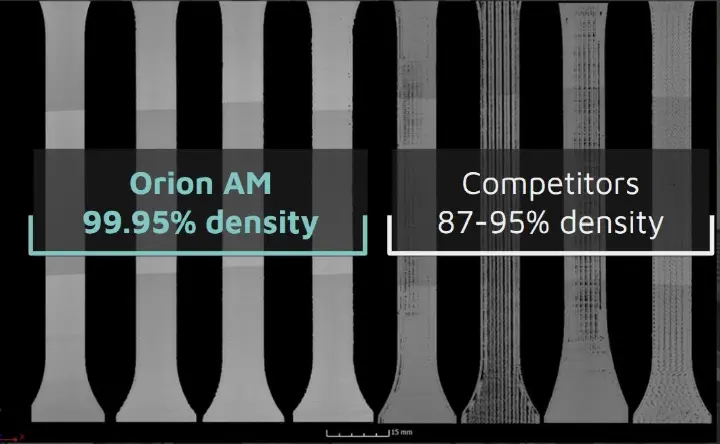
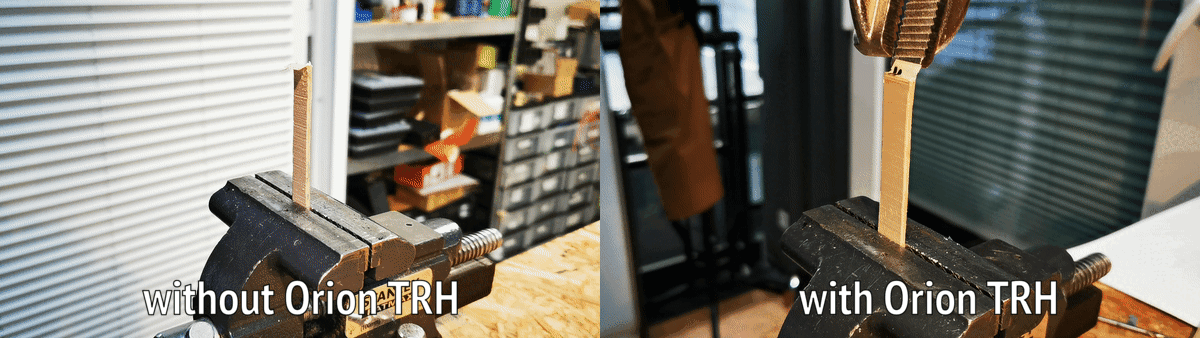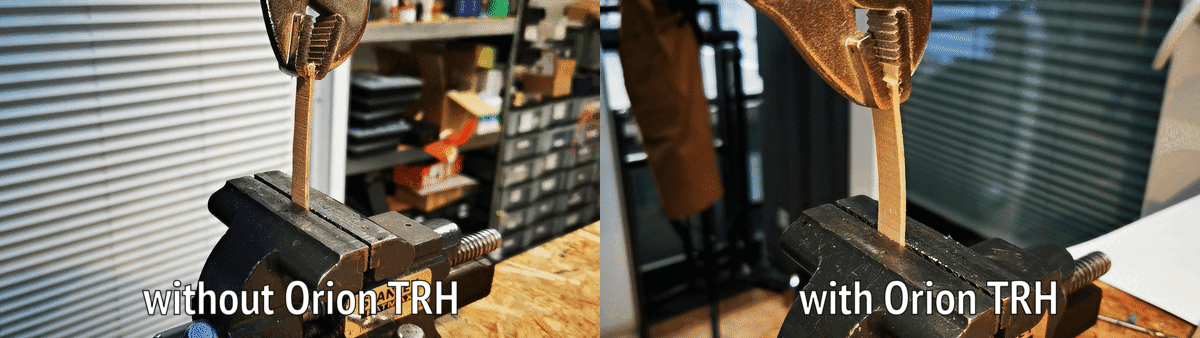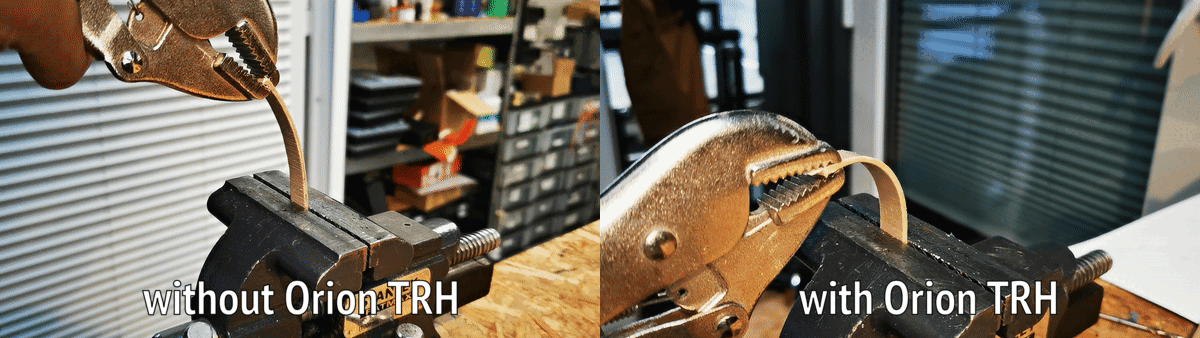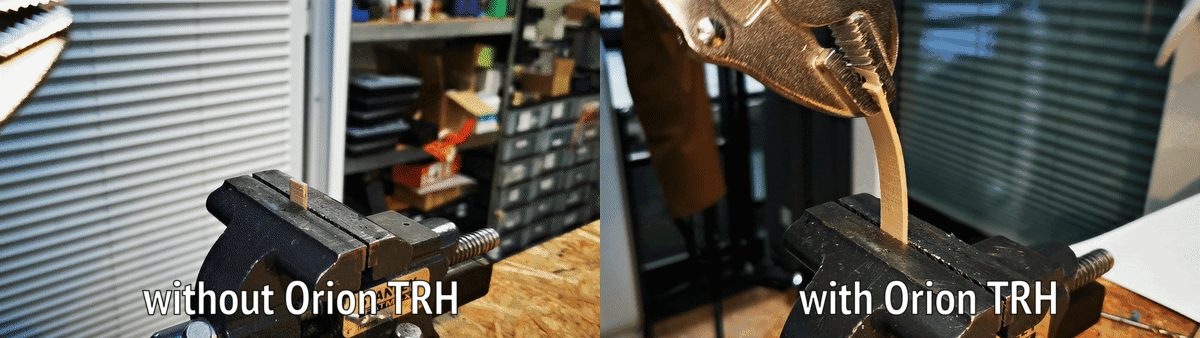
대류 공기는 접합이 일어나는 정확한 지점에 열에너지를 직접 전달할 수 없으므로, 계면은 연속된 필라멘트 층이 완전히 융합되는 데 필요한 에너지를 유지하지 못합니다. 그 결과 불완전한 층간 접합, 평면 층 내부의 공극 및 상당한 기계적 이방성이 발생합니다. 출력 샘플에 대한 비교 마이크로 CT 분석에 따르면, 기존의 주변 가열 공정으로 생산된 부품은 내부 공극을 보이는 경우가 많아 상대 밀도가 87%에서 95% 사이에 그치며, 높은 공극률로 인해 Z축 성능이 저하됩니다.
복사 방식의 대안: 복사 가열 vs. 열풍 대류 3D 프린팅
주변 공기 시스템에 내재된 공극과 열적 박리를 제거하려면 열에너지 전달 방식이 바뀌어야 합니다. 복사 가열과 열풍 대류 3D 프린팅을 비교하면, 그 차이는 열에너지가 폴리머에 전달되는 방식에 있습니다.
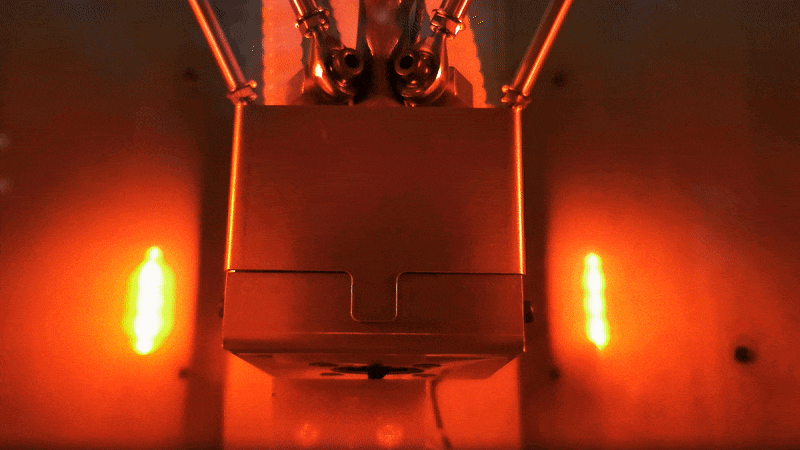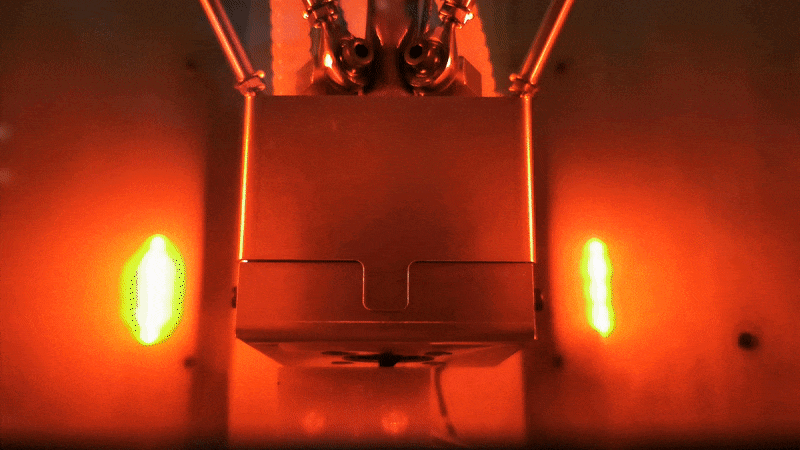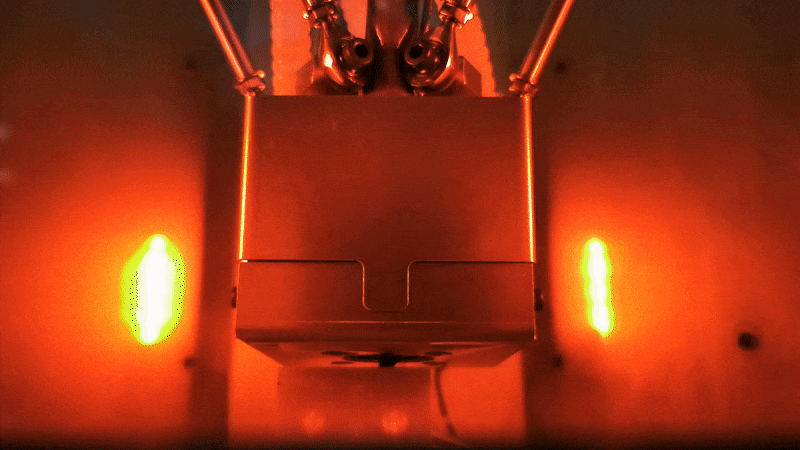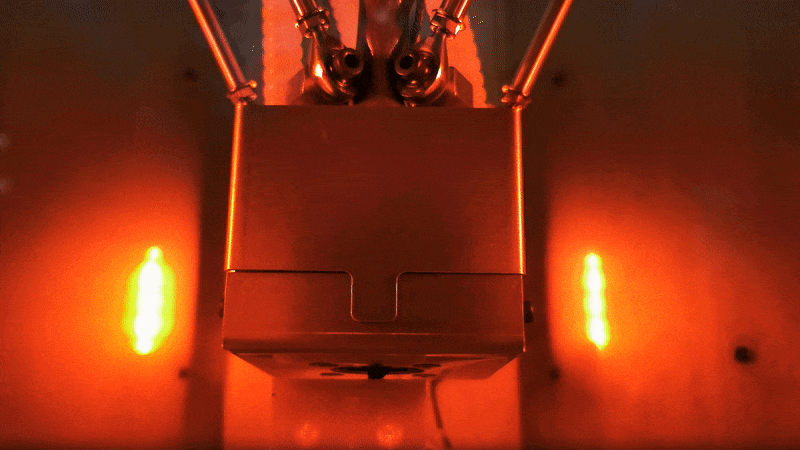
Orion AM의 독자적인 열복사 가열(TRH) 공정은 주변 공기 순환을 대체하여, 비집속 열복사와 집속 가열을 결합한 열 관리 전략으로 고속의 공기 흐름에 의존하지 않고도 부품 형상 전반에 걸쳐 정밀한 열 안정성을 유지합니다.
접합 계면까지 직접 침투하는 적외선 복사를 조사함으로써, 새 비드가 적층되는 바로 그 순간 하부 층의 표면 온도가 최적의 융합 상태로 상승합니다. 이러한 정밀한 에너지 전달은 공기 흐름으로 인한 열 구배를 상쇄하고, 냉간 접합을 유발하는 표면 열 손실을 방지합니다.
PEEK 3D 프린팅에서의 인시투 반결정화 및 등방성
PEEK와 같은 반결정성 폴리머의 경우, 열 이력이 분자 배향과 기계적 강도를 모두 결정합니다. 출력 중 적절한 열 관리는 폴리머 사슬이 층 경계 전반에 걸쳐 균일하게 결정화되는 데 필요한 열에너지를 확보하도록 합니다.
TRH를 활용함으로써 Orion AM 고온 3D 프린터는 세 가지 핵심적인 소재 성과를 달성합니다:
- 100%에 근접한 상대 밀도: 표적 복사가 출력 라인과 층을 균질한 구조로 융합하여 최대 99.95%의 상대 밀도(공극률 최저 0.05%)를 달성하며, 이는 독립적인 제3자 기관에 의해 검증되었습니다.
- 인시투 층간 결정화: 고온의 정밀한 적용으로 출력 중 PEEK의 결정화(층 사이 및 층 내부)가 촉진되므로, 출력 후 어닐링이나 열처리 단계가 전혀 필요하지 않습니다.
- 등방성에 근접한 인장 강도: 층간 접합 강도가 압출된 소재 자체의 강도와 동일하므로, 채움 각도와 출력 방향이 더 이상 부품 강도를 좌우하지 않습니다.
검증된 기계적 성능(TRH 공정)
다양한 상용 PEEK 필라멘트에 대한 독립적인 시험 결과, TRH를 통해 수직(ZX) 방향 인장 강도가 사출 성형 기준치와 동등하거나 이를 초과하는 것으로 입증되었습니다:
- Evonik INFINAM® PEEK 9359F: 수직(ZX) 방향에서 97.2 MPa의 인장 강도 달성(사출 성형 기준값 90 MPa 대비).
- Solvay KetaSpire® PEEK: 수직(ZX) 방향에서 95.4 MPa의 인장 강도 달성(사출 성형 기준값 91 MPa 대비).
- Victrex AM™ 450FIL: 수직(ZX) 방향에서 93.3 MPa의 인장 강도 달성(사출 성형 기준값 98 MPa 대비).
- Invibio PEEK-OPTIMA® LT1: 수직(ZX) 방향에서 92.1 MPa의 인장 강도 달성(사출 성형 기준값 100 MPa 대비).
결론
주변 열풍 대류를 사용하여 고온 반결정성 폴리머를 가공하려 하면, 엔지니어는 부품 방향, 밀도 및 Z축 강도 측면에서 구조적인 타협을 감수해야 합니다. 대류식 주변 공기 가열에서 표적 열복사 가열로 전환함으로써, 부품은 빌드 플레이트에서 바로 최대 99.95%의 상대 밀도, 인시투 반결정화 및 등방성에 근접한 성능을 달성합니다.
