Il polietere etere chetone (PEEK) è ampiamente riconosciuto come uno dei principali termoplastici candidati alla sostituzione di componenti metallici in applicazioni aerospaziali e medicali impegnative. Con una temperatura di fusione di 343° C e una temperatura di transizione vetrosa di 143° C, il PEEK offre resistenza alla corrosione chimica, stabilità termica e un modulo elastico simile a quello dell'osso corticale.
Nonostante queste caratteristiche del materiale, ottenere proprietà meccaniche costanti lungo l'asse verticale (ZX) nella Fused Filament Fabrication (FFF) ha storicamente rappresentato un notevole ostacolo ingegneristico. Un processo non ottimizzato può causare la formazione di microvuoti e una ridotta adesione tra gli strati, con conseguente anisotropia meccanica.
Per capire perché ciò accade occorre esaminare la termodinamica fondamentale del riscaldamento convettivo dell'ambiente rispetto al trasferimento mirato di energia per radiazione.
La termodinamica del riscaldamento convettivo dell'ambiente
Molte architetture di stampa 3D ad alta temperatura utilizzano il riscaldamento convettivo per aumentare la temperatura dell'aria all'interno della camera di costruzione. In un sistema puramente convettivo, l'energia termica si trasferisce dagli elementi riscaldanti all'aria in circolazione, che a sua volta riscalda il pezzo stampato.
Sebbene il riscaldamento convettivo sia efficace per mantenere la temperatura generale dell'ambiente, introduce vincoli fisici specifici nella lavorazione dei polimeri ad alta temperatura:
-
Gradienti termici nell'ambiente: La circolazione dell'aria in un volume chiuso sottopone intrinsecamente la camera a variazioni di temperatura: le zone vicine alle uscite di riscaldamento hanno una temperatura diversa rispetto alle zone inferiori o centrali del volume di costruzione.
- Perdita di calore superficiale all'interfaccia di deposizione: L'aria ha una capacità termica e un'efficienza di trasferimento del calore relativamente basse rispetto alla radiazione diretta. Quando viene depositato nuovo filamento, il movimento dell'aria ambiente raffredda lo strato limite superiore del cordone depositato in precedenza.
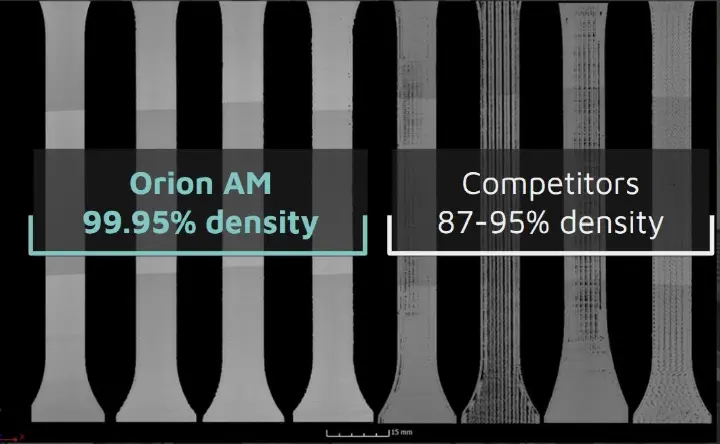
Poiché l'aria convettiva non è in grado di fornire energia termica mirata esattamente nel punto in cui avviene l'adesione, l'interfaccia non riesce a mantenere l'energia necessaria affinché gli strati di filamento successivi si fondano completamente. Ne risultano un'adesione incompleta tra gli strati, vuoti interni negli strati planari e una marcata anisotropia meccanica. Analisi micro-CT comparative di campioni stampati indicano che i pezzi prodotti con i processi convenzionali di riscaldamento dell'ambiente presentano spesso vuoti interni, con densità relative comprese tra l'87% e il 95%, lasciando un elevato contenuto di vuoti che compromette le prestazioni lungo l'asse Z.
L'alternativa radiativa: riscaldamento radiativo vs. stampa 3D a convezione di aria calda
Per eliminare i vuoti e la delaminazione termica tipici dei sistemi ad aria ambiente, occorre cambiare il modo in cui viene fornita l'energia termica. Confrontando il riscaldamento radiativo con la stampa 3D a convezione di aria calda, la differenza risiede nel modo in cui l'energia termica viene trasferita al polimero.
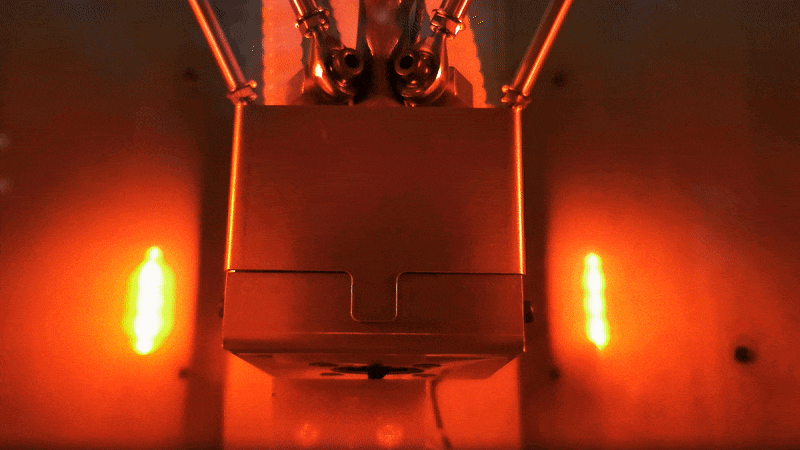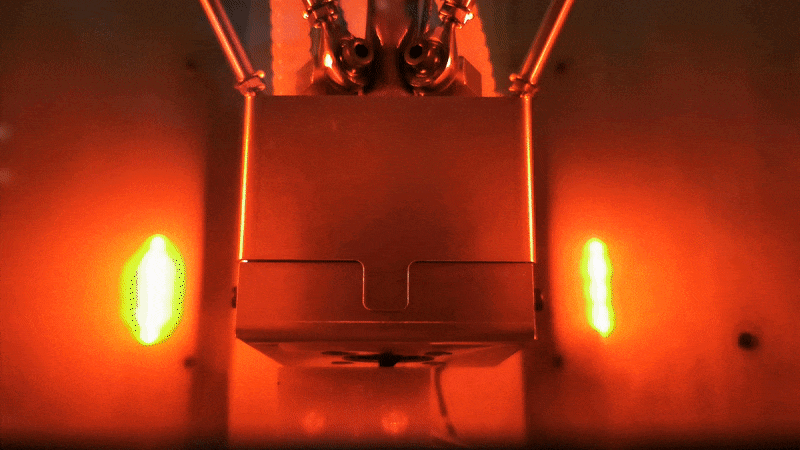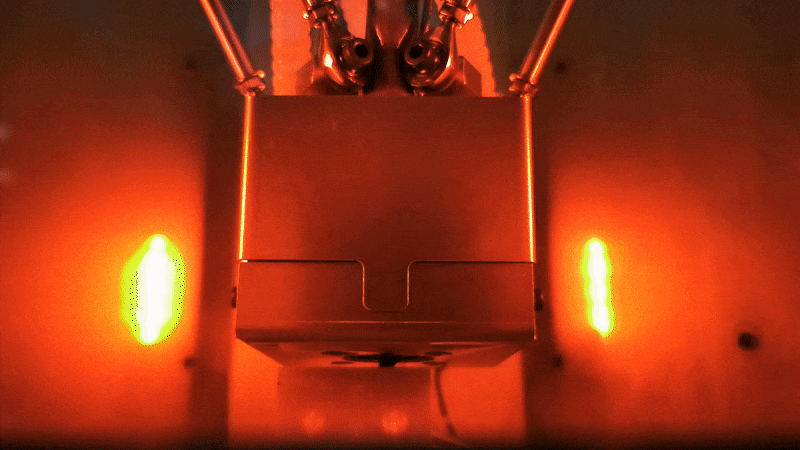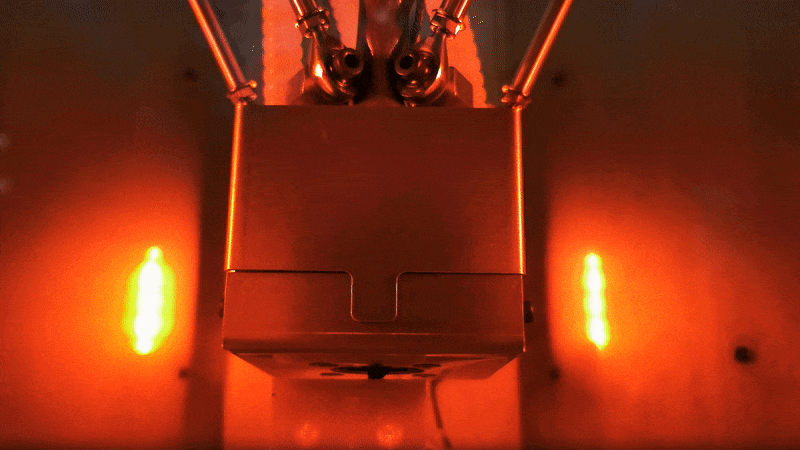
Il processo proprietario Thermal Radiation Heating (TRH) di Orion AM sostituisce la circolazione dell'aria ambiente con una strategia di gestione termica che combina radiazione termica non focalizzata e riscaldamento focalizzato, per mantenere una stabilità termica precisa sull'intera geometria del pezzo senza ricorrere a flussi d'aria ad alta velocità.
Indirizzando una radiazione infrarossa che penetra direttamente fino all'interfaccia di adesione, la temperatura superficiale dello strato sottostante viene portata al suo stato ottimale di fusione esattamente nel momento in cui viene deposto il nuovo cordone. Questo apporto preciso di energia compensa i gradienti termici causati dalle correnti d'aria e impedisce la perdita di calore superficiale che porta a giunzioni fredde.
Semicristallizzazione in situ e isotropia nella stampa 3D del PEEK
Nei polimeri semicristallini come il PEEK, la storia termica determina sia l'allineamento molecolare sia la resistenza meccanica. Una corretta gestione termica durante la stampa assicura che le catene polimeriche dispongano dell'energia termica necessaria per cristallizzare uniformemente attraverso i confini tra gli strati.
Grazie al TRH, le stampanti 3D ad alta temperatura di Orion AM ottengono tre risultati fondamentali sul materiale:
- Densità relativa prossima al 100%: La radiazione mirata fonde linee di stampa e strati in una struttura omogenea, raggiungendo una densità relativa fino al 99.95% (un contenuto di vuoti di appena 0.05%), convalidata da terze parti indipendenti.
- Cristallizzazione in situ tra gli strati: L'applicazione precisa di alte temperature favorisce la cristallizzazione del PEEK (tra gli strati e all'interno di essi) durante la stampa, eliminando completamente la necessità di ricottura o trattamenti termici post-stampa.
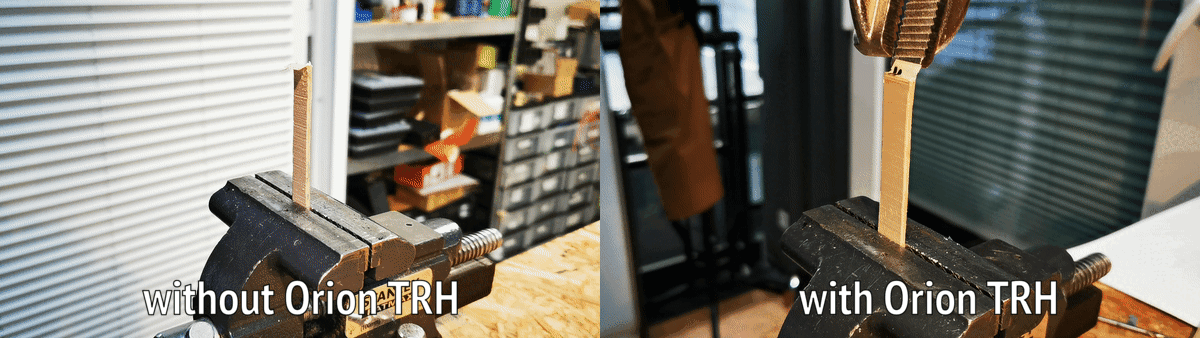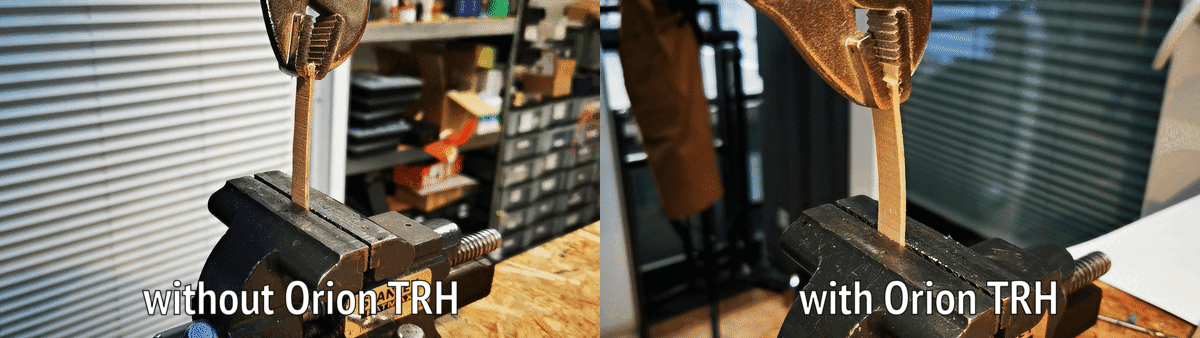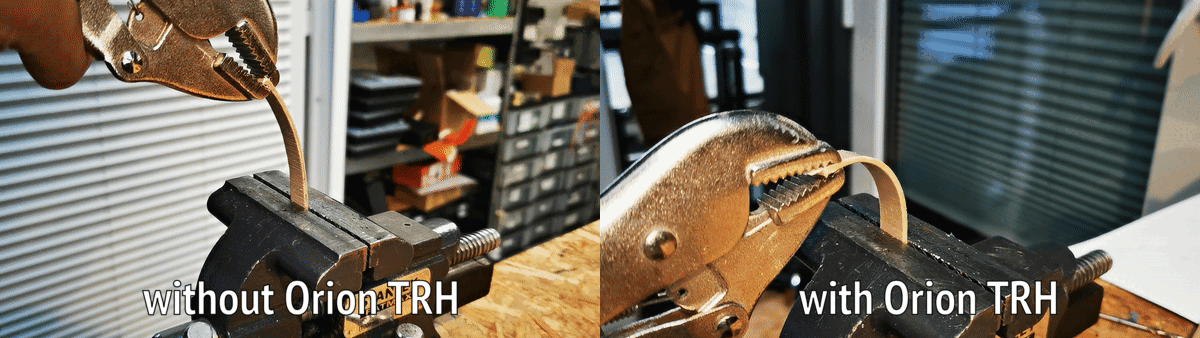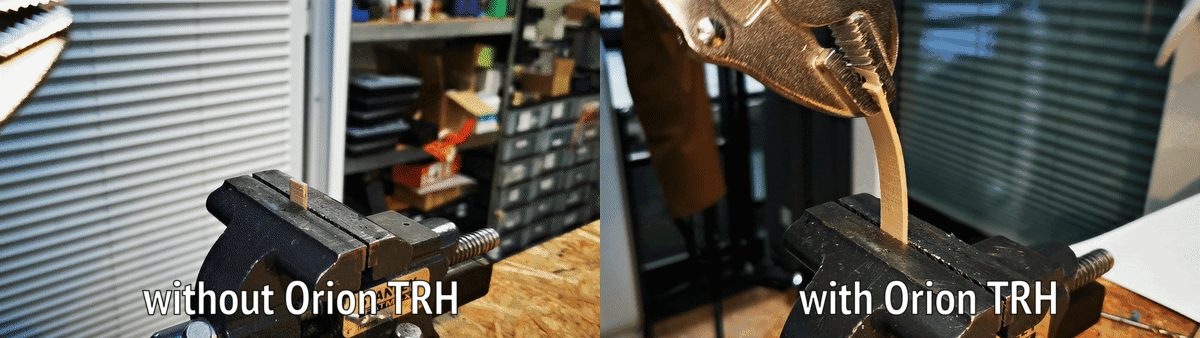
- Resistenza a trazione quasi isotropa: Poiché i legami tra gli strati eguagliano la resistenza del materiale estruso stesso, l'angolo di riempimento e l'orientamento di stampa non determinano più la resistenza del pezzo.
Prestazioni meccaniche convalidate (processo TRH)
Test indipendenti su diversi filamenti PEEK commerciali dimostrano che il TRH consente di ottenere una resistenza a trazione verticale (ZX) pari o superiore ai valori di riferimento dello stampaggio a iniezione:
- Evonik INFINAM® PEEK 9359F: Raggiunge una resistenza a trazione di 97.2 MPa in orientamento verticale (ZX) (rispetto a un valore di riferimento di 90 MPa per lo stampaggio a iniezione).
- Solvay KetaSpire® PEEK: Raggiunge una resistenza a trazione di 95.4 MPa in orientamento verticale (ZX) (rispetto a un valore di riferimento di 91 MPa per lo stampaggio a iniezione).
- Victrex AM™ 450FIL: Raggiunge una resistenza a trazione di 93.3 MPa in orientamento verticale (ZX) (rispetto a un valore di riferimento di 98 MPa per lo stampaggio a iniezione).
- Invibio PEEK-OPTIMA® LT1: Raggiunge una resistenza a trazione di 92.1 MPa in orientamento verticale (ZX) (rispetto a un valore di riferimento di 100 MPa per lo stampaggio a iniezione).
Conclusione
Lavorare polimeri semicristallini ad alta temperatura con la convezione di aria calda ambiente costringe gli ingegneri ad accettare compromessi strutturali in termini di orientamento del pezzo, densità e resistenza lungo l'asse Z. Passando dal riscaldamento convettivo dell'aria ambiente al Thermal Radiation Heating mirato, i pezzi raggiungono fino al 99.95% di densità relativa, semicristallizzazione in situ e prestazioni quasi isotrope direttamente dal piano di stampa.
