पॉलीईथर ईथर कीटोन (PEEK) को व्यापक रूप से मांग वाले एयरोस्पेस और मेडिकल एप्लिकेशन में धातु के कंपोनेंट्स को बदलने के लिए एक प्रमुख थर्मोप्लास्टिक विकल्प माना जाता है। 343° C के मेल्टिंग तापमान और 143° C के ग्लास ट्रांज़िशन तापमान के साथ, PEEK रासायनिक संक्षारण प्रतिरोध, थर्मल स्थिरता और कॉर्टिकल हड्डी जैसा इलास्टिक मॉड्यूलस प्रदान करता है।
इन सामग्री विशेषताओं के बावजूद, फ़्यूज़्ड फ़िलामेंट फ़ैब्रिकेशन (FFF) में वर्टिकल (ZX) अक्ष के साथ एक समान मैकेनिकल गुण प्राप्त करना ऐतिहासिक रूप से एक बड़ी इंजीनियरिंग चुनौती रहा है। अनऑप्टिमाइज़्ड प्रोसेसिंग से सूक्ष्म वॉइड बन सकते हैं और इंटर-लेयर आसंजन कम हो सकता है, जिससे मैकेनिकल एनिसोट्रॉपी उत्पन्न होती है।
ऐसा क्यों होता है, यह समझने के लिए कन्वेक्टिव एम्बिएंट हीटिंग बनाम लक्षित रेडिएटिव ऊर्जा स्थानांतरण के मूलभूत थर्मोडायनामिक्स की जाँच करना आवश्यक है।
कन्वेक्टिव एम्बिएंट हीटिंग का थर्मोडायनामिक्स
कई हाई-टेम्परेचर 3D प्रिंटिंग आर्किटेक्चर बिल्ड चैंबर के अंदर परिवेशी हवा का तापमान बढ़ाने के लिए कन्वेक्टिव हीटिंग का उपयोग करते हैं। पूर्णतः कन्वेक्टिव सिस्टम में, थर्मल ऊर्जा हीटिंग एलिमेंट्स से परिसंचारी हवा में जाती है, जो फिर प्रिंट किए गए पार्ट को गर्म करती है।
हालाँकि कन्वेक्टिव हीटिंग सामान्य परिवेशी तापमान बनाए रखने में प्रभावी है, लेकिन हाई-टेम्परेचर पॉलिमर की प्रोसेसिंग के समय यह कुछ विशिष्ट भौतिक सीमाएँ उत्पन्न करता है:
-
परिवेशी थर्मल ग्रेडिएंट: बंद आयतन में हवा का परिसंचरण स्वाभाविक रूप से चैंबर में तापमान भिन्नताएँ उत्पन्न करता है, जहाँ हीटिंग आउटलेट के पास के क्षेत्रों का तापमान बिल्ड वॉल्यूम के निचले या मध्य क्षेत्रों से अलग होता है।
- डिपॉज़िट इंटरफ़ेस पर सतही ऊष्मा हानि: डायरेक्ट रेडिएशन की तुलना में हवा की ऊष्मा धारिता और ऊष्मा स्थानांतरण दक्षता अपेक्षाकृत कम होती है। जब नया फ़िलामेंट जमा किया जाता है, तो परिवेशी हवा की गति पहले जमा किए गए बीड की ऊपरी सीमा परत को ठंडा कर देती है।
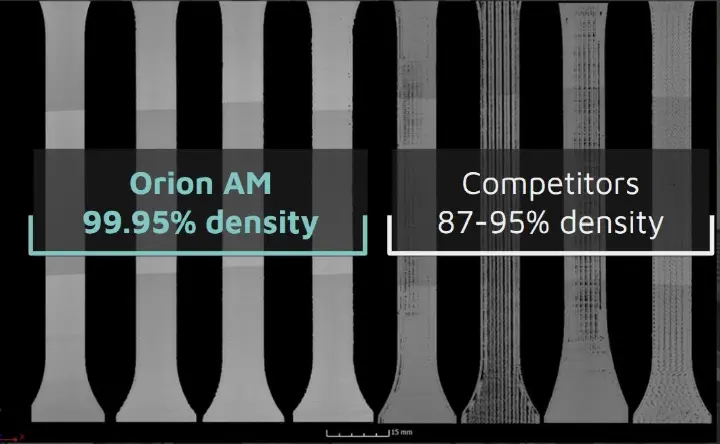
चूँकि कन्वेक्टिव हवा लक्षित थर्मल ऊर्जा को सीधे उसी बिंदु तक नहीं पहुँचा सकती जहाँ बॉन्डिंग होती है, इसलिए इंटरफ़ेस वह ऊर्जा बनाए नहीं रख पाता जो लगातार फ़िलामेंट लेयर्स के पूरी तरह फ़्यूज़ होने के लिए आवश्यक है। इसका परिणाम अधूरी इंटर-लेयर बॉन्डिंग, प्लेनर लेयर्स के भीतर आंतरिक वॉइड और उल्लेखनीय मैकेनिकल एनिसोट्रॉपी के रूप में होता है। प्रिंट किए गए नमूनों के तुलनात्मक माइक्रो-CT विश्लेषण दर्शाते हैं कि पारंपरिक एम्बिएंट हीटिंग प्रक्रियाओं से बने पार्ट्स में अक्सर आंतरिक वॉइड होते हैं, जिससे सापेक्ष घनत्व 87% और 95% के बीच रहता है और उच्च वॉइड कंटेंट Z-अक्ष के प्रदर्शन को प्रभावित करता है।
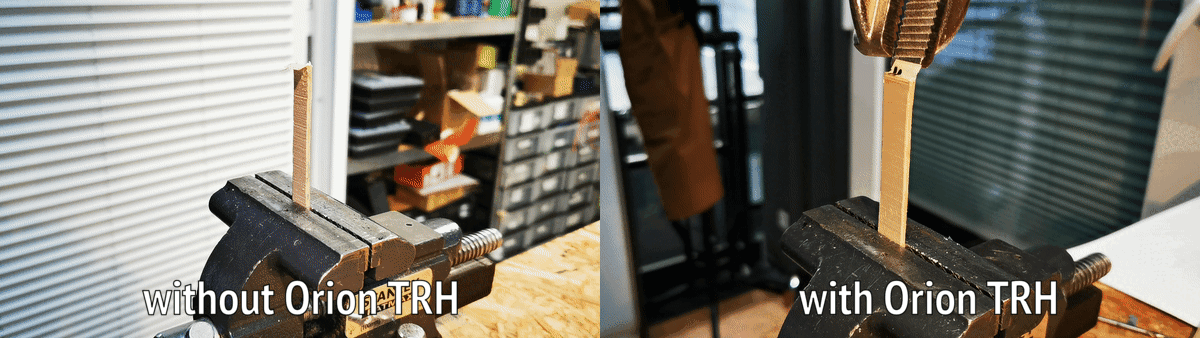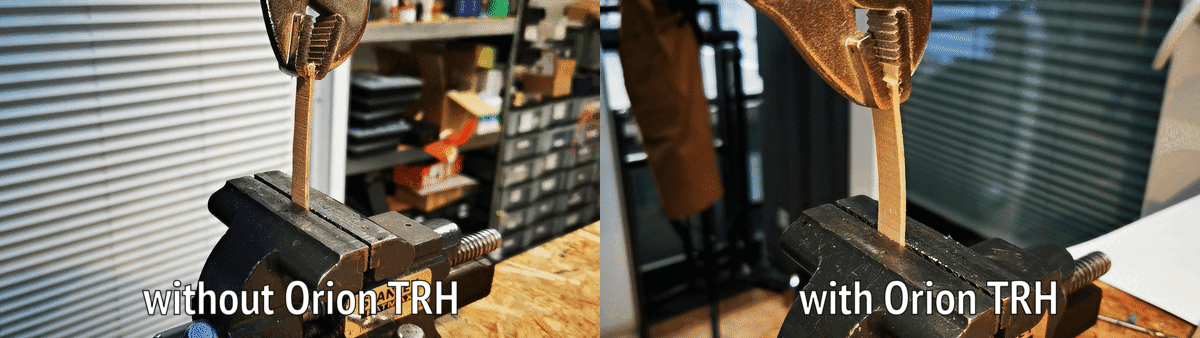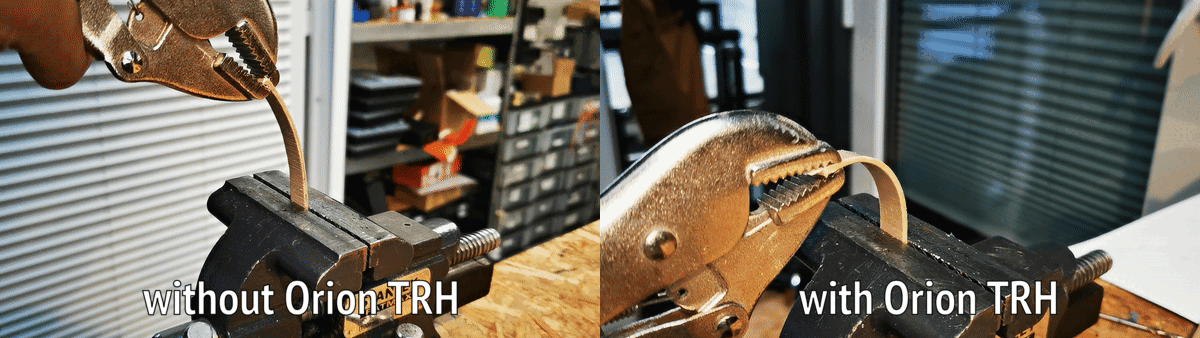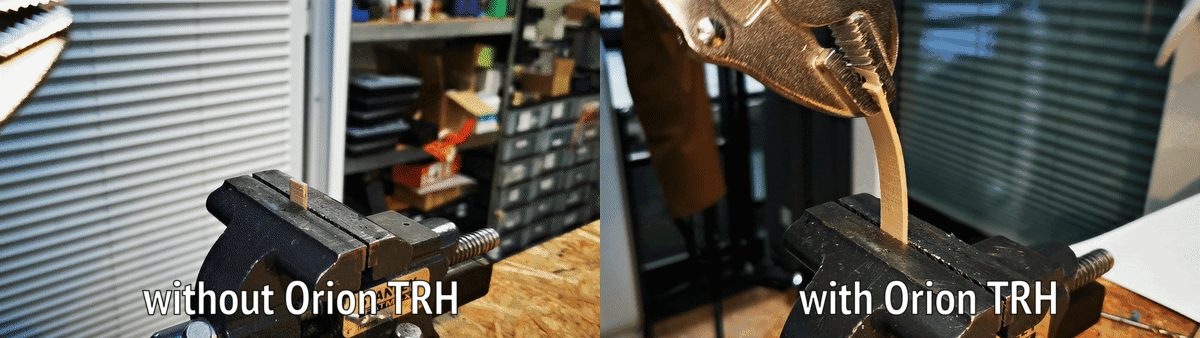
रेडिएटिव विकल्प: रेडिएटिव हीटिंग बनाम हॉट एयर कन्वेक्शन 3D प्रिंटिंग
परिवेशी हवा वाले सिस्टम में अंतर्निहित वॉइड और थर्मल डीलैमिनेशन को समाप्त करने के लिए थर्मल ऊर्जा पहुँचाने का तरीका बदलना होगा। रेडिएटिव हीटिंग बनाम हॉट एयर कन्वेक्शन 3D प्रिंटिंग का मूल्यांकन करते समय, अंतर इस बात में है कि थर्मल ऊर्जा पॉलिमर तक कैसे स्थानांतरित होती है।
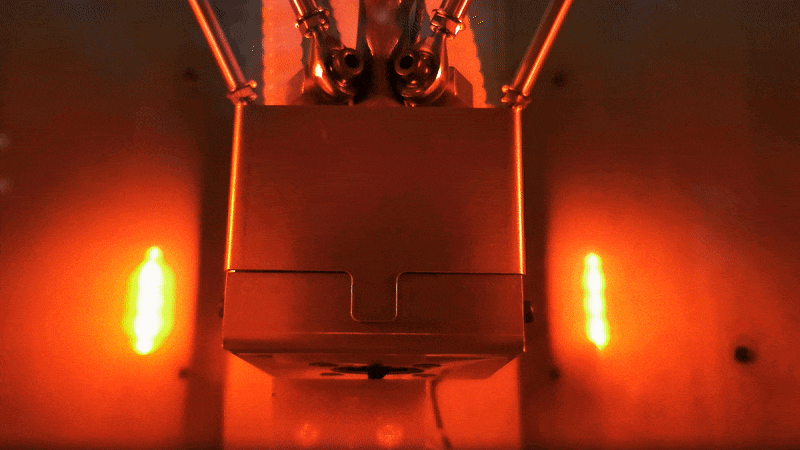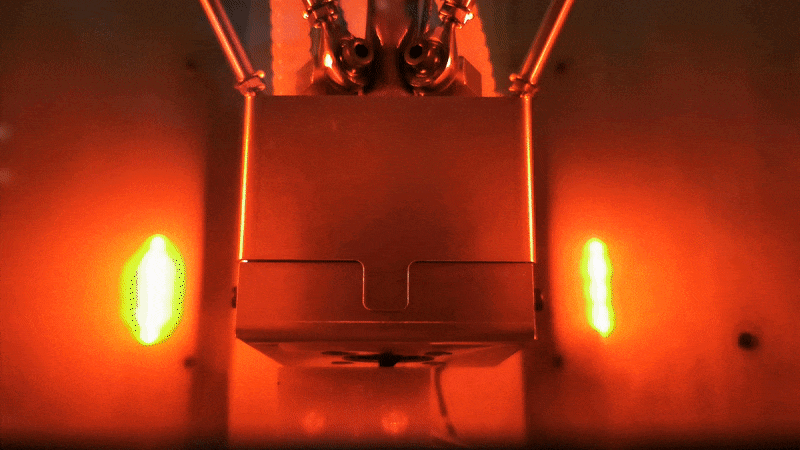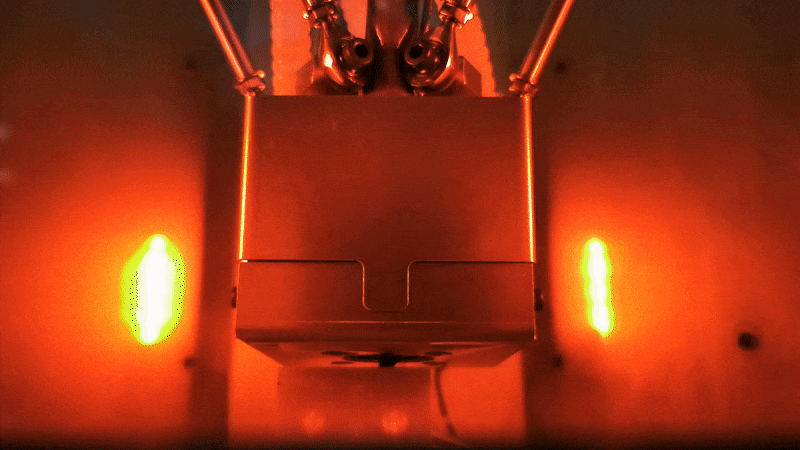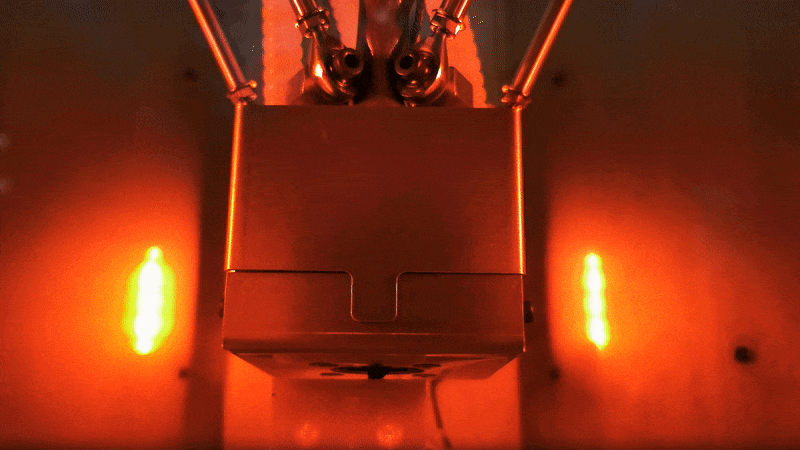
Orion AM की प्रोप्राइटरी थर्मल रेडिएशन हीटिंग (TRH) प्रक्रिया परिवेशी हवा के परिसंचरण के स्थान पर एक थर्मल मैनेजमेंट रणनीति अपनाती है, जो अनफ़ोकस्ड थर्मल रेडिएशन और फ़ोकस्ड हीटिंग दोनों को मिलाकर तेज़ गति वाली हवा पर निर्भर हुए बिना पूरे पार्ट की ज्यामिति में सटीक थर्मल स्थिरता बनाए रखती है।
सीधे बॉन्डिंग इंटरफ़ेस तक पहुँचने वाले इन्फ्रारेड रेडिएशन को निर्देशित करके, नीचे की लेयर की सतह का तापमान ठीक उसी समय उसकी इष्टतम फ़्यूज़न अवस्था तक बढ़ाया जाता है जब नया बीड बिछाया जाता है। ऊर्जा की यह सटीक आपूर्ति हवा के प्रवाह से उत्पन्न थर्मल ग्रेडिएंट की भरपाई करती है और उस सतही ऊष्मा हानि को रोकती है जिससे कोल्ड जॉइंट बनते हैं।
PEEK 3D प्रिंटिंग में इन-सीटू सेमी-क्रिस्टलाइज़ेशन और आइसोट्रॉपी
PEEK जैसे सेमी-क्रिस्टलाइन पॉलिमर के लिए, थर्मल इतिहास आणविक संरेखण और मैकेनिकल स्ट्रेंथ दोनों को निर्धारित करता है। प्रिंटिंग के दौरान उचित थर्मल मैनेजमेंट यह सुनिश्चित करता है कि पॉलिमर श्रृंखलाओं के पास लेयर सीमाओं के आर-पार एक समान रूप से क्रिस्टलाइज़ होने के लिए आवश्यक थर्मल ऊर्जा हो।
TRH का उपयोग करके, Orion AM हाई-टेम्परेचर 3D प्रिंटर तीन महत्वपूर्ण सामग्री परिणाम प्राप्त करते हैं:
- लगभग 100% सापेक्ष घनत्व: लक्षित रेडिएशन प्रिंट लाइनों और लेयर्स को एक समरूप संरचना में फ़्यूज़ करता है, जिससे 99.95% तक का सापेक्ष घनत्व (केवल 0.05% तक का वॉइड कंटेंट) प्राप्त होता है, जिसकी पुष्टि स्वतंत्र तृतीय पक्षों द्वारा की गई है।
- इन-सीटू इंटर-लेयर क्रिस्टलाइज़ेशन: उच्च तापमान का सटीक अनुप्रयोग प्रिंट के दौरान PEEK के क्रिस्टलाइज़ेशन (लेयर्स के बीच और भीतर) को सुगम बनाता है, जिससे प्रिंट के बाद एनीलिंग या हीट ट्रीटमेंट चरणों की आवश्यकता पूरी तरह समाप्त हो जाती है।
- लगभग आइसोट्रॉपिक टेन्साइल स्ट्रेंथ: चूँकि इंटर-लेयर बॉन्ड एक्सट्रूड की गई सामग्री की अपनी स्ट्रेंथ के बराबर होते हैं, इसलिए इनफ़िल कोण और प्रिंट ओरिएंटेशन अब पार्ट की स्ट्रेंथ निर्धारित नहीं करते।
प्रमाणित मैकेनिकल प्रदर्शन (TRH प्रक्रिया)
विभिन्न व्यावसायिक PEEK फ़िलामेंट्स पर किए गए स्वतंत्र परीक्षण दर्शाते हैं कि TRH वर्टिकल (ZX) टेन्साइल स्ट्रेंथ को इंजेक्शन मोल्डिंग बेंचमार्क के बराबर या उससे अधिक बनाता है:
- Evonik INFINAM® PEEK 9359F: वर्टिकल (ZX) ओरिएंटेशन में 97.2 MPa टेन्साइल स्ट्रेंथ प्राप्त करता है (90 MPa के इंजेक्शन मोल्डिंग संदर्भ मान की तुलना में)।
- Solvay KetaSpire® PEEK: वर्टिकल (ZX) ओरिएंटेशन में 95.4 MPa टेन्साइल स्ट्रेंथ प्राप्त करता है (91 MPa के इंजेक्शन मोल्डिंग संदर्भ मान की तुलना में)।
- Victrex AM™ 450FIL: वर्टिकल (ZX) ओरिएंटेशन में 93.3 MPa टेन्साइल स्ट्रेंथ प्राप्त करता है (98 MPa के इंजेक्शन मोल्डिंग संदर्भ मान की तुलना में)।
- Invibio PEEK-OPTIMA® LT1: वर्टिकल (ZX) ओरिएंटेशन में 92.1 MPa टेन्साइल स्ट्रेंथ प्राप्त करता है (100 MPa के इंजेक्शन मोल्डिंग संदर्भ मान की तुलना में)।
निष्कर्ष
परिवेशी हॉट एयर कन्वेक्शन से हाई-टेम्परेचर सेमी-क्रिस्टलाइन पॉलिमर को प्रोसेस करने के प्रयास में इंजीनियरों को पार्ट ओरिएंटेशन, घनत्व और Z-अक्ष स्ट्रेंथ में संरचनात्मक समझौते स्वीकार करने पड़ते हैं। कन्वेक्टिव एम्बिएंट एयर हीटिंग से लक्षित थर्मल रेडिएशन हीटिंग की ओर बढ़ने से, पार्ट्स सीधे बिल्ड प्लेट से ही 99.95% तक का सापेक्ष घनत्व, इन-सीटू सेमी-क्रिस्टलाइज़ेशन और लगभग आइसोट्रॉपिक प्रदर्शन प्राप्त करते हैं।
