Malgré plus de 30 ans d'histoire de la fabrication additive (FA), l'impression 3D de thermoplastiques par extrusion, ou fabrication par filament fondu (FFF), s'est longtemps limitée principalement à la production de prototypes ou de maquettes. Parmi les procédés envisageables pour produire des pièces industrielles finales, la FFF semblait une technologie improbable et peu plausible. Cela tenait en grande partie non seulement aux limites des matériaux, mais aussi au manque d'innovation dans les procédés de mise en œuvre de ces matériaux.
Ces dernières années, des polymères hautes performances (PHP) ont été introduits sous forme de filaments pour les imprimantes 3D FFF. Ces matériaux conservent des propriétés mécaniques, thermiques et chimiques exceptionnelles lorsqu'ils sont soumis aux environnements les plus sévères au monde, tels que les hautes températures, les hautes pressions et les produits chimiques corrosifs. Parmi ces plastiques extraordinaires, le PEEK (polyétheréthercétone) présente les propriétés les plus remarquables de tous en raison de sa nature semi-cristalline. Le PEEK peut servir à fabriquer des pièces pour les applications les plus exigeantes, comme des composants de piston à l'intérieur d'un moteur, des applications sous ultravide dans l'aérospatiale, et même des implants médicaux tels qu'une plaque crânienne.
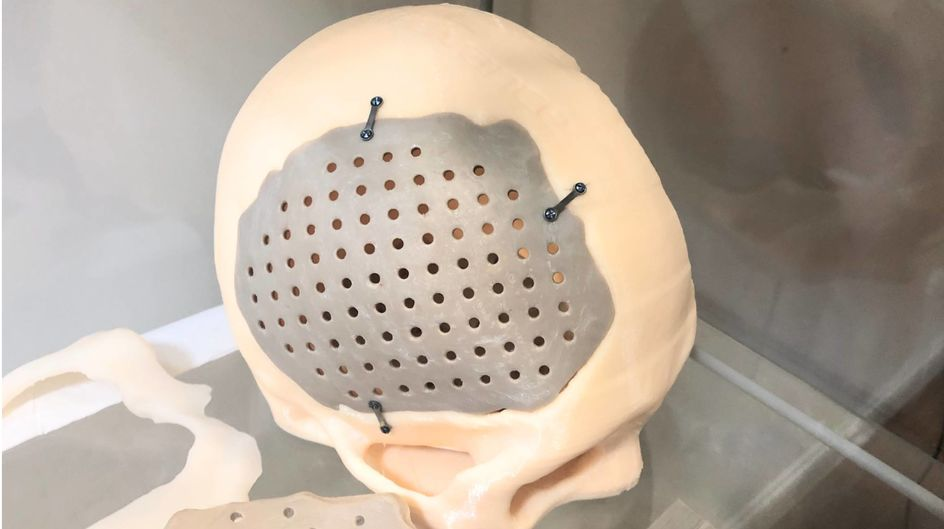
Implant crânien en PEEK
Source : Evonik
Cependant, fabriquer des composants dans des matériaux comme le PEEK avec des imprimantes 3D est longtemps resté impossible ou peu pratique en raison de leurs températures de mise en œuvre élevées. La plupart des imprimantes 3D du marché qui prétendent imprimer le PEEK disposent de chambres chauffées atteignant au maximum 150°C, ce qui suffit pour atteindre la température de transition vitreuse du PEEK mais conduit à une faible liaison entre les couches et à une faible cristallinité. Pour tenter d'améliorer les propriétés, les fabricants recommandent de recuire les pièces imprimées brunes et amorphes afin d'obtenir une pièce beige clair à plus forte cristallinité. Bien que les pièces recuites semblent plus cristallines, les structures cristallines n'existent qu'au sein de chaque couche et ne se forment pas entre les couches, si bien que les impressions restent fragiles dans l'orientation Z. Les procédés à plus basse température entraînent également un taux de vide élevé, car les cordons imprimés fusionnent mal entre eux, ce qui affaiblit encore les pièces imprimées.
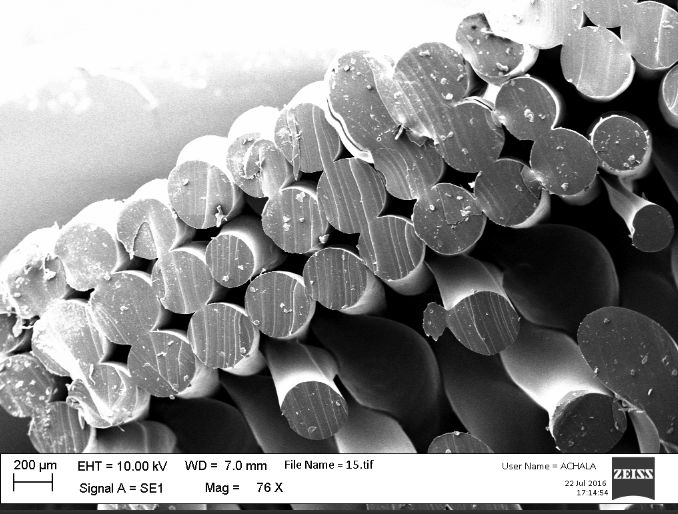
Pièces imprimées en FFF présentant de nombreux vides internes
Source : Dr. Achala de Mel
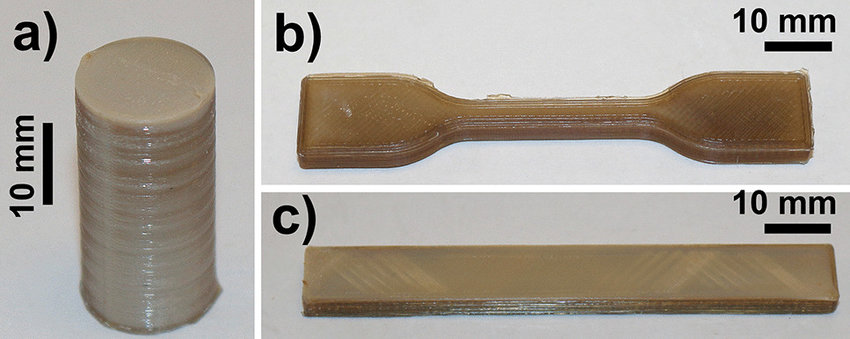
Pièces en PEEK amorphe imprimées en 3D.
Source : Challa et al. (2022).
Ainsi, pour qu'une imprimante 3D puisse fabriquer une pièce en PHP, son extrudeur doit non seulement atteindre une température suffisante pour fondre le filament, mais aussi maintenir le matériau déposé précédemment à une température suffisamment élevée pour favoriser la liaison entre les lignes d'impression et les couches. C'est ce second point qui constitue l'obstacle décisif pour produire des pièces structurellement robustes en PHP. Si cela est possible, les deux couches ne se comportent plus comme deux couches distinctes, mais comme une seule pièce dense à 100 %, entièrement massive et homogène. Le recuit des pièces n'améliore ni la densité ni la faiblesse de la liaison entre les couches.
L'approche d'Orion AM pour l'impression 3D du PEEK
Orion Additive Manufacturing GmbH a mis à profit plus de 9 ans d'expérience en recherche et développement dans l'extrusion FFF pour créer l'un des systèmes d'impression 3D industriels les plus avancés. Ce procédé, en instance de brevet, consiste à chauffer directement le matériau par rayonnement thermique plutôt qu'à chauffer l'air par convection. Le rayonnement thermique nécessite moins d'énergie, car la chaleur est rayonnée vers la pièce, alors que dans les systèmes à convection l'air est chauffé puis mis en circulation, ce qui entraîne d'importantes pertes de chaleur et des gradients de température à mesure que l'air chaud se refroidit en traversant le système.
« Ce sont les meilleurs résultats que nous ayons jamais vus jusqu'à présent. »
Les polymères semi-cristallins comme le PEEK en tirent un grand bénéfice, car les structures cristallines doivent se former lentement à haute température. Si le PEEK est refroidi trop rapidement à partir de son point de fusion, le matériau devient amorphe et moins résistant qu'à l'état semi-cristallin. Le procédé de chauffage par rayonnement thermique (TRH) d'Orion AM ne se contente pas de fusionner les couches : il permet aussi la formation in situ des structures semi-cristallines du PEEK pendant l'impression à haute température.
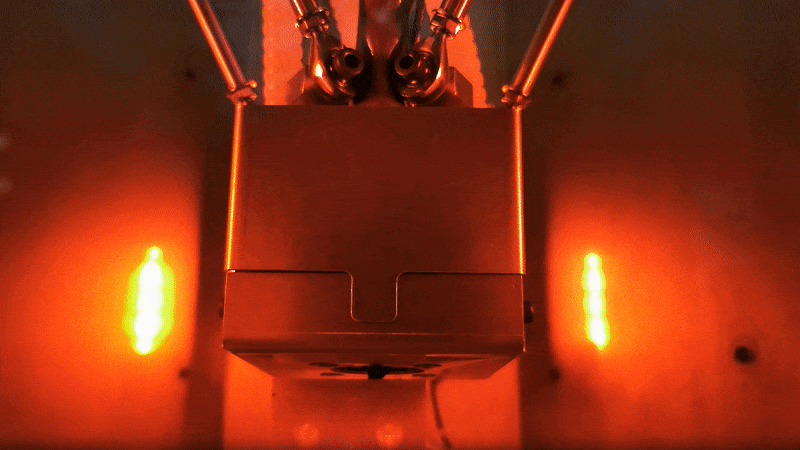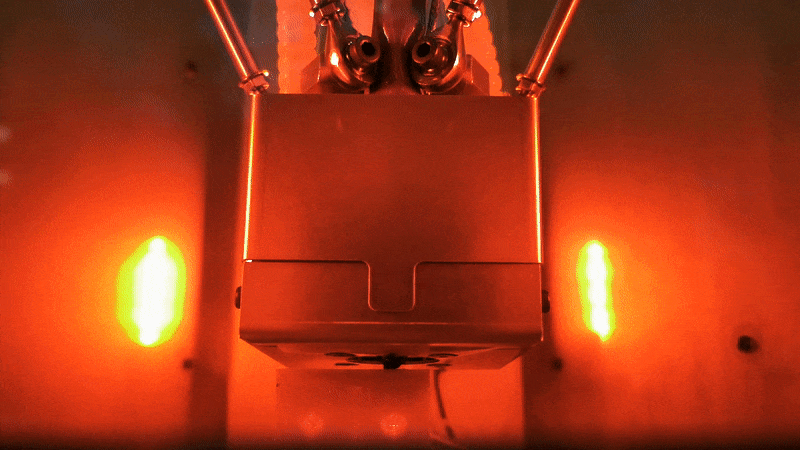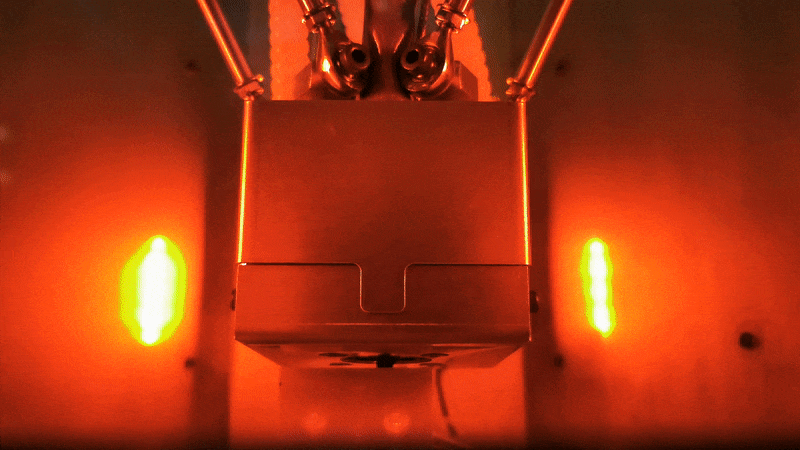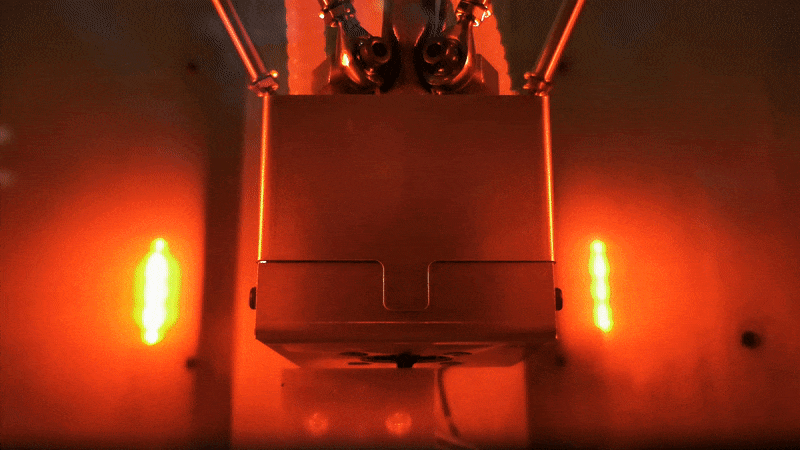
Le procédé de chauffage par rayonnement thermique (TRH) d'Orion AM
Source : Orion AM
Le procédé d'Orion AM ne profite pas seulement aux polymères semi-cristallins comme le PEEK : il peut en fait améliorer la liaison entre les couches dans le procédé FFF pour pratiquement tous les thermoplastiques, tels que le PEKK, le PAEK, le PPSU, le PEI (ULTEM) et même le TPI (polyimide thermoplastique, généralement connu sous la marque déposée Kapton de DuPont). L'objectif d'Orion AM est d'améliorer non seulement la liaison entre les couches, mais aussi la porosité, ce qui contribuerait à réduire le dégazage et ouvrirait la voie à des applications finales dans l'espace. Lorsque la technologie TRH est activée, elle élimine complètement les vides internes. Les propriétés mécaniques sont ainsi comparables à celles du moulage par injection, et les propriétés de dégazage sont en outre préservées.
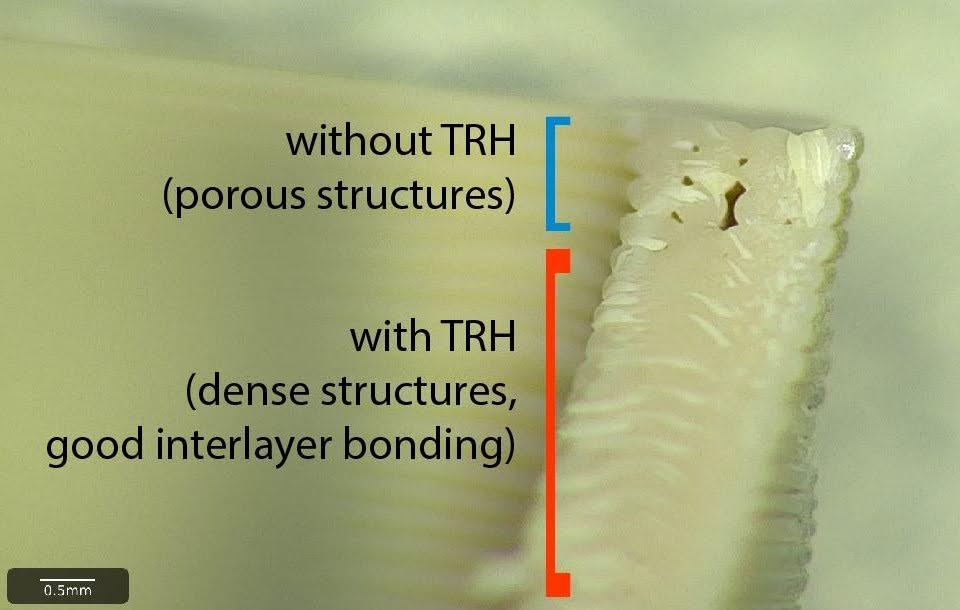
Effet du procédé de chauffage par rayonnement thermique (TRH) d'Orion AM sur la porosité
Source : Orion AM
Atteindre la résistance et la densité du moulage par injection avec une impression 3D en PEEK
Dès le début du développement du procédé d'Orion AM, l'objectif était d'obtenir des propriétés mécaniques compétitives par rapport au moulage par injection. Cet objectif devait libérer le potentiel de la fabrication additive pour la production de pièces finales destinées à un large éventail d'applications dans le secteur médical et l'industrie aérospatiale.
Grâce à de nombreuses expérimentations et à l'aide de la plateforme d'apprentissage automatique de xT, la technologie d'Orion AM a permis d'obtenir des propriétés mécaniques avec une densité de 99.9% et une résistance dépassant même celle du moulage par injection.
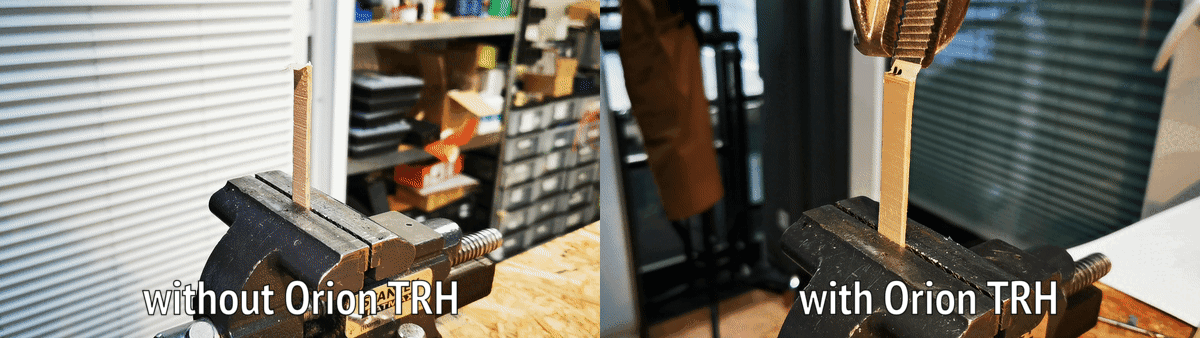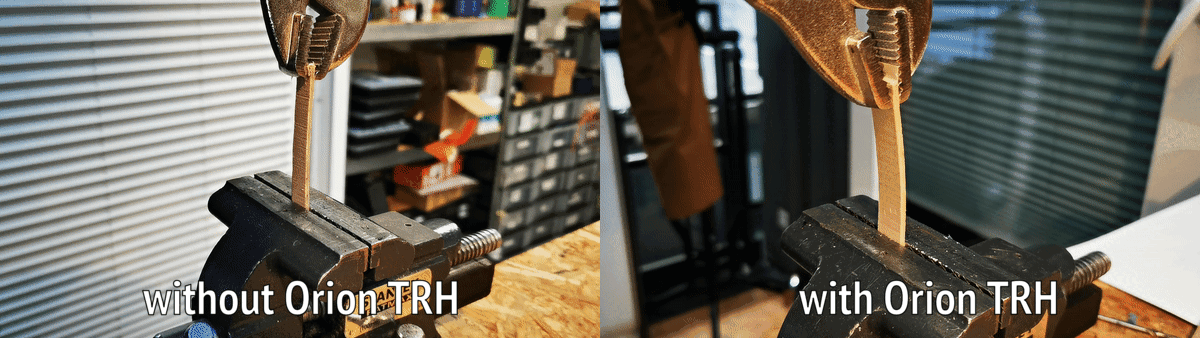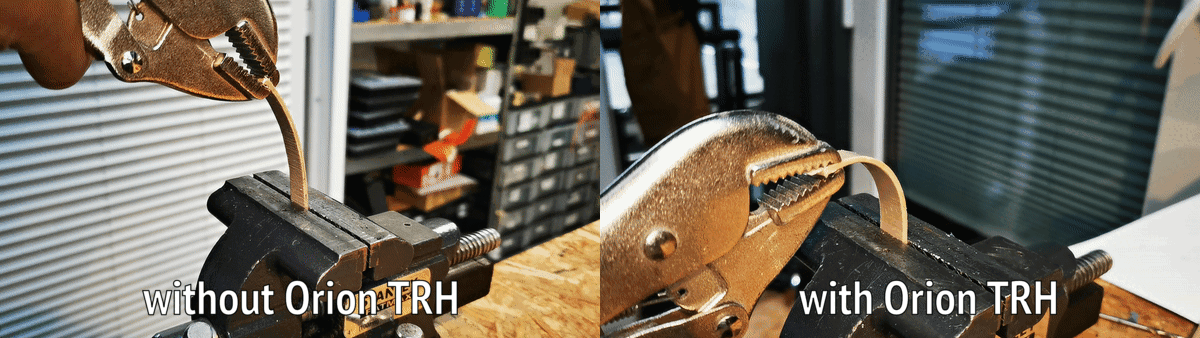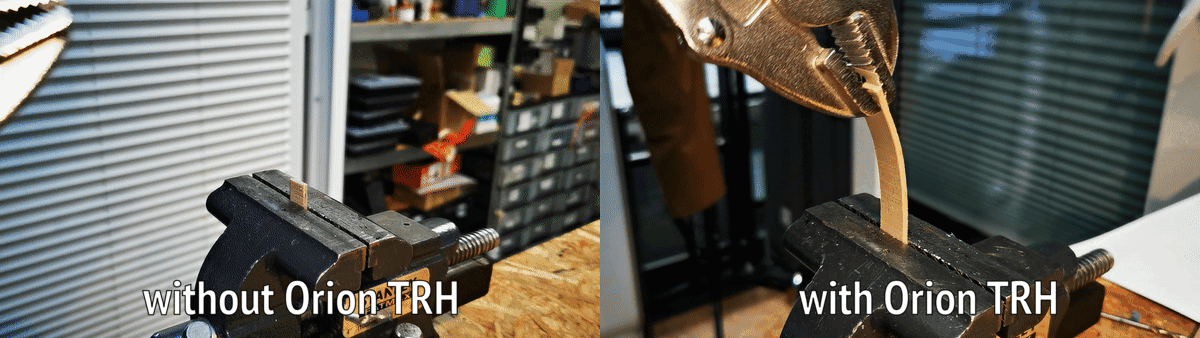
Comparaison du procédé TRH d'Orion AM
Source : Orion AM
Une étude indépendante menée par l'Université de technologie de Varsovie a montré que le procédé TRH d'Orion AM atteignait une densité comprise entre 99.95%-99.98% sur ses éprouvettes en PEEK imprimées en 3D. Les éprouvettes ont été imprimées à plat et en orientation verticale avec les filaments KetaSpire® PEEK AM Filament MS NT1 (PEEK naturel) et KetaSpire® PEEK AM Filament CF10 LS1 (PEEK chargé fibres de carbone) fournis par Solvay.
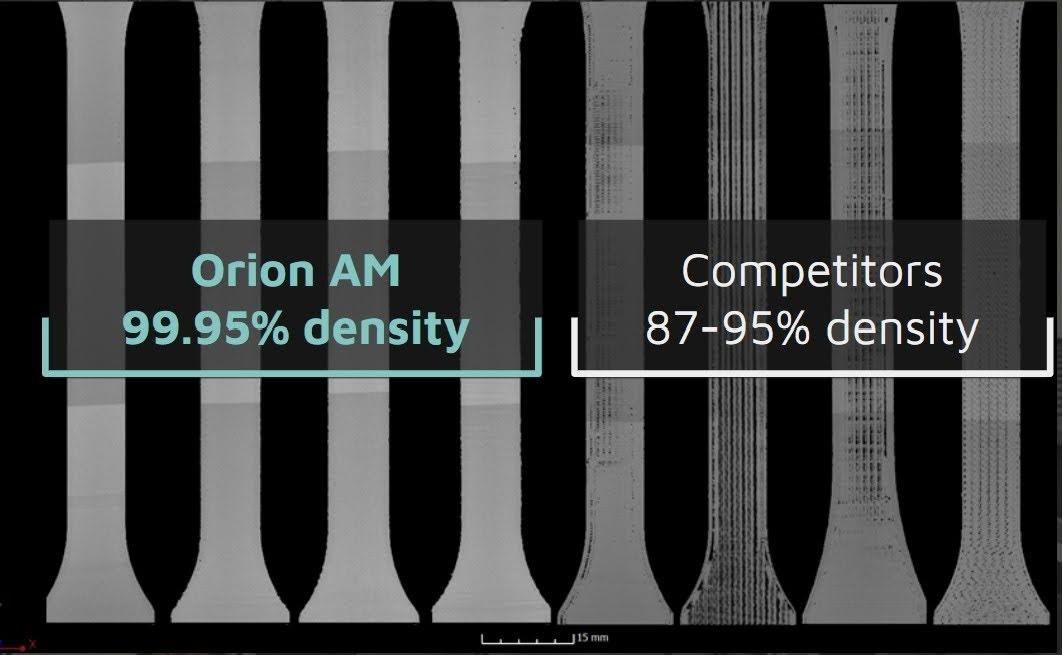
Densité des éprouvettes en PEEK avec le TRH d'Orion AM comparée à d'autres procédés
Source : Orion AM
Afin d'évaluer les meilleures technologies d'impression 3D pour ses filaments PEEK, Solvay a créé le Solvay Printer Evaluation Program (S-PEP) pour évaluer les propriétés mécaniques des pièces imprimées sur différents systèmes d'impression 3D industriels. Pour ces études, des éprouvettes de traction en PEEK sont préparées avec le KetaSpire® PEEK AM Filament MS NT1 de Solvay, conformément à la norme DIN EN ISO 527-2 1BA, dans différentes orientations. Les éprouvettes sont ensuite testées par Solvay et les résultats comparés aux propriétés du PEEK moulé par injection. Les essais de traction ont montré que le procédé d'Orion AM permettait d'obtenir des propriétés mécaniques supérieures à la résistance du moulage par injection, même dans l'orientation Z, qui est généralement la plus pénalisée par une faible liaison entre les couches. La résistance à la traction s'est située entre 95.4MPa et 100MPa, ce qui souligne la résistance isotrope et uniforme obtenue avec le procédé d'Orion. Le module de traction s'est situé entre 3.80GPa et 4.10GPa, ce qui montre qu'une cristallisation élevée a été obtenue pendant l'impression sans recuit supplémentaire. « Ce sont les meilleurs résultats que nous ayons jamais vus jusqu'à présent dans ce programme », selon Brian Alexander, spécialiste des polymères et expert de l'impression 3D du PEEK chez Solvay Specialty Polymers.
Les résultats de l'essai S-PEP d'Orion AM figurent dans le tableau ci-dessous :
Le graphique ci-dessous représente visuellement les résultats de résistance à la traction obtenus avec l'imprimante Orion AM A150.
Conclusions sur le PEEK imprimé en 3D
Pendant de nombreuses années, les ingénieurs se sont abstenus d'utiliser l'impression 3D de polymères hautes performances pour des pièces de série, en invoquant les propriétés anisotropes, la faible liaison entre les couches et le taux de vide élevé obtenus avec les technologies existantes. Les résultats obtenus par Orion AM constituent une étape décisive pour l'industrie de la fabrication additive, car ils lèvent les facteurs les plus limitants de la technologie en atteignant des propriétés mécaniques qui rivalisent avec le moulage par injection.
Les essais réalisés valident que le procédé de fabrication additive d'Orion AM permet de produire des pièces en PEEK avec une résistance à la traction minimale de 95.4MPa et un module d'élasticité minimal de 3.80GPa, dépassant les propriétés mécaniques du moulage par injection. Les essais valident également que le procédé d'Orion AM permet de produire des pièces à faible taux de vide, avec une densité minimale de 99.97%. Bien que l'impression 3D FFF peine encore à atteindre les états de surface lisses du moulage par injection, les résultats obtenus prouvent que le procédé d'Orion AM peut servir à produire des pièces finales dotées de propriétés mécaniques aussi bonnes, voire meilleures, que celles du moulage par injection. Compte tenu des défis auxquels le monde est aujourd'hui confronté avec les perturbations des chaînes d'approvisionnement et de la logistique à l'échelle mondiale, la technologie d'Orion AM fait de la fabrication additive une réalité pour de véritables applications finales, et libère davantage son potentiel dans des domaines tels que la production de dispositifs médicaux ou de composants aérospatiaux.
Suivez-nous
Pour en savoir plus sur les solutions d'Orion AM et sur la manière dont elles peuvent servir vos projets, contactez l'un de nos experts.
