Il est devenu assez courant d'utiliser l'impression 3D pour produire des composants plastiques en petites séries ou à titre expérimental. Cela reste toutefois surtout limité aux plastiques de qualité inférieure ou aux pièces d'essai, qui seront ensuite moulées par injection lors du passage en production. Les composants en polymères techniques, comme le PEEK, ne sont généralement produits que par moulage par injection : malgré les coûts d'outillage élevés et le manque de flexibilité du procédé, les exigences de densité et de cristallinité imposaient toujours des méthodes plus « traditionnelles ». Mais malgré leur avance, notre technologie rattrape rapidement son retard !
Imprimer des structures massives
La liaison entre les couches est l'un des sujets majeurs de l'impression 3D. Lorsque les différentes couches d'une impression ne sont pas correctement liées, le produit obtenu est loin d'être aussi résistant qu'il devrait l'être. En réalité, même lorsque la liaison entre les couches est jugée bonne, une impression 3D résiste généralement moins bien à la traction perpendiculairement aux couches que parallèlement à celles-ci, tout simplement parce que la couche précédente a trop refroidi avant le dépôt de la nouvelle matière. C'est l'une des raisons pour lesquelles le moulage par injection donne un résultat beaucoup plus homogène : il n'y a pas de séparation entre les couches, et le matériau de la pièce finie est uniforme. C'est vrai pour les polymères « basiques » comme le PLA ou l'ABS, et encore plus pour des matériaux plus complexes comme le PEEK.
C'est l'un des premiers problèmes que nous avons identifiés comme essentiels à la réussite de l'impression de polymères techniques comme le PEEK. Grâce à notre technologie en instance de brevet, nous avons désormais pu surmonter ce problème avec nos nouvelles imprimantes. Lors d'un essai de rupture, cette pièce ne s'est pas séparée le long des couches, mais a cédé de la même manière qu'une pièce en PEEK moulée par injection !
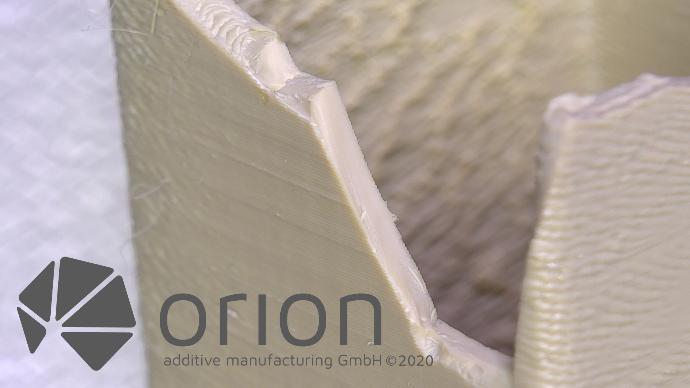
Fig.n°1 - Cette section rompue ne présente aucune séparation entre les couches.
Créer des structures cristallines
La plupart des matériaux utilisés en impression 3D sont amorphes, ce qui les rend faciles à mettre en œuvre, mais ils présentent plusieurs inconvénients en environnement sévère. Ces matériaux deviennent progressivement plus mous et plus malléables à mesure que la température augmente avant de fondre complètement, et résistent généralement mal aux produits chimiques et aux contraintes. Certains matériaux peuvent toutefois former des structures cristallines dans les bonnes conditions, ce qui les rend bien plus adaptés aux environnements sévères. Lorsqu'un matériau présente une cristallinité élevée, il reste stable jusqu'à son point de fusion réel et résiste donc aux produits chimiques et à des contraintes plus élevées.
Lorsqu'une structure cristalline est exigée pour le résultat final, l'impression 3D est généralement exclue. La cristallisation d'un matériau nécessite habituellement un refroidissement très lent, facile à obtenir lorsque le matériau est enfermé dans un moule métallique, mais beaucoup plus difficile lorsqu'il est autoportant dans une imprimante. Grâce à la technologie de rayonnement thermique d'Orion, en instance de brevet, notre procédé d'impression permet de créer des impressions en PEEK cristallin, y compris entre les couches. Lors d'essais réalisés avec certains de nos clients, les pièces en PEEK imprimées par Orion ont même atteint une cristallinité supérieure à celle des pièces moulées par injection !

Fig.n°2 - L'arrangement des molécules dans les polymères amorphes et cristallins
Pas seulement le PEEK
L'avantage de nos techniques est qu'elles ne se limitent pas au PEEK. La forte tendance à se déformer (gauchir) au refroidissement est un problème bien connu avec d'autres matériaux comme l'ABS. Elle est due au retrait important qui se produit au refroidissement, les sections d'épaisseurs différentes refroidissant à des vitesses inégales. Il en résulte des contraintes internes et un gauchissement. Du fait de cette déformation, les surfaces d'assemblage, où se rejoignent les différents composants d'un produit, n'ont bien souvent pas exactement la forme voulue, ce qui donne un produit final de moindre qualité, voire défectueux.
L'un des objectifs de notre technologie est d'empêcher les pièces de refroidir trop vite. Nous l'avons également appliquée à des pièces en ABS pour l'un de nos clients. Normalement, ces pièces devaient être retouchées pour que la surface supérieure en plexiglas forme une étanchéité à l'air avec la pièce imprimée ; avec nos imprimantes, cette étape a été supprimée, car la pièce sort telle que prévue.
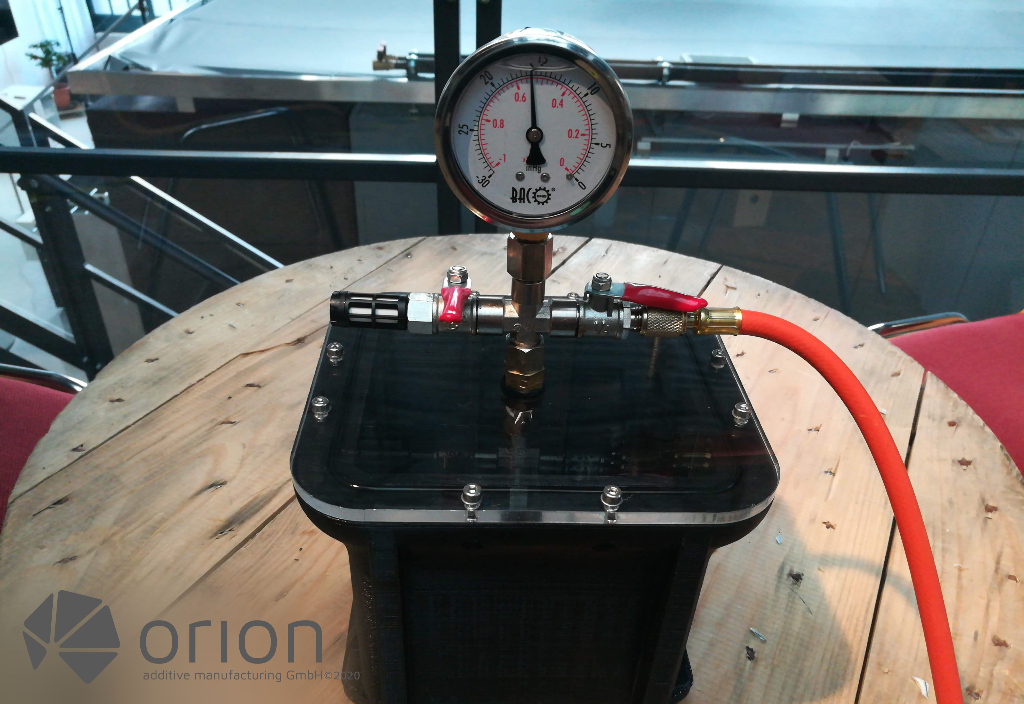
Fig.n°3 - La pièce imprimée forme une étanchéité à l'air avec la plaque de plexiglas.
