La polieteretercetona (PEEK) está ampliamente reconocida como uno de los mejores termoplásticos candidatos para sustituir componentes metálicos en aplicaciones exigentes del sector aeroespacial y médico. Con una temperatura de fusión de 343° C y una temperatura de transición vítrea de 143° C, el PEEK ofrece resistencia a la corrosión química, estabilidad térmica y un módulo elástico similar al del hueso cortical.
A pesar de estas características del material, lograr propiedades mecánicas uniformes a lo largo del eje vertical (ZX) en la fabricación con filamento fundido (FFF) ha supuesto históricamente importantes obstáculos de ingeniería. Un procesamiento no optimizado puede provocar la formación de microhuecos y una menor adhesión entre capas, lo que conduce a anisotropía mecánica.
Para entender por qué ocurre esto, es necesario analizar la termodinámica fundamental del calentamiento ambiental por convección frente a la transferencia de energía radiativa dirigida.
La termodinámica del calentamiento ambiental por convección
Muchas arquitecturas de impresión 3D de alta temperatura utilizan calentamiento por convección para elevar la temperatura del aire ambiente dentro de la cámara de construcción. En un sistema puramente convectivo, la energía térmica se transfiere de los elementos calefactores al aire en circulación, que a su vez calienta la pieza impresa.
Aunque el calentamiento por convección es eficaz para mantener la temperatura general del entorno, presenta limitaciones físicas específicas al procesar polímeros de alta temperatura:
-
Gradientes térmicos ambientales: La circulación del aire dentro de un volumen cerrado somete inevitablemente a la cámara a variaciones de temperatura, de modo que las zonas próximas a las salidas de calor tienen una temperatura distinta a la de las zonas inferiores o centrales del volumen de construcción.
- Pérdida de calor superficial en la interfaz de deposición: El aire tiene una capacidad calorífica y una eficiencia de transferencia de calor relativamente bajas en comparación con la radiación directa. A medida que se deposita nuevo filamento, el movimiento del aire ambiente enfría la capa límite superior del cordón depositado previamente.
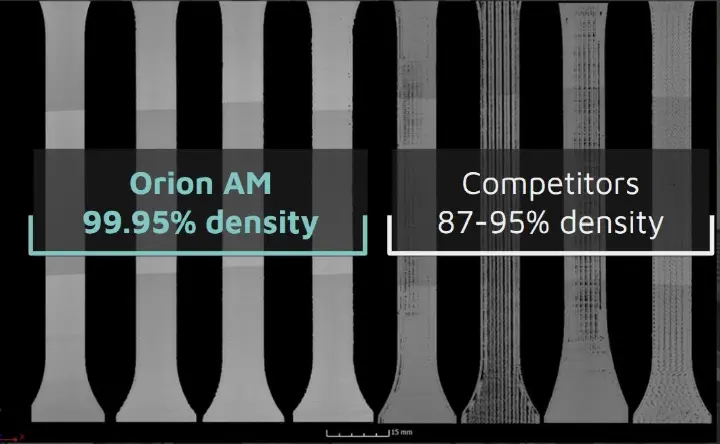
Dado que el aire convectivo no puede aportar energía térmica dirigida directamente al punto exacto donde se produce la unión, la interfaz no logra mantener la energía necesaria para que las sucesivas capas de filamento se fusionen por completo. El resultado es una unión entre capas incompleta, huecos internos dentro de las capas y una anisotropía mecánica significativa. Los análisis comparativos de micro-TC de muestras impresas indican que las piezas fabricadas mediante procesos convencionales de calentamiento ambiental suelen presentar huecos internos, con densidades relativas de entre el 87% y el 95%, lo que deja un alto contenido de huecos que compromete el rendimiento en el eje Z.
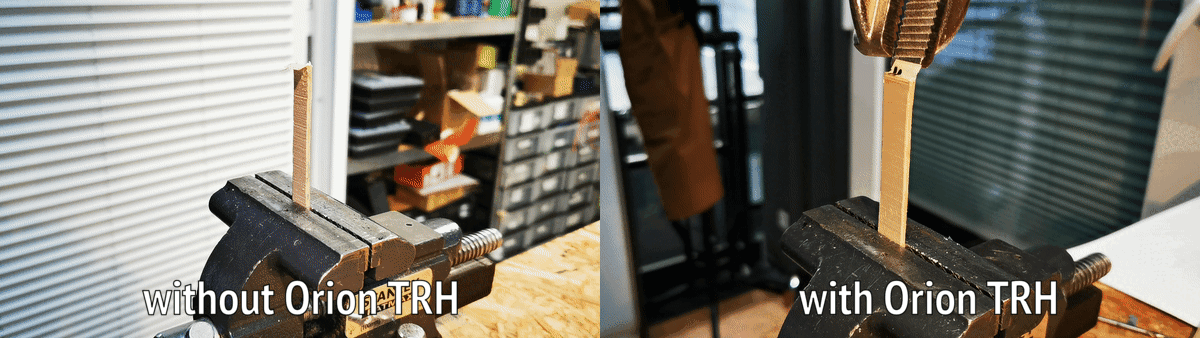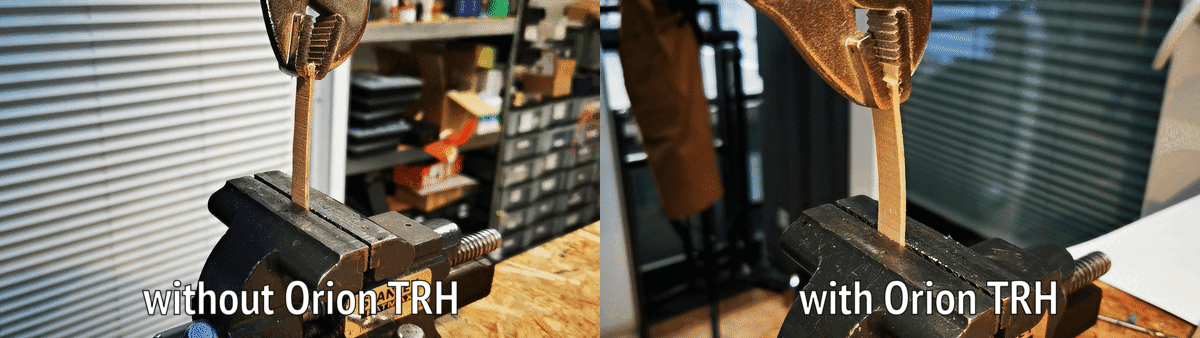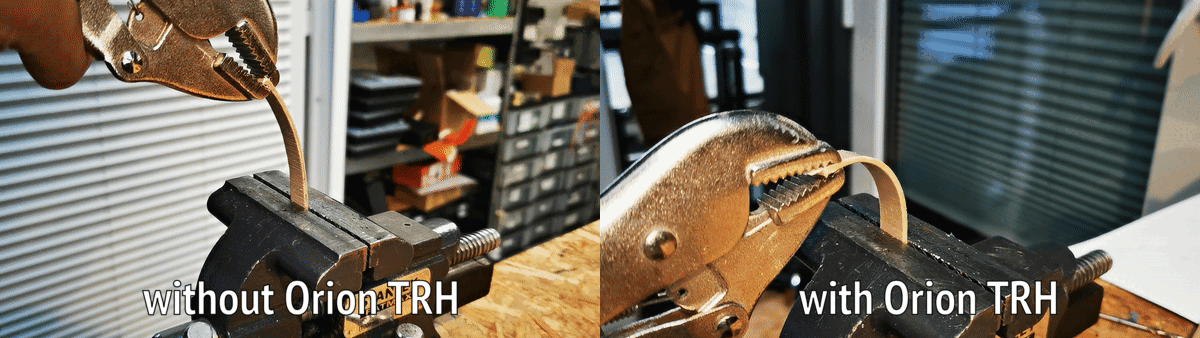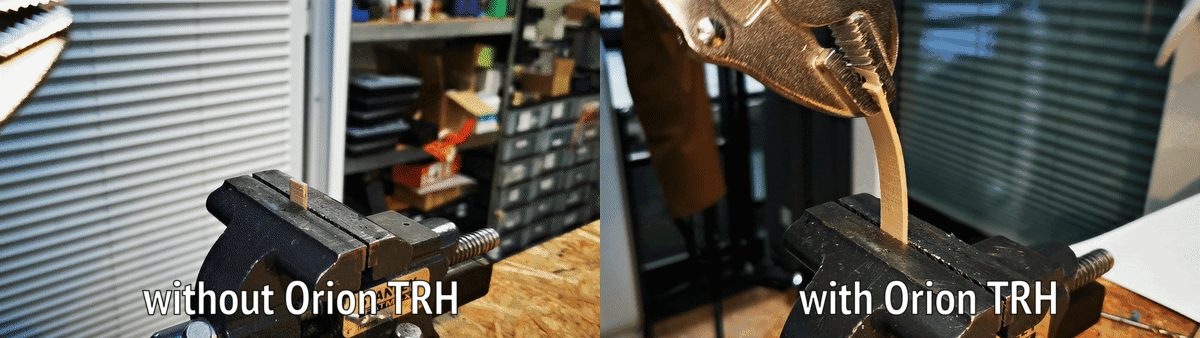
La alternativa radiativa: calentamiento radiativo frente a impresión 3D con convección de aire caliente
Para eliminar los huecos y la delaminación térmica propios de los sistemas de aire ambiente, es necesario cambiar la forma de aportar la energía térmica. Al comparar el calentamiento radiativo con la impresión 3D por convección de aire caliente, la diferencia radica en cómo se transfiere la energía térmica al polímero.
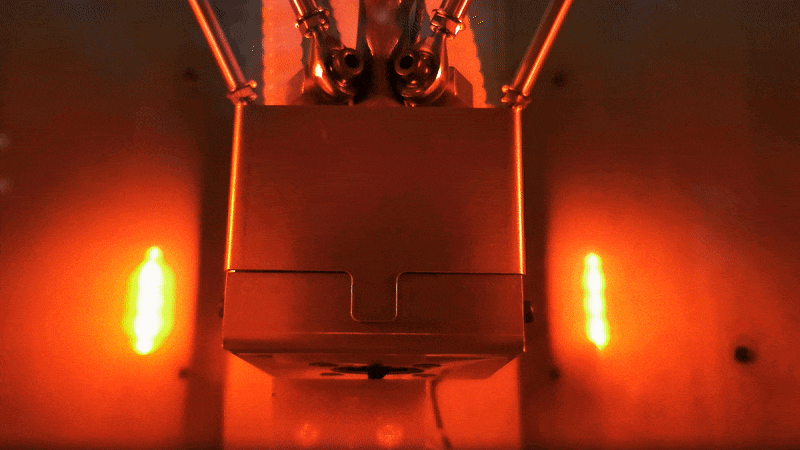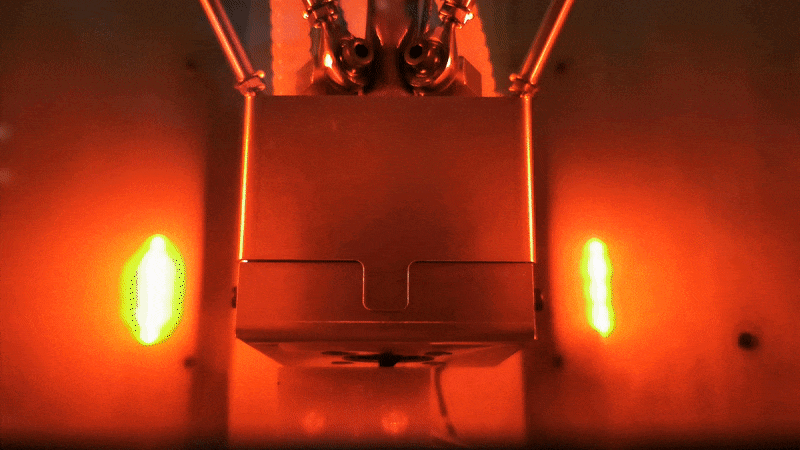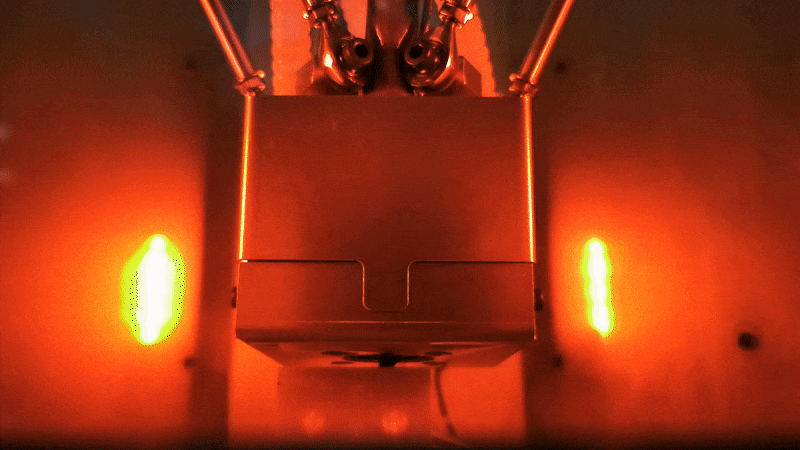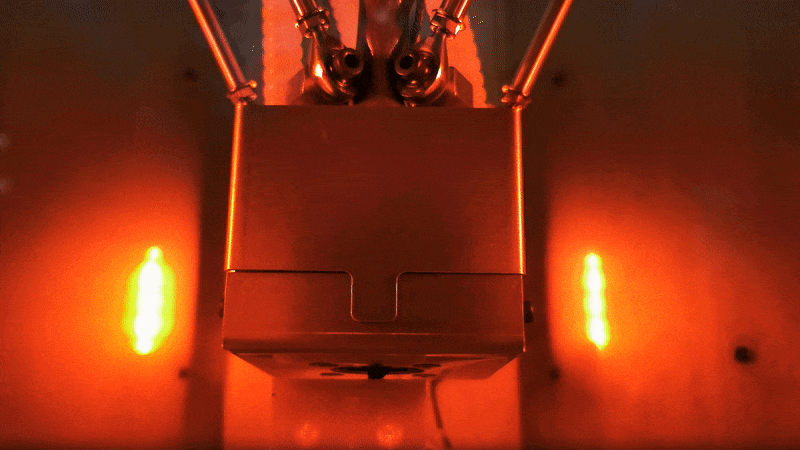
El proceso patentado de calentamiento por radiación térmica (TRH) de Orion AM sustituye la circulación del aire ambiente por una estrategia de gestión térmica que combina radiación térmica no focalizada y calentamiento focalizado para mantener una estabilidad térmica precisa en toda la geometría de la pieza sin depender de un movimiento de aire a alta velocidad.
Al dirigir radiación infrarroja que penetra directamente hasta la interfaz de unión, la temperatura superficial de la capa subyacente se eleva hasta su estado óptimo de fusión justo en el momento en que se deposita el nuevo cordón. Este aporte preciso de energía compensa los gradientes térmicos causados por las corrientes de aire y evita la pérdida de calor superficial que da lugar a uniones en frío.
Semicristalización in situ e isotropía en la impresión 3D de PEEK
En los polímeros semicristalinos como el PEEK, el historial térmico determina tanto la alineación molecular como la resistencia mecánica. Una gestión térmica adecuada durante la impresión garantiza que las cadenas poliméricas dispongan de la energía térmica necesaria para cristalizar de forma uniforme a través de los límites entre capas.
Gracias al TRH, las impresoras 3D de alta temperatura de Orion AM logran tres resultados decisivos en el material:
- Densidad relativa cercana al 100%: La radiación dirigida fusiona las líneas de impresión y las capas en una estructura homogénea, alcanzando una densidad relativa de hasta el 99.95% (un contenido de huecos de tan solo el 0.05%), validada por terceros independientes.
- Cristalización entre capas in situ: La aplicación precisa de alta temperatura favorece la cristalización del PEEK (entre las capas y dentro de ellas) durante la impresión, lo que elimina por completo la necesidad de recocido o tratamiento térmico posteriores a la impresión.
- Resistencia a la tracción casi isótropa: Dado que las uniones entre capas igualan la resistencia del propio material extruido, el ángulo de relleno y la orientación de impresión dejan de determinar la resistencia de la pieza.
Rendimiento mecánico validado (proceso TRH)
Los ensayos independientes con diversos filamentos comerciales de PEEK demuestran que el TRH permite que la resistencia a la tracción vertical (ZX) iguale o supere los valores de referencia del moldeo por inyección:
- Evonik INFINAM® PEEK 9359F: Alcanza 97.2 MPa de resistencia a la tracción en la orientación vertical (ZX) (frente a un valor de referencia de 90 MPa en moldeo por inyección).
- Solvay KetaSpire® PEEK: Alcanza 95.4 MPa de resistencia a la tracción en la orientación vertical (ZX) (frente a un valor de referencia de 91 MPa en moldeo por inyección).
- Victrex AM™ 450FIL: Alcanza 93.3 MPa de resistencia a la tracción en la orientación vertical (ZX) (frente a un valor de referencia de 98 MPa en moldeo por inyección).
- Invibio PEEK-OPTIMA® LT1: Alcanza 92.1 MPa de resistencia a la tracción en la orientación vertical (ZX) (frente a un valor de referencia de 100 MPa en moldeo por inyección).
Conclusión
Procesar polímeros semicristalinos de alta temperatura mediante convección de aire caliente obliga a los ingenieros a aceptar concesiones estructurales en cuanto a orientación de la pieza, densidad y resistencia en el eje Z. Al pasar del calentamiento del aire ambiente por convección al calentamiento dirigido por radiación térmica, las piezas alcanzan hasta un 99.95% de densidad relativa, semicristalización in situ y un rendimiento casi isótropo directamente al salir de la placa de construcción.
