Trotz der über 30-jährigen Geschichte der additiven Fertigung (AM) beschränkte sich der extrusionsbasierte 3D-Druck von Thermoplasten im Fused Filament Fabrication (FFF) bisher weitgehend auf die Herstellung von Prototypen oder Modellen. Als Fertigungsverfahren für industrielle Endbauteile erscheint FFF eher unwahrscheinlich und wenig plausibel. Dies lag weitgehend nicht nur an den Grenzen der Werkstoffe, sondern auch am Mangel an Innovationen bei den Verarbeitungsverfahren für diese Werkstoffe.
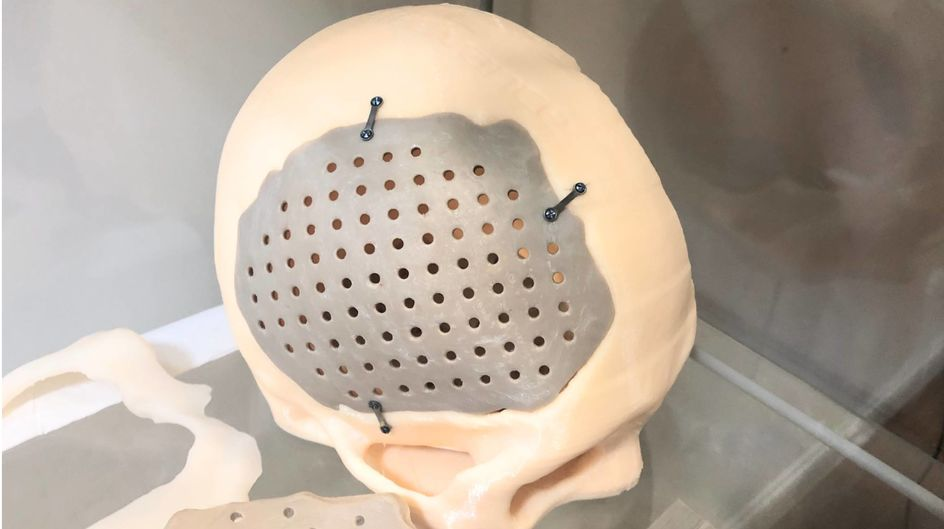
In den letzten Jahren wurden Hochleistungspolymere (HPP) als Filamente für FFF-3D-Drucker eingeführt. Diese Werkstoffe behalten ihre herausragenden mechanischen, thermischen und chemischen Eigenschaften auch unter den härtesten Umgebungsbedingungen wie hohen Temperaturen, hohem Druck und korrosiven Chemikalien. Unter diesen außergewöhnlichen Kunststoffen besitzt PEEK (Polyetheretherketon) aufgrund seiner teilkristallinen Struktur die außergewöhnlichsten Eigenschaften. Mit PEEK lassen sich Bauteile für anspruchsvollste Anwendungen fertigen, etwa Kolbenkomponenten in Motoren, Ultrahochvakuum-Anwendungen in der Luft- und Raumfahrt und sogar medizinische Implantate wie Schädelplatten.
Schädelimplantat aus PEEK
Quelle: Evonik
Die Herstellung von Bauteilen aus Werkstoffen wie PEEK mit 3D-Druckern war jedoch aufgrund der hohen Verarbeitungstemperaturen weitgehend unmöglich oder unpraktikabel. Die meisten 3D-Drucker auf dem Markt, die angeblich PEEK drucken können, verfügen über beheizte Kammern, die maximal 150 °C erreichen. Das genügt, um die Glasübergangstemperatur von PEEK zu erreichen, führt aber zu schwacher Lagenhaftung und geringer Kristallinität. Um die Eigenschaften zu verbessern, empfehlen Hersteller, die resultierenden braunen, amorphen Druckteile zu tempern, um ein hellbeiges Teil mit höherer Kristallinität zu erhalten. Obwohl die getemperten Teile kristalliner aussehen, existieren die kristallinen Strukturen nur innerhalb der einzelnen Lagen und bilden sich nicht zwischen den Lagen, sodass die Drucke in Z-Richtung schwach bleiben. Die Verfahren mit niedrigeren Temperaturen führen zudem zu einem hohen Hohlraumanteil, weil die gedruckten Raupen nicht gut miteinander verschmelzen, was die Druckteile zusätzlich schwächt.
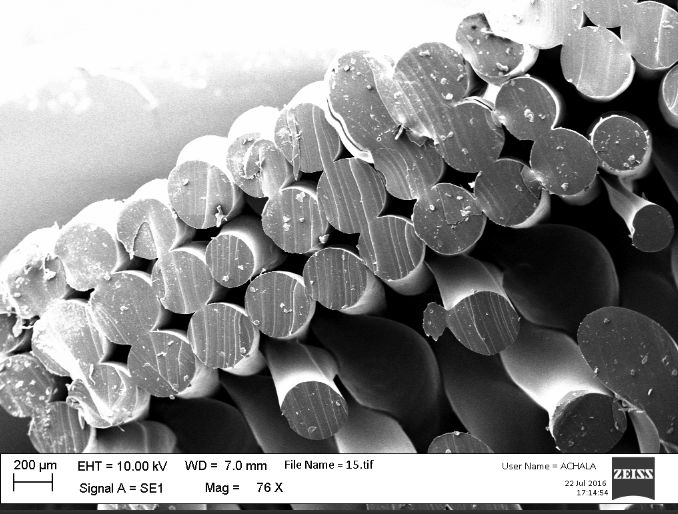
FFF-gedruckte Bauteile mit vielen inneren Hohlräumen
Quelle: Dr. Achala de Mel
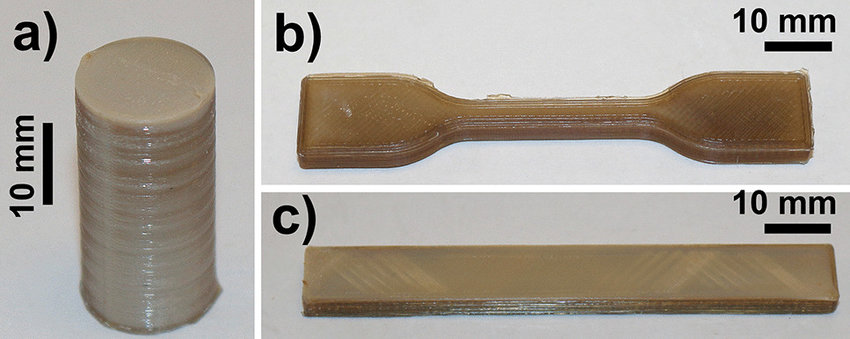
Amorphe 3D-gedruckte PEEK-Bauteile.
Quelle: Challa et al. (2022).
Damit ein 3D-Drucker ein Bauteil aus einem HPP herstellen kann, muss sein Extruder also nicht nur die hohe Temperatur zum Aufschmelzen des Filaments erreichen, sondern auch das zuvor abgelegte Material auf einer ausreichend hohen Temperatur halten, um die Verbindung zwischen Drucklinien und Lagen zu fördern. Letzteres ist die entscheidende Hürde für 3D-Drucker, um strukturell belastbare Bauteile aus HPP herzustellen. Gelingt dies, verhalten sich zwei Lagen nicht mehr wie zwei einzelne Lagen, sondern wie ein einziges, zu 100 % dichtes Bauteil, das durchgehend massiv und gleichmäßig ist. Tempern verbessert weder die Dichte noch behebt es eine schwache Lagenhaftung.
Der Ansatz von Orion AM für den 3D-Druck von PEEK
Die Orion Additive Manufacturing GmbH hat über 9 Jahre Erfahrung in der Forschung und Entwicklung extrusionsbasierter FFF-Verfahren eingebracht, um eines der fortschrittlichsten industriellen 3D-Drucksysteme zu entwickeln. Beim zum Patent angemeldeten Verfahren wird das Material direkt über Wärmestrahlung erwärmt, anstatt die Luft per Konvektion zu beheizen. Wärmestrahlung benötigt weniger Energie, da die Wärme auf das Bauteil gestrahlt wird, während in Konvektionssystemen die Luft erst erhitzt und dann umgewälzt wird – mit erheblichen Wärmeverlusten und Temperaturgradienten, da die heiße Luft beim Durchströmen des Systems abkühlt.
„Das sind die besten Ergebnisse, die wir bisher gesehen haben.“
Teilkristalline Polymere wie PEEK profitieren davon in hohem Maße, da sich die kristallinen Strukturen langsam bei hohen Temperaturen bilden müssen. Wird PEEK zu schnell von seinem Schmelzpunkt abgekühlt, bleibt das Material amorph und ist schwächer als im teilkristallinen Zustand. Das Thermal Radiation Heating (TRH) -Verfahren von Orion AM verschmilzt nicht nur die Lagen miteinander, sondern ermöglicht auch die In-situ-Bildung der teilkristallinen Strukturen von PEEK während des Hochtemperatur-Druckprozesses.
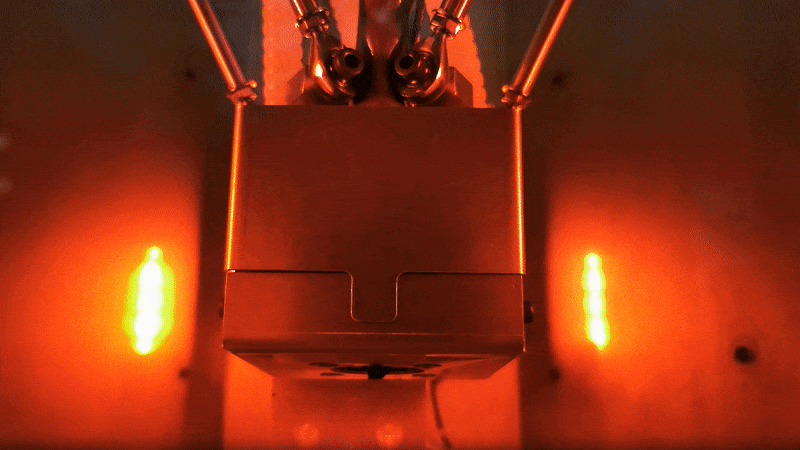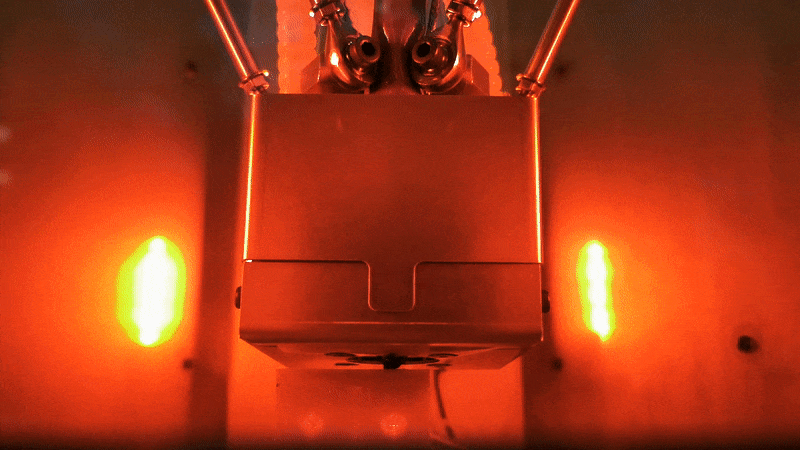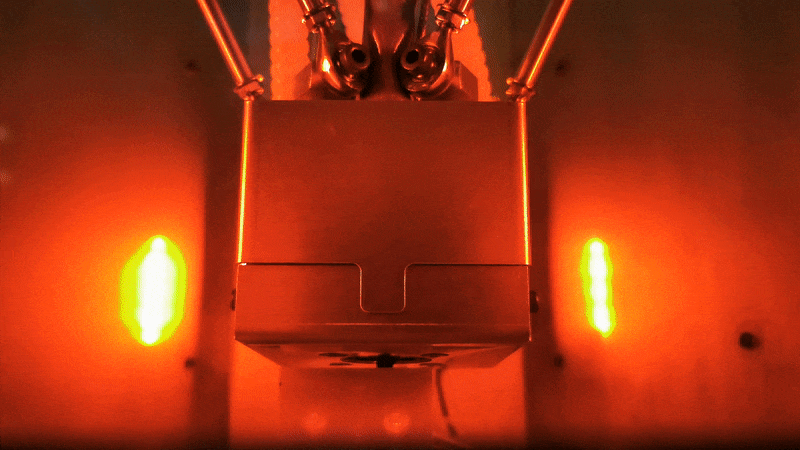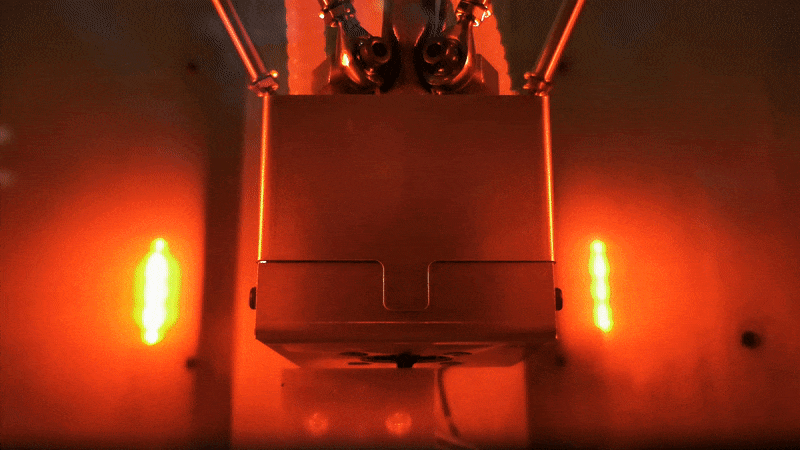
Das Thermal-Radiation-Heating-(TRH-)Verfahren von Orion AM
Quelle: Orion AM
Das Verfahren von Orion AM kommt nicht nur teilkristallinen Polymeren wie PEEK zugute, sondern kann tatsächlich zur Verbesserung der Lagenhaftung im FFF-Verfahren für praktisch alle Thermoplaste eingesetzt werden, etwa PEKK, PAEK, PPSU, PEI (ULTEM) und sogar TPI (thermoplastisches Polyimid, meist bekannt unter der eingetragenen Marke Kapton von DuPont). Ziel von Orion AM ist es, nicht nur die Lagenhaftung, sondern auch die Porosität zu verbessern, was die Ausgasung verringern und potenzielle Endanwendungen im Weltraum ermöglichen würde. Das Ergebnis der TRH-Technologie: Ist sie eingeschaltet, beseitigt sie innere Hohlräume vollständig. Damit sind die mechanischen Eigenschaften mit Spritzguss vergleichbar, und zusätzlich bleiben die Ausgasungseigenschaften erhalten.
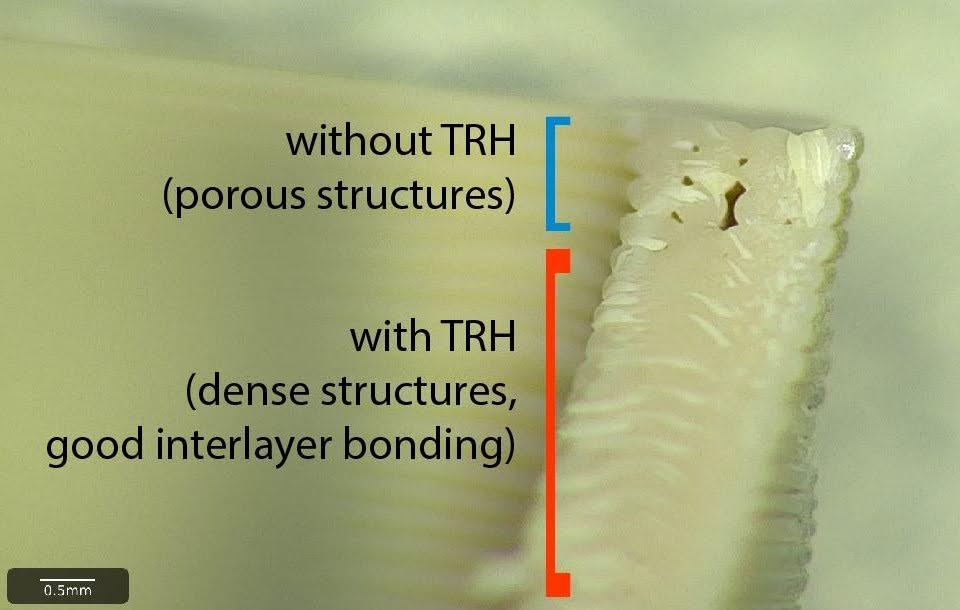
Auswirkung des Thermal-Radiation-Heating-(TRH-)Verfahrens von Orion AM auf die Porosität
Quelle: Orion AM
Spritzgussfestigkeit und -dichte im PEEK-3D-Druck erreichen
Von Beginn der Verfahrensentwicklung bei Orion AM an war es das Ziel, mechanische Eigenschaften zu erreichen, die mit dem Spritzguss konkurrieren können. Dieses Ziel würde das Potenzial der additiven Fertigung erschließen, Endbauteile für ein breites Anwendungsspektrum in der Medizintechnik und in der Luft- und Raumfahrtindustrie herzustellen.
Durch zahlreiche Versuche und mit Unterstützung der Machine-Learning-Plattform von xT erreichte die Technologie von Orion AM mechanische Eigenschaften mit 99,9 % Dichte und übertraf sogar die Festigkeit von Spritzgussteilen.
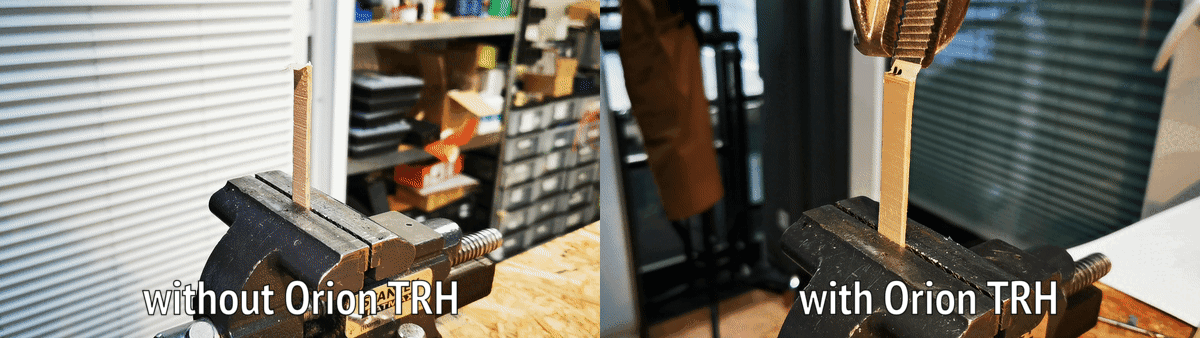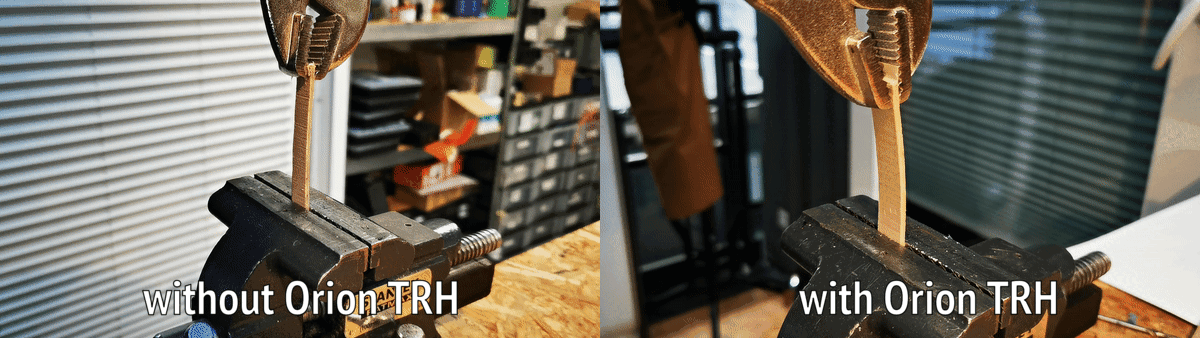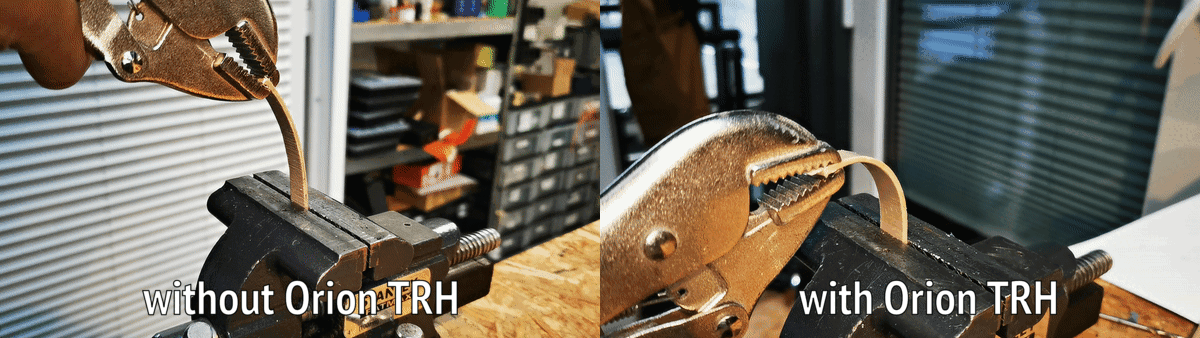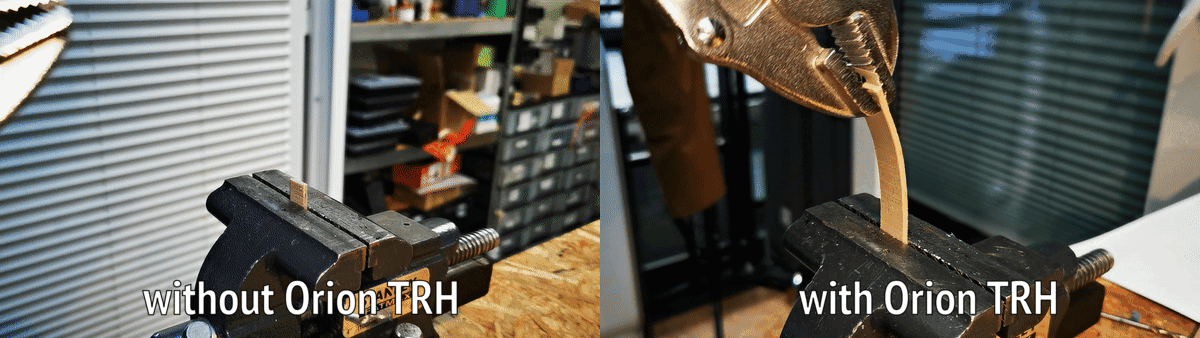
Vergleich des TRH-Verfahrens von Orion AM
Quelle: Orion AM
In einer unabhängigen Studie der Technischen Universität Warschau wurde nachgewiesen, dass das TRH-Verfahren von Orion AM bei den 3D-gedruckten PEEK-Probekörpern eine Dichte zwischen 99,95 % und 99,98 % erreicht. Die Probekörper wurden in flacher und vertikaler Orientierung mit KetaSpire® PEEK AM Filament MS NT1 (naturfarbenes PEEK) und KetaSpire® PEEK AM Filament CF10 LS1 (kohlenstofffaserverstärktes PEEK) von Solvay gedruckt.
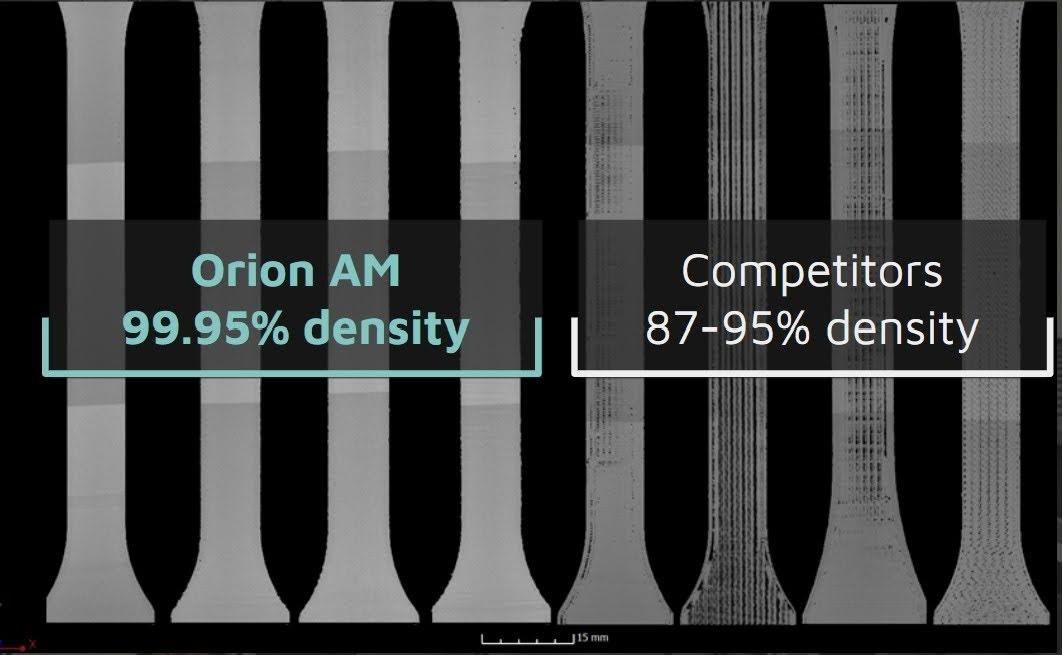
Dichte von PEEK-Probekörpern mit dem TRH-Verfahren von Orion AM im Vergleich zu anderen Verfahren
Quelle: Orion AM
Um die besten Technologien für den 3D-Druck mit seinen PEEK-Filamenten zu bewerten, hat Solvay das Solvay Printer Evaluation Program (S-PEP) ins Leben gerufen, um die mechanischen Eigenschaften von Drucken verschiedener industrieller 3D-Drucksysteme zu bewerten. Für diese Studien werden PEEK-Zugstäbe aus Solvays KetaSpire® PEEK AM Filament MS NT1 gemäß der Norm DIN EN ISO 527-2 1BA in verschiedenen Orientierungen hergestellt. Die Probekörper werden anschließend von Solvay geprüft und die Ergebnisse mit den Spritzgusseigenschaften von PEEK verglichen. Die Zugversuche zeigten, dass das Verfahren von Orion AM mechanische Eigenschaften erzielt, die die Festigkeit von Spritzgussteilen übertreffen – selbst in Z-Orientierung, die normalerweise am stärksten unter schwacher Lagenhaftung leidet. Die Zugfestigkeit lag zwischen 95,4 MPa und 100 MPa, was die isotrope und gleichmäßige Festigkeit des Orion-Verfahrens unterstreicht. Der Zugmodul lag zwischen 3,80 GPa und 4,10 GPa und zeigt, dass die hohe Kristallisation bereits während des Druckprozesses ohne zusätzliches Tempern erreicht wurde. „Das sind die besten Ergebnisse, die wir in diesem Programm bisher gesehen haben“, so Brian Alexander, Polymerwissenschaftler und Experte für den 3D-Druck von PEEK bei Solvay Specialty Polymers.
Die Ergebnisse des S-PEP-Tests von Orion AM sind in der folgenden Tabelle dargestellt:
Das folgende Diagramm veranschaulicht die Zugfestigkeitsergebnisse, die erzielt wurden mit dem Orion AM A150-Drucker.
Fazit zu 3D-gedrucktem PEEK
Jahrelang haben Ingenieure darauf verzichtet, den 3D-Druck von Hochleistungspolymeren für Serienbauteile einzusetzen, und dabei auf die anisotropen Eigenschaften, die schwache Lagenhaftung und den hohen Hohlraumanteil verwiesen, die mit dem Stand der Technik erreicht werden. Die von Orion AM erzielten Ergebnisse sind ein bahnbrechender Meilenstein für die additive Fertigung, da sie die größten Einschränkungen der Technologie beseitigen und mechanische Eigenschaften erreichen, die mit Spritzguss mithalten können.
Die durchgeführten Prüfungen bestätigen, dass das additive Fertigungsverfahren von Orion AM PEEK-Bauteile mit einer Zugfestigkeit von mindestens 95,4 MPa und einem Elastizitätsmodul von mindestens 3,80 GPa herstellen kann und damit die mechanischen Eigenschaften von Spritzgussteilen übertrifft. Die Prüfungen bestätigen außerdem, dass das Verfahren von Orion AM Bauteile mit geringem Hohlraumanteil und einer Dichte von mindestens 99,97 % herstellen kann. Auch wenn der FFF-3D-Druck die glatten Oberflächen des Spritzgusses noch nicht ganz erreicht, belegen die Ergebnisse, dass mit dem Verfahren von Orion AM Endbauteile hergestellt werden können, deren mechanische Eigenschaften mindestens so gut wie beim Spritzguss sind, wenn nicht besser. Angesichts der heutigen Herausforderungen durch Störungen globaler Lieferketten und Logistik macht die Technologie von Orion AM reale Endanwendungen mit additiver Fertigung möglich und erschließt weiteres Potenzial, etwa bei der Herstellung von Medizinprodukten oder Luft- und Raumfahrtkomponenten.
Kontaktieren Sie uns
Wenn Sie mehr über die Lösungen von Orion AM erfahren möchten und wie sie Ihre Projekte unterstützen können, wenden Sie sich an einen unserer Experten.
