کم تعداد یا تجرباتی پلاسٹک اجزاء کی تیاری کے لیے 3D پرنٹنگ کا استعمال اب کافی عام ہو چکا ہے۔ تاہم یہ زیادہ تر کم درجے کے پلاسٹکس یا ٹیسٹ پارٹس تک محدود ہے، جو بعد میں پیداوار کے مرحلے پر انجیکشن مولڈ کیے جاتے ہیں۔ PEEK جیسے انجینئرنگ گریڈ پولیمرز سے بنے اجزاء عموماً صرف انجیکشن مولڈنگ سے تیار کیے جاتے ہیں – ٹولنگ کی زیادہ لاگت اور عمل میں لچک کی کمی کے باوجود، کثافت اور کرسٹلینیٹی کے تقاضوں کی وجہ سے ہمیشہ زیادہ ‘روایتی’ طریقے استعمال کرنے پڑتے تھے۔ لیکن ان کی ابتدائی برتری کے باوجود ہماری ٹیکنالوجی تیزی سے آگے بڑھ رہی ہے!
ٹھوس ساختوں کی پرنٹنگ
3D پرنٹنگ کی دنیا کے اہم موضوعات میں سے ایک انٹر لیئر بانڈنگ ہے۔ جب کسی پرنٹ کی مختلف لیئرز آپس میں صحیح طرح نہیں جڑتیں تو تیار ہونے والی پروڈکٹ اتنی مضبوط نہیں ہوتی جتنی ہونی چاہیے۔ درحقیقت اگر انٹر لیئر بانڈنگ کو اچھا بھی سمجھا جائے، تب بھی 3D پرنٹ عموماً لیئرز کے متوازی سمت کے مقابلے میں ان کے عمودی کھنچاؤ کے خلاف کم مزاحمت رکھتا ہے، محض اس لیے کہ نیا مٹیریل جمع ہونے سے پہلے پچھلی لیئر بہت زیادہ ٹھنڈی ہو چکی ہوتی ہے۔ یہی ایک وجہ ہے کہ انجیکشن مولڈنگ کہیں زیادہ یکساں نتیجہ دیتی ہے – لیئرز کے درمیان کوئی علیحدگی نہیں ہوتی، اور تیار پارٹ میں یکساں مٹیریل بنتا ہے۔ یہ PLA یا ABS جیسے ‘بنیادی’ پولیمرز کے لیے بھی درست ہے، لیکن PEEK جیسے زیادہ پیچیدہ مٹیریلز کے لیے اور بھی زیادہ۔
یہ ان اولین مسائل میں سے ایک تھا جنہیں ہم نے PEEK جیسے انجینئرنگ گریڈ پولیمرز میں پرنٹنگ کی کامیابی کے لیے کلیدی قرار دیا۔ اپنی پیٹنٹ کے زیرِ التوا ٹیکنالوجی کی بدولت اب ہم اپنے نئے پرنٹرز کے ذریعے اس مسئلے پر قابو پا چکے ہیں۔ فریکچر ٹیسٹ کے دوران یہ پارٹ لیئرز کے ساتھ ساتھ الگ نہیں ہوا، بلکہ انجیکشن مولڈڈ PEEK پارٹ کی طرح ٹوٹا!
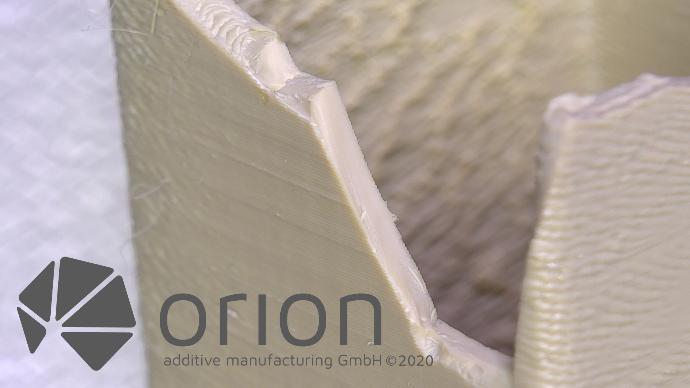
شکل نمبر 1 - اس ٹوٹے ہوئے حصے میں لیئرز کے درمیان کوئی علیحدگی نظر نہیں آتی۔
کرسٹلائن ساختوں کی تشکیل
3D پرنٹنگ میں استعمال ہونے والے زیادہ تر مٹیریلز ایمورفس ہوتے ہیں، جس کی وجہ سے ان کے ساتھ کام کرنا آسان ہے، لیکن سخت ماحول میں ان کے کئی نقصانات ہیں۔ مٹیریلز کا یہ گروپ مکمل طور پر پگھلنے سے پہلے درجۂ حرارت بڑھنے کے ساتھ آہستہ آہستہ نرم اور لچکدار ہوتا جاتا ہے، اور عموماً کیمیکلز اور دباؤ کے خلاف کم مزاحمت رکھتا ہے۔ تاہم کچھ مٹیریلز مناسب حالات میں کرسٹلائن ساختیں بنا سکتے ہیں، جو انہیں سخت ماحول کے لیے کہیں زیادہ موزوں بناتی ہیں۔ جب کسی مٹیریل میں کرسٹلینیٹی زیادہ ہو تو وہ اپنے اصل میلٹنگ پوائنٹ تک زیادہ مستحکم رہتا ہے، اور یوں کیمیکلز اور زیادہ دباؤ برداشت کر سکتا ہے۔
اگر حتمی نتیجے میں کرسٹلائن ساخت درکار ہو تو عموماً 3D پرنٹنگ کا آپشن خارج ہو جاتا ہے۔ کسی مٹیریل کو کرسٹلائز کرنے کے لیے عموماً بہت آہستہ ٹھنڈا کرنے کا عمل درکار ہوتا ہے، جو دھاتی مولڈ میں بند مٹیریل کے ساتھ آسان ہے – لیکن پرنٹر میں کھلے کھڑے مٹیریل کے ساتھ یہ کہیں زیادہ مشکل ہے۔ Orion کی پیٹنٹ کے زیرِ التوا تھرمل ریڈی ایشن ٹیکنالوجی کی بدولت ہمارا پرنٹنگ عمل لیئرز کے آر پار بھی کرسٹلائن PEEK پرنٹس بنانے میں برتر ہے۔ ہمارے کچھ صارفین کے ساتھ کیے گئے ٹیسٹس میں Orion کے PEEK پرنٹڈ پارٹس نے انجیکشن مولڈڈ پارٹس سے بھی زیادہ کرسٹلینیٹی حاصل کی!

شکل نمبر 2 - ایمورفس اور کرسٹلائن پولیمرز میں مالیکیولز کی ترتیب
صرف PEEK ہی نہیں
ہماری تکنیکوں کا فائدہ یہ ہے کہ یہ صرف PEEK تک محدود نہیں۔ ٹھنڈا ہونے کے دوران بہت زیادہ تبدیلیٔ شکل (وارپنگ) کا رجحان ABS جیسے دیگر مٹیریلز کا ایک معروف مسئلہ ہے۔ یہ ٹھنڈا ہونے پر ہونے والے زیادہ سکڑاؤ کی وجہ سے ہوتا ہے، جہاں مختلف موٹائی کے حصے غیر یکساں رفتار سے ٹھنڈے ہوتے ہیں۔ اس سے اندرونی دباؤ اور وارپنگ پیدا ہوتی ہے۔ اس تبدیلیٔ شکل کی وجہ سے اکثر وہ ملنے والی سطحیں، جہاں پروڈکٹ کے الگ الگ اجزاء آپس میں ملتے ہیں، بالکل درست شکل میں نہیں رہتیں، جس کا نتیجہ کم معیار یا حتیٰ کہ ناقص حتمی پروڈکٹ کی صورت میں نکلتا ہے۔
ہماری ٹیکنالوجی کا ایک مقصد پارٹس کو بہت تیزی سے ٹھنڈا ہونے سے روکنا ہے۔ ہم نے اسے اپنے ایک صارف کے ABS پارٹس پر بھی استعمال کیا ہے۔ عام طور پر انہیں ان پارٹس کی پوسٹ پراسیسنگ کرنی پڑتی تاکہ پلیکسی گلاس کی اوپری سطح پرنٹ شدہ پارٹ کے ساتھ ایئر ٹائٹ سیل بنا سکے؛ ہمارے پرنٹرز کے استعمال سے یہ ضرورت ختم ہو گئی ہے کیونکہ پارٹ عین مطلوبہ شکل میں تیار ہوتا ہے۔
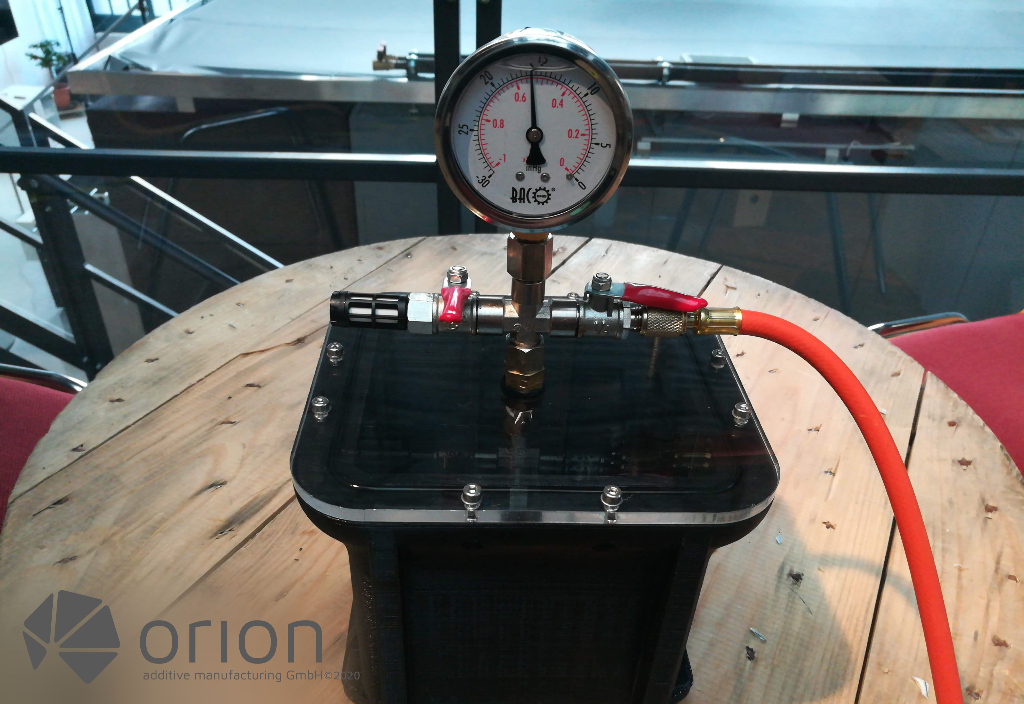
شکل نمبر 3 - پرنٹ شدہ پارٹ پلیکسی گلاس شیٹ کے ساتھ ایئر ٹائٹ سیل بناتا ہے۔
