Ondanks de meer dan 30-jarige geschiedenis van additive manufacturing (AM) is het op extrusie gebaseerde Fused Filament Fabrication-3D-printen (FFF) van thermoplasten grotendeels beperkt gebleven tot de productie van prototypes of modellen van producten. Bij de afweging van verwerkingsmethoden voor de productie van industriële eindproducten lijkt FFF een onwaarschijnlijke en weinig aannemelijke technologie. Dit kwam grotendeels door de beperkingen van niet alleen de materialen, maar ook door het gebrek aan innovatie in de processen voor deze materialen.
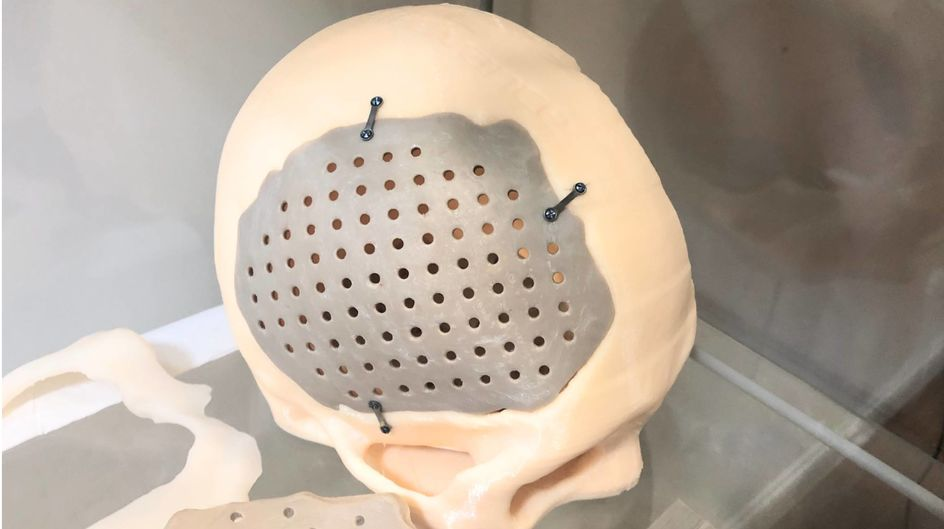
De afgelopen jaren zijn hoogwaardige polymeren (High-Performance Polymers, HPP) geïntroduceerd als filamenten voor FFF-3D-printers. Deze materialen behouden uitstekende mechanische, thermische en chemische eigenschappen wanneer zij worden blootgesteld aan de zwaarste omgevingen ter wereld, zoals hoge temperaturen, hoge druk en corrosieve chemicaliën. Van deze uitzonderlijke kunststoffen heeft PEEK (polyetheretherketon) dankzij zijn semikristallijne karakter de meest uitzonderlijke eigenschappen van allemaal. PEEK kan worden gebruikt voor onderdelen in de meest veeleisende toepassingen, zoals zuigeronderdelen in een motor, ultrahoogvacuümtoepassingen in de lucht- en ruimtevaart en zelfs medische implantaten zoals een schedelplaat.
PEEK-schedelimplantaat
Bron: Evonik
Het gebruik van 3D-printers voor de productie van componenten uit materialen zoals PEEK was echter grotendeels onmogelijk of onpraktisch vanwege de hoge verwerkingstemperaturen. De meeste 3D-printers op de markt die beweren PEEK te kunnen printen hebben verwarmde kamers die maximaal 150°C bereiken. Dat is voldoende om de glasovergangstemperatuur van PEEK te bereiken, maar leidt tot een zwakke hechting tussen de lagen en een lage kristalliniteit. Om de eigenschappen te verbeteren, adviseren fabrikanten de resulterende bruine, amorfe geprinte onderdelen te temperen, zodat een lichtbeige onderdeel met een hogere kristalliniteit ontstaat. Hoewel de getemperde onderdelen er kristallijner uitzien, bestaan de kristallijne structuren alleen binnen elke laag en worden ze niet tussen de lagen gevormd, waardoor de prints in de Z-oriëntatie zwak blijven. De processen bij lagere temperatuur leiden bovendien tot een hoog holtegehalte, omdat de geprinte rupsen niet goed met elkaar versmelten, wat de geprinte onderdelen verder verzwakt.
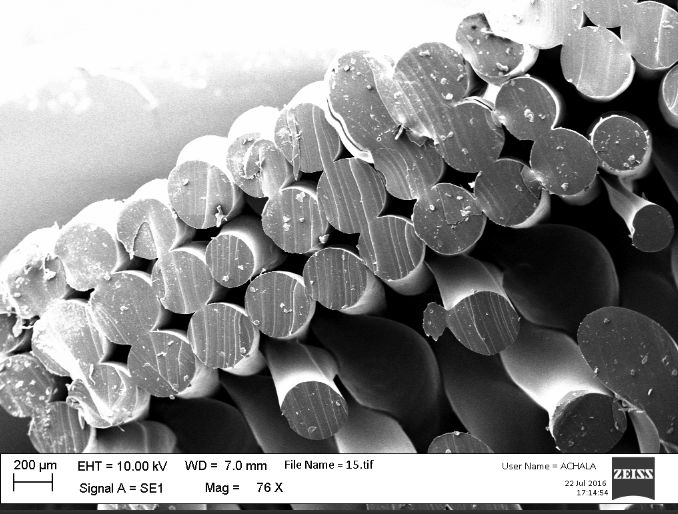
FFF-geprinte onderdelen met veel interne holten
Bron: Dr. Achala de Mel
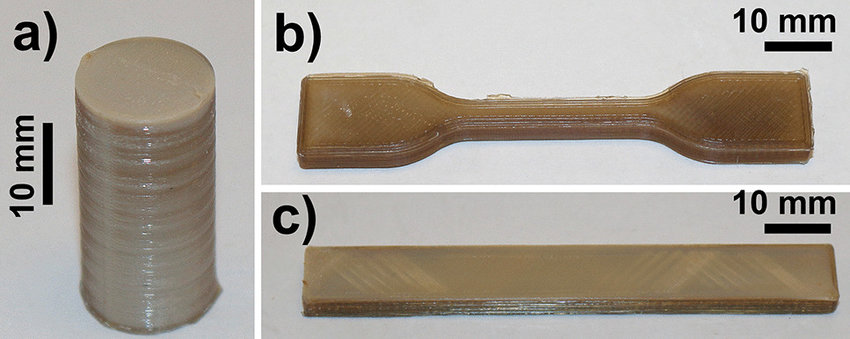
Amorfe 3D-geprinte PEEK-onderdelen.
Bron: Challa et al. (2022).
Om een onderdeel uit een HPP te kunnen maken, moet de extruder van een 3D-printer dus niet alleen de hoge temperatuur bereiken om het filament te smelten, maar moet het eerder afgezette materiaal ook op een voldoende hoge temperatuur worden gehouden om de hechting tussen printbanen en lagen te bevorderen. Dat laatste is de cruciale hindernis voor 3D-printers om structureel robuuste onderdelen uit HPP te produceren. Als dit lukt, gedragen de twee lagen zich niet langer als twee afzonderlijke lagen, maar als één onderdeel met 100% dichtheid dat volledig massief en overal uniform is. Temperen van onderdelen verbetert noch de dichtheid, noch een zwakke hechting tussen de lagen.
De aanpak van Orion AM voor het 3D-printen van PEEK
Orion Additive Manufacturing GmbH heeft meer dan 9 jaar ervaring in onderzoek en ontwikkeling van op extrusie gebaseerde FFF ingebracht om een van de meest geavanceerde industriële 3D-printsystemen te creëren. Bij het octrooi aangevraagde proces wordt het materiaal rechtstreeks via thermische straling verwarmd, in plaats van de lucht via convectie te verwarmen. Thermische straling vereist minder energie, omdat de warmte naar het onderdeel wordt uitgestraald, terwijl in convectiesystemen de lucht wordt verwarmd en vervolgens gecirculeerd, wat leidt tot grote warmteverliezen en temperatuurgradiënten doordat de hete lucht afkoelt terwijl zij door het systeem stroomt.
“Dit zijn de beste resultaten die we tot nu toe ooit hebben gezien.”
Semikristallijne polymeren zoals PEEK hebben hier veel baat bij, omdat de kristallijne structuren langzaam bij hoge temperaturen moeten worden gevormd. Als PEEK te snel vanaf het smeltpunt wordt afgekoeld, wordt het materiaal amorf en zwakker dan in semikristallijne toestand. Het Thermal Radiation Heating-proces (TRH) van Orion AM laat niet alleen de lagen versmelten, maar maakt ook de in-situ vorming van de semikristallijne structuren van PEEK mogelijk tijdens het printproces bij hoge temperatuur.
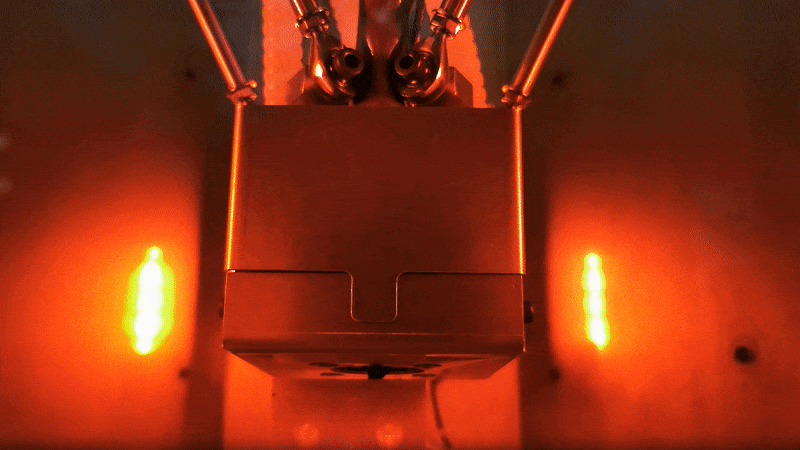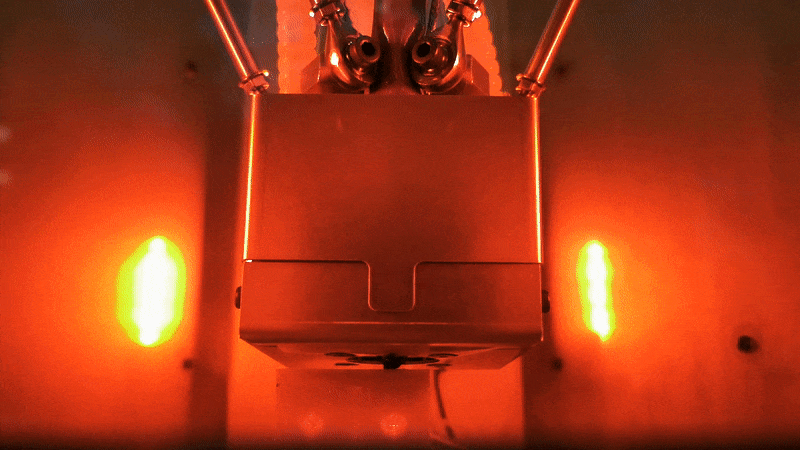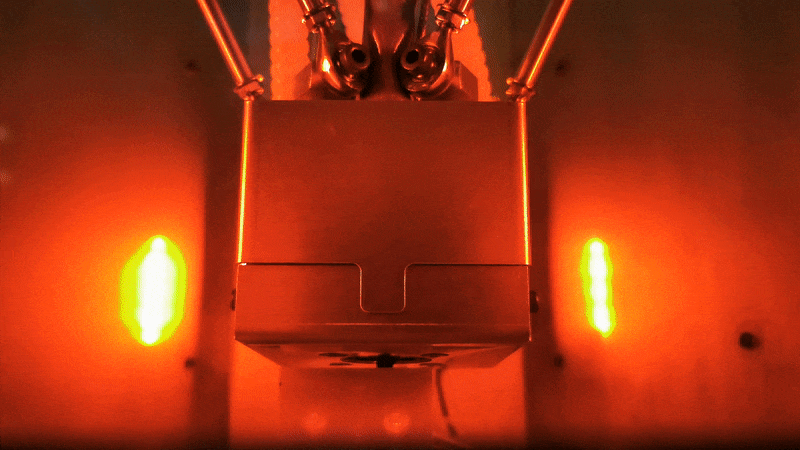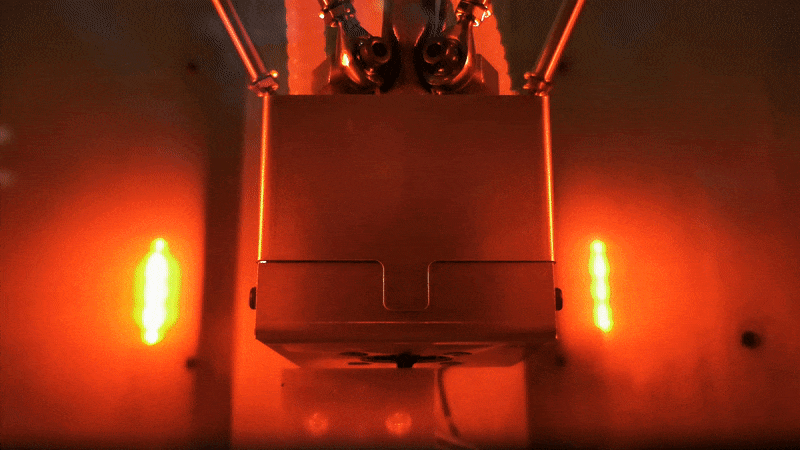
Het Thermal Radiation Heating-proces (TRH) van Orion AM
Bron: Orion AM
Het proces van Orion AM is niet alleen gunstig voor semikristallijne polymeren zoals PEEK, maar kan in feite worden gebruikt om de hechting tussen de lagen in het FFF-proces te verbeteren voor vrijwel alle thermoplasten, zoals PEKK, PAEK, PPSU, PEI (ULTEM) en zelfs TPI (thermoplastisch polyimide, meestal bekend onder het geregistreerde handelsmerk Kapton van DuPont). Orion AM wil niet alleen de hechting tussen de lagen verbeteren, maar ook de porositeit, wat zou helpen de ontgassing te verminderen en potentiële eindtoepassingen in de ruimte mogelijk te maken. Het resultaat van de TRH-technologie is dat zij, wanneer zij wordt ingeschakeld, interne holten volledig elimineert. Dit betekent dat de mechanische eigenschappen vergelijkbaar zijn met spuitgieten en dat bovendien de ontgassingseigenschappen behouden blijven.
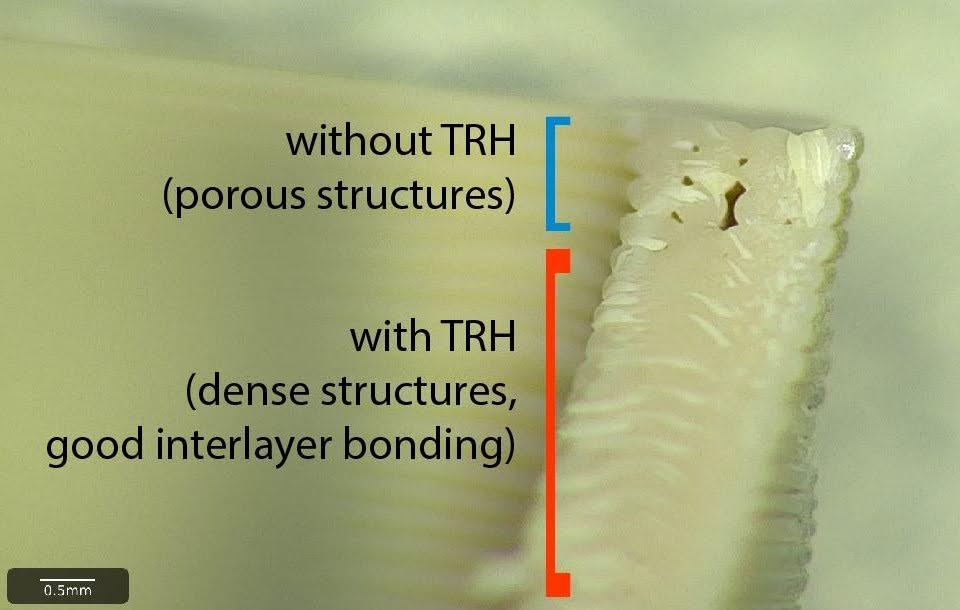
Het Thermal Radiation Heating-proces (TRH) van Orion AM en de invloed op porositeit
Bron: Orion AM
Sterkte en dichtheid van spuitgieten bereiken in een 3D-geprint PEEK-onderdeel
Vanaf het begin van de procesontwikkeling bij Orion AM was het doel mechanische eigenschappen te bereiken die konden concurreren met spuitgieten. Dit doel zou het potentieel van additive manufacturing ontsluiten voor de productie van eindproducten voor een breed scala aan toepassingen in de medische sector en in de lucht- en ruimtevaartindustrie.
Dankzij vele experimenten en de hulp van het machine-learningplatform van xT, bereikte de technologie van Orion AM mechanische eigenschappen met een dichtheid van 99,9% die zelfs de sterkte van spuitgieten overtroffen.
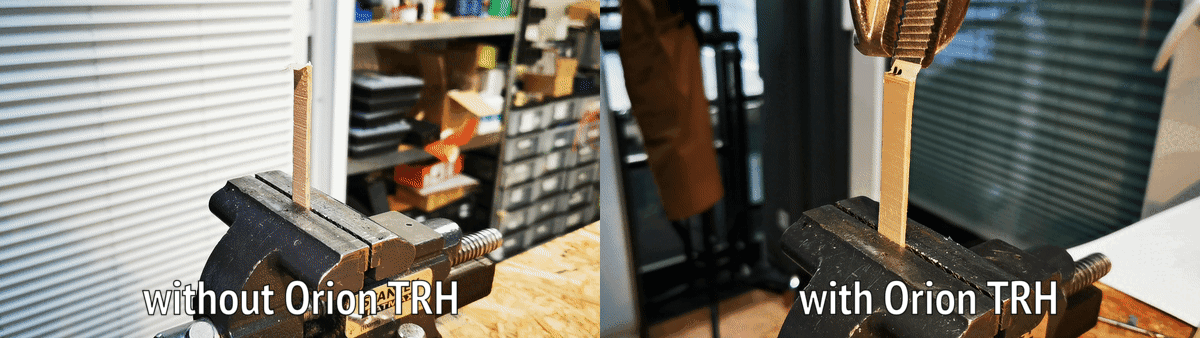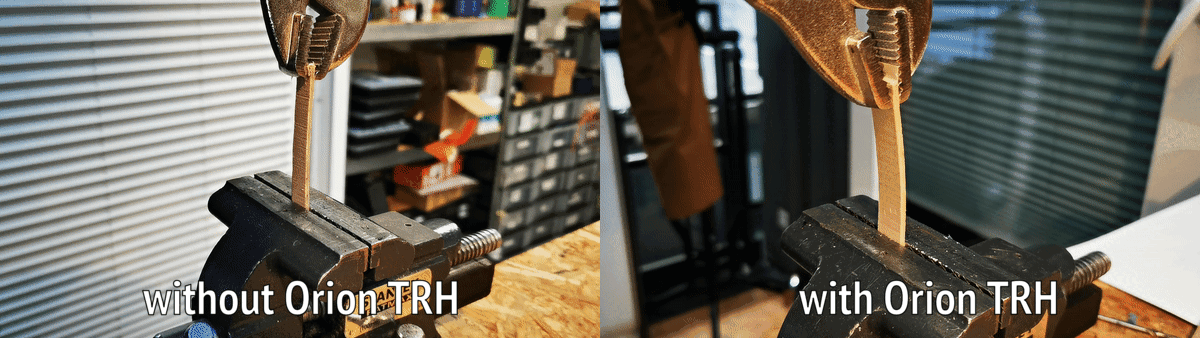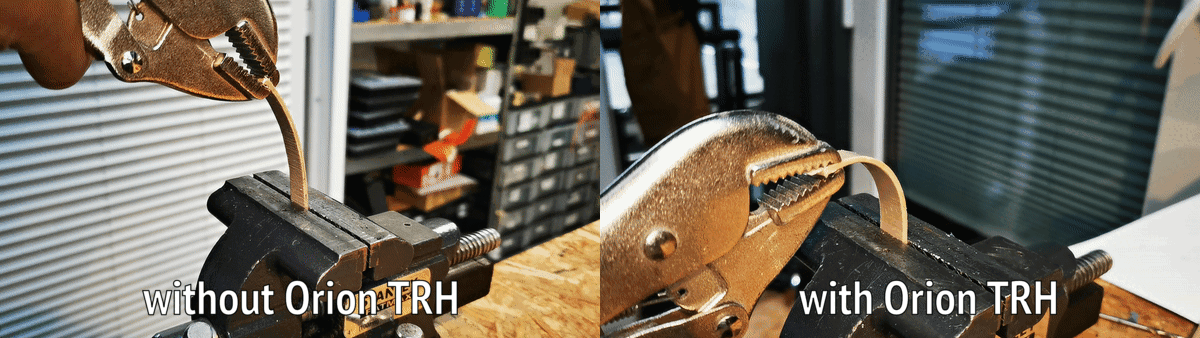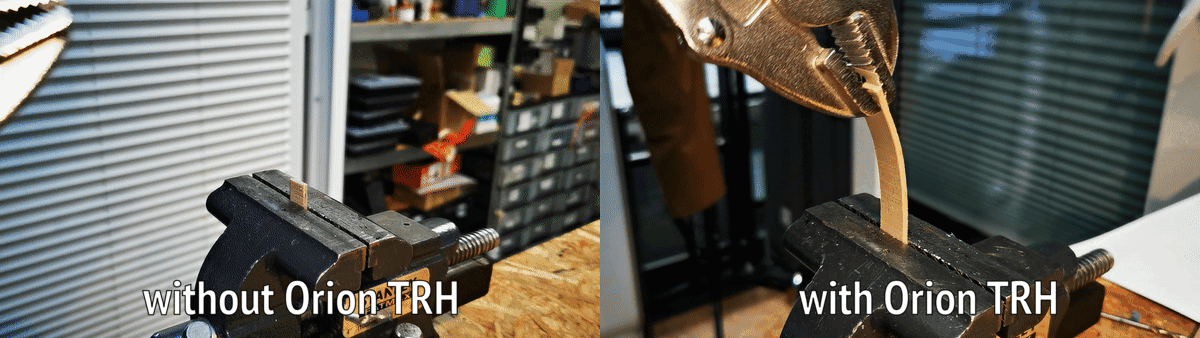
Vergelijking van het TRH-proces van Orion AM
Bron: Orion AM
In een onafhankelijk onderzoek van de Technische Universiteit Warschau werd aangetoond dat het TRH-proces van Orion AM een dichtheid van 99,95%-99,98% bereikte in de 3D-geprinte PEEK-proefstukken. De proefstukken werden in vlakke en verticale oriëntatie geprint met KetaSpire® PEEK AM Filament MS NT1 (naturel PEEK) en KetaSpire® PEEK AM Filament CF10 LS1 (koolstofvezelversterkt PEEK), geleverd door Solvay.
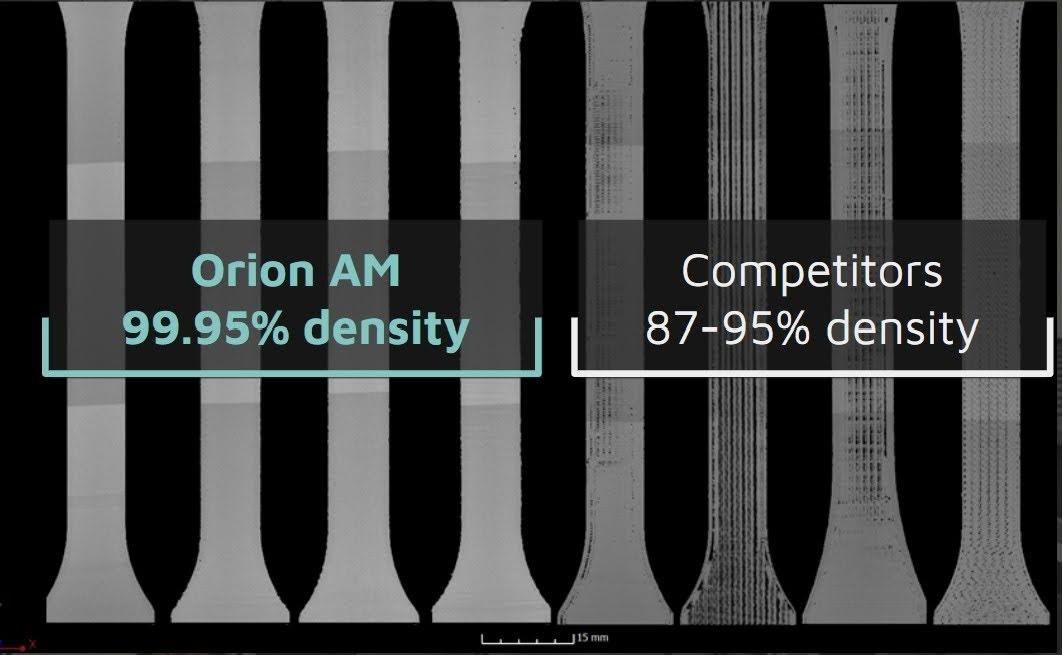
Dichtheid in PEEK-proefstukken met TRH van Orion AM vergeleken met andere processen
Bron: Orion AM
Om de beste technologieën voor 3D-printen met zijn PEEK-filamenten te beoordelen, heeft Solvay het Solvay Printer Evaluation Program (S-PEP) opgezet om de mechanische eigenschappen te beoordelen van prints van diverse industriële 3D-printsystemen. Voor deze onderzoeken worden PEEK-trekstaven vervaardigd met KetaSpire® PEEK AM Filament MS NT1 van Solvay, volgens de norm DIN EN ISO 527-2 1BA en in verschillende oriëntaties. De proefstukken worden vervolgens door Solvay getest en de resultaten worden vergeleken met de spuitgieteigenschappen van PEEK. De trekproeven toonden aan dat het proces van Orion AM mechanische eigenschappen kan leveren die de sterkte van spuitgieten overtreffen, zelfs in de Z-oriëntatie, die doorgaans het meest te lijden heeft onder een zwakke hechting tussen de lagen. De treksterkte varieerde van 95,4MPa tot 100MPa, wat de isotrope en uniforme sterkte van het proces van Orion onderstreept. De trekmodulus varieerde van 3,80GPa tot 4,10GPa, wat aantoont dat de hoge kristallisatie tijdens het printproces werd bereikt zonder dat extra temperen nodig was. “Dit zijn de beste resultaten die we tot nu toe ooit in dit programma hebben gezien”, aldus Brian Alexander, polymeerwetenschapper en expert in 3D-printen van PEEK bij Solvay Specialty Polymers.
De resultaten van de S-PEP-test van Orion AM staan in de onderstaande tabel:
De onderstaande grafiek geeft een visuele weergave van de treksterkteresultaten die zijn behaald met de Orion AM A150-printer.
Conclusies over 3D-geprint PEEK
Engineers hebben jarenlang afgezien van het 3D-printen van hoogwaardige polymeren voor productieonderdelen, met als argumenten de anisotrope eigenschappen, de zwakke hechting tussen de lagen en het hoge holtegehalte van de huidige stand van de techniek. De resultaten van Orion AM vormen een baanbrekende mijlpaal voor de additive-manufacturingindustrie, omdat ze de meest beperkende factoren van de technologie oplossen door mechanische eigenschappen te bereiken die kunnen wedijveren met spuitgieten.
De uitgevoerde tests valideren dat het additive-manufacturingproces van Orion AM PEEK-onderdelen kan produceren met een minimale treksterkte van 95,4MPa en een minimale elasticiteitsmodulus van 3,80GPa, waarmee de mechanische eigenschappen van spuitgieten worden overtroffen. De tests valideren ook dat het proces van Orion AM onderdelen met een laag holtegehalte kan produceren, met een minimale dichtheid van 99,97%. Hoewel FFF-3D-printen nog steeds moeite heeft om de gladde oppervlakteafwerking van spuitgieten te evenaren, bewijzen de behaalde resultaten dat het proces van Orion AM kan worden gebruikt om eindproducten te produceren met mechanische eigenschappen die minstens zo goed zijn als die van spuitgieten, zo niet beter. Gezien de uitdagingen waarmee de wereld vandaag te maken heeft door verstoringen van wereldwijde toeleveringsketens en logistiek, maakt de technologie van Orion AM het mogelijk om echte eindtoepassingen met additive manufacturing te realiseren, waardoor het potentieel verder wordt ontsloten op gebieden zoals de productie van medische hulpmiddelen of lucht- en ruimtevaartcomponenten.
Volg ons
Wilt u meer weten over de oplossingen van Orion AM en hoe deze uw projecten kunnen ondersteunen? Neem dan contact op met een van onze experts.
