Het is heel gebruikelijk geworden om 3D-printen te gebruiken voor de productie van kunststofcomponenten in kleine aantallen of voor experimentele doeleinden. Dit blijft echter grotendeels beperkt tot kunststoffen van lagere kwaliteit of testonderdelen, die later bij de overgang naar productie worden spuitgegoten. Componenten van technische polymeren zoals PEEK worden over het algemeen alleen met spuitgieten geproduceerd – ondanks de hoge gereedschapskosten en de inflexibiliteit van het proces vereisten de eisen aan dichtheid en kristalliniteit altijd het gebruik van meer ‘traditionele’ methoden. Maar ondanks hun voorsprong loopt onze technologie snel in!
Massieve structuren printen
Een van de belangrijkste onderwerpen in de wereld van 3D-printen is de hechting tussen de lagen. Wanneer de verschillende lagen van een print niet goed met elkaar zijn verbonden, is het resulterende product lang niet zo sterk als het zou moeten zijn. Zelfs als de hechting tussen de lagen als goed wordt beschouwd, is een 3D-print doorgaans minder bestand tegen trekkrachten loodrecht op de lagen dan evenwijdig aan de lagen, simpelweg omdat de vorige laag te veel is afgekoeld voordat het nieuwe materiaal werd afgezet. Dit is een van de redenen waarom spuitgieten een veel consistenter resultaat oplevert – er is geen scheiding tussen lagen, zodat in het afgewerkte onderdeel een uniform materiaal ontstaat. Dit geldt voor ‘eenvoudige’ polymeren zoals PLA of ABS, maar nog meer voor complexere materialen zoals PEEK.
Dit was een van de eerste problemen die wij als sleutel tot succes hebben geïdentificeerd voor het printen in technische polymeren zoals PEEK. Met onze bij octrooi aangevraagde technologie zijn we er nu in geslaagd dit probleem met onze nieuwe printers op te lossen. Tijdens een breuktest scheidde dit onderdeel niet langs de lagen, maar bezweek het op dezelfde manier als een spuitgegoten PEEK-onderdeel!
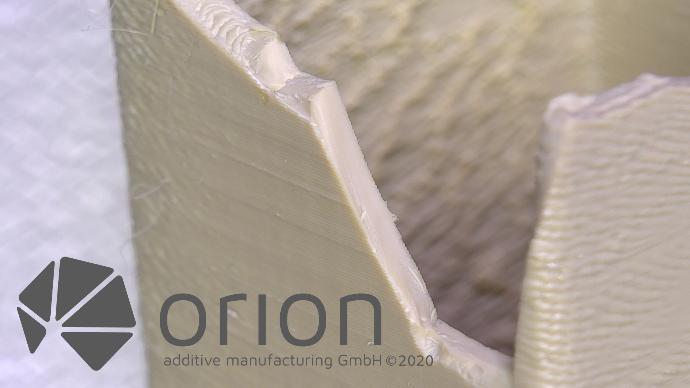
Afb. nr. 1 - Deze breukdoorsnede toont geen scheiding tussen de lagen.
Kristallijne structuren creëren
De meeste materialen die bij 3D-printen worden gebruikt zijn amorf, waardoor ze gemakkelijk te verwerken zijn, maar ze hebben een aantal nadelen in zware omgevingen. Deze groep materialen wordt bij stijgende temperatuur geleidelijk zachter en buigzamer voordat ze volledig smelt, en heeft over het algemeen een lage bestendigheid tegen chemicaliën en spanning. Sommige materialen kunnen onder de juiste omstandigheden echter kristallijne structuren vormen, waardoor ze veel geschikter zijn voor zware omgevingen. Wanneer een materiaal een hoge kristalliniteit heeft, is het tot aan zijn werkelijke smeltpunt stabieler en kan het dus beter weerstand bieden aan chemicaliën en hogere spanningen.
Als in het eindresultaat een kristallijne structuur vereist is, valt 3D-printen meestal af. Het kristalliseren van een materiaal vereist doorgaans een zeer langzaam afkoelproces, wat eenvoudig is wanneer het materiaal in een metalen matrijs zit – wanneer het vrijstaand in een printer staat, is dit echter veel moeilijker. Dankzij de bij octrooi aangevraagde thermische-stralingstechnologie van Orion is ons printproces superieur in het creëren van kristallijne PEEK-prints, zelfs over de lagen heen. In tests met enkele van onze klanten bereikten de met PEEK geprinte onderdelen van Orion zelfs een hogere kristalliniteit dan spuitgegoten onderdelen!

Afb. nr. 2 - De rangschikking van moleculen in amorfe en kristallijne polymeren
Niet alleen PEEK
Het voordeel van onze technieken is dat ze niet beperkt blijven tot PEEK. De neiging om tijdens het afkoelen sterk te vervormen (kromtrekken) is een bekend probleem bij andere materialen zoals ABS. Dit wordt veroorzaakt door de sterke krimp die bij het afkoelen optreedt, waarbij delen van verschillende dikte ongelijkmatig afkoelen. Dit leidt tot interne spanningen en kromtrekken. Door de vervorming hebben de passende oppervlakken, waar afzonderlijke componenten van een product samenkomen, vaak niet precies de vorm die ze zouden moeten hebben, wat resulteert in een eindproduct van lagere kwaliteit of zelfs een defect eindproduct.
Een van de doelen van onze technologie is te voorkomen dat onderdelen te snel afkoelen. Dit hebben we ook toegepast op ABS-onderdelen voor een van onze klanten. Normaal gesproken zouden zij deze onderdelen moeten nabewerken om ervoor te zorgen dat het bovenvlak van plexiglas een luchtdichte afdichting met het geprinte onderdeel vormt; met onze printers is dit niet meer nodig, omdat het onderdeel er zo uitkomt als bedoeld.
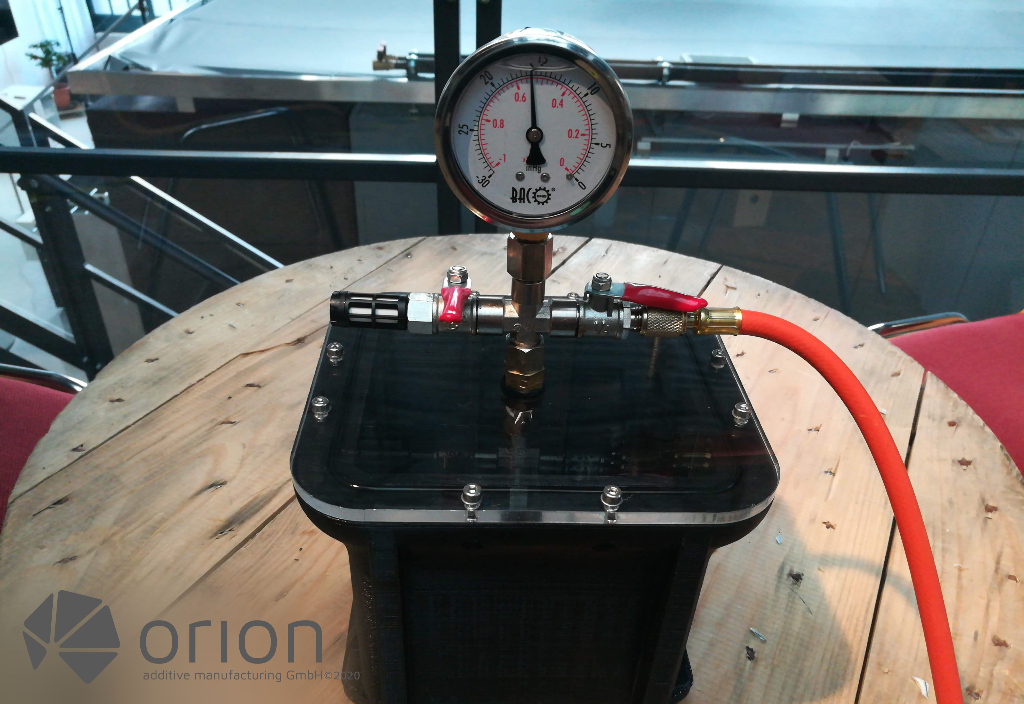
Afb. nr. 3 - Het geprinte onderdeel vormt een luchtdichte afdichting met de plexiglasplaat.
