Inleiding
3D-printen, met name Fused Filament Fabrication (FFF) of Fused Deposition Modeling (FDM), wint in diverse industrieën terrein dankzij de betaalbaarheid, de flexibiliteit en het brede scala aan materialen dat ermee kan worden verwerkt. Hoogwaardige polymeren zoals polyetheretherketon (PEEK) zijn bijzonder aantrekkelijk vanwege hun sterkte en duurzaamheid en vinden toepassing in veeleisende sectoren zoals de lucht- en ruimtevaart en de productie van medische hulpmiddelen¹,².
De toepassing van 3D-printen voor deze kritische toepassingen werd echter belemmerd door de inherente zwakke punten van het FFF-proces. De resulterende structuren zijn vaak zwak en poreus en hebben last van delaminatie, wat de mechanische eigenschappen van het onderdeel aantast³. Door deze inconsistentie in eigenschappen is het moeilijk om onderdelen voor veel toepassingen te certificeren, omdat 3D-geprinte onderdelen traditioneel vervaardigde onderdelen niet zomaar kunnen vervangen⁴.

Afbeelding: meerdere driepuntsbuigproeven, waarbij proefstuk (c) de onthechting tussen de lagen van een horizontaal geprint monster laat zien als gevolg van slecht thermisch beheer. Bron: Zhen, H.
Een onderzoek van Zhang et al. (2023) met de titel "Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts" belicht deze uitdagingen. Ondanks de optimalisatie van een reeks procesparameters en warmtebehandelingsomstandigheden stelde het onderzoek vast dat 3D-geprinte PEEK-onderdelen nog steeds openingen tussen filamenten en tussen lagen vertoonden, wat leidde tot onthechting of delaminatie tussen de lagen. Bovendien waren de mechanische eigenschappen van de onderdelen zelfs na warmtebehandeling sterk anisotroop en sterk afhankelijk van de printstrategie⁵. Deze inconsistentie in resultaten vormt een grote uitdaging voor praktijktoepassingen waarbij onderdelen voor productie moeten worden geprint en een gekwalificeerd proces vereist is.
Het Thermal Radiation Heating-proces (TRH) van Orion
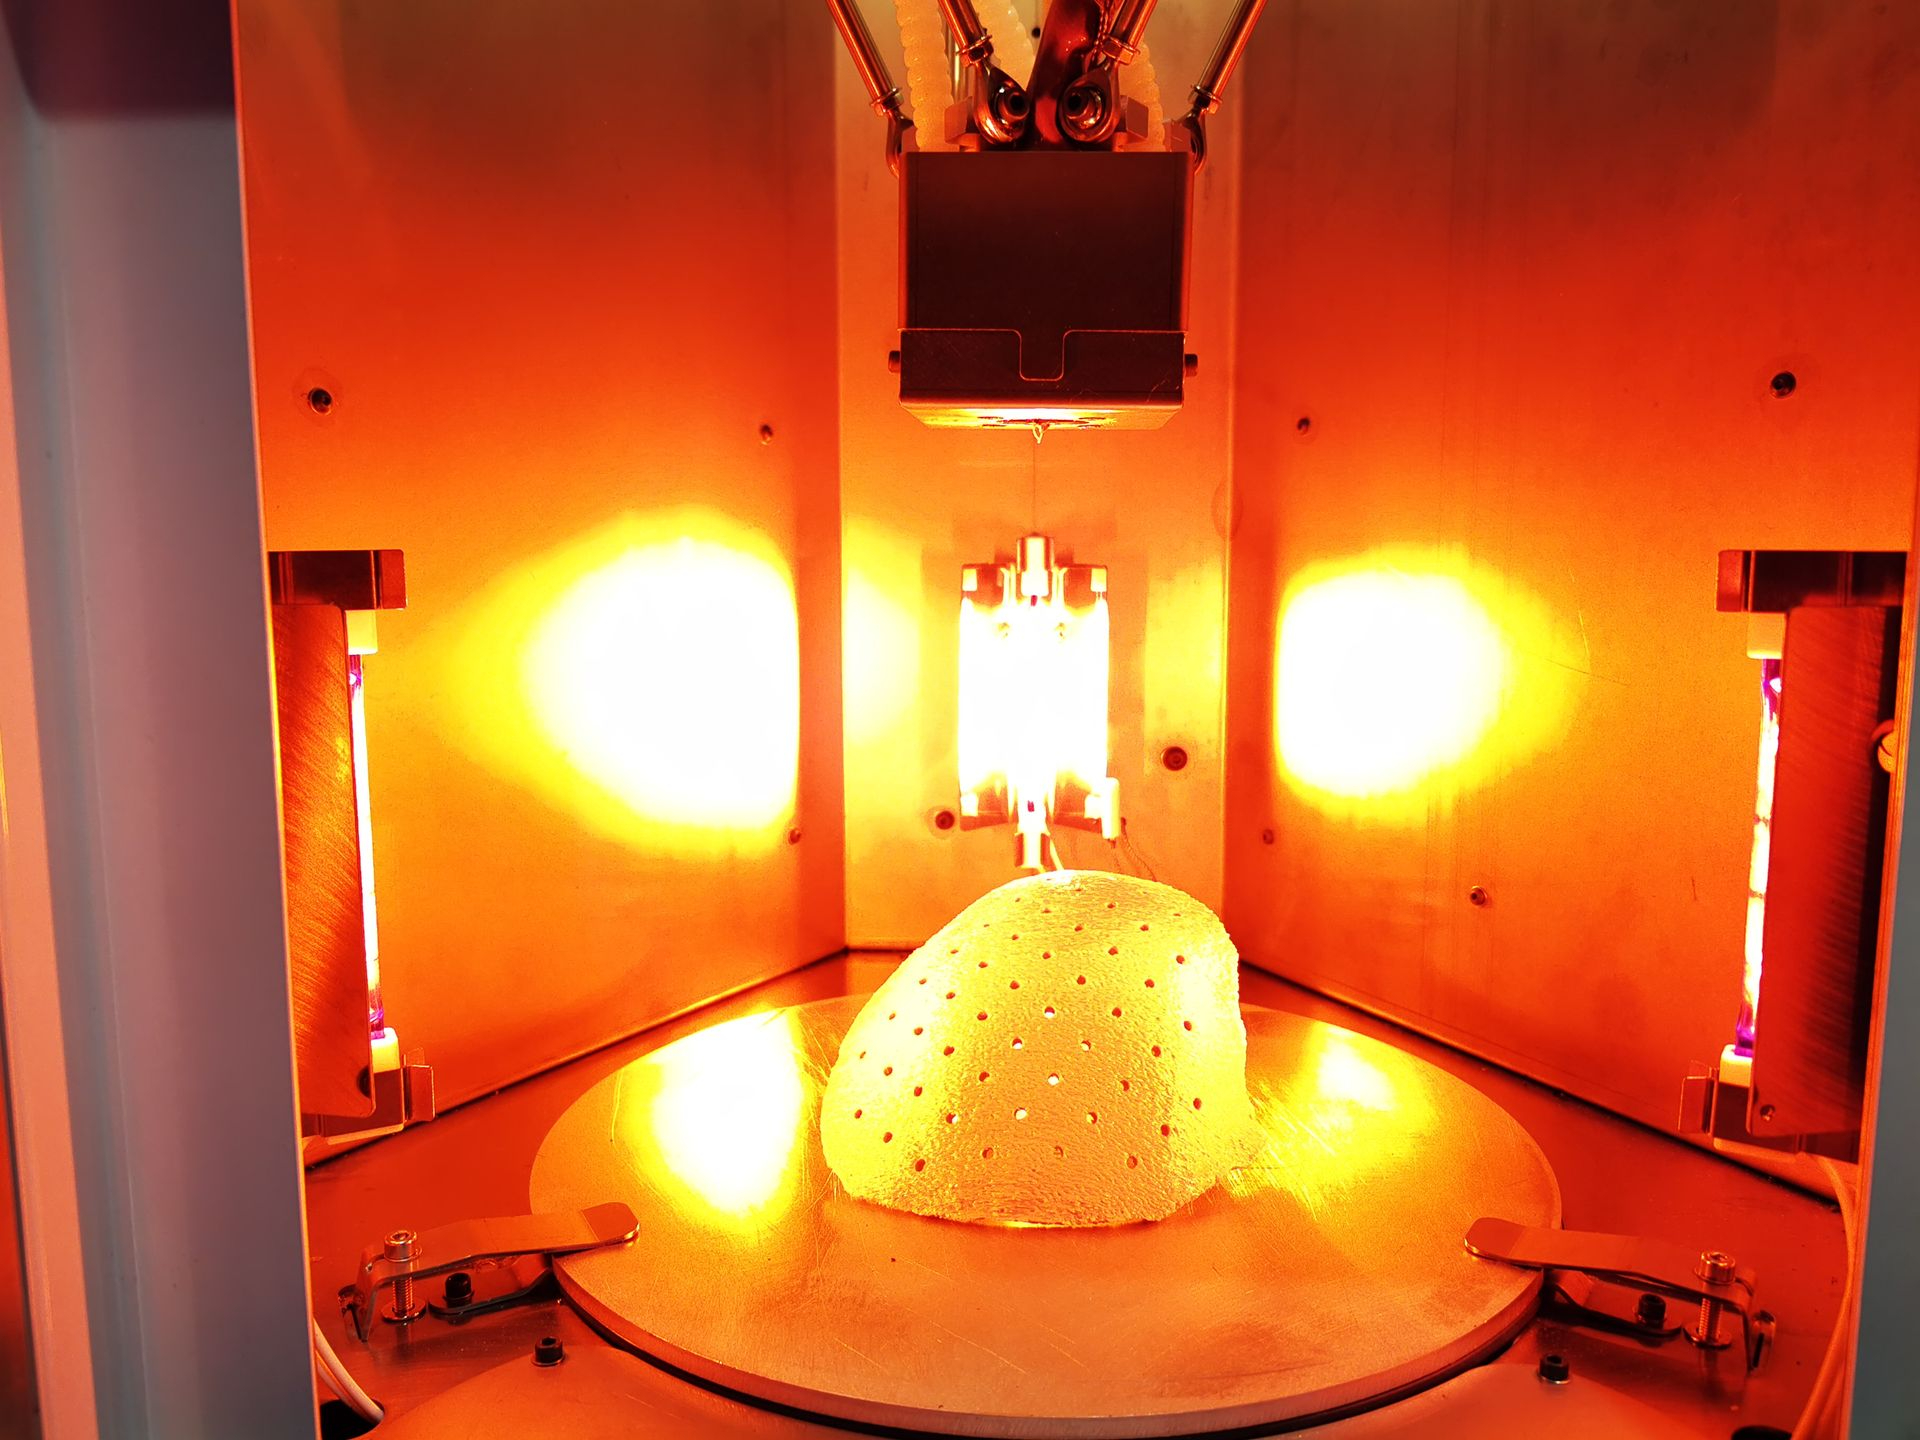
Afbeelding: PEEK-schedelimplantaat 3D-geprint op het Orion-systeem
Orion AM, een leider in additive manufacturing, heeft een bij octrooi aangevraagd 3D-printproces voor hoge temperaturen ontwikkeld dat gebruikmaakt van Thermal Radiation Heating (TRH). Dit innovatieve proces pakt de veelvoorkomende problemen bij 3D-printen aan, zoals een slechte hechting tussen de lagen, porositeit en anisotroop gedrag, die vaak worden waargenomen bij FFF-3D-printen.
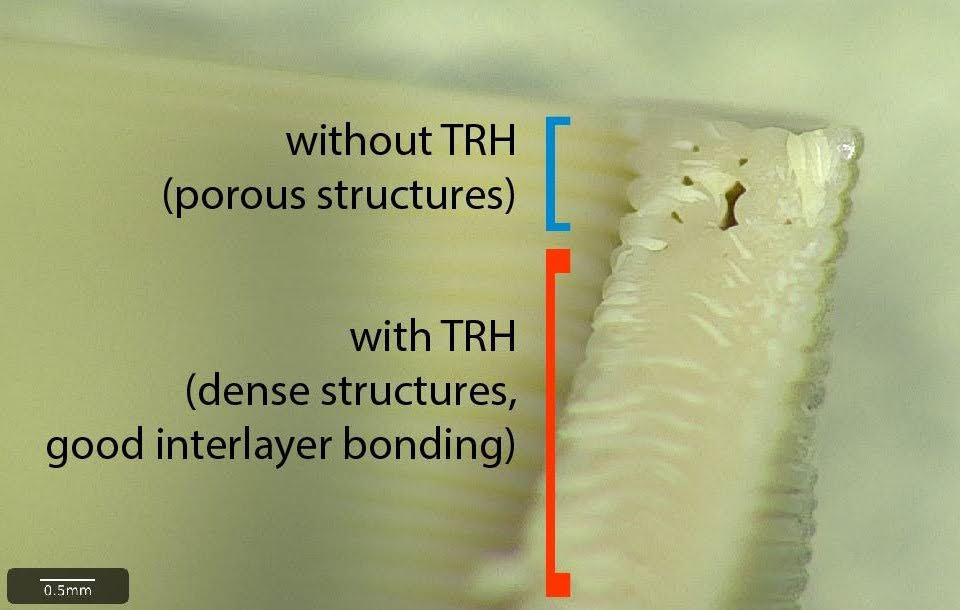
Afbeelding: demonstratie van porositeit in een 3D-geprint PEEK-
onderdeel wanneer TRH niet wordt gebruikt
Het TRH-proces van Orion is baanbrekend op het gebied van additive manufacturing. Het geavanceerde thermische beheer van het TRH-proces zorgt ervoor dat printbanen en lagen tijdens het printproces met elkaar versmelten, waardoor een homogene structuur zonder holten of openingen tussen de lagen ontstaat, met de sterkte en dichtheid van spuitgieten als resultaat. Dit elimineert het anisotrope gedrag dat doorgaans met 3D-geprinte onderdelen wordt geassocieerd, wat betekent dat de vulhoek, een gangbare parameter in 3D-printstrategieën, geen invloed heeft op de sterkte van de prints. De geproduceerde onderdelen bereiken een holtegehalte van minder dan 0,05% of een relatieve dichtheid van 99,95%, wat betekent dat ze zich gedragen als spuitgegoten onderdelen, wat verder bijdraagt aan het vrijwel isotrope gedrag.
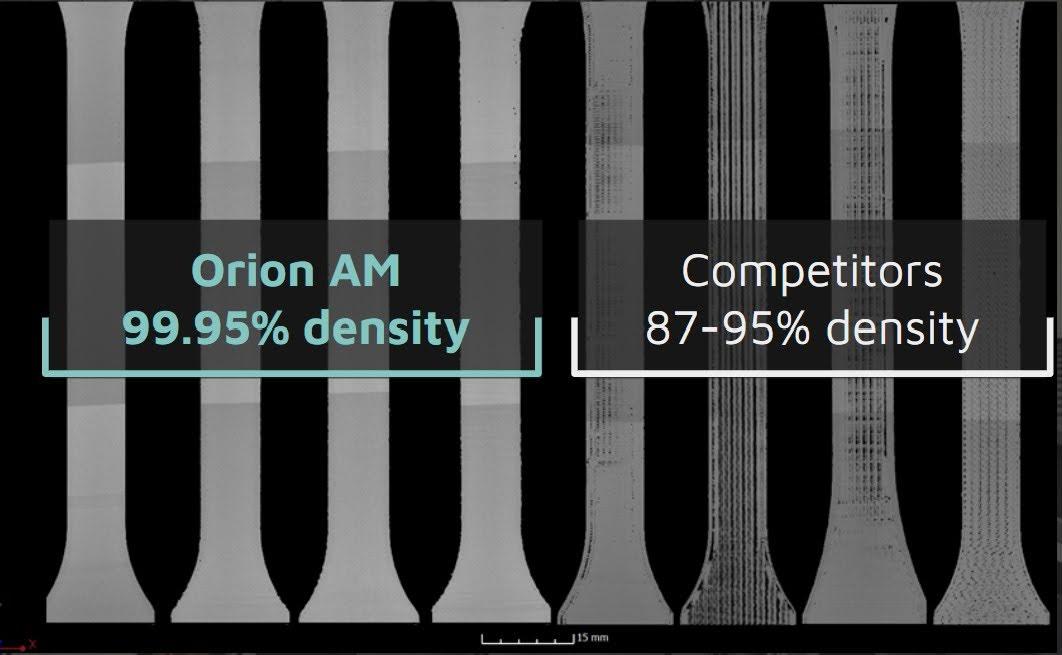
Afbeelding: het TRH-proces van Orion bereikt een relatieve dichtheid van 99,95%
vergeleken met concurrerende technologieën
Dit isotrope gedrag heeft belangrijke gevolgen voor de productie van onderdelen. Het betekent dat onderdelen tijdens het printen niet hoeven te worden georiënteerd voor optimale sterkte en dat er geen compromissen hoeven te worden gesloten wat betreft de sterkte van het onderdeel. Dit maakt analyses van onderdelen eenvoudiger, wat leidt tot eenvoudigere kwalificatie en certificering van onderdelen, een cruciale factor in sectoren zoals de lucht- en ruimtevaart en medische toepassingen.
Bovendien kan het TRH-proces niet alleen in-situ een hoge kristalliniteit bereiken zonder dat nabewerking of warmtebehandeling nodig is, maar bevordert het ook de kristallisatie van PEEK tussen de lagen. Deze opmerkelijke prestatie van het TRH-proces van Orion is het resultaat van het nauwkeurige thermische beheer van de hoge temperaturen tijdens het printen. Het bewijs van deze kristallisatie tussen de lagen is te zien aan de hoge treksterkte en modulus in de ZX-oriëntatie, zoals weergegeven in de onderstaande samenvattende tabel. Deze kristallisatie tussen de lagen draagt aanzienlijk bij aan de superieure mechanische eigenschappen van de 3D-geprinte onderdelen en bevestigt verder de effectiviteit van het TRH-proces van Orion.
De tabel toont de resultaten van tests met verschillende soorten PEEK-filament met het TRH-proces van Orion. De gegevens tonen de prestaties van het proces aan, met waarden voor treksterkte, modulus en rek die vergelijkbaar zijn met die van spuitgieten.
Deze resultaten bewijzen de effectiviteit van het TRH-proces van Orion bij het produceren van hoogwaardige, consistente 3D-geprinte onderdelen en effenen de weg voor een bredere industriële toepassing van 3D-printen.

Het belang van kwalificatie en certificering
 Afbeelding: treksterktetests van 3D-geprinte PEEK-proefstukken, geprint met het TRH-proces van Orion
Kwalificatie en certificering van onderdelen zijn cruciaal voor de industriële toepassing van 3D-printen. In sectoren zoals de lucht- en ruimtevaart en de productie van medische hulpmiddelen, waar de eisen streng zijn, moeten de gebruikte onderdelen voldoen aan hoge normen voor kwaliteit en consistentie. De gegevens die met het TRH-proces van Orion zijn verkregen, vormen een belangrijke stap naar de prekwalificatie van een 3D-printproces voor industrieel gebruik⁶.
De bijdrage van Orion aan de Emirates Lunar Mission
De expertise van Orion in het 3D-printen met PEEK werd erkend door de European Space Agency (ESA), toen Orion werd geselecteerd om bij te dragen aan de Emirates Lunar Mission. De Rashid-rover, onderdeel van deze missie, heeft kleine monsterpanelen op de buitenranden van zijn wielen om te testen hoe verschillende materialen bestand zijn tegen het schurende maanoppervlak6. Orion werd benaderd vanwege zijn bedrevenheid in het 3D-printen van PEEK en leverde een hoogwaardig monster voor dit experiment⁷.

Afbeelding: experimentele monsters bevestigd op de wielen van de Rashid-rover. Bron: ESA
Deze samenwerking getuigt van het vertrouwen in het TRH-proces van Orion en het potentieel ervan voor de productie van onderdelen die bestand zijn tegen de zware omstandigheden in de ruimte. Zoals Aidan Cowley van het ExPeRT-team (Exploration Preparation, Research, and Technology) van ESA zei: “Dit is een kans om de maan echt aan te raken en te zien hoe materiaaltechnologieën waaraan we al werken zich gedragen in de werkelijke maanomgeving".
Toekomstige ontwikkelingen en conclusie
De toekomst van 3D-printen ligt in het vermogen om hoogwaardige, consistente onderdelen te produceren die voldoen aan de strenge normen van sectoren zoals de lucht- en ruimtevaart en de productie van medische hulpmiddelen. Het bij octrooi aangevraagde TRH-proces van Orion voor PEEK is een belangrijke stap in die richting en biedt een oplossing voor de problemen van een slechte hechting tussen de lagen en porositeit die het potentieel van 3D-geprint PEEK voorheen beperkten.
De ontwikkeling van dit proces getuigt niet alleen van het innovatievermogen en de technische capaciteiten van Orion, maar betekent ook een belangrijke vooruitgang op het gebied van 3D-printen. Nu onderdelen kunnen worden geproduceerd met een sterkte en dichtheid die vergelijkbaar zijn met spuitgegoten onderdelen, nemen de toepassingsmogelijkheden van 3D-geprint PEEK snel toe.
De toekomst van 3D-printen met PEEK ziet er veelbelovend uit, met potentieel voor aanzienlijke vooruitgang in diverse industrieën. Met de voortdurende ontwikkeling en verfijning van processen zoals het TRH-proces van Orion kan het volledige potentieel van dit veelzijdige materiaal worden benut.
* Klik hier om deze whitepaper als pdf te downloaden
Referenties:
-
All3DP. (2021). PEEK 3D Printing – The Ultimate Guide. Geraadpleegd via https://all3dp.com/1/peek-3d-printer/
- ESA. (2021). 3D printing for space: the additive revolution. Geraadpleegd via https://www.esa.int/Science_Exploration/Human_and_Robotic_Exploration/Research/3D_printing_for_space_The_Additive_Revolution
- Ziemian, C., Sharma, M., & Ziemian, S. (2019). Effects of the Fused Deposition (FDM) 3D Printing Process on the Physicochemical Properties of PEEK Medical Devices. Polymers, 11(5), 799. Geraadpleegd via https://www.mdpi.com/2073-4360/11/5/799/pdf?version=1556962902
- Sood, A. K., Ohdar, R. K., & Mahapatra, S. S. (2012). Parametric appraisal of mechanical property of fused deposition modelling processed parts. Materials & Design, 31(1), 287–295. Geraadpleegd via https://www.sciencedirect.com/science/article/pii/S0261306912000797
- Zhang, Y.; Zhang, Y.; Zhang, H.; Zhang, G.; Li, D.; Shi, Y.; Li, Z.; Li, D. Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts. Polymers 2023, 15, 2209. https://www.mdpi.com/2073-4360/15/9/2209
- Cantrell, J. T., Rohde, S., Damiani, D., Gurnani, R., DiSandro, L., Anton, J., Young, A., Jerez, A., Steinbach, D., Kroese, C., & Ifju, P. (2017). Experimental characterization of the mechanical properties of 3D-printed ABS and polycarbonate parts. Rapid Prototyping Journal, 23(4), 811–824. Geraadpleegd via https://www.sciencedirect.com/science/article/pii/S0264127517301478
- ESA. (2023). ESA to touch Moon from wheels of UAE Rashid rover. Geraadpleegd via https://www.esa.int/Enabling_Support/Space_Engineering_Technology/ESA_to_touch_Moon_from_wheels_of_UAE_Rashid_rover
