目的
TNOの業務目標の一つは、Orionが造形した試験片の機械的特性を測定・確立することです。
もう一つの目標は、Orionが製造したすべての試験片の品質を、目視および顕微鏡で可視化することです。
FDM 3Dプリンティング
熱溶解積層法(FDM:Fused Deposition Modeling、またはFFF:Fused Filament Fabrication)は、材料押出方式に属する積層造形プロセスであり、最も広く使用されている3Dプリンティング技術です。一般的なFDM 3Dプリンティングでは、プラスチックフィラメントを用いて水平な層を造形しますが、通常は層間接着が非常に弱くなります。これは、部品の強度が異方性(等方性/均一ではない)であり、Z方向(垂直方向)の引張強度が一般に弱いことを意味します。
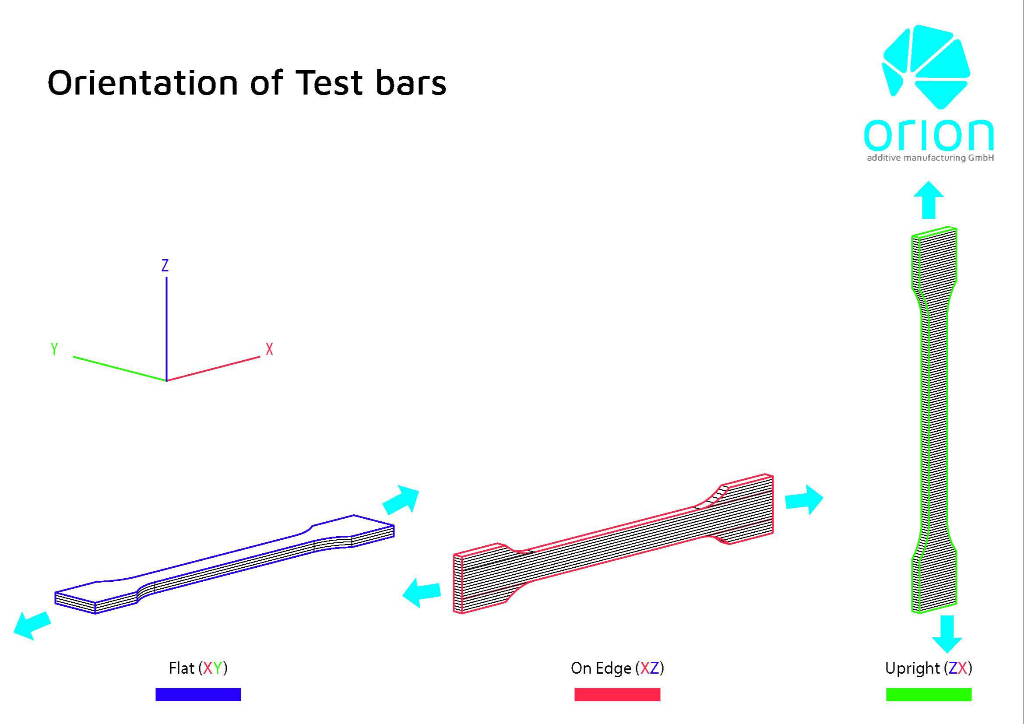
Springer Linkの 記事 3D Hubsによると、「インフィル50%でABSを水平方向に造形した引張試験片を垂直方向に造形した試験片と比較したところ、XおよびY造形方向の引張強度はZ方向のほぼ4倍(17.0 MPa対4.4 Mpa)であり、破断までの伸びはほぼ10倍(4.8%対0.5%)であった。」
FDMでは通常、Z方向の引張強度はXY方向の1/4にとどまります。しかしOrion AMの技術は、熱放射を照射して部品を加熱することで層同士を融着させ、この問題を解決します。これにより、より強い部品が得られるだけでなく、水密性も実現します。
引張強度
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
弾性率
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
熱放射加熱(TRH)技術
FFFプロセスによる積層造形では、特にPEEKなどの高性能ポリマーで、通常は層間接着が弱くなります。その結果、強度に異方性が生じ、Z方向の引張応力が材料強度のわずか10%にとどまることもあります。
Orion AM独自の技術は、造形物をあらゆる方向から最高300 °Cまで効率的に加熱し、層間接着を高めて機械的強度を向上させます。これにより、インプラントや航空宇宙部品などの機能的な最終製品部品が得られます。
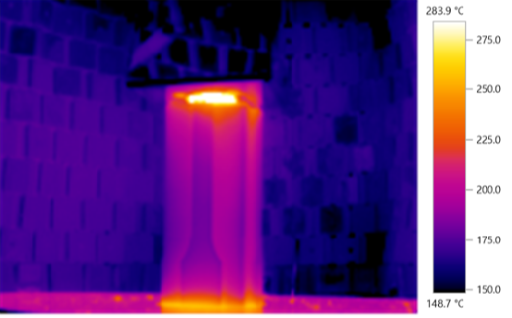
PEEK 3Dプリント部品を最高300 °Cまで加熱するTRH技術
Orion TRHあり
-積層痕が見えない
-均質な構造
-良好な層間接着
-高強度
-最終製品部品に適している
TRHなし
- 積層痕が見える
-多孔質の構造
-弱い層間接着
-低強度
-試作品にのみ適している
機械的試験結果
Instron万能試験機で測定したISO 527-1BA試験片
測定中のひずみ速度は1 mm/で一定に保持
弾性率は0,05% - 0,25%のひずみ範囲の回帰勾配により算出。
弾性率
最大引張強度
結論
結論として、TNOは造形部品が全体として許容できる品質であると判断しました。エッジ部にはやや過剰押出が見られ、引張試験時に応力集中を引き起こす可能性があります。また、TNOはサンプルC170 & C185を比較した結果、レイヤーヒーターによる顕著な機械的差異は見られないことを確認しました。ただし、2つのサンプルを比較すると、わずかな外観上の差異が見られ、角部の輪郭がやや不明瞭になっています。機械的試験結果については、E(ボックス)サンプルで高い弾性率が測定されており、統計的に試験片と差がないことをTNOは確認しました。最後に、TNOは引張試験片の破断が複数の造形層にわたっていることを確認しており、これは良好な層間接着を示しています。


ご支援と謝辞
本プロジェクトはAMableコンソーシアムの支援により実現しました。ご協力いただいた以下の方々に心より感謝申し上げます:Phanindra Giddaluri氏( MonitorFish)、Rob Kleijnen氏( Inspire AG)、そして最後にGuy Bex氏( TNO のご協力に感謝いたします。皆様のご協力に心より御礼申し上げます。
