少量生産や試験用のプラスチック部品の製造に3Dプリンティングを使用することは、かなり一般的になっています。しかし、その多くは低グレードのプラスチックや試験部品に限られており、量産段階では射出成形に移行します。PEEKなどのエンジニアリンググレードのポリマー製部品は、一般に射出成形でのみ製造されています。金型コストが高くプロセスの柔軟性に欠けるにもかかわらず、密度と結晶化度に対する要求から、常により「従来型」の方法が必要とされてきたのです。しかし、先行する従来技術に対し、当社の技術は急速に追い上げています!
中実構造の造形
3Dプリンティングの世界における主要なテーマの一つが層間接着です。造形物の各層が適切に接着されていないと、完成品は本来あるべき強度にはほど遠いものになります。実際、層間接着が良好とみなされる場合でも、新しい材料を積層する前に直前の層が冷えすぎてしまうため、3Dプリント品は一般に層に平行な方向よりも層に垂直な方向の引張に対して弱くなります。これが、射出成形ではるかに安定した結果が得られる理由の一つです。層間の分離がなく、完成部品が均一な材料となるからです。これはPLAやABSなどの「基本的な」ポリマーにも当てはまりますが、PEEKのようなより複雑な材料ではさらに顕著です。
これは、PEEKなどのエンジニアリンググレードのポリマーによる造形を成功させる鍵として、当社が最初に特定した課題の一つでした。当社の特許出願中の技術を用いることで、新しいプリンターでこの問題を克服することができました。破壊試験において、この部品は層に沿って分離することなく、射出成形PEEK部品と同様の形で破壊しました!
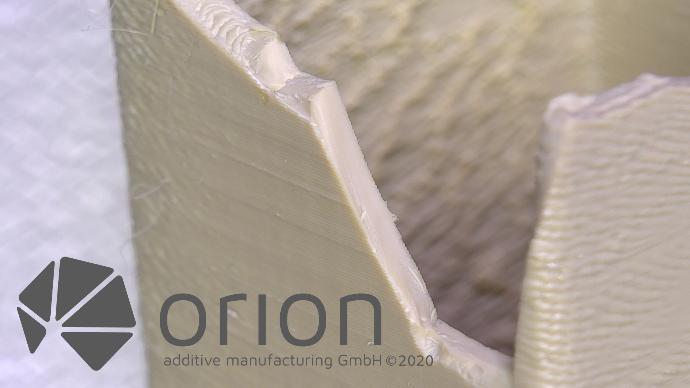
図1 - この破断面には層間の分離が見られません。
結晶構造の形成
3Dプリンティングに使用される材料のほとんどは非晶質で、扱いやすい反面、過酷な環境ではいくつかの欠点があります。この種の材料は、完全に溶融する前に温度上昇とともに徐々に軟化してしなやかになり、一般に薬品や応力に対する耐性が低くなります。一方、適切な条件下で結晶構造を形成できる材料もあり、過酷な環境にはるかに適しています。結晶化度の高い材料は、実際の融点まで安定性が高いため、薬品やより高い応力に耐えることができます。
最終製品に結晶構造が求められる場合、通常3Dプリンティングは選択肢から外れます。材料を結晶化させるには通常、非常にゆっくりとした冷却プロセスが必要であり、材料が金属製の金型に充填されている場合は容易ですが、プリンター内で自立している状態でははるかに困難です。Orionの特許出願中の熱放射技術により、当社の造形プロセスは層をまたいでも結晶性のPEEK造形物を形成する点で優れています。一部のお客様と実施した試験では、OrionのPEEK造形部品が射出成形部品よりもさらに高い結晶化度を達成しました!

図2 - 非晶質ポリマーと結晶性ポリマーの分子配列
PEEKだけではありません
当社の技術の利点は、PEEKだけに限定されないことです。冷却時に大きく変形する(反る)傾向は、ABSなど他の材料でもよく知られた問題です。これは冷却時に大きな収縮が生じ、厚さの異なる部分が不均一な速度で冷えることが原因です。その結果、内部応力と反りが発生します。変形により、製品の個別部品同士が接する嵌合面が本来の形状にならないことが多く、品質の低い、あるいは不良の最終製品になってしまいます。
当社技術の目的の一つは、部品が急速に冷えすぎないようにすることです。当社はこれをあるお客様のABS部品にも適用しました。通常、プレキシガラスの上面が造形部品と気密シールを形成するよう、これらの部品には後処理が必要でしたが、当社のプリンターを使用することで部品が意図したとおりに仕上がるため、その必要がなくなりました。
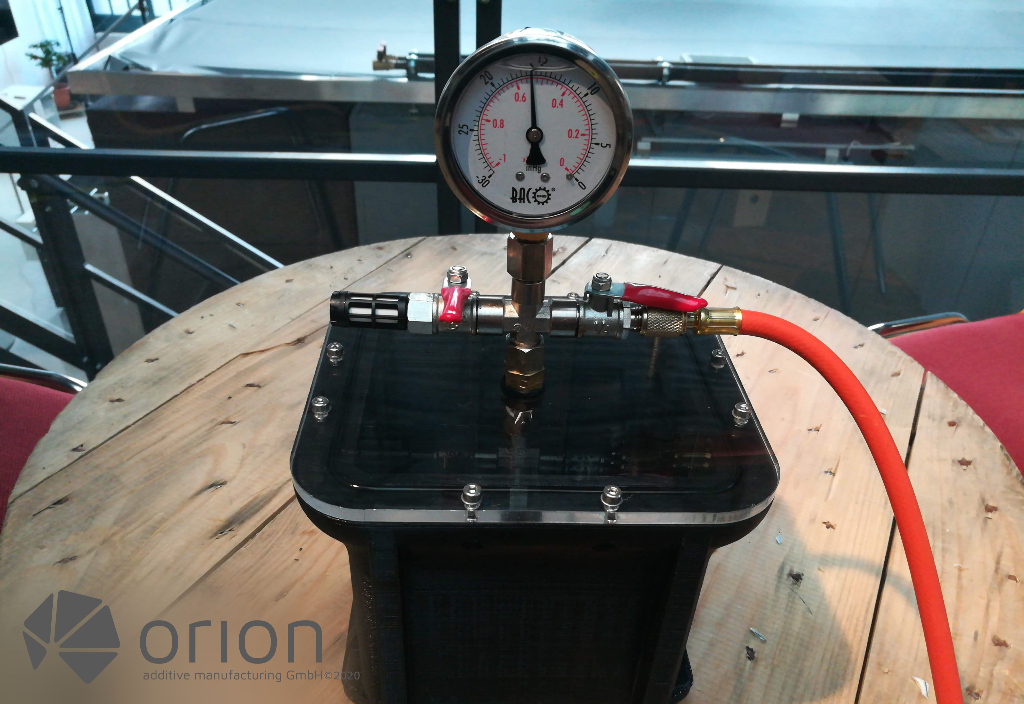
図3 - 造形部品がプレキシガラス板と気密シールを形成しています。
