Nonostante gli oltre 30 anni di storia della produzione additiva (AM), la stampa 3D di termoplastici a estrusione mediante Fused Filament Fabrication (FFF) si è finora limitata soprattutto alla produzione di prototipi o modelli di prodotti. Tra i metodi di lavorazione per la produzione di parti industriali di uso finale, la FFF sembra una tecnologia improbabile e poco plausibile. Ciò è dovuto in gran parte ai limiti non solo dei materiali, ma anche alla mancanza di innovazione nei processi per tali materiali.
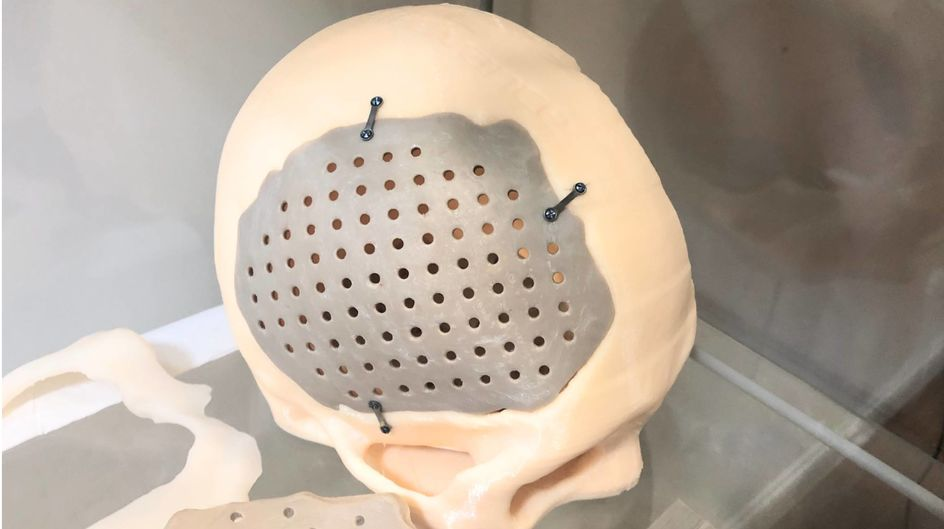
Negli ultimi anni i polimeri ad alte prestazioni (HPP) sono stati introdotti come filamenti per stampanti 3D FFF. Questi materiali mantengono eccezionali proprietà meccaniche, termiche e chimiche anche negli ambienti più ostili al mondo, come alte temperature, alte pressioni e sostanze chimiche corrosive. Tra queste plastiche straordinarie, il PEEK (polietere etere chetone) possiede le proprietà più straordinarie di tutte grazie alla sua natura semicristallina. Il PEEK può essere impiegato per realizzare parti per le applicazioni più impegnative, come componenti dei pistoni all'interno di un motore, applicazioni in ultra-alto vuoto nel settore aerospaziale e persino impianti medicali come una placca cranica.
Impianto cranico in PEEK
Fonte: Evonik
Tuttavia, utilizzare stampanti 3D per realizzare componenti in materiali come il PEEK è stato finora in gran parte impossibile o poco pratico a causa delle elevate temperature di lavorazione. La maggior parte delle stampanti 3D sul mercato che dichiarano di stampare il PEEK dispone di camere riscaldate che raggiungono al massimo 150°C, temperatura sufficiente a raggiungere la transizione vetrosa del PEEK ma che produce una debole adesione tra gli strati e una bassa cristallinità. Nel tentativo di migliorare le proprietà, i produttori suggeriscono di ricuocere i pezzi stampati marroni e amorfi per ottenere un pezzo beige chiaro con una cristallinità più elevata. Sebbene i pezzi ricotti sembrino più cristallini, le strutture cristalline esistono solo all'interno di ciascuno strato e non si formano tra gli strati, con il risultato che le stampe restano deboli nell'orientamento Z. I processi a temperatura più bassa comportano inoltre un elevato contenuto di vuoti, perché i cordoni stampati non si fondono bene tra loro, indebolendo ulteriormente i pezzi stampati.
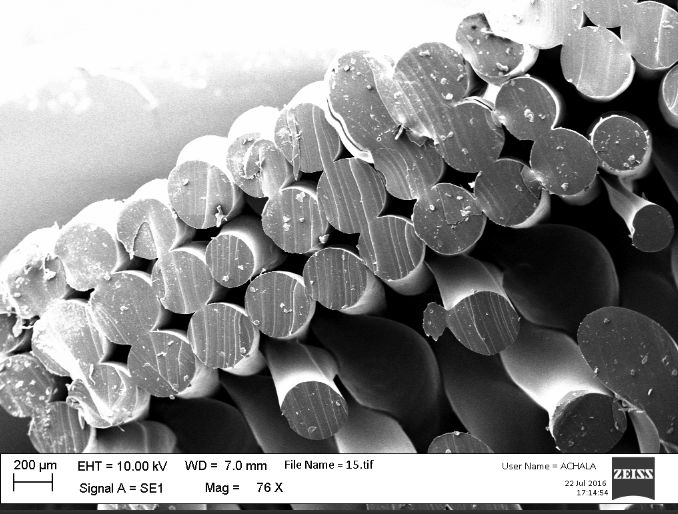
Pezzi stampati in FFF con numerosi vuoti interni
Fonte: Dr. Achala de Mel
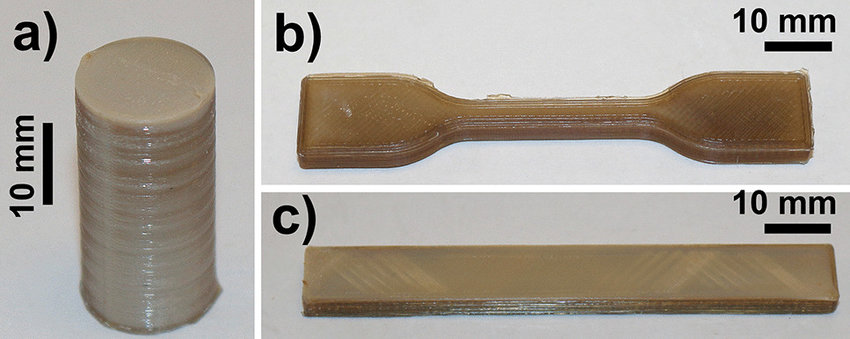
Pezzi in PEEK amorfo stampati in 3D.
Fonte: Challa et al. (2022).
Pertanto, affinché una stampante 3D possa realizzare un pezzo in HPP, il suo estrusore non solo deve raggiungere l'alta temperatura necessaria a fondere il filamento, ma deve anche mantenere il materiale depositato in precedenza a una temperatura sufficientemente elevata da favorire l'adesione tra linee di stampa e strati. Quest'ultimo aspetto è l'ostacolo decisivo che le stampanti 3D devono superare per produrre pezzi strutturalmente robusti in HPP. Se ciò viene ottenuto, i due strati non si comportano più come due strati separati, ma come un unico pezzo denso al 100%, completamente solido e uniforme in tutto il suo volume. La ricottura dei pezzi non migliora la densità né risolve la debole adesione tra gli strati.
L'approccio di Orion AM alla stampa 3D del PEEK
Orion Additive Manufacturing GmbH ha messo a frutto oltre 9 anni di esperienza nella ricerca e sviluppo dell'estrusione FFF per creare uno dei sistemi di stampa 3D industriale più avanzati. Il processo, in attesa di brevetto, prevede l'applicazione di calore direttamente al materiale tramite radiazione termica, anziché riscaldare l'aria per convezione. La radiazione termica richiede meno energia perché il calore viene irradiato verso il pezzo, mentre nei sistemi a convezione l'aria viene riscaldata e poi fatta circolare, con conseguenti notevoli perdite di calore e gradienti di temperatura, poiché l'aria calda si raffredda mentre scorre nel sistema.
“Sono i migliori risultati che abbiamo mai visto finora.”
I polimeri semicristallini come il PEEK traggono grande vantaggio da questo approccio, perché le strutture cristalline devono formarsi lentamente ad alte temperature. Se il PEEK viene raffreddato troppo rapidamente dal suo punto di fusione, il materiale risulta amorfo e meno resistente rispetto allo stato semicristallino. Il processo Thermal Radiation Heating (TRH) di Orion AM non solo fonde gli strati tra loro, ma consente anche la formazione in situ delle strutture semicristalline del PEEK durante il processo di stampa ad alta temperatura.
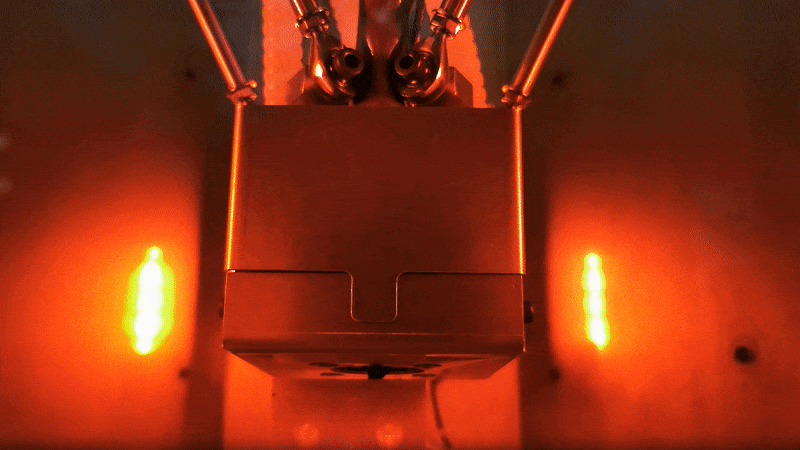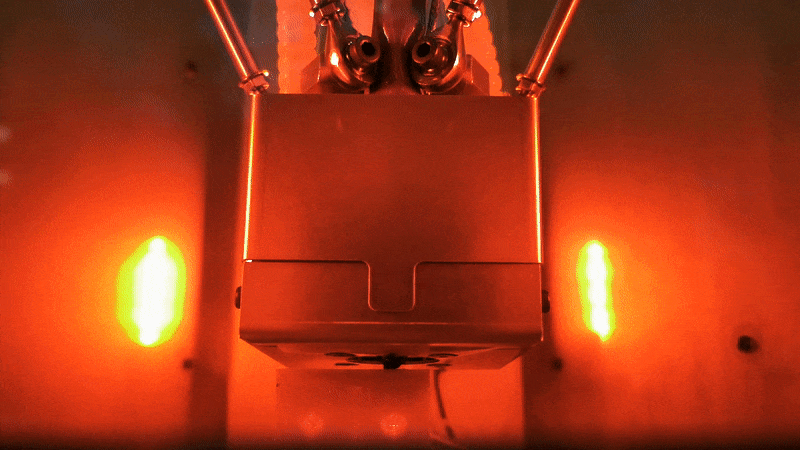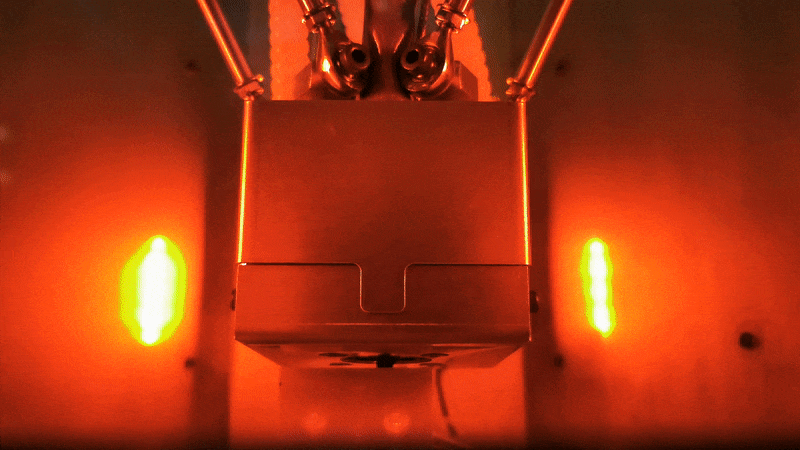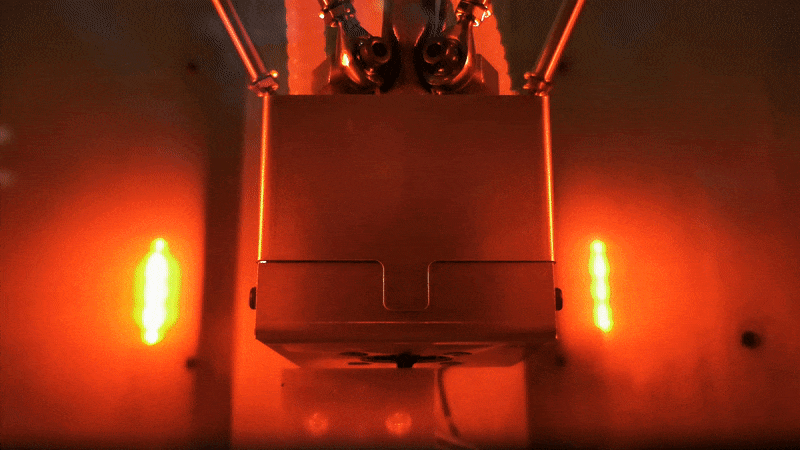
Il processo Thermal Radiation Heating (TRH) di Orion AM
Fonte: Orion AM
Il processo di Orion AM non è vantaggioso solo per i polimeri semicristallini come il PEEK: può infatti essere utilizzato per migliorare l'adesione tra gli strati nel processo FFF per praticamente tutti i termoplastici, come PEKK, PAEK, PPSU, PEI (ULTEM) e persino TPI (poliimmide termoplastica, nota generalmente con il marchio registrato Kapton di DuPont). L'obiettivo di Orion AM è migliorare non solo l'adesione tra gli strati, ma anche la porosità, contribuendo a ridurre il degassamento e a rendere possibili applicazioni di uso finale nello spazio. Il risultato della tecnologia TRH è che, quando è attivata, elimina completamente i vuoti interni. Ciò significa che le proprietà meccaniche saranno paragonabili a quelle dello stampaggio a iniezione e che, inoltre, anche le proprietà di degassamento verranno preservate.
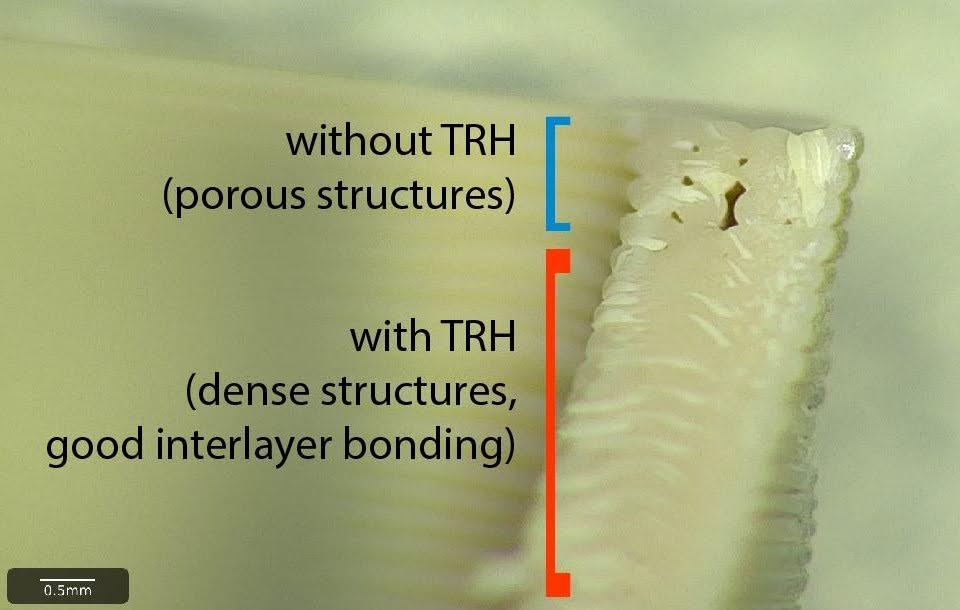
Effetto del processo Thermal Radiation Heating (TRH) di Orion AM sulla porosità
Fonte: Orion AM
Resistenza e densità da stampaggio a iniezione in una stampa 3D in PEEK
Fin dall'inizio dello sviluppo del processo di Orion AM, l'obiettivo è stato ottenere proprietà meccaniche competitive con lo stampaggio a iniezione. Questo obiettivo avrebbe sbloccato il potenziale della produzione additiva per la realizzazione di parti di uso finale per un'ampia gamma di applicazioni nel settore medicale e nell'industria aerospaziale.
Grazie a numerosi esperimenti e al supporto della piattaforma di machine learning di xT, la tecnologia di Orion AM ha ottenuto proprietà meccaniche con una densità del 99.9%, superando persino la resistenza dello stampaggio a iniezione.
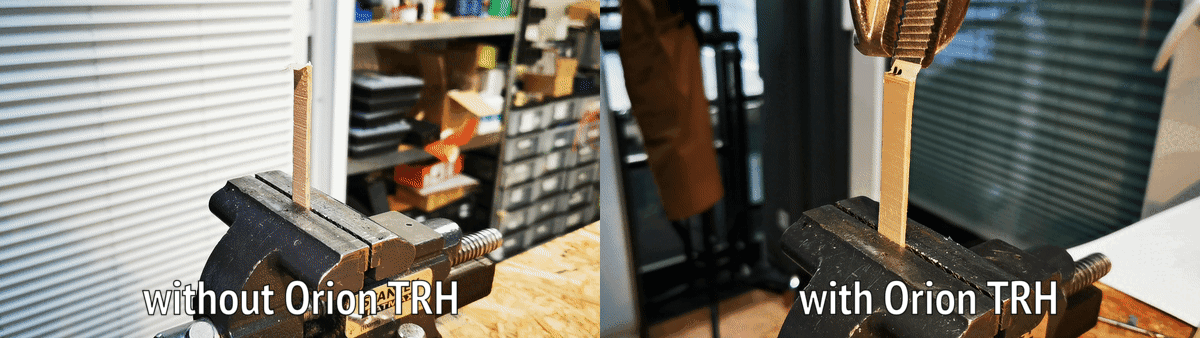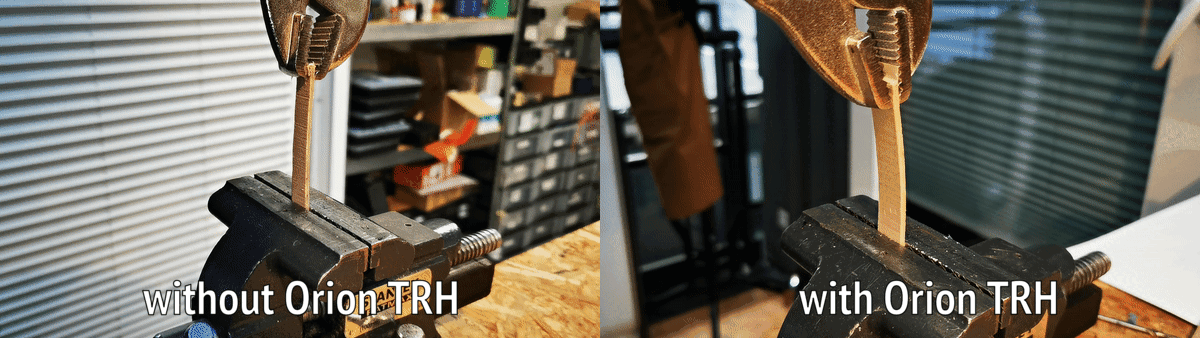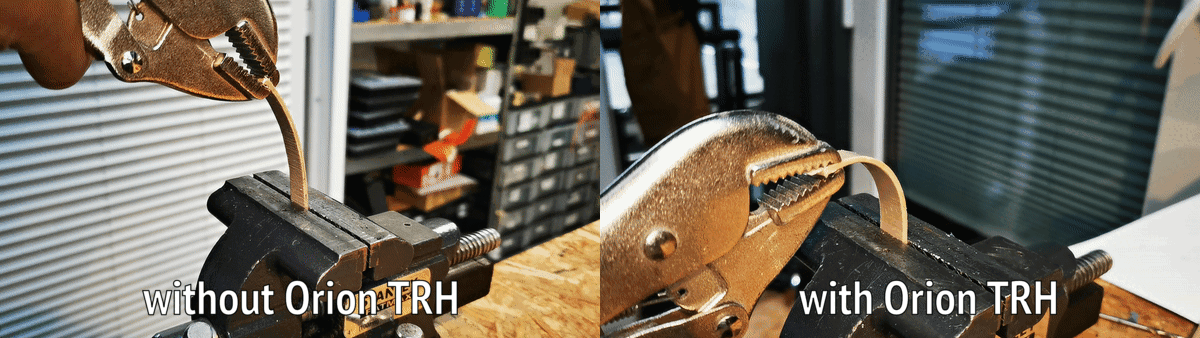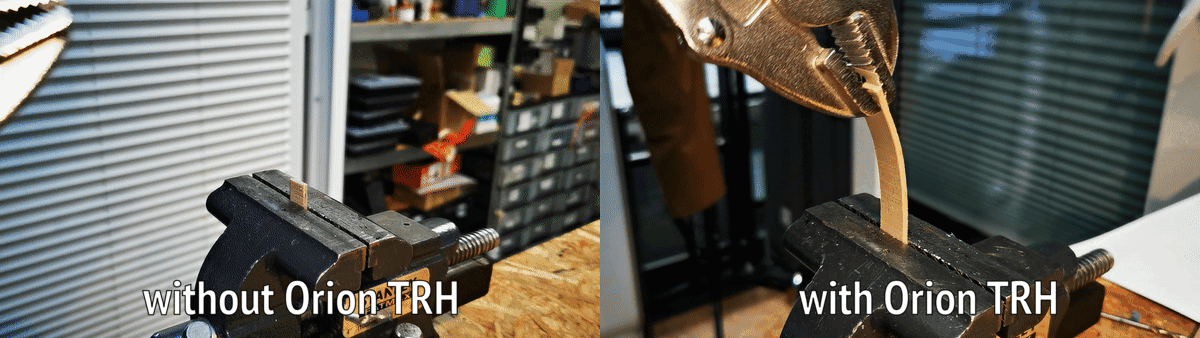
Confronto del processo TRH di Orion AM
Fonte: Orion AM
In uno studio indipendente condotto dal Politecnico di Varsavia è stato dimostrato che il processo TRH di Orion AM ha raggiunto una densità compresa tra il 99.95% e il 99.98% nei provini in PEEK stampati in 3D. I provini sono stati stampati in orientamento piano e verticale con KetaSpire® PEEK AM Filament MS NT1 (PEEK naturale) e KetaSpire® PEEK AM Filament CF10 LS1 (PEEK caricato fibra di carbonio) forniti da Solvay.
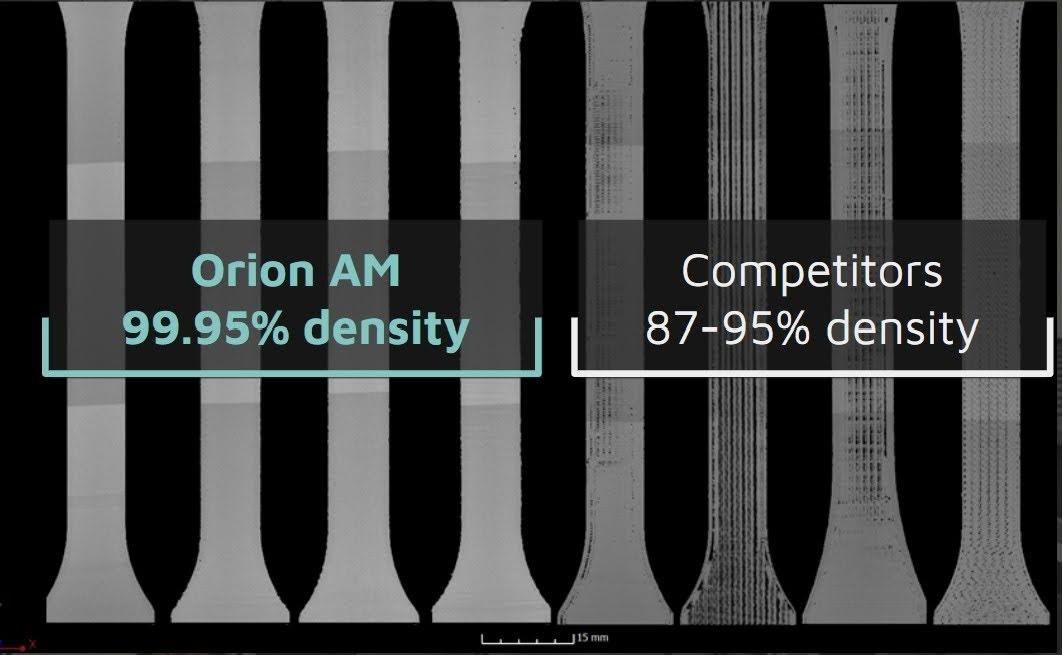
Densità dei provini in PEEK con il TRH di Orion AM rispetto ad altri processi
Fonte: Orion AM
Per valutare le migliori tecnologie di stampa 3D con i propri filamenti in PEEK, Solvay ha creato il Solvay Printer Evaluation Program (S-PEP) per valutare le proprietà meccaniche ottenute dalle stampe di diversi sistemi industriali di stampa 3D. Per questi studi, i provini di trazione in PEEK vengono preparati con KetaSpire® PEEK AM Filament MS NT1 di Solvay secondo la norma DIN EN ISO 527-2 1BA in diversi orientamenti. I provini vengono poi testati da Solvay e i risultati vengono confrontati con le proprietà del PEEK stampato a iniezione. Le prove di trazione hanno dimostrato che il processo di Orion AM è in grado di ottenere proprietà meccaniche superiori alla resistenza dello stampaggio a iniezione, anche nell'orientamento Z, che è solitamente quello più penalizzato dalla debole adesione tra gli strati. La resistenza a trazione è risultata compresa tra 95.4MPa e 100MPa, evidenziando la resistenza isotropa e uniforme ottenuta con il processo di Orion. Il modulo a trazione è risultato compreso tra 3.80GPa e 4.10GPa, a dimostrazione che l'elevata cristallizzazione è stata raggiunta durante il processo di stampa senza necessità di ulteriore ricottura. “Sono i migliori risultati che abbiamo mai visto finora in questo programma”, secondo Brian Alexander, polymer scientist ed esperto di stampa 3D del PEEK presso Solvay Specialty Polymers.
I risultati del test S-PEP di Orion AM sono riportati nella tabella seguente:
Il grafico seguente offre una rappresentazione visiva dei risultati di resistenza a trazione ottenuti con la stampante Orion AM A150.
Conclusioni sul PEEK stampato in 3D
Per molti anni gli ingegneri hanno evitato di utilizzare la stampa 3D di polimeri ad alte prestazioni per parti di produzione, a causa delle proprietà anisotrope, della debole adesione tra gli strati e dell'elevato contenuto di vuoti ottenuti con la tecnologia allo stato dell'arte. I risultati ottenuti da Orion AM rappresentano una svolta per l'industria della produzione additiva, poiché risolvono i fattori più limitanti della tecnologia raggiungendo proprietà meccaniche che rivaleggiano con lo stampaggio a iniezione.
Le prove eseguite hanno convalidato che il processo di produzione additiva di Orion AM è in grado di produrre parti in PEEK con una resistenza a trazione minima di 95.4MPa e un modulo elastico minimo di 3.80GPa, superando le proprietà meccaniche dello stampaggio a iniezione. Le prove confermano inoltre che il processo di Orion AM è in grado di produrre parti con un basso contenuto di vuoti, raggiungendo una densità minima del 99.97%. Sebbene la stampa 3D FFF fatichi ancora a ottenere le finiture superficiali lisce offerte dallo stampaggio a iniezione, i risultati raggiunti dimostrano che il processo di Orion AM può essere utilizzato per produrre parti di uso finale con proprietà meccaniche pari, se non superiori, a quelle dello stampaggio a iniezione. Considerando le sfide che il mondo affronta oggi con le interruzioni delle catene di approvvigionamento e della logistica globali, la tecnologia di Orion AM rende concreta la possibilità di affrontare applicazioni reali di uso finale con la produzione additiva, sbloccando ulteriormente il potenziale in ambiti come la produzione di dispositivi medici o componenti aerospaziali.
Resti in contatto con noi
Per saperne di più sulle soluzioni di Orion AM e su come possono supportare i Suoi progetti, contatti uno dei nostri esperti.
