एडिटिव मैन्युफैक्चरिंग (AM) के 30+ वर्षों के इतिहास के बावजूद, थर्मोप्लास्टिक्स की एक्सट्रूज़न-आधारित फ़्यूज़्ड-फ़िलामेंट फ़ैब्रिकेशन (FFF) 3D प्रिंटिंग अधिकतर प्रोटोटाइप या प्रोडक्ट्स के मॉकअप बनाने तक ही सीमित रही है। औद्योगिक एंड-यूज़ पार्ट्स के उत्पादन की प्रोसेसिंग विधियों पर विचार करें, तो FFF एक असंभावित और अविश्वसनीय तकनीक प्रतीत होती है। इसका मुख्य कारण न केवल सामग्रियों की सीमाएँ रही हैं, बल्कि इन सामग्रियों के लिए प्रक्रियाओं में नवाचार की कमी भी रही है।
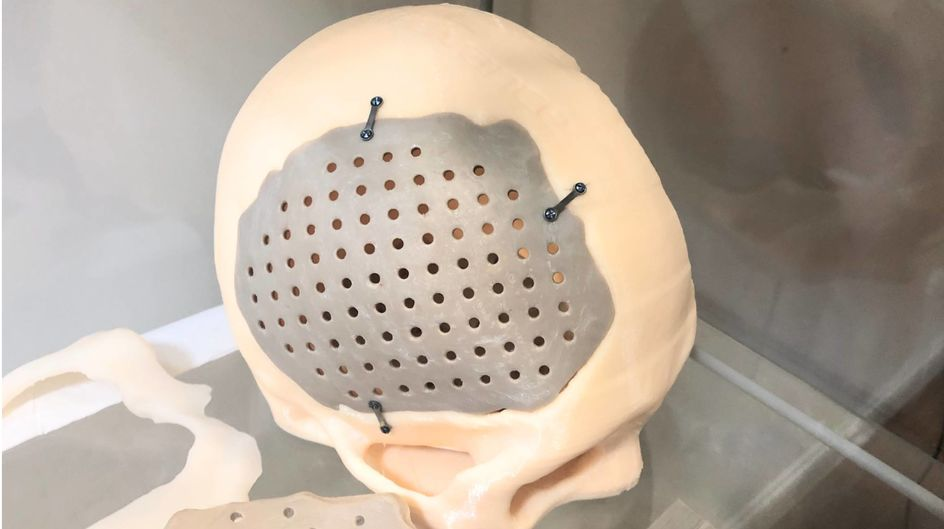
हाल के वर्षों में, हाई-परफ़ॉर्मेंस पॉलिमर (HPP) को FFF 3D प्रिंटर के लिए फ़िलामेंट के रूप में पेश किया गया है। ये सामग्रियाँ उच्च तापमान, उच्च दबाव और संक्षारक रसायनों जैसे दुनिया के सबसे कठोर वातावरण में भी उत्कृष्ट मैकेनिकल, थर्मल और रासायनिक गुण बनाए रखती हैं। इन असाधारण प्लास्टिक्स में से, PEEK (पॉली-ईथर-ईथर-कीटोन) के गुण अपनी सेमी-क्रिस्टलाइन प्रकृति के कारण सबसे असाधारण हैं। PEEK का उपयोग सबसे अधिक मांग वाले एप्लिकेशन के पार्ट्स बनाने के लिए किया जा सकता है, जैसे इंजन के अंदर पिस्टन कंपोनेंट्स, एयरोस्पेस में अल्ट्रा-हाई वैक्यूम एप्लिकेशन, और यहाँ तक कि क्रेनियल प्लेट जैसे मेडिकल इम्प्लांट।
PEEK क्रेनियल इम्प्लांट
स्रोत: Evonik
हालाँकि, PEEK जैसी सामग्रियों से कंपोनेंट्स बनाने के लिए 3D प्रिंटर का उपयोग उनके उच्च प्रोसेसिंग तापमान के कारण अधिकांशतः असंभव या अव्यावहारिक रहा है। बाज़ार में PEEK प्रिंट करने का दावा करने वाले अधिकांश 3D प्रिंटर में हीटेड चैंबर होते हैं जो अधिकतम 150°C तक पहुँचते हैं; यह PEEK का ग्लास ट्रांज़िशन तापमान प्राप्त करने के लिए पर्याप्त है, लेकिन इससे इंटर-लेयर बॉन्डिंग कमज़ोर और क्रिस्टलीयता कम रहती है। गुणों को सुधारने के प्रयास में निर्माता सुझाव देते हैं कि भूरे, अनाकार (एमॉर्फ़स) प्रिंटेड पार्ट्स को एनील किया जाए ताकि अधिक क्रिस्टलीयता वाला हल्का बेज पार्ट प्राप्त हो। हालाँकि एनील किए गए पार्ट्स अधिक क्रिस्टलाइन दिखते हैं, लेकिन क्रिस्टलाइन संरचनाएँ केवल प्रत्येक लेयर के भीतर होती हैं और लेयर्स के बीच नहीं बनतीं, जिसके परिणामस्वरूप प्रिंट Z-ओरिएंटेशन में कमज़ोर ही रहते हैं। कम तापमान वाली प्रक्रियाओं से वॉइड कंटेंट भी अधिक होता है, क्योंकि प्रिंट की गई बीड लाइनें एक-दूसरे के साथ ठीक से फ़्यूज़ नहीं होतीं, जिससे प्रिंटेड पार्ट्स और कमज़ोर हो जाते हैं।
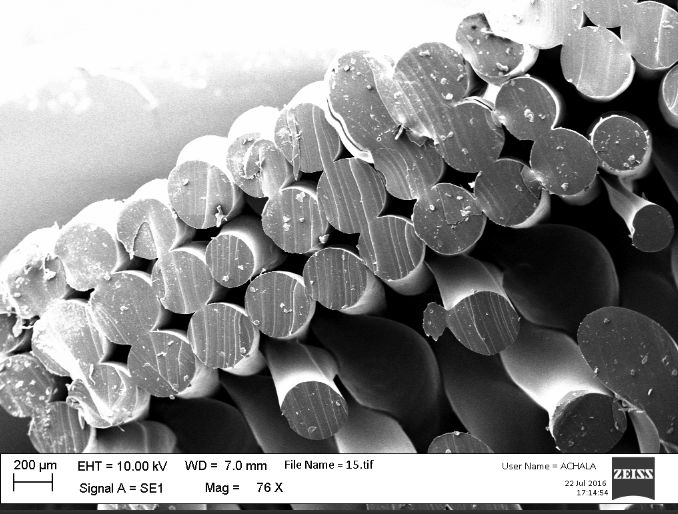
कई आंतरिक वॉइड वाले FFF प्रिंटेड पार्ट्स
स्रोत: Dr. Achala de Mel
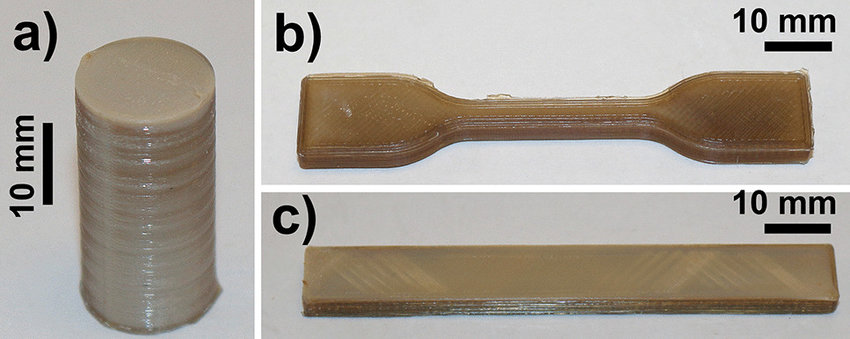
अनाकार (एमॉर्फ़स) PEEK 3D प्रिंटेड पार्ट्स।
स्रोत: Challa et al. (2022).
इसलिए किसी 3D प्रिंटर को HPP से पार्ट बनाने के लिए, उसके एक्सट्रूडर को न केवल फ़िलामेंट पिघलाने के लिए उच्च तापमान तक पहुँचना होता है, बल्कि प्रिंट लाइनों और लेयर्स के बीच बॉन्डिंग को बढ़ावा देने के लिए पहले जमा की गई सामग्री को भी पर्याप्त उच्च तापमान पर बनाए रखना होता है। यह दूसरा पहलू ही HPP से संरचनात्मक रूप से मज़बूत पार्ट्स बनाने में 3D प्रिंटर के लिए निर्णायक बाधा है। यदि यह हासिल हो जाए, तो दोनों लेयर्स अब दो अलग-अलग लेयर्स की तरह व्यवहार नहीं करेंगी, बल्कि एक, 100% सघन पार्ट की तरह व्यवहार करेंगी जो पूरी तरह ठोस और हर जगह एक समान हो। पार्ट्स की एनीलिंग से न तो घनत्व बढ़ेगा और न ही कमज़ोर इंटर-लेयर बॉन्डिंग का समाधान होगा।
PEEK की 3D प्रिंटिंग के लिए Orion AM का दृष्टिकोण
Orion Additive Manufacturing GmbH ने FFF एक्सट्रूज़न-आधारित अनुसंधान और विकास में 9 वर्षों से अधिक के अनुभव का उपयोग करके सबसे उन्नत औद्योगिक 3D प्रिंटिंग सिस्टम में से एक बनाया है। पेटेंट-लंबित इस प्रक्रिया में कन्वेक्शन के माध्यम से हवा को गर्म करने के बजाय थर्मल रेडिएशन के माध्यम से सीधे सामग्री पर ऊष्मा लगाई जाती है। थर्मल रेडिएशन में कम ऊर्जा लगती है क्योंकि ऊष्मा सीधे पार्ट की ओर विकीर्ण होती है, जबकि कन्वेक्शन सिस्टम में हवा को गर्म करके परिसंचारित किया जाता है, और सिस्टम से गुज़रते समय गर्म हवा के ठंडा होने से भारी ऊष्मा हानि और तापमान ग्रेडिएंट उत्पन्न होते हैं।
“ये अब तक के सबसे अच्छे परिणाम हैं जो हमने देखे हैं।”
PEEK जैसे सेमी-क्रिस्टलाइन पॉलिमर को इससे बहुत लाभ होता है, क्योंकि क्रिस्टलाइन संरचनाएँ उच्च तापमान पर धीरे-धीरे बननी चाहिए। यदि PEEK को उसके मेल्टिंग पॉइंट से बहुत जल्दी ठंडा किया जाए, तो सामग्री अनाकार (एमॉर्फ़स) होगी और अपनी सेमी-क्रिस्टलाइन अवस्था की तुलना में कमज़ोर होगी। Orion AM की थर्मल रेडिएशन हीटिंग (TRH) प्रक्रिया न केवल लेयर्स को आपस में फ़्यूज़ करती है, बल्कि हाई-टेम्परेचर प्रिंटिंग प्रक्रिया के दौरान इन-सीटू PEEK की सेमी-क्रिस्टलाइन संरचनाओं के निर्माण को भी संभव बनाती है।
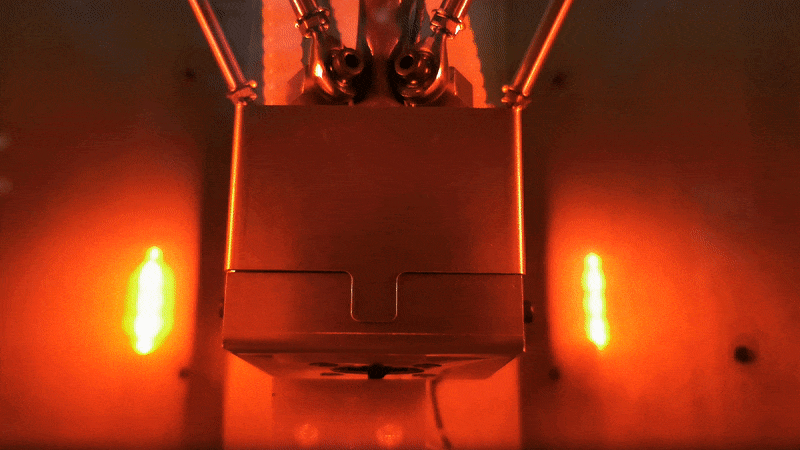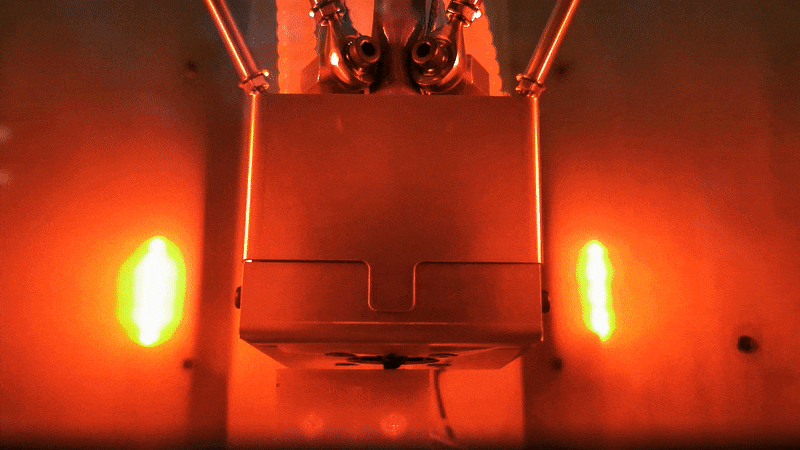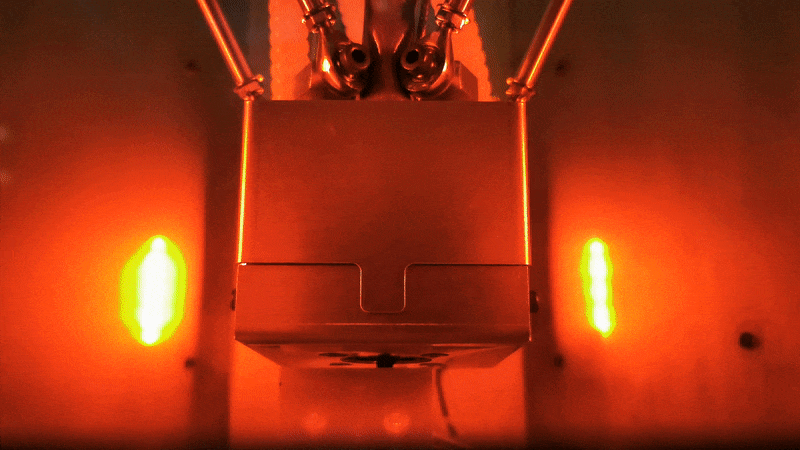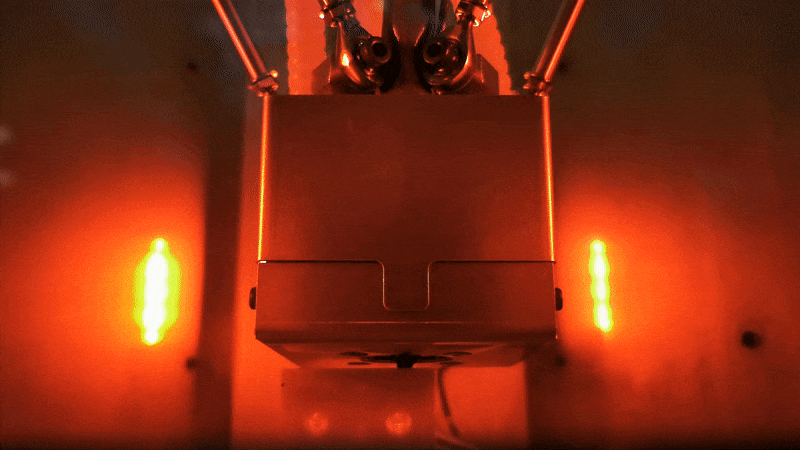
Orion AM की थर्मल रेडिएशन हीटिंग (TRH) प्रक्रिया
स्रोत: Orion AM
Orion AM की प्रक्रिया केवल PEEK जैसे सेमी-क्रिस्टलाइन पॉलिमर के लिए ही लाभदायक नहीं है, बल्कि वास्तव में इसका उपयोग लगभग सभी थर्मोप्लास्टिक्स, जैसे PEKK, PAEK, PPSU, PEI (ULTEM) और यहाँ तक कि TPI (थर्मोप्लास्टिक पॉलीइमाइड, जिसे आमतौर पर DuPont के पंजीकृत ट्रेडमार्क Kapton के नाम से जाना जाता है) के लिए FFF प्रक्रिया में इंटर-लेयर बॉन्डिंग सुधारने में किया जा सकता है। Orion AM का उद्देश्य न केवल इंटर-लेयर बॉन्डिंग, बल्कि पोरोसिटी में भी सुधार करना है, जिससे आउट-गैसिंग कम करने और अंतरिक्ष में संभावित एंड-यूज़ एप्लिकेशन संभव बनाने में मदद मिलेगी। TRH तकनीक का परिणाम यह है कि इसे चालू करने पर यह आंतरिक वॉइड को पूरी तरह समाप्त कर देती है। इसका अर्थ है कि मैकेनिकल गुण इंजेक्शन मोल्डिंग के बराबर होंगे और इसके अतिरिक्त, आउट-गैसिंग गुण भी बने रहेंगे।
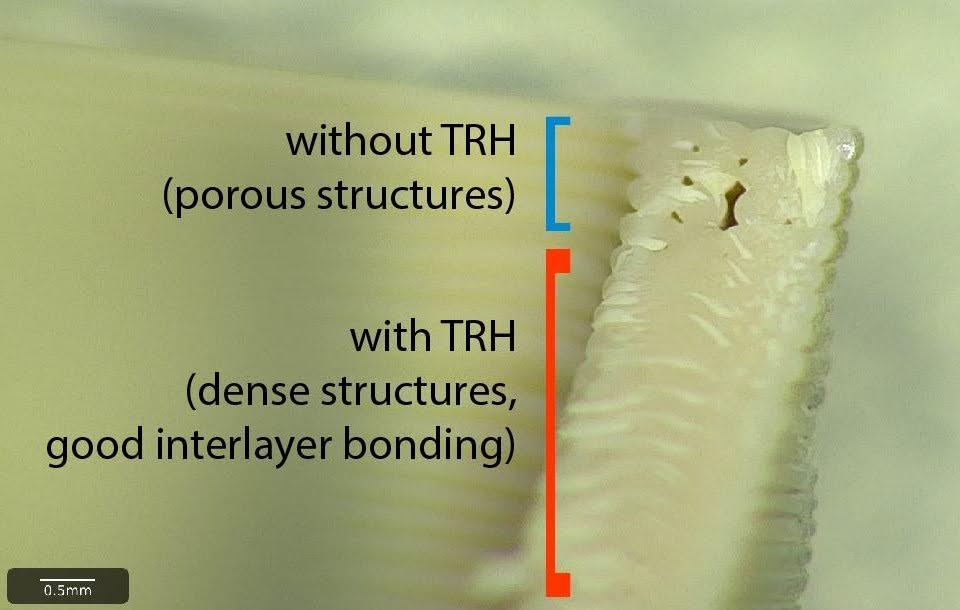
पोरोसिटी पर Orion AM की थर्मल रेडिएशन हीटिंग (TRH) प्रक्रिया का प्रभाव
स्रोत: Orion AM
PEEK 3D प्रिंट में इंजेक्शन मोल्डिंग जैसी स्ट्रेंथ और घनत्व प्राप्त करना
Orion AM की प्रक्रिया के विकास की शुरुआत से ही लक्ष्य ऐसे मैकेनिकल गुण प्राप्त करना था जो इंजेक्शन मोल्डिंग से प्रतिस्पर्धा कर सकें। यह लक्ष्य एडिटिव मैन्युफैक्चरिंग की उस क्षमता को उजागर करेगा जिससे मेडिकल क्षेत्र और एयरोस्पेस उद्योग में विस्तृत एप्लिकेशन के लिए एंड-यूज़ पार्ट्स का उत्पादन संभव हो सके।
अनेक प्रयोगों और xT के मशीन लर्निंग प्लेटफ़ॉर्म की सहायता से, Orion AM की तकनीक ऐसे मैकेनिकल गुण प्राप्त करने में सफल रही जिनसे 99.9% घनत्व मिला और जो इंजेक्शन मोल्डिंग की स्ट्रेंथ से भी आगे निकल गए।
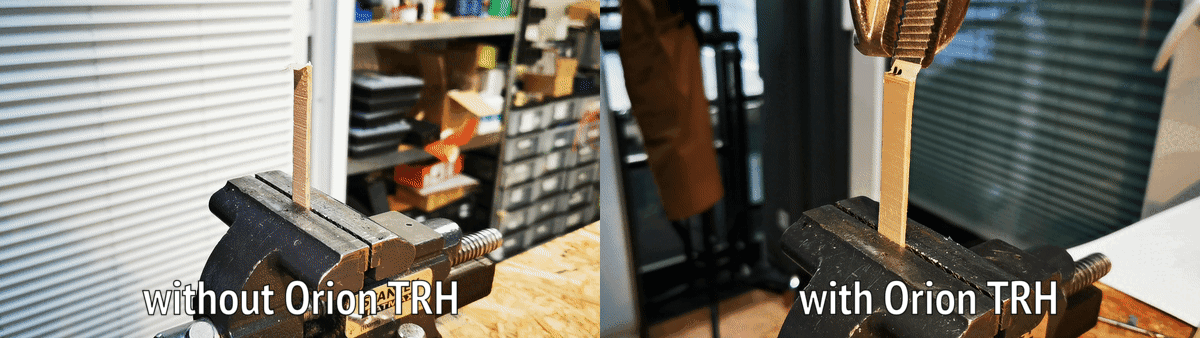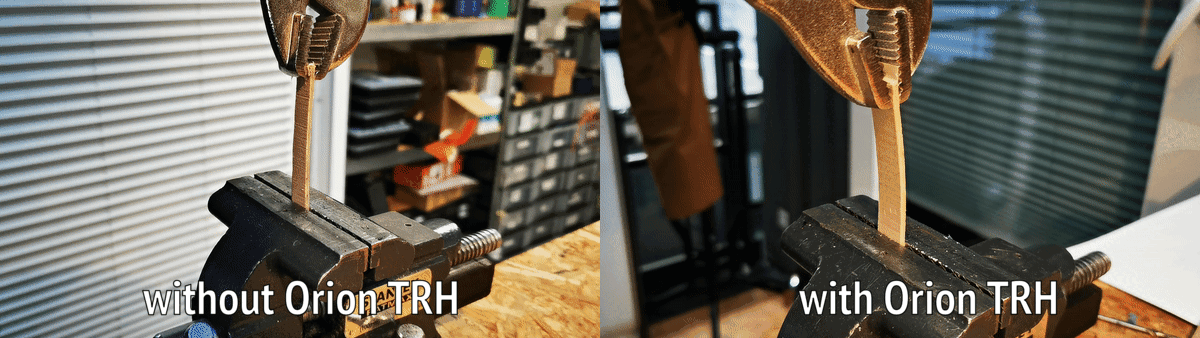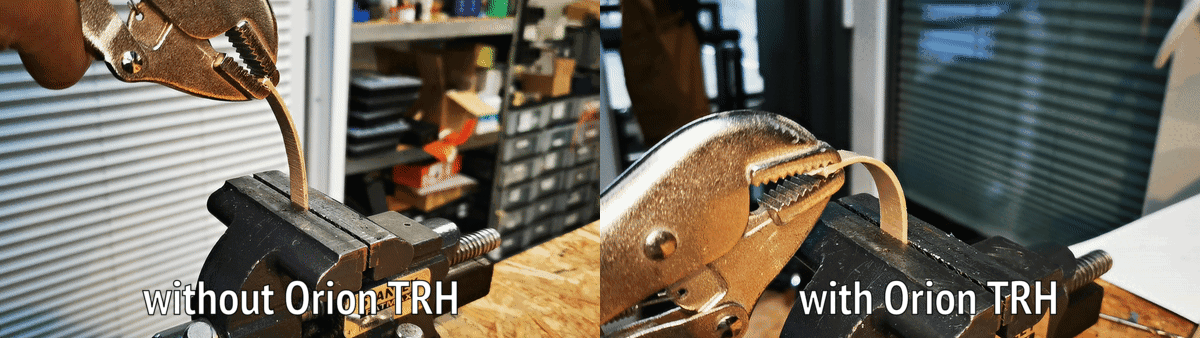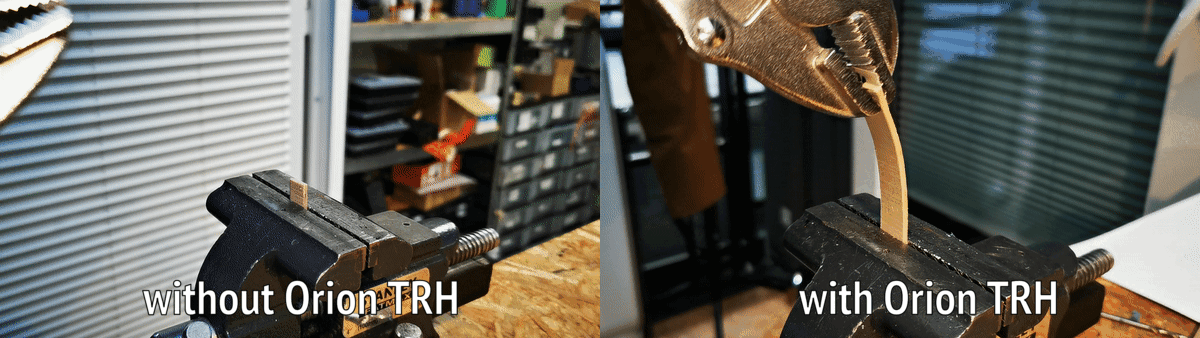
Orion AM की TRH प्रक्रिया की तुलना
स्रोत: Orion AM
Warsaw University of Technology द्वारा किए गए एक स्वतंत्र अध्ययन में यह दिखाया गया कि Orion AM की TRH प्रक्रिया ने उनके PEEK 3D प्रिंटेड स्पेसिमेन में 99.95%-99.98% के बीच घनत्व प्राप्त किया। स्पेसिमेन Solvay द्वारा उपलब्ध कराए गए KetaSpire® PEEK AM Filament MS NT1 (नेचुरल PEEK) और KetaSpire® PEEK AM Filament CF10 LS1 (कार्बन फ़ाइबर PEEK) के साथ फ़्लैट और वर्टिकल ओरिएंटेशन में प्रिंट किए गए थे।
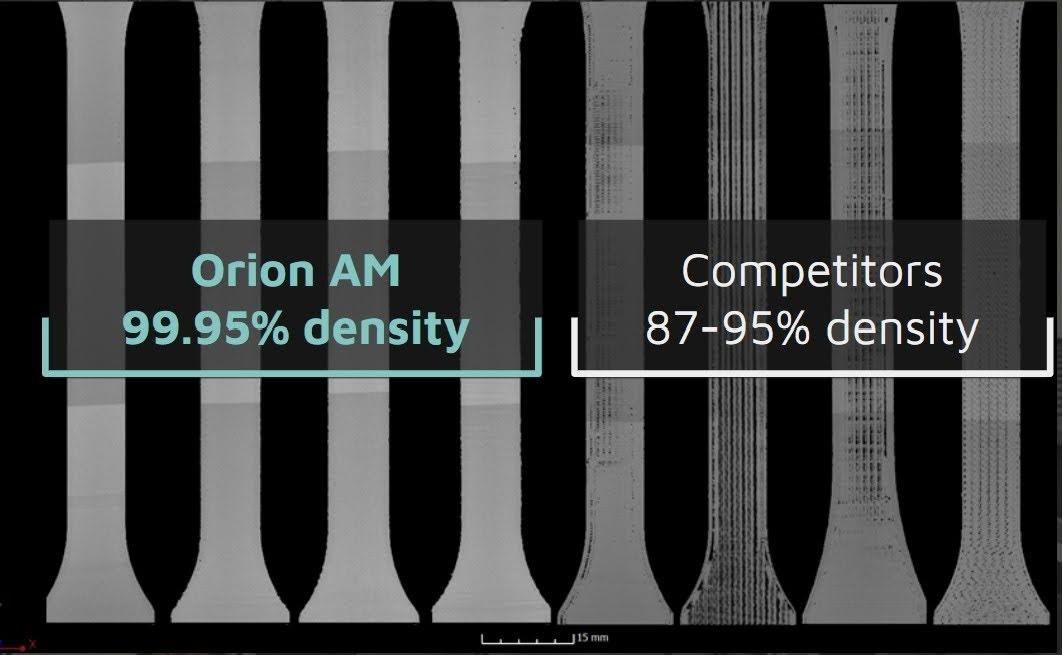
अन्य प्रक्रियाओं की तुलना में Orion AM की TRH से बने PEEK स्पेसिमेन का घनत्व
स्रोत: Orion AM
अपने PEEK फ़िलामेंट्स के साथ 3D प्रिंटिंग के लिए सर्वोत्तम तकनीकों का मूल्यांकन करने हेतु, Solvay ने Solvay Printer Evaluation Program (S-PEP) बनाया, ताकि विभिन्न औद्योगिक 3D प्रिंटिंग सिस्टम से बने प्रिंट्स के मैकेनिकल गुणों का आकलन किया जा सके। इन अध्ययनों के लिए, PEEK टेन्साइल टेस्ट बार Solvay के KetaSpire® PEEK AM Filament MS NT1 का उपयोग करके और DIN EN ISO 527-2 1BA मानक के अनुसार विभिन्न ओरिएंटेशन में तैयार किए जाते हैं। इसके बाद Solvay द्वारा स्पेसिमेन का परीक्षण किया जाता है और परिणामों की तुलना PEEK के इंजेक्शन मोल्डिंग गुणों से की जाती है। टेन्साइल टेस्ट से पता चला कि Orion AM की प्रक्रिया इंजेक्शन मोल्डिंग की स्ट्रेंथ से बेहतर मैकेनिकल गुण देने में सक्षम थी, यहाँ तक कि Z-ओरिएंटेशन में भी, जो आमतौर पर कमज़ोर इंटर-लेयर बॉन्डिंग से सबसे अधिक प्रभावित होता है। टेन्साइल स्ट्रेंथ 95.4MPa से 100MPa के बीच रही, जो Orion की प्रक्रिया से प्राप्त आइसोट्रॉपिक और एक समान स्ट्रेंथ को दर्शाती है। टेन्साइल मॉड्यूलस 3.80GPa से 4.10GPa के बीच रहा, जिससे पता चलता है कि अतिरिक्त एनीलिंग की आवश्यकता के बिना प्रिंटिंग प्रक्रिया के दौरान ही उच्च क्रिस्टलाइज़ेशन प्राप्त हुआ। “इस प्रोग्राम में अब तक हमने जो परिणाम देखे हैं, उनमें ये सबसे अच्छे हैं”, ऐसा कहना है Brian Alexanderका, जो Solvay Specialty Polymers में पॉलिमर वैज्ञानिक और PEEK 3D प्रिंटिंग विशेषज्ञ हैं।
Orion AM के S-PEP परीक्षण के परिणाम नीचे दी गई तालिका में दिखाए गए हैं:
नीचे दिया गया चार्ट इसके साथ प्राप्त टेन्साइल स्ट्रेंथ परिणामों का दृश्य प्रस्तुतीकरण देता है: Orion AM A150 प्रिंटर।
3D प्रिंटेड PEEK पर निष्कर्ष
कई वर्षों से इंजीनियर अत्याधुनिक तकनीक से प्राप्त होने वाले एनिसोट्रॉपिक गुणों, कमज़ोर इंटर-लेयर बॉन्डिंग और उच्च वॉइड कंटेंट का हवाला देते हुए प्रोडक्शन पार्ट्स के लिए हाई-परफ़ॉर्मेंस पॉलिमर की 3D प्रिंटिंग का उपयोग करने से बचते रहे हैं। Orion AM द्वारा प्राप्त परिणाम एडिटिव मैन्युफैक्चरिंग उद्योग के लिए एक गेम-चेंजिंग उपलब्धि हैं, क्योंकि ये इंजेक्शन मोल्डिंग को टक्कर देने वाले मैकेनिकल गुण प्राप्त करके इस तकनीक की सबसे बड़ी सीमाओं का समाधान करते हैं।
किए गए परीक्षणों ने यह प्रमाणित किया कि Orion AM की एडिटिव मैन्युफैक्चरिंग प्रक्रिया न्यूनतम 95.4MPa टेन्साइल स्ट्रेंथ और न्यूनतम 3.80GPa इलास्टिक मॉड्यूलस वाले PEEK पार्ट्स बनाने में सक्षम है, जो इंजेक्शन मोल्डिंग के मैकेनिकल गुणों से अधिक है। परीक्षणों ने यह भी प्रमाणित किया कि Orion AM की प्रक्रिया कम वॉइड कंटेंट वाले पार्ट्स बनाने में सक्षम है, जिनका न्यूनतम घनत्व 99.97% तक पहुँचता है। यद्यपि FFF 3D प्रिंटिंग अभी भी इंजेक्शन मोल्डिंग जैसी चिकनी सतह फ़िनिश प्राप्त करने में संघर्ष कर रही है, फिर भी प्राप्त परिणाम इस बात का प्रमाण हैं कि Orion AM की प्रक्रिया का उपयोग ऐसे एंड-यूज़ पार्ट्स बनाने के लिए किया जा सकता है जिनके मैकेनिकल गुण इंजेक्शन मोल्डिंग के बराबर, बल्कि उससे भी बेहतर हों। वैश्विक सप्लाई चेन और लॉजिस्टिक्स में व्यवधानों जैसी आज दुनिया के सामने मौजूद चुनौतियों को देखते हुए, Orion AM की तकनीक एडिटिव मैन्युफैक्चरिंग के साथ वास्तविक एंड-यूज़ एप्लिकेशन को साकार करने की संभावना को वास्तविकता बनाती है, जिससे मेडिकल डिवाइस या एयरोस्पेस कंपोनेंट्स के उत्पादन जैसे क्षेत्रों में संभावनाएँ और खुलती हैं।
हमसे जुड़ें
Orion AM के समाधानों और वे आपके प्रोजेक्ट्स में कैसे मदद कर सकते हैं, इसके बारे में अधिक जानने के लिए हमारे किसी विशेषज्ञ से संपर्क करें।
