Mål
Et af TNO's arbejdsmål er at bestemme og dokumentere de mekaniske egenskaber for prøveemner printet af Orion.
Det andet mål er, at kvaliteten af hvert prøveemne fremstillet af Orion visualiseres optisk og også med mikroskop.
FDM-3D-print
Fused Deposition Modeling (FDM) eller Fused Filament Fabrication (FFF) er en proces til additiv fremstilling, der hører til familien af materialeekstrudering, og er den mest udbredte 3D-printteknologi. Typisk FDM-3D-print bruger et plastfilament til at printe vandrette lag plast, hvilket typisk giver meget svag vedhæftning mellem lagene. Det betyder, at emnets styrke er anisotrop (ikke isotrop/ensartet), og at trækstyrken i Z-retningen (vertikal orientering) typisk er lavere.
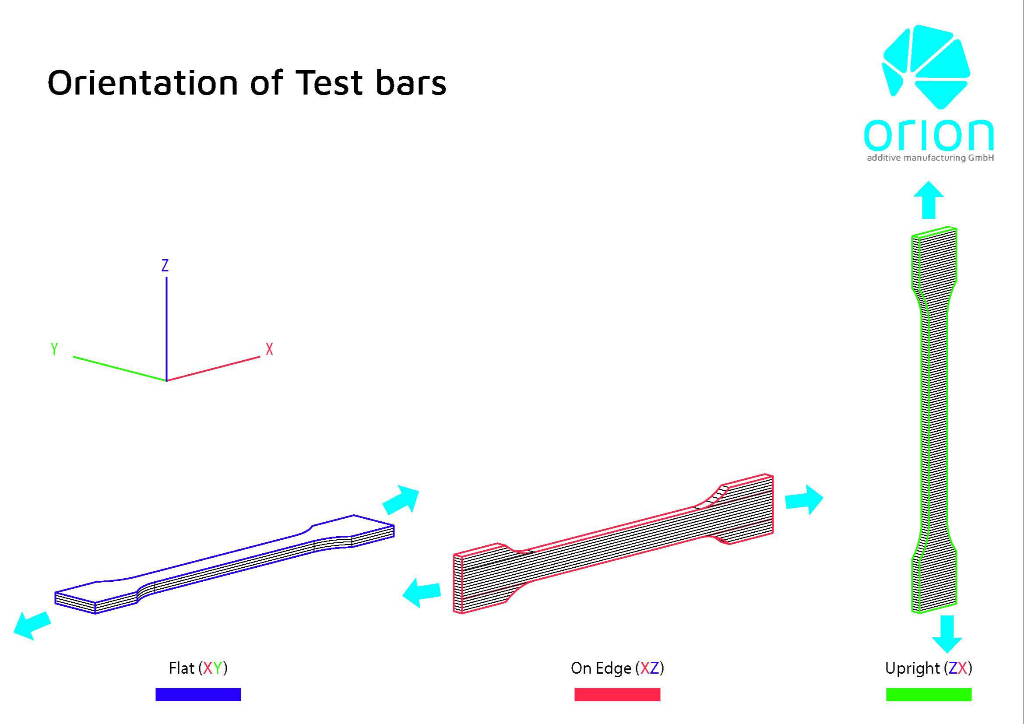
Ifølge en artikel fra 3D Hubs: "trækprøveemner printet vandret i ABS med 50% infill blev sammenlignet med prøveemner printet lodret og viste sig at have næsten 4 gange højere trækstyrke i X- og Y-printretningen sammenlignet med Z-retningen (17.0 MPa mod 4.4 Mpa) og forlængede sig næsten 10 gange mere før brud (4.8% mod 0.5%)."
FDM giver typisk en trækstyrke i Z-retningen på 1/4 af styrken i XY. Orion AM's teknologi løser dette ved at tilføre termisk stråling for at opvarme emnet og dermed smelte lagene sammen, hvilket ikke kun giver stærkere emner, men også vandtæthed.
Trækstyrke
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
E-modul
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Thermal Radiation Heating (TRH)-teknologi
Additiv fremstilling med en FFF-proces giver typisk svag vedhæftning mellem lagene, især med højtydende polymerer som PEEK. Det kan give anisotrop styrke med en trækspænding i Z-orienteringen helt ned til 10% af materialets styrke.
Orion AM’s patenterede teknologi opvarmer effektivt printet fra alle retninger op til 300 °C, hvilket øger vedhæftningen mellem lagene og forbedrer den mekaniske styrke. Det giver funktionelle slutbrugsemner, herunder implantater og luftfartsdele.
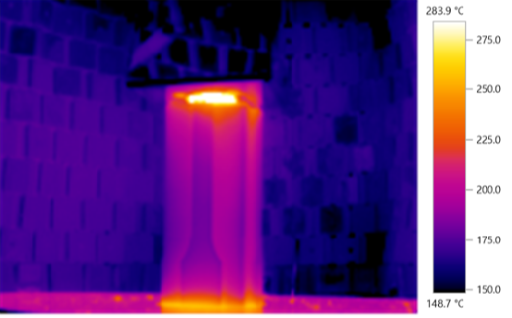
TRH-teknologi opvarmer et 3D-printet PEEK-emne op til 300 °C
Med Orion TRH
-Ikke-synlige lag
-Homogene strukturer
-God vedhæftning mellem lagene
-Høj styrke
-Egnet til slutbrugsemner
Uden TRH
- Synlige lag
-Porøse strukturer
-Svag vedhæftning mellem lagene
-Lav styrke
-Kun egnet til prototyper
Mekaniske resultater
ISO 527-1BA-prøveemner målt med Instron universalprøvemaskine
Tøjningshastigheden blev holdt konstant under målingen på 1 mm/
E-modul bestemt ved regressionshældning ved 0,05% - 0,25% tøjning.
E-modul
Brudstyrke
Konklusion
Samlet set fandt TNO, at de printede emner fremstår acceptable. Kanterne har en vis overekstrudering, der kan give spændingskoncentrationer under trækprøvningen. TNO bemærkede også, at der ikke kan observeres nogen væsentlig mekanisk forskel som følge af lagvarmeren, når prøverne C170 & C185 sammenlignes. Der ses dog en mindre visuel forskel, når de to prøver sammenlignes, idet hjørnerne virker mindre skarpt definerede. For størstedelen af de mekaniske resultater observerede TNO, at der er målt et højt modul for E-prøverne (boks), som statistisk ikke adskiller sig fra prøveemnerne. Endelig har TNO observeret, at bruddene i trækprøveemnerne går over flere printede lag, hvilket indikerer god vedhæftning mellem lagene.


Støtte og tak
Dette projekt blev muliggjort med støtte fra AMable-konsortiet, og en stor tak til Phanindra Giddaluri hos MonitorFish, Rob Kleijnen hos Inspire AG, og til sidst Guy Bex hos TNO for deres hjælp. Vi sætter stor pris på alles samarbejde.
