ポリエーテルエーテルケトン(PEEK)は、要求の厳しい航空宇宙・医療用途において金属部品を代替する最有力の熱可塑性樹脂として広く認知されています。融点343°C、ガラス転移温度143°CのPEEKは、耐薬品性、熱安定性、そして皮質骨に近い弾性率を備えています。
こうした材料特性を備えながらも、熱溶解積層法(FFF)において垂直(ZX)方向で安定した機械的特性を得ることは、これまで大きな技術的障壁となってきました。最適化されていない加工では微細なボイドが形成され、層間接着力が低下し、機械的異方性が生じます。
その原因を理解するには、対流による雰囲気加熱と、狙いを定めた放射によるエネルギー伝達の基本的な熱力学を検討する必要があります。
対流による雰囲気加熱の熱力学
多くの高温3Dプリンティング方式では、対流加熱によって造形チャンバー内の雰囲気温度を上昇させています。純粋な対流方式では、熱エネルギーはヒーターから循環する空気へと伝わり、その空気が造形物を加熱します。
対流加熱は全体的な環境温度の維持には有効ですが、高温ポリマーを加工する際には特有の物理的制約が生じます。
- 雰囲気の温度勾配:密閉空間内の空気循環により、チャンバー内には本質的に温度ムラが生じ、ヒーター吹出口付近の領域と造形空間の下部や中央部とでは温度が異なります。
- 堆積界面における表面熱損失:空気は直接放射と比べて熱容量と熱伝達効率が比較的低い媒体です。新しいフィラメントが堆積される際、周囲の空気の流れによって、先に堆積したビードの上部境界層が冷却されます。
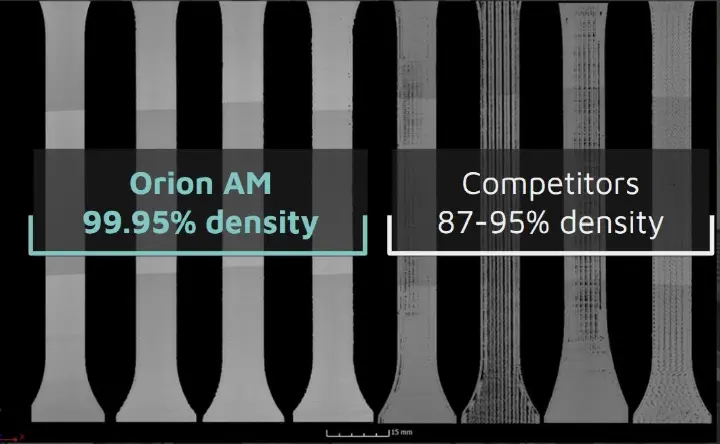
対流空気では接着が起こる箇所に直接狙いを定めて熱エネルギーを供給できないため、界面は連続するフィラメント層が完全に融着するのに必要なエネルギーを維持できません。その結果、層間接着が不完全となり、平面層内部にボイドが生じ、顕著な機械的異方性が発生します。造形サンプルのマイクロCT比較分析によると、従来の雰囲気加熱プロセスで製造された部品には内部ボイドが多く見られ、相対密度は87%~95%にとどまり、高いボイド率がZ軸方向の性能を損なっています。
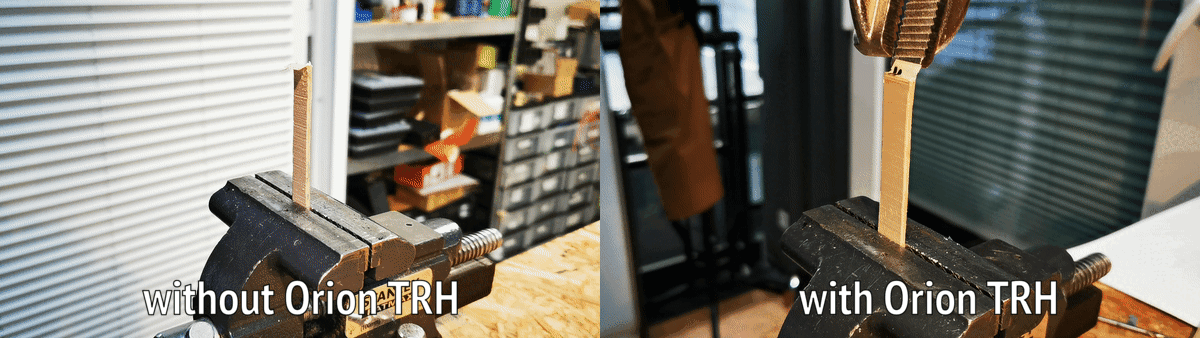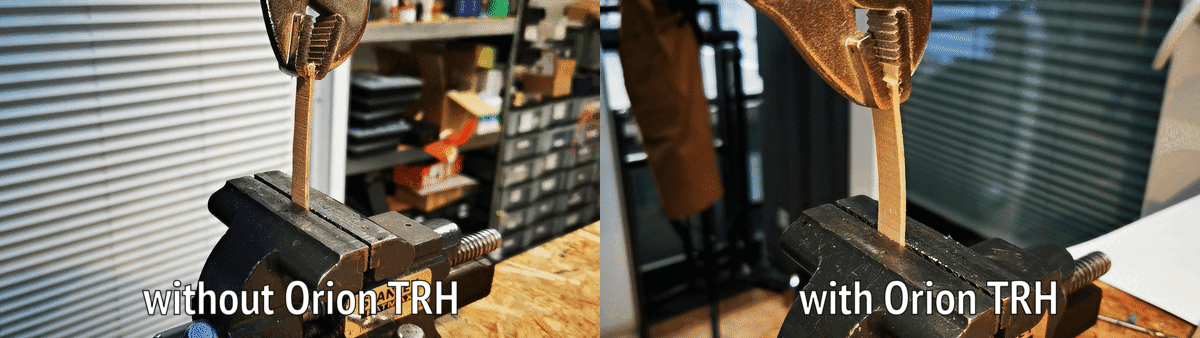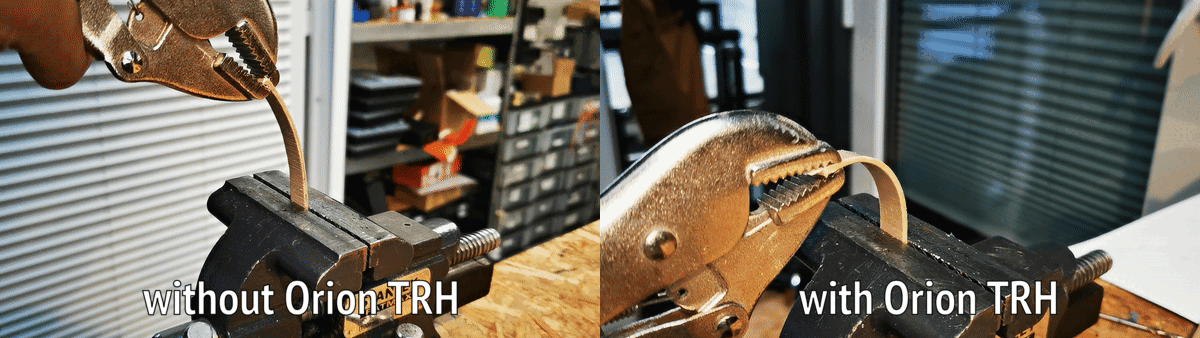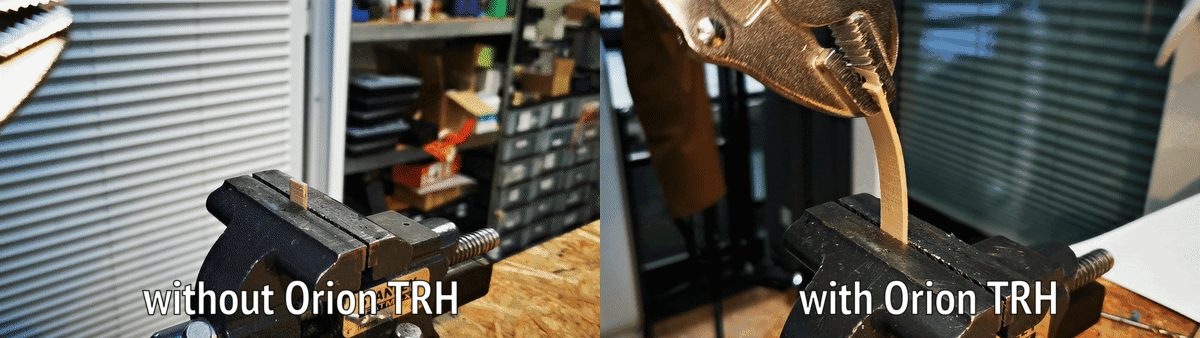
放射という選択肢:放射加熱 vs 熱風対流による3Dプリンティング
雰囲気空気方式に特有のボイドや熱による層間剥離を解消するには、熱エネルギーの供給方法を変える必要があります。放射加熱と熱風対流による3Dプリンティングを比較すると、その違いは熱エネルギーをポリマーへどのように伝達するかにあります。
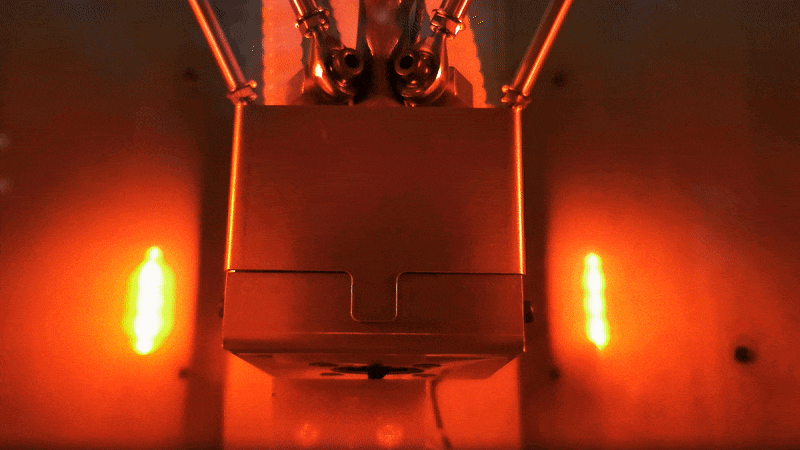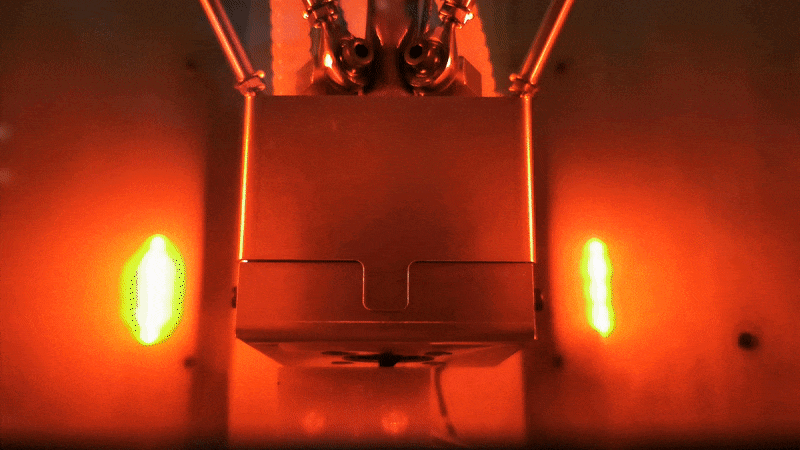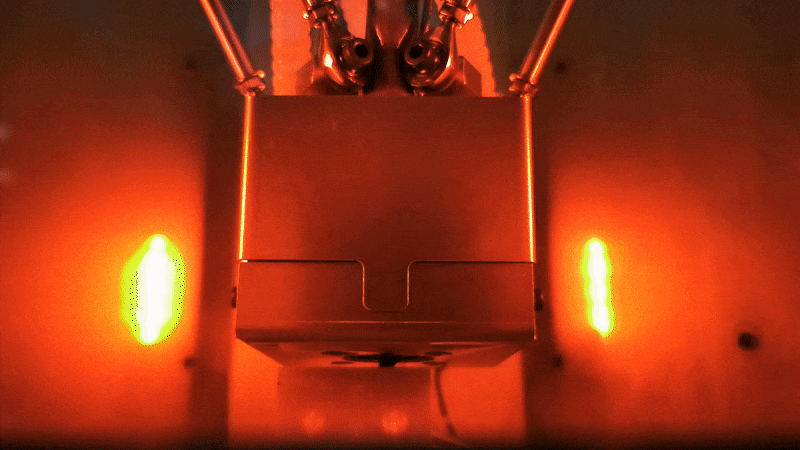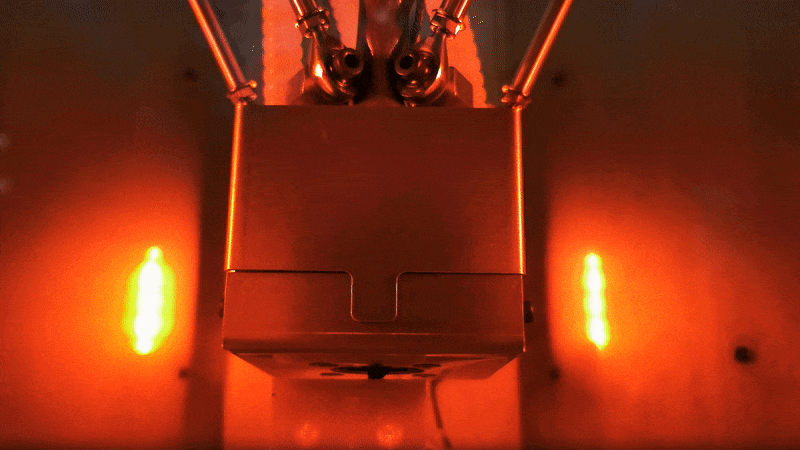
Orion AM独自の熱放射加熱(TRH)プロセスは、雰囲気空気の循環に代えて、非集束の熱放射と集束加熱を組み合わせた熱管理戦略を採用しており、高速の気流に頼ることなく造形物の形状全体で精密な熱安定性を維持します。
接着界面まで直接浸透する赤外線放射を照射することで、新しいビードが積層されるまさにその瞬間に、下層の表面温度を最適な融着状態まで高めます。この精密なエネルギー供給により、気流による温度勾配が相殺され、接着不良(コールドジョイント)の原因となる表面熱損失が防止されます。
PEEK 3Dプリンティングにおけるインサイチュ半結晶化と等方性
PEEKのような半結晶性ポリマーでは、熱履歴が分子配向と機械的強度の両方を左右します。造形中の適切な熱管理により、ポリマー鎖が層の境界をまたいで均一に結晶化するために必要な熱エネルギーが確保されます。
TRHを活用することで、Orion AMの高温3Dプリンターは、材料に関する3つの重要な成果を実現します。
- 100%に近い相対密度:狙いを定めた放射によりプリントラインと層が融着して均質な構造となり、最大99.95%の相対密度(ボイド率わずか0.05%)を達成します。これは独立した第三者機関によって検証されています。
- インサイチュ層間結晶化:高温を精密に加えることで、造形中に(層間および層内で)PEEKの結晶化が促進されるため、造形後のアニーリングや熱処理工程は一切不要になります。
- ほぼ等方性の引張強度:層間接着の強度が押出材料そのものの強度に匹敵するため、充填角度や造形方向によって部品の強度が左右されることはなくなります。
検証済みの機械的性能(TRHプロセス)
さまざまな市販PEEKフィラメントを用いた独立試験により、TRHによって垂直(ZX)方向の引張強度が射出成形の基準値と同等またはそれ以上になることが実証されています。
- Evonik INFINAM® PEEK 9359F:垂直(ZX)方向で97.2 MPaの引張強度を達成(射出成形の基準値は90 MPa)。
- Solvay KetaSpire® PEEK:垂直(ZX)方向で95.4 MPaの引張強度を達成(射出成形の基準値は91 MPa)。
- Victrex AM™ 450FIL:垂直(ZX)方向で93.3 MPaの引張強度を達成(射出成形の基準値は98 MPa)。
- Invibio PEEK-OPTIMA® LT1:垂直(ZX)方向で92.1 MPaの引張強度を達成(射出成形の基準値は100 MPa)。
結論
高温の半結晶性ポリマーを雰囲気の熱風対流で加工しようとすると、エンジニアは造形方向、密度、Z軸強度において構造上の妥協を強いられます。対流による雰囲気加熱から狙いを定めた熱放射加熱へと移行することで、ビルドプレートから取り出した直後の状態で、最大99.95%の相対密度、インサイチュ半結晶化、ほぼ等方性の性能を備えた部品が得られます。
