Polieter eter keton (PEEK), zorlu havacılık ve tıbbi uygulamalarda metal bileşenlerin yerini alabilecek önde gelen termoplastik adaylarından biri olarak geniş çapta kabul görmektedir. 343° C erime sıcaklığı ve 143° C camsı geçiş sıcaklığı ile PEEK, kimyasal korozyon direnci, termal kararlılık ve kortikal kemiğe benzer bir elastisite modülü sunar.
Bu malzeme özelliklerine rağmen, Eriyik Filament Üretimi’nde (FFF) dikey (ZX) eksen boyunca tutarlı mekanik özellikler elde etmek tarihsel olarak önemli mühendislik engelleri oluşturmuştur. Optimize edilmemiş işleme, mikroskobik boşluk oluşumuna ve katmanlar arası yapışmanın azalmasına yol açarak mekanik anizotropiye neden olabilir.
Bunun neden meydana geldiğini anlamak için konvektif ortam ısıtması ile hedefli radyatif enerji transferinin temel termodinamiğini incelemek gerekir.
Konvektif Ortam Isıtmasının Termodinamiği
Birçok yüksek sıcaklık 3D baskı mimarisi, baskı odasındaki ortam havasının sıcaklığını yükseltmek için konvektif ısıtma kullanır. Tamamen konvektif bir sistemde termal enerji, ısıtma elemanlarından dolaşan havaya aktarılır ve bu hava da ardından basılan parçayı ısıtır.
Konvektif ısıtma genel ortam sıcaklıklarını korumada etkili olsa da, yüksek sıcaklık polimerlerinin işlenmesinde belirli fiziksel kısıtlamalar getirir:
-
Ortam Termal Gradyanları: Kapalı bir hacim içindeki hava sirkülasyonu, odayı doğası gereği sıcaklık farklılıklarına maruz bırakır; ısıtma çıkışlarına yakın bölgeler, baskı hacminin alt veya orta bölgelerinden farklı sıcaklıktadır.
- Biriktirme Ara Yüzeyinde Yüzey Isı Kaybı: Hava, doğrudan radyasyona kıyasla nispeten düşük bir ısı kapasitesine ve ısı transfer verimliliğine sahiptir. Yeni filament biriktirildikçe, ortam havasının hareketi daha önce biriktirilmiş boncuğun üst sınır tabakasını soğutur.
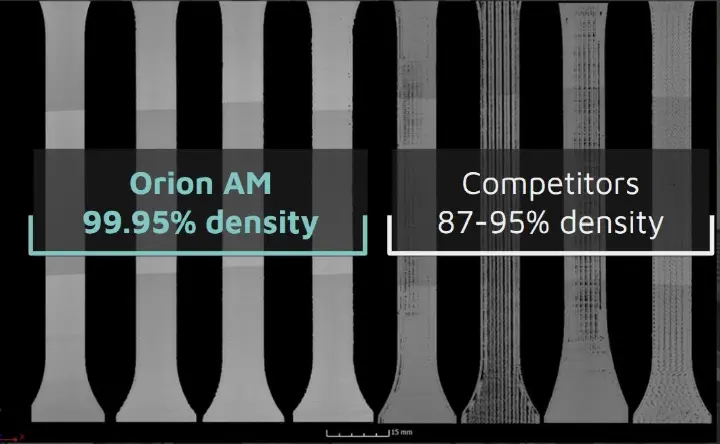
Konvektif hava, termal enerjiyi bağlanmanın gerçekleştiği noktaya doğrudan ve hedefli olarak iletemediğinden, ara yüzey ardışık filament katmanlarının tamamen kaynaşması için gereken enerjiyi koruyamaz. Bu durum, eksik katmanlar arası bağlanmaya, düzlemsel katmanlarda iç boşluklara ve belirgin mekanik anizotropiye yol açar. Basılı numunelerin karşılaştırmalı mikro-BT analizleri, geleneksel ortam ısıtma süreçleriyle üretilen parçaların genellikle iç boşluklar içerdiğini ve %87 ile %95 arasında bağıl yoğunluğa sahip olduğunu göstermektedir; bu yüksek boşluk oranı Z ekseni performansını olumsuz etkiler.
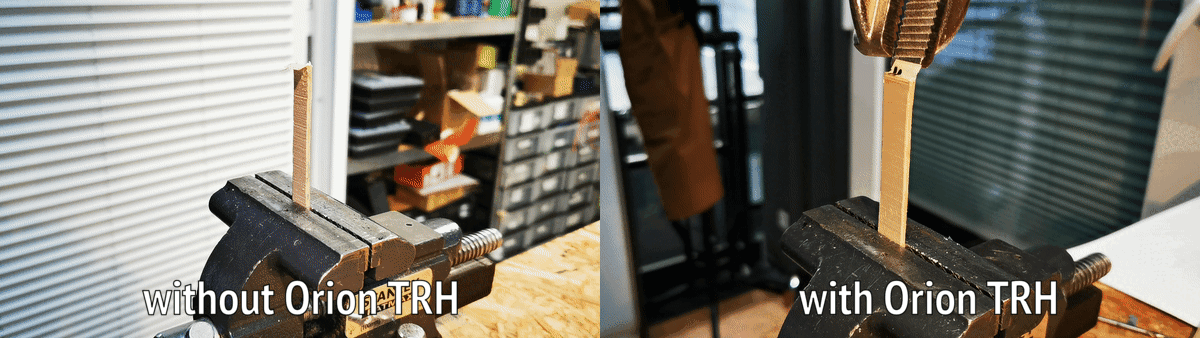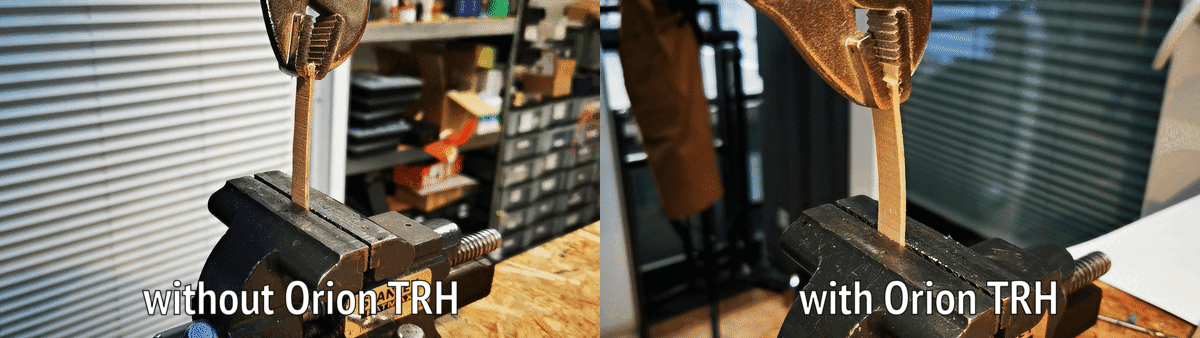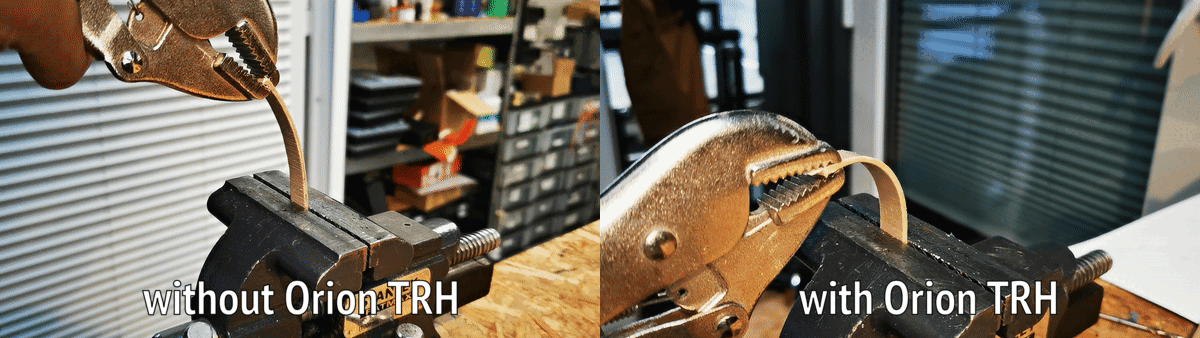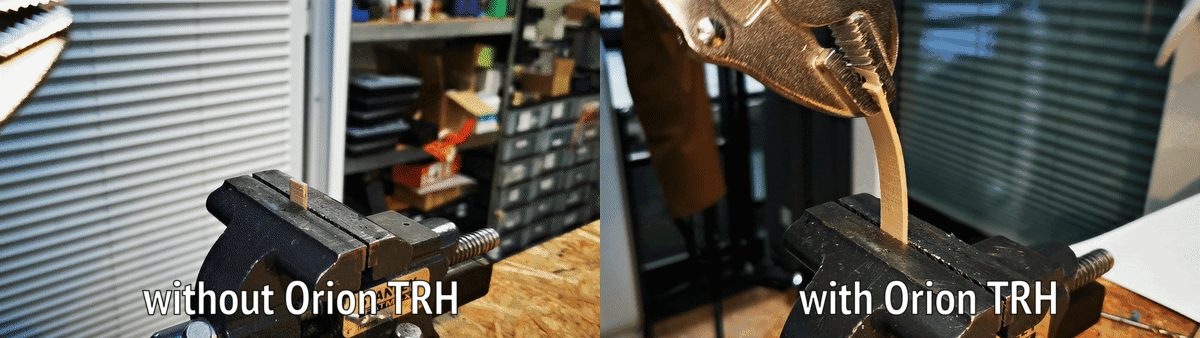
Radyatif Alternatif: 3D Baskıda Radyatif Isıtma ve Sıcak Hava Konveksiyonu
Ortam havası sistemlerine özgü boşlukları ve termal delaminasyonu ortadan kaldırmak için termal enerjinin iletim şekli değişmelidir. 3D baskıda radyatif ısıtma ile sıcak hava konveksiyonu karşılaştırıldığında fark, termal enerjinin polimere nasıl aktarıldığında yatmaktadır.
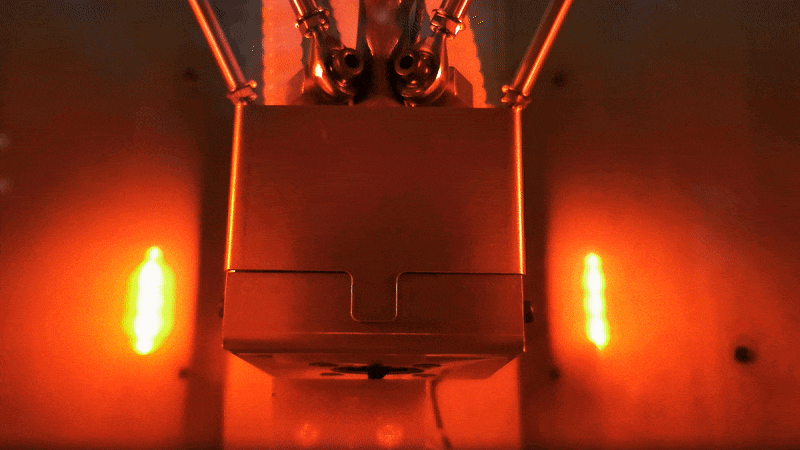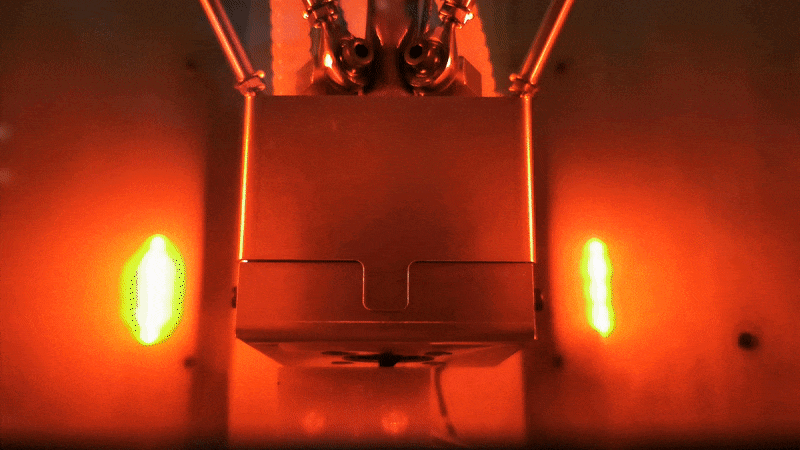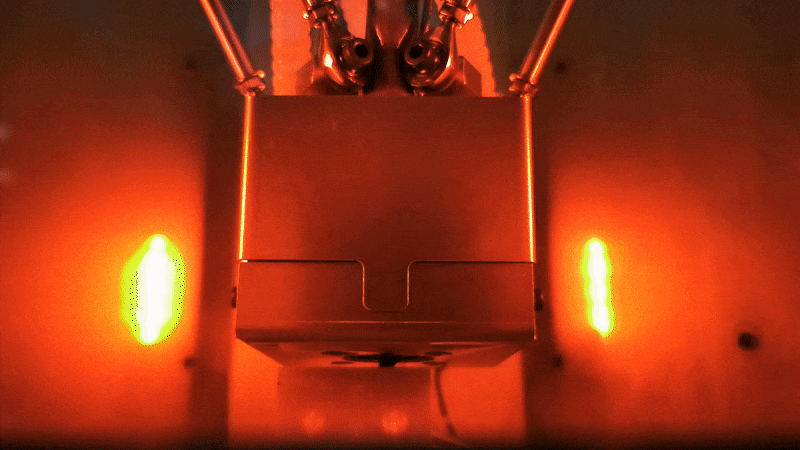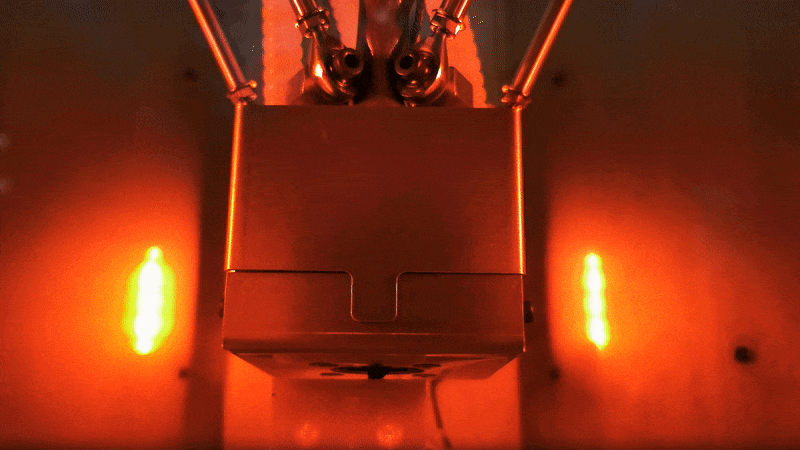
Orion AM’in tescilli Termal Radyasyonla Isıtma (TRH) süreci, ortam havası sirkülasyonunun yerine, yüksek hızlı hava hareketine dayanmadan parça geometrisi boyunca hassas termal kararlılığı korumak için odaklanmamış termal radyasyonu ve odaklanmış ısıtmayı birleştiren bir termal yönetim stratejisi kullanır.
Doğrudan bağlanma ara yüzeyine nüfuz eden kızılötesi radyasyonun yönlendirilmesiyle, alttaki katmanın yüzey sıcaklığı, yeni boncuk bırakıldığı anda tam olarak optimum kaynaşma durumuna yükseltilir. Bu hassas enerji iletimi, hava akımlarının neden olduğu termal gradyanları dengeler ve soğuk birleşmelere yol açan yüzey ısı kaybını önler.
PEEK 3D Baskıda Yerinde Yarı Kristalleşme ve İzotropi
PEEK gibi yarı kristalin polimerlerde termal geçmiş, hem moleküler yönelimi hem de mekanik dayanımı belirler. Baskı sırasında doğru termal yönetim, polimer zincirlerinin katman sınırları boyunca homojen şekilde kristalleşmesi için gerekli termal enerjiye sahip olmasını sağlar.
Orion AM yüksek sıcaklık 3D yazıcıları, TRH kullanarak üç kritik malzeme sonucu elde eder:
- %100’e Yakın Bağıl Yoğunluk: Hedefli radyasyon, baskı çizgilerini ve katmanları homojen bir yapıda kaynaştırarak bağımsız üçüncü taraflarca doğrulanmış %99.95’e varan bağıl yoğunluk (%0.05’e kadar düşen boşluk oranı) sağlar.
- Yerinde Katmanlar Arası Kristalleşme: Yüksek sıcaklığın hassas uygulanması, baskı sırasında PEEK’in (katmanlar arasında ve katmanlar içinde) kristalleşmesini kolaylaştırır ve baskı sonrası tavlama veya ısıl işlem adımlarına olan ihtiyacı tamamen ortadan kaldırır.
- İzotropiye Yakın Çekme Dayanımı: Katmanlar arası bağlar, ekstrüde edilen malzemenin kendi dayanımıyla eşleştiğinden, dolgu açısı ve baskı yönü artık parça dayanımını belirlemez.
Doğrulanmış Mekanik Performans (TRH Süreci)
Çeşitli ticari PEEK filamentleri üzerinde yapılan bağımsız testler, TRH’nin dikey (ZX) çekme dayanımının enjeksiyon kalıplama referans değerlerine ulaşmasını veya bunları aşmasını sağladığını göstermektedir:
- Evonik INFINAM® PEEK 9359F: Dikey (ZX) yönde 97.2 MPa çekme dayanımına ulaşır (90 MPa enjeksiyon kalıplama referans değerine kıyasla).
- Solvay KetaSpire® PEEK: Dikey (ZX) yönde 95.4 MPa çekme dayanımına ulaşır (91 MPa enjeksiyon kalıplama referans değerine kıyasla).
- Victrex AM™ 450FIL: Dikey (ZX) yönde 93.3 MPa çekme dayanımına ulaşır (98 MPa enjeksiyon kalıplama referans değerine kıyasla).
- Invibio PEEK-OPTIMA® LT1: Dikey (ZX) yönde 92.1 MPa çekme dayanımına ulaşır (100 MPa enjeksiyon kalıplama referans değerine kıyasla).
Sonuç
Yüksek sıcaklık yarı kristalin polimerlerini sıcak ortam havası konveksiyonuyla işlemeye çalışmak, mühendisleri parça yönü, yoğunluk ve Z ekseni dayanımı konusunda yapısal ödünler vermeye zorlar. Konvektif ortam havası ısıtmasından hedefli Termal Radyasyonla Isıtmaya geçildiğinde parçalar, doğrudan baskı tablasından çıktığı haliyle %99.95’e varan bağıl yoğunluğa, yerinde yarı kristalleşmeye ve izotropiye yakın performansa ulaşır.
