Yüksek performanslı polimerler için AM’in önünü açmak
Radyatif Isıtma ve Sıcak Hava Konveksiyonu
Mühendisler endüstriyel bir PEEK 3D yazıcıyı enjeksiyon kalıplamayla karşılaştırdığında, eklemeli imalatın (AM) zayıf noktaları boşluklar, çarpılma, delaminasyon ve zayıf bir Z eksenidir. Orion AM, 2018’den beri parçaları baskı sırasında ısıtmaya yönelik yeni bir yaklaşımla bu sınırlamaları çözmeye odaklanmıştır.
Verimsiz olabilen ve zayıf katmanlar arası bağlanmaya yol açan ciddi termal gradyanlar oluşturabilen hava konveksiyonuyla ısıtma yerine, Orion AM'in tescilli Termal Radyasyonla Isıtma teknolojisi, nüfuz eden radyasyonla sürekli ve tamamen özelleştirilebilir termal geçmiş kontrolü uygular.
Bu, PEEK ve diğer ultra yüksek performanslı polimerlerin yerinde kristalleşmesini mümkün kılarak enjeksiyon kalıplamanın dayanım ve yoğunluklarına ulaşır ve baskı sonrası tavlama ihtiyacını ortadan kaldırır.
%99.95 Parça Yoğunluğu & İzotropik Dayanım
Isı malzemenin içine nüfuz ettiği için katmanlar gerçek anlamda kaynaşır. PEEK’teki bu katmanlar arası kaynaşma olağanüstü mekanik bütünlük sağlar:
- %99.95’e varan parça yoğunluğuyla PEEK baskı: İç gözenekliliği ortadan kaldırarak sürecimizin vakum ve sualtı uygulamaları için hermetik olarak kapalı 3D baskılı parçalar üretmesini sağlar.
- 90+ MPa Z ekseni dayanımlı 3D baskı: Geleneksel enjeksiyon kalıplamanın çekme dayanımına (filament malzemesine göre değişmekle birlikte yaklaşık 90 MPa) tutarlı şekilde ulaşır veya bunu aşar; bu da sistemlerimizi yük taşıyan, nihai kullanım parçalarının üretimi için doğrular.
Uygulamalar
Orion AM'in TRH süreci, ultra yüksek sıcaklık polimerleri için yeni havacılık ve uzay ve tıbbi uygulamalarda eklemeli imalatın önünü açar.
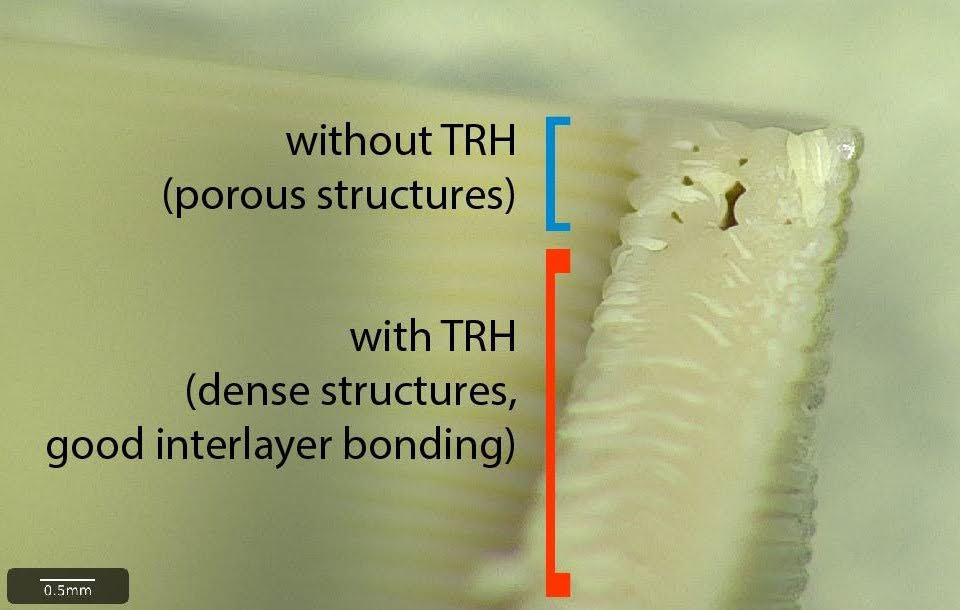
Tamamen Bağlı Yapılar
Termal Radyasyonla Isıtmanın (TRH) etkileri: TRH sistemimiz açıkken, parçanın iç yapıları tamamen bağlı, yoğun ve boşluksuzdur. Her katman üstündeki ve altındaki katmanlarla kaynaşmıştır.
Bunu mavi ile vurgulanan standart yaklaşımla (TRH kapalı) karşılaştırın: uygun ve tutarlı ısıtma olmadan baskı çizgileri ve katmanlar arasında boşluklar oluşur; bunun sonucunda daha zayıf ve daha gözenekli parçalar ortaya çıkar.
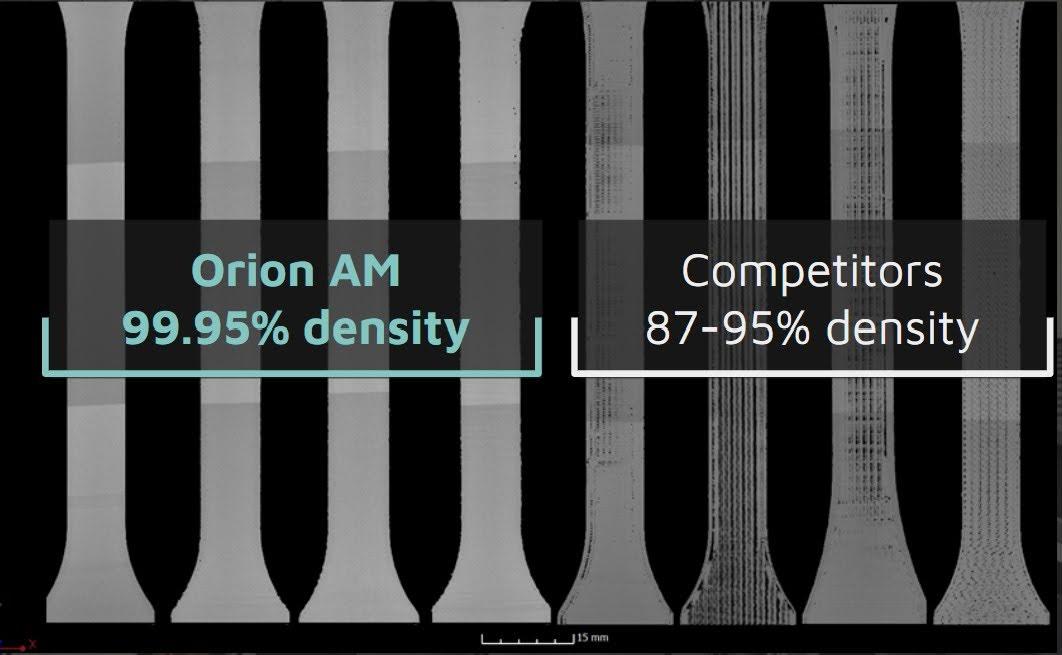
Dolu Dolgu
Orion AM numunelerinin bilgisayarlı tomografi (BT) taraması %0.05’ten düşük ortalama boşluk oranı göstermektedir; bu da yapıların iç yoğunluğunun %99.95 olduğu ve enjeksiyon kalıplama veya CNC işlemeyle karşılaştırılabilir olduğu anlamına gelir.
Eşsiz Dayanım
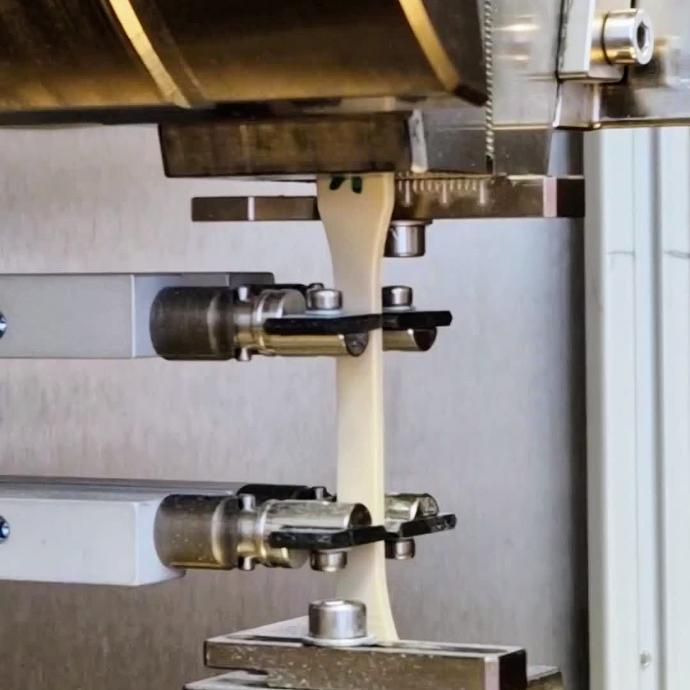
Orion AM'in 3D baskı süreci çeşitli PEEK malzeme tedarikçileriyle doğrulanmıştır. Çekme dayanımı sonuçları kendini kanıtlıyor.
Endüstriyel Sınıf PEEK Filamentler

KetaSpire®
PEEK
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 91 MPa
INFINAM®
9359F
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 90 MPa
Victrex
AM™450FIL
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 98 MPa

LUVOCOM® 3F PEEK 9581 NT
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 95 MPa
KetaSpire®
PEEK CF
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 159 MPa
Tıbbi/İmplante Edilebilir Sınıf PEEK Filamentler
Invibio PEEK-OPTIMA® LT1
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 100 MPa

VESTAKEEP® PEEK i4 3DF
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 94 MPa
TECAFIL PEEK VX MT
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 100 MPa
Diğer Yüksek Performanslı Polimerler
Victrex
AM™200FIL
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 90 MPa
Radel®
PPSU
Çekme Dayanımı (MPa)
Enjeksiyon Kalıplama Dayanımı: 74 MPa