Hedefler
TNO’nun çalışma hedeflerinden biri, Orion tarafından basılan numunelerin mekanik özelliklerini belirlemek ve ortaya koymaktır.
İkinci hedefleri ise Orion tarafından üretilen her numunenin kalitesinin optik olarak ve ayrıca mikroskopla görselleştirilmesidir.
FDM 3D Baskı
Eriyik Biriktirme Modellemesi (FDM) veya Eriyik Filament Üretimi (FFF), malzeme ekstrüzyonu ailesine ait bir eklemeli imalat sürecidir ve en yaygın kullanılan 3D baskı teknolojisidir. Tipik FDM 3D baskı, yatay plastik katmanlar basmak için plastik bir filament kullanır ve genellikle çok zayıf katmanlar arası bağlanma oluşturur. Bu, parçanın dayanımının anizotropik (izotropik/homojen olmayan) olduğu ve Z yönündeki (dikey yön) çekme dayanımının genellikle daha zayıf olduğu anlamına gelir.
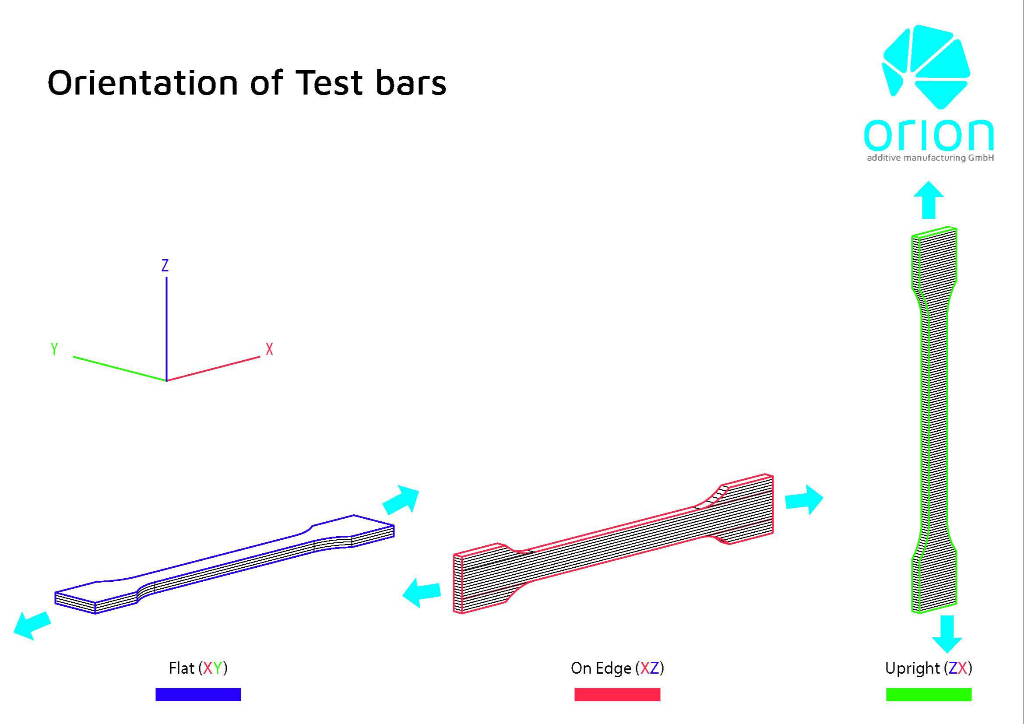
Bir makaleye göre (3D Hubs), “%50 dolgu ile ABS’den yatay olarak basılan çekme test parçaları dikey olarak basılan test parçalarıyla karşılaştırılmış ve X ve Y baskı yönünde Z yönüne kıyasla neredeyse 4 kat daha yüksek çekme dayanımına sahip olduğu (4.4 Mpa’ya karşılık 17.0 MPa) ve kopmadan önce neredeyse 10 kat daha fazla uzadığı (%0.5’e karşılık %4.8) bulunmuştur.”
FDM genellikle Z yönünde XY’deki dayanımın 1/4’ü kadar çekme dayanımı sağlar. Ancak Orion AM'in teknolojisi bu sorunu, parçayı ısıtmak için termal radyasyon uygulayarak çözer; böylece katmanlar birbirine kaynaşır ve yalnızca daha güçlü değil, aynı zamanda su geçirmez parçalar elde edilir.
Çekme Dayanımı
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
E-Modülü
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Termal Radyasyonla Isıtma (TRH) Teknolojisi
FFF süreciyle eklemeli imalat, özellikle PEEK gibi Yüksek Performanslı Polimerlerle genellikle zayıf katmanlar arası bağlanma üretir. Bu durum, Z yönündeki çekme gerilmesinin malzeme dayanımının %10’una kadar düştüğü anizotropik dayanıma yol açabilir.
Orion AM’in tescilli teknolojisi baskıyı her yönden 300 °C’ye kadar verimli bir şekilde ısıtarak katmanlar arası bağlanmayı artırır ve mekanik dayanımı iyileştirir. Bunun sonucunda implantlar veya havacılık ve uzay parçaları dahil işlevsel nihai kullanım parçaları elde edilir.
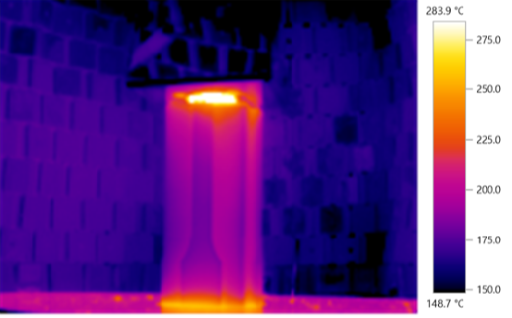
3D baskılı bir PEEK parçayı 300 °C’ye kadar ısıtan TRH Teknolojisi
Orion TRH ile
-Görünmeyen katmanlar
-Homojen Yapılar
-İyi katmanlar arası bağlanma
-Yüksek dayanım
-Nihai kullanım parçaları için uygun
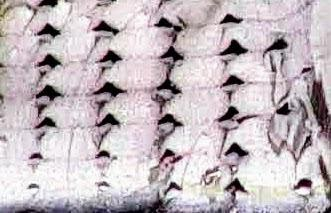
TRH olmadan
- Görünür katmanlar
-Gözenekli Yapılar
-Zayıf katmanlar arası bağlanma
-Düşük Dayanım
-Yalnızca prototipler için uygun
Mekanik Sonuçlar
Instron Üniversal Test Makinesi ile ölçülen ISO 527-1BA numuneleri
Ölçüm sırasında gerinim hızı sabit tutuldu: 1 mm/
E-modülü, %0,05 - %0,25 gerinim aralığındaki regresyon eğimiyle belirlendi.
E-Modülü
Nihai Çekme Dayanımı
Sonuç
Sonuç olarak TNO, basılan parçaların bir bütün olarak kabul edilebilir göründüğünü tespit etti. Kenarlarda, çekme testi sırasında gerilim yığılmalarına yol açabilecek bir miktar aşırı ekstrüzyon bulunmaktadır. TNO ayrıca C170 & C185 numuneleri karşılaştırıldığında katman ısıtıcısına bağlı önemli bir mekanik farkın gözlemlenmediğini fark etti. Bununla birlikte iki numune karşılaştırıldığında küçük bir görsel fark görülebilmektedir; köşeler daha az belirgin görünmektedir. Mekanik sonuçların büyük bölümünde TNO, E (kutu) numuneleri için yüksek modül ölçüldüğünü ve bunun istatistiksel olarak numunelerden farklı olmadığını gözlemledi. Son olarak TNO, çekme numunelerinin kırılmalarının birkaç basılı katman boyunca gerçekleştiğini gözlemledi; bu da iyi katmanlar arası yapışmaya işaret etmektedir.


Destek ve Teşekkürler
Bu proje AMable konsorsiyumunun desteğiyle mümkün olmuştur. Ayrıca şu kişi ve kurumlara çok teşekkür ederiz: Phanindra Giddaluri – MonitorFish, Rob Kleijnen – Inspire AG, ve son olarak Guy Bex – TNO yardımlarından dolayı. Herkesin iş birliği için minnettarız.
