Eklemeli İmalatın (AM) 30 yılı aşkın geçmişine rağmen, termoplastiklerin ekstrüzyon tabanlı Eriyik Filament Üretimi (FFF) ile 3D baskısı çoğunlukla ürün prototipleri veya maketleri üretmekle sınırlı kalmıştır. Endüstriyel nihai kullanım parçalarının üretimine yönelik işleme yöntemleri değerlendirildiğinde FFF, olası ve makul bir teknoloji gibi görünmemektedir. Bu durum büyük ölçüde yalnızca malzemelerin sınırlamalarından değil, aynı zamanda bu malzemelere yönelik süreçlerdeki yenilik eksikliğinden kaynaklanmıştır.
Son yıllarda Yüksek Performanslı Polimerler (HPP), FFF 3D yazıcılar için filament olarak kullanıma sunulmuştur. Bu malzemeler; yüksek sıcaklık, yüksek basınç ve aşındırıcı kimyasallar gibi dünyanın en zorlu ortamlarına maruz kaldıklarında bile olağanüstü mekanik, termal ve kimyasal özelliklerini korur. Bu olağanüstü plastikler arasında PEEK (Polieter-eter-keton), yarı kristalin yapısı sayesinde en olağanüstü özelliklere sahiptir. PEEK; bir motorun içindeki piston bileşenleri, havacılık ve uzayda ultra yüksek vakum uygulamaları ve hatta kafatası plakası gibi tıbbi implantlar gibi en zorlu uygulamalar için parça üretiminde kullanılabilir.
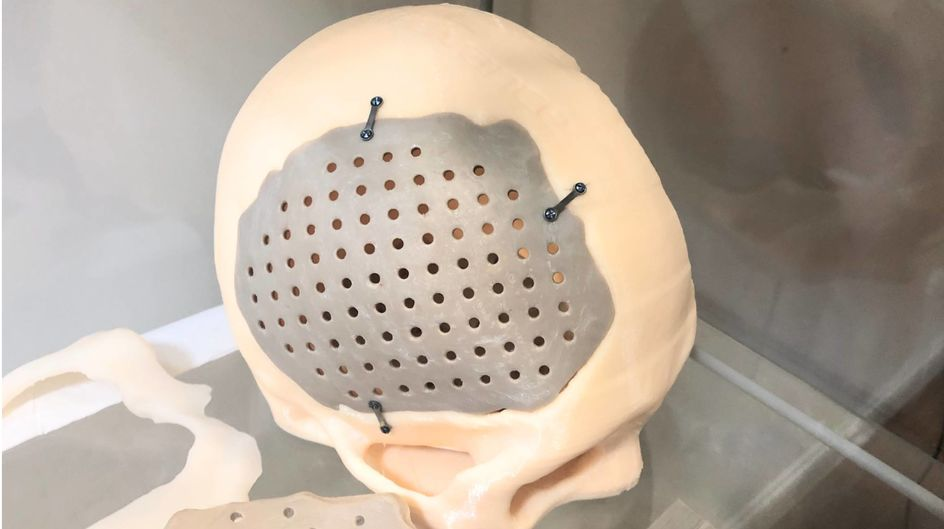
PEEK Kraniyal İmplant
Kaynak: Evonik
Ancak PEEK gibi malzemelerden 3D yazıcılarla bileşen üretmek, yüksek işleme sıcaklıkları nedeniyle büyük ölçüde imkânsız veya pratik olmamıştır. Piyasada PEEK basabildiğini iddia eden 3D yazıcıların çoğu, en fazla 150°C’ye ulaşan ısıtmalı odalara sahiptir; bu sıcaklık PEEK’in camsı geçiş sıcaklığına ulaşmak için yeterlidir, ancak zayıf katmanlar arası bağlanmaya ve düşük kristalliğe yol açar. Üreticiler, özellikleri iyileştirmek amacıyla, elde edilen kahverengi, amorf baskı parçalarının daha yüksek kristalliğe sahip açık bej bir parça elde etmek için tavlanmasını önermektedir. Tavlanmış parçalar daha kristalin görünse de, kristal yapılar yalnızca her katmanın içinde bulunur ve katmanlar arasında oluşmaz; bu da Z yönünde zayıf kalan baskılara neden olur. Düşük sıcaklıklı süreçler ayrıca, basılan boncuk çizgileri birbiriyle iyi kaynaşmadığı için yüksek boşluk oranına yol açarak basılan parçaları daha da zayıflatır.
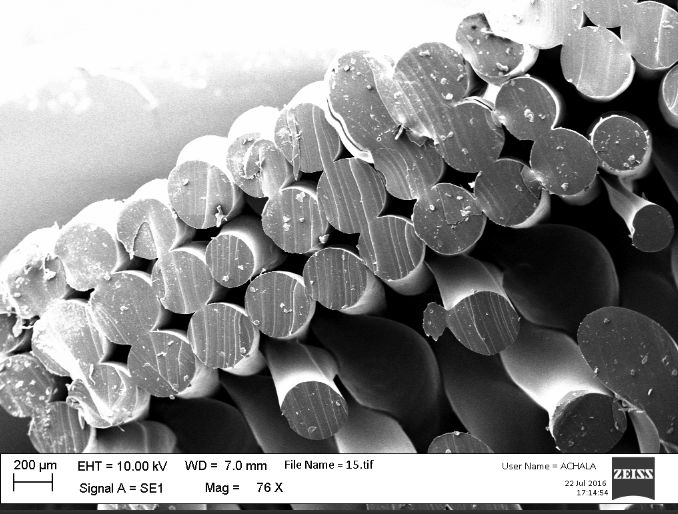
Çok sayıda iç boşluk içeren FFF baskı parçaları
Kaynak: Dr. Achala de Mel
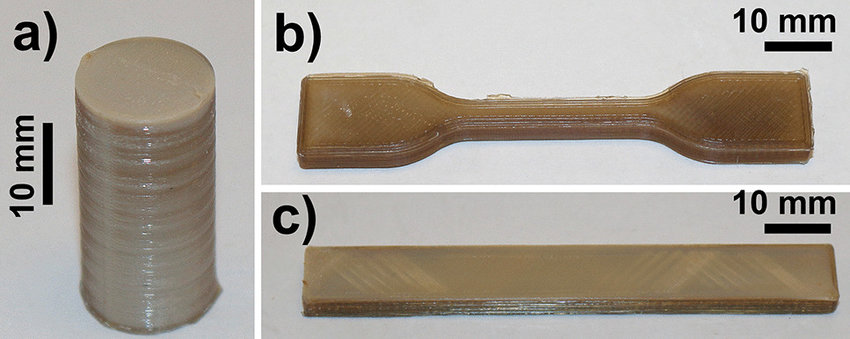
Amorf PEEK 3D baskı parçaları.
Kaynak: Challa et al. (2022).
Dolayısıyla bir 3D yazıcının HPP’den parça üretebilmesi için ekstrüderinin yalnızca filamenti eritecek yüksek sıcaklığa ulaşması değil, aynı zamanda baskı çizgileri ve katmanlar arasındaki bağlanmayı desteklemek için daha önce biriktirilmiş malzemeyi yeterince yüksek bir sıcaklıkta tutması da gerekir. Bu ikinci kısım, 3D yazıcıların HPP’den yapısal olarak sağlam parçalar üretebilmesinin önündeki kritik engeldir. Bu başarılabilirse iki katman artık iki ayrı katman gibi değil, tamamen katı ve baştan sona homojen, %100 yoğun tek bir parça gibi davranır. Parçaların tavlanması ne yoğunluğu artırır ne de zayıf katmanlar arası bağlanmayı giderir.
Orion AM’in PEEK 3D baskı yaklaşımı
Orion Additive Manufacturing GmbH, en gelişmiş endüstriyel 3D baskı sistemlerinden birini oluşturmak için FFF ekstrüzyon tabanlı araştırma ve geliştirmede 9 yılı aşkın deneyimini ortaya koymuştur. Patent başvurusu yapılmış olan süreç, havayı konveksiyonla ısıtmak yerine ısıyı termal radyasyon yoluyla doğrudan malzemeye uygular. Termal radyasyon daha az enerji gerektirir, çünkü ısı parçaya doğru yayılır; konveksiyon sistemlerinde ise hava ısıtılıp dolaştırılır ve sıcak hava sistem içinde akarken soğuduğundan büyük ısı kayıpları ve sıcaklık gradyanları oluşur.
“Şimdiye kadar gördüğümüz en iyi sonuçlar bunlar.”
PEEK gibi yarı kristalin polimerler bundan büyük ölçüde faydalanır, çünkü kristal yapıların yüksek sıcaklıklarda yavaşça oluşması gerekir. PEEK erime noktasından çok hızlı soğutulursa malzeme amorf olur ve yarı kristalin halinden daha zayıf olur. Orion AM’in termal radyasyonla ısıtma (TRH) süreci yalnızca katmanları birbirine kaynaştırmakla kalmaz, aynı zamanda yüksek sıcaklıklı baskı süreci sırasında PEEK’in yarı kristalin yapılarının yerinde oluşmasını da sağlar.
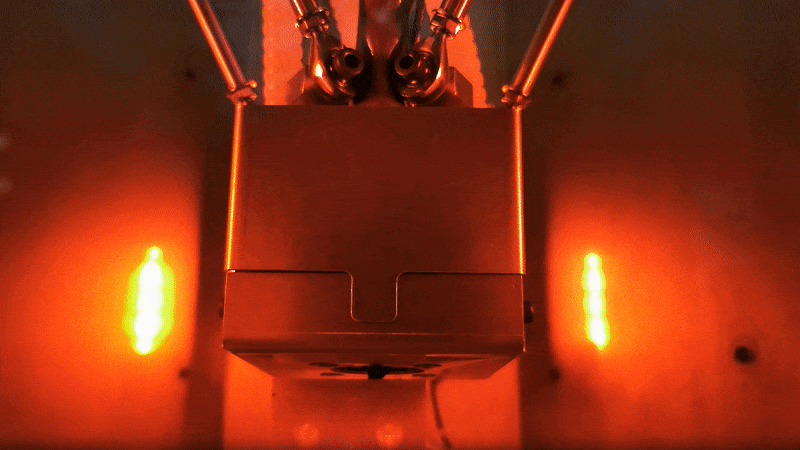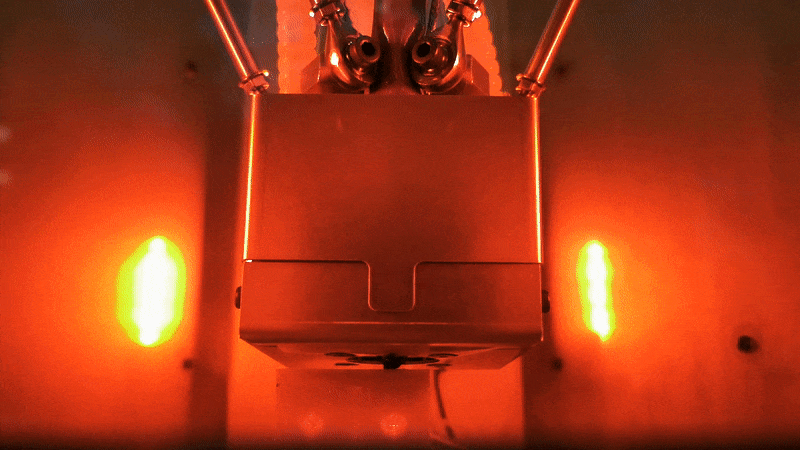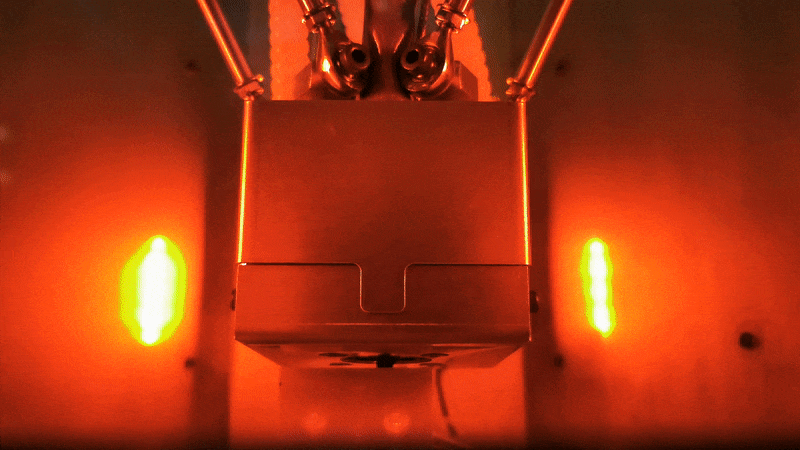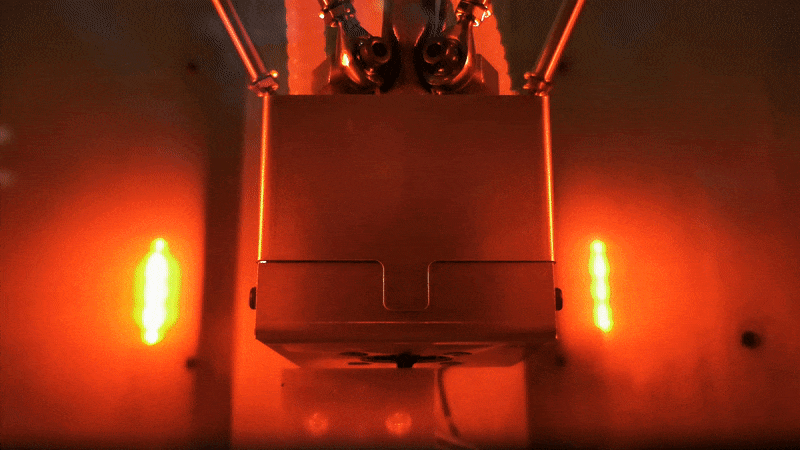
Orion AM’in Termal Radyasyonla Isıtma (TRH) süreci
Kaynak: Orion AM
Orion AM’in süreci yalnızca PEEK gibi yarı kristalin polimerlere fayda sağlamakla kalmaz; aslında PEKK, PAEK, PPSU, PEI (ULTEM) ve hatta TPI (termoplastik poliimid, genellikle DuPont’un tescilli markası Kapton ile bilinir) gibi neredeyse tüm termoplastikler için FFF sürecinde katmanlar arası bağlanmayı iyileştirmek amacıyla kullanılabilir. Orion AM’in amacı yalnızca katmanlar arası bağlanmayı değil, aynı zamanda gaz salınımını azaltmaya yardımcı olacak ve uzayda potansiyel nihai kullanım uygulamalarını mümkün kılacak gözenekliliği de iyileştirebilmektir. TRH teknolojisinin sonucu, etkinleştirildiğinde iç boşlukları tamamen ortadan kaldırmasıdır. Bu, mekanik özelliklerin enjeksiyon kalıplamayla karşılaştırılabilir olacağı ve buna ek olarak gaz salınımı özelliklerinin de korunacağı anlamına gelir.
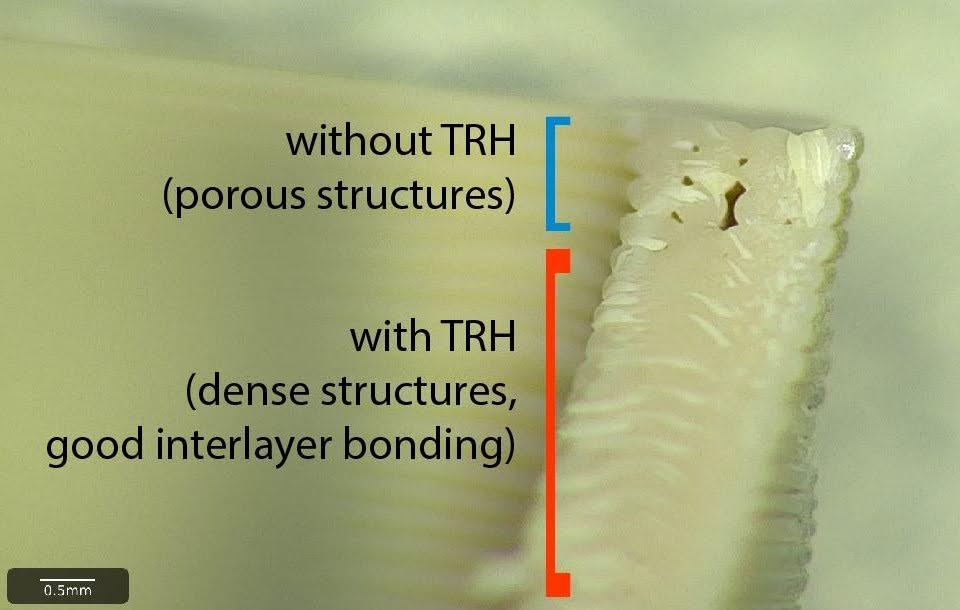
Orion AM’in Termal Radyasyonla Isıtma (TRH) sürecinin gözeneklilik üzerindeki etkisi
Kaynak: Orion AM
PEEK 3D baskıda enjeksiyon kalıplama dayanımı ve yoğunluğuna ulaşmak
Orion AM’in süreç geliştirme çalışmalarının başından itibaren hedef, enjeksiyon kalıplamayla rekabet edebilecek mekanik özelliklere ulaşmaktı. Bu hedef, eklemeli imalatın tıp sektöründe ve havacılık ve uzay endüstrisinde çok çeşitli uygulamalar için nihai kullanım parçalarının üretimini mümkün kılma potansiyelini ortaya çıkaracaktı.
Pek çok deney ve xT’nin makine öğrenimi platformunun yardımıyla Orion AM’in teknolojisi %99.9 yoğunluğa ulaşan ve hatta enjeksiyon kalıplama dayanımını aşan mekanik özellikler elde etmeyi başardı.
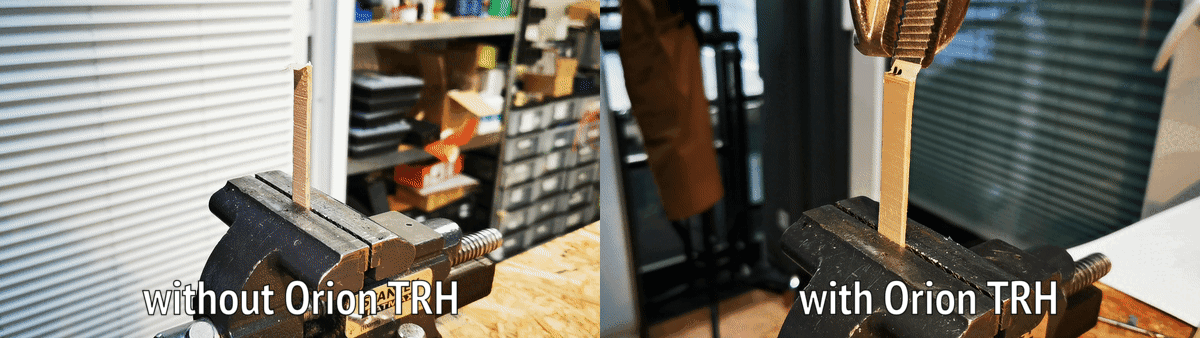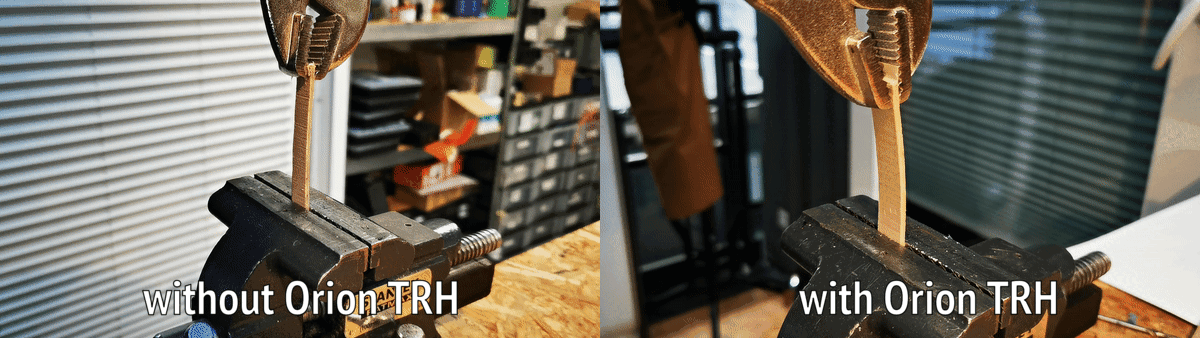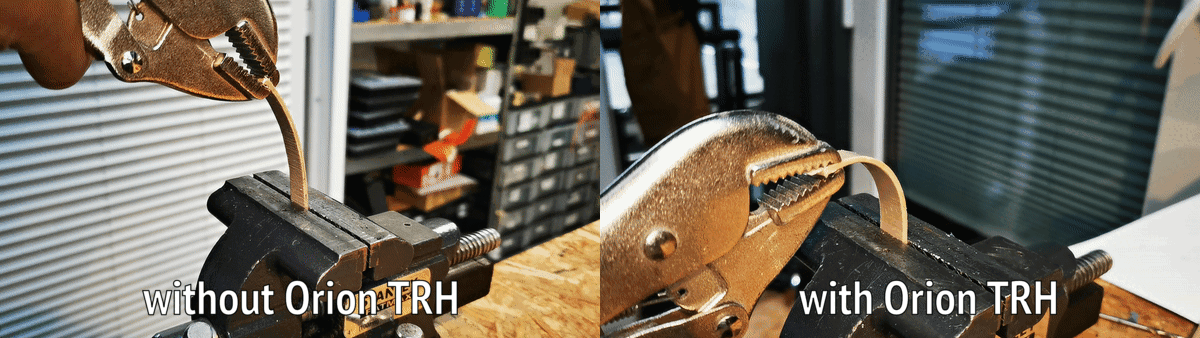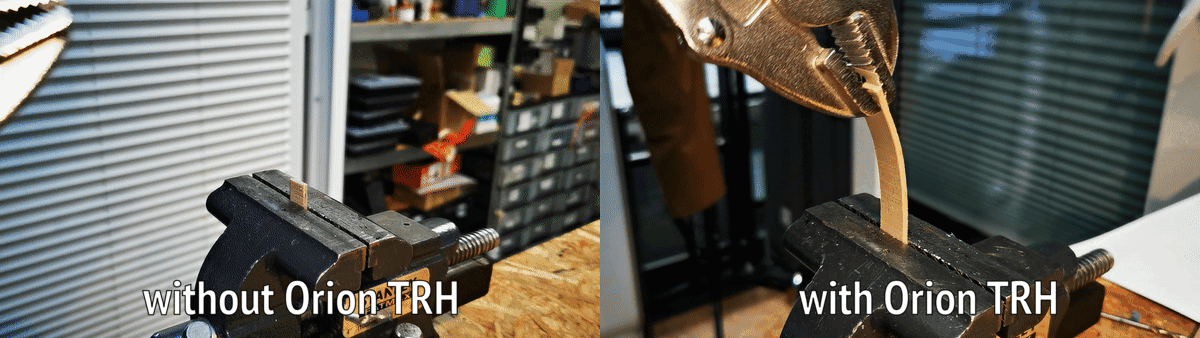
Orion AM’in TRH süreci karşılaştırması
Kaynak: Orion AM
Varşova Teknoloji Üniversitesi tarafından yürütülen bağımsız bir çalışmada, Orion AM’in TRH sürecinin PEEK 3D baskı numunelerinde %99.95-%99.98 arasında yoğunluğa ulaştığı gösterilmiştir. Numuneler, Solvay tarafından sağlanan KetaSpire® PEEK AM Filament MS NT1 (doğal PEEK) ve KetaSpire® PEEK AM Filament CF10 LS1 (karbon fiber PEEK) ile yatay ve dikey yönlerde basılmıştır.
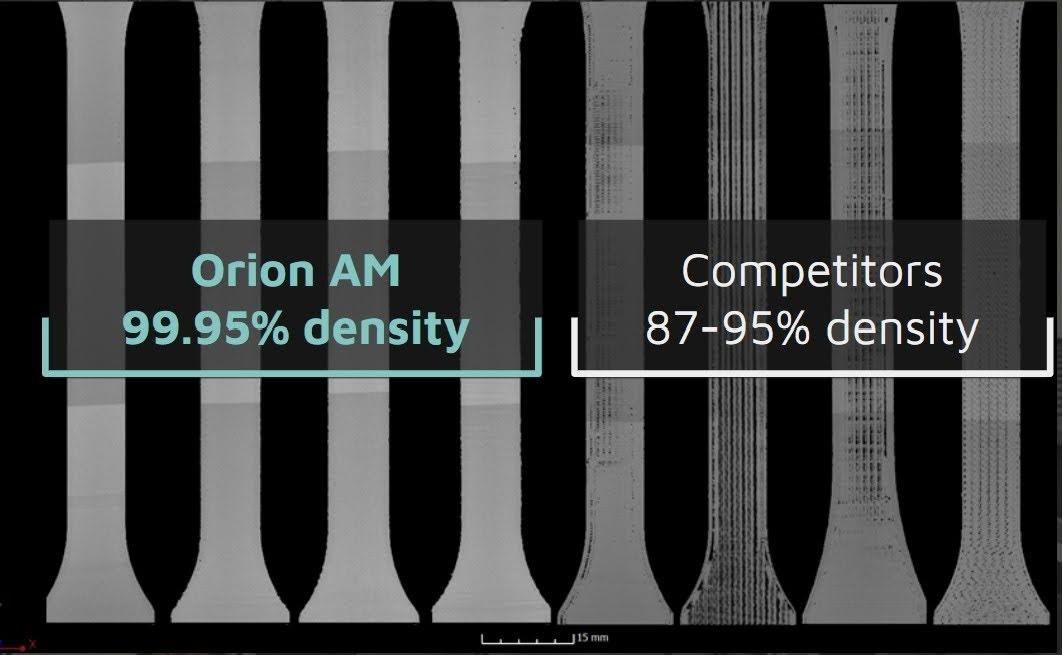
Orion AM’in TRH süreci kullanılarak üretilen PEEK numunelerinin yoğunluğunun diğer süreçlerle karşılaştırılması
Kaynak: Orion AM
Solvay, PEEK filamentleriyle 3D baskı için en iyi teknolojileri değerlendirmek amacıyla Solvay Yazıcı Değerlendirme Programı’nı (S-PEP) oluşturdu; program, çeşitli endüstriyel 3D baskı sistemleriyle üretilen baskıların mekanik özelliklerini değerlendirmektedir. Bu çalışmalar için PEEK çekme test çubukları, Solvay’in KetaSpire® PEEK AM Filament MS NT1 malzemesi kullanılarak ve DIN EN ISO 527-2 1BA standardına göre çeşitli yönlerde hazırlanır. Numuneler daha sonra Solvay tarafından test edilir ve sonuçlar PEEK’in enjeksiyon kalıplama özellikleriyle karşılaştırılır. Çekme testleri, Orion AM’in sürecinin, genellikle zayıf katmanlar arası bağlanmadan en çok etkilenen yön olan Z yönünde bile enjeksiyon kalıplama dayanımını aşan mekanik özellikler üretebildiğini göstermiştir. Çekme dayanımı 95.4MPa ile 100MPa arasında değişmiş olup Orion’un sürecinin sağladığı izotropik ve homojen dayanımı ortaya koymaktadır. Çekme modülü 3.80GPa ile 4.10GPa arasında değişmiş olup yüksek kristalleşmenin ek bir tavlamaya gerek kalmadan baskı süreci sırasında elde edildiğini göstermektedir. “Bu programda şimdiye kadar gördüğümüz en iyi sonuçlar bunlar” diyor Brian Alexander, Solvay Specialty Polymers’ta polimer bilimci ve PEEK 3D baskı uzmanı.
Orion AM’in S-PEP testinin sonuçları aşağıdaki tabloda gösterilmektedir:
Aşağıdaki grafik, şu yazıcıyla elde edilen çekme dayanımı sonuçlarını görsel olarak sunmaktadır: Orion AM A150 yazıcısı.
3D baskılı PEEK hakkında sonuçlar
Mühendisler uzun yıllar boyunca, mevcut en ileri teknolojinin sağladığı anizotropik özellikleri, zayıf katmanlar arası bağlanmayı ve yüksek boşluk oranını gerekçe göstererek yüksek performanslı polimerlerin 3D baskısını seri üretim parçaları için kullanmaktan kaçınmıştır. Orion AM’in elde ettiği sonuçlar, enjeksiyon kalıplamayla yarışan mekanik özelliklere ulaşarak teknolojinin en kısıtlayıcı faktörlerini ortadan kaldırdığı için eklemeli imalat endüstrisi açısından oyunun kurallarını değiştiren bir dönüm noktasıdır.
Gerçekleştirilen testler, Orion AM’in eklemeli imalat sürecinin minimum 95.4MPa çekme dayanımına ve minimum 3.80GPa elastisite modülüne sahip, enjeksiyon kalıplamanın mekanik özelliklerini aşan PEEK parçalar üretebildiğini doğrulamıştır. Testler ayrıca Orion AM’in sürecinin minimum %99.97 yoğunluğa ulaşarak düşük boşluk oranlı parçalar üretebildiğini de doğrulamaktadır. FFF 3D baskı, enjeksiyon kalıplamanın sunduğu pürüzsüz yüzey kalitesine ulaşmakta hâlâ zorlansa da, elde edilen sonuçlar Orion AM’in sürecinin enjeksiyon kalıplama kadar, hatta ondan daha iyi mekanik özelliklere sahip nihai kullanım parçaları üretmek için kullanılabileceğinin kanıtıdır. Küresel tedarik zincirlerinde ve lojistikte yaşanan aksamalarla dünyanın bugün karşı karşıya olduğu zorluklar göz önünde bulundurulduğunda, Orion AM'in teknolojisi gerçek nihai kullanım uygulamalarını eklemeli imalatla karşılama potansiyelini gerçeğe dönüştürerek tıbbi cihaz veya havacılık ve uzay bileşenleri üretimi gibi alanlardaki potansiyeli daha da ortaya çıkarmaktadır.
Bizimle iletişime geçin
Orion AM’in çözümleri ve projelerinize nasıl yardımcı olabilecekleri hakkında daha fazla bilgi almak için uzmanlarımızdan biriyle iletişime geçin.
