Giriş
3D baskı, özellikle Eriyik Filament Üretimi (FFF) veya Eriyik Biriktirme Modellemesi (FDM), uygun maliyeti, esnekliği ve işleyebildiği geniş malzeme yelpazesi sayesinde çeşitli endüstrilerde giderek daha fazla ilgi görmektedir. Poli-Eter-Eter-Keton (PEEK) gibi yüksek performanslı polimerler dayanımları ve dayanıklılıkları nedeniyle özellikle caziptir ve havacılık ve uzay ile tıbbi cihaz üretimi gibi zorlu sektörlerde uygulama alanı bulur¹,².
Ancak 3D baskının bu kritik uygulamalarda benimsenmesi, FFF sürecinin doğasında bulunan zayıflıklar nedeniyle engellenmiştir. Ortaya çıkan yapılar genellikle zayıf ve gözeneklidir; parçanın mekanik özelliklerini olumsuz etkileyen delaminasyondan muzdariptir³. Özelliklerdeki bu tutarsızlık, 3D baskılı parçalar geleneksel yöntemlerle üretilen parçaların yerini kolayca alamadığından, birçok uygulama için parçaların sertifikalandırılmasını zorlaştırır⁴.

Görsel: (c) numunesinin, yetersiz termal yönetim nedeniyle yatay baskı numunesindeki katmanlar arası ayrılmayı gösterdiği çoklu 3 nokta eğilme testleri. Kaynak: Zhen, H.
Zhang et al. (2023) tarafından yapılan “Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts” başlıklı çalışma bu zorlukları vurgulamaktadır. Çalışma, bir dizi süreç parametresi ve ısıl işlem koşulu optimize edilmesine rağmen 3D baskılı PEEK parçaların hâlâ filamentler arası ve katmanlar arası boşluklar gösterdiğini ve bunun katmanlar arası ayrılmaya veya delaminasyona yol açtığını tespit etmiştir. Ayrıca ısıl işlemden sonra bile parçaların mekanik özellikleri yüksek düzeyde anizotropik ve baskı stratejisine büyük ölçüde bağlı kalmıştır⁵. Sonuçlardaki bu tutarsızlık, parçaların üretim için basılması gereken ve kalifiye bir süreç gerektiren gerçek dünya uygulamaları için önemli bir zorluk oluşturmaktadır.
Orion'un Termal Radyasyonla Isıtma (TRH) Süreci
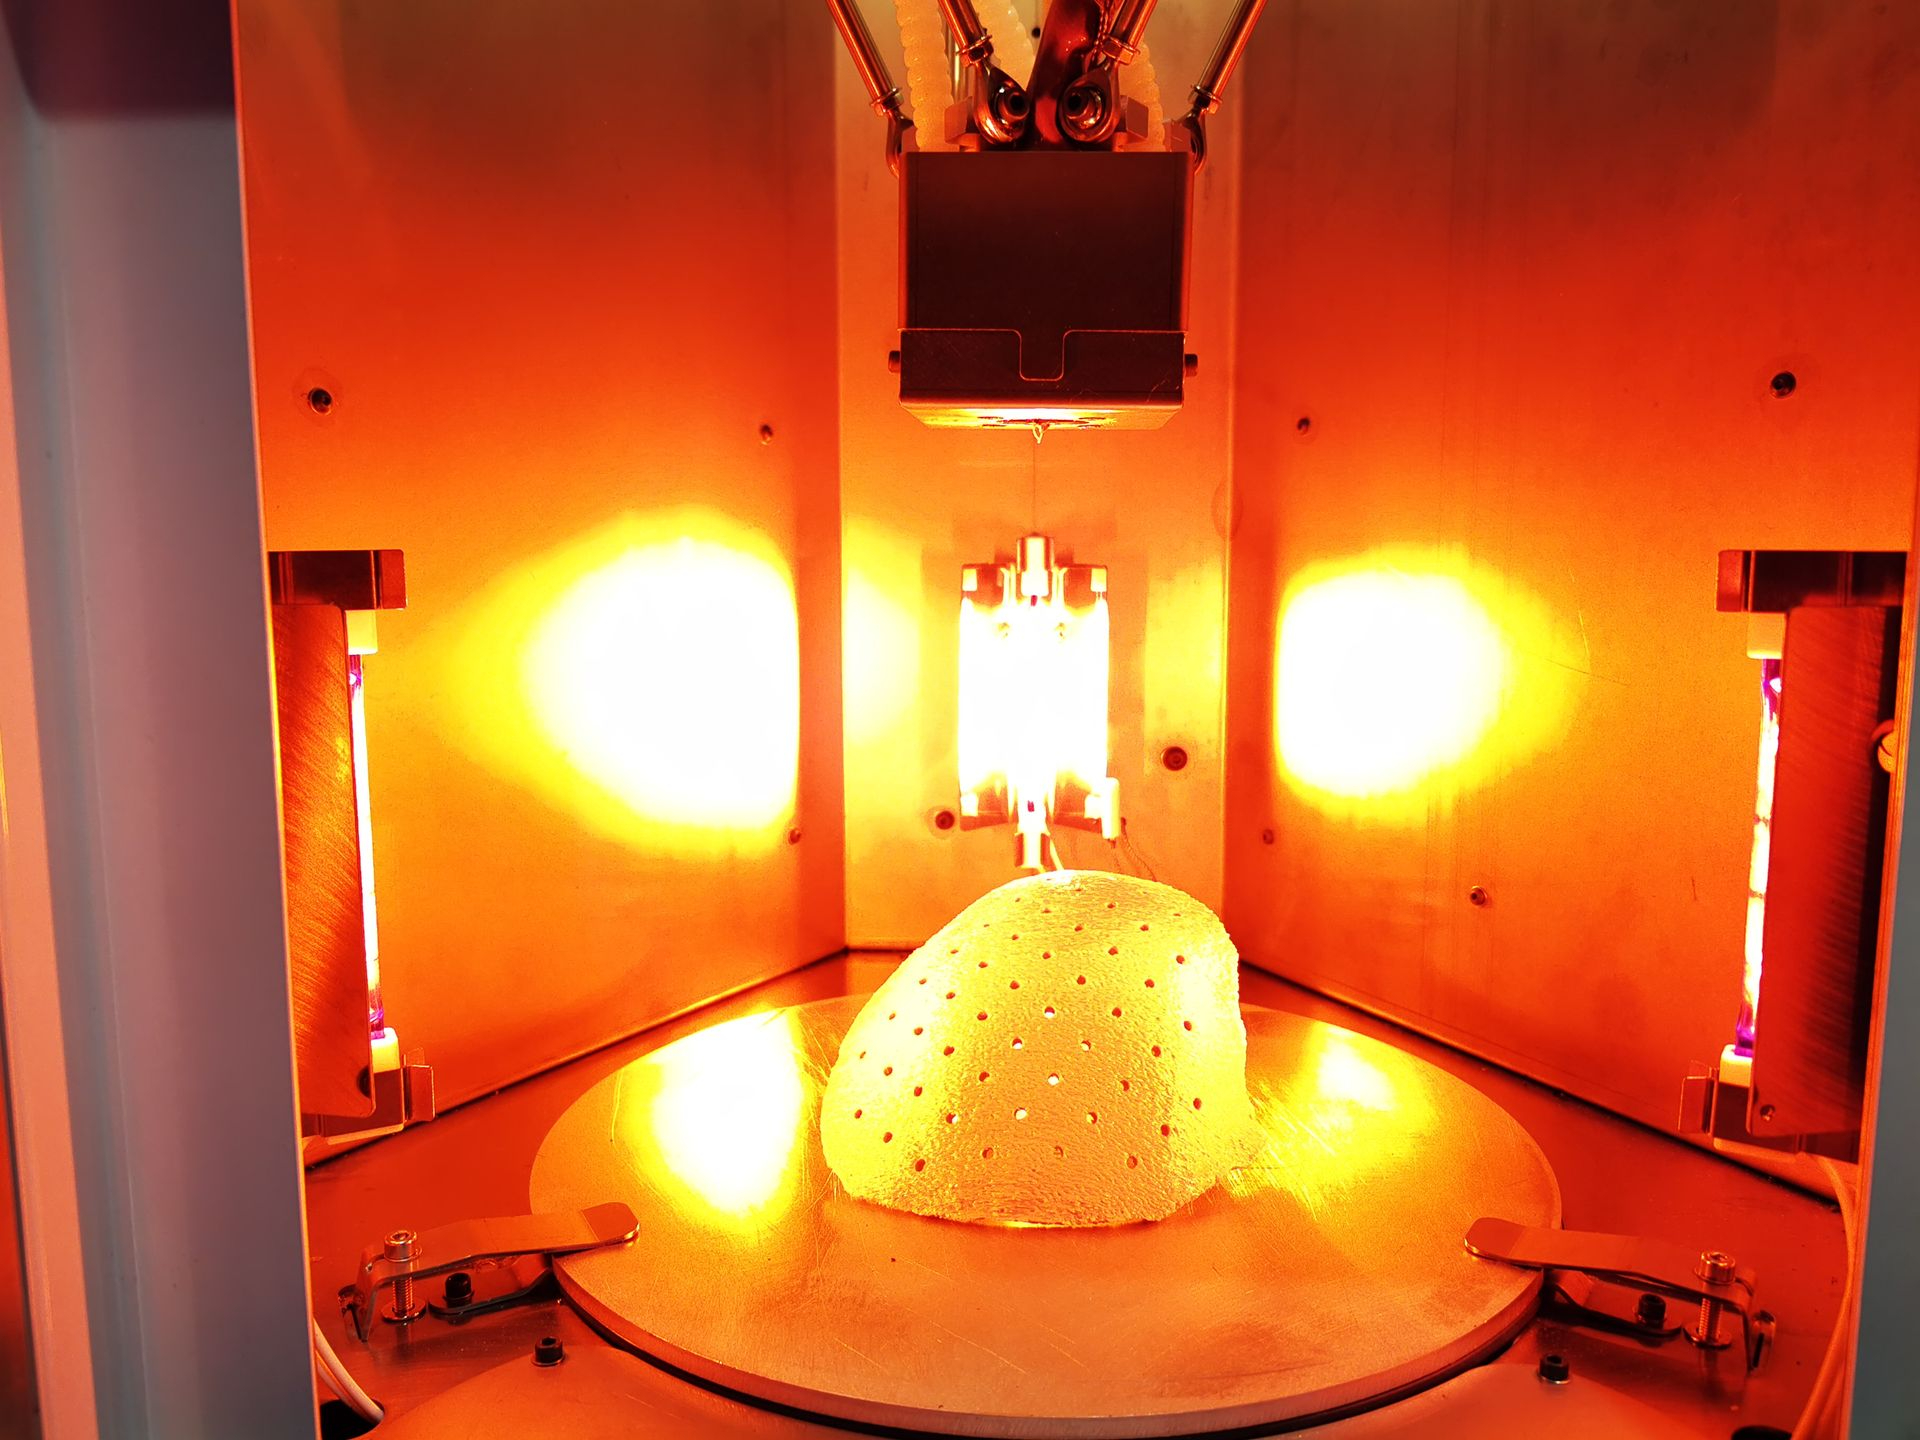
Görsel: Orion Sisteminde 3D Basılmış PEEK Kraniyal İmplant
Eklemeli imalatta lider bir şirket olan Orion AM, şu teknolojiden yararlanan, patent başvurusu yapılmış yüksek sıcaklıklı bir 3D baskı süreci geliştirmiştir: Termal Radyasyonla Isıtma (TRH). Bu yenilikçi süreç, FFF 3D baskıda sıklıkla gözlemlenen zayıf katmanlar arası bağlanma, gözeneklilik ve anizotropik davranış gibi 3D baskıdaki yaygın sorunları ele almaktadır.
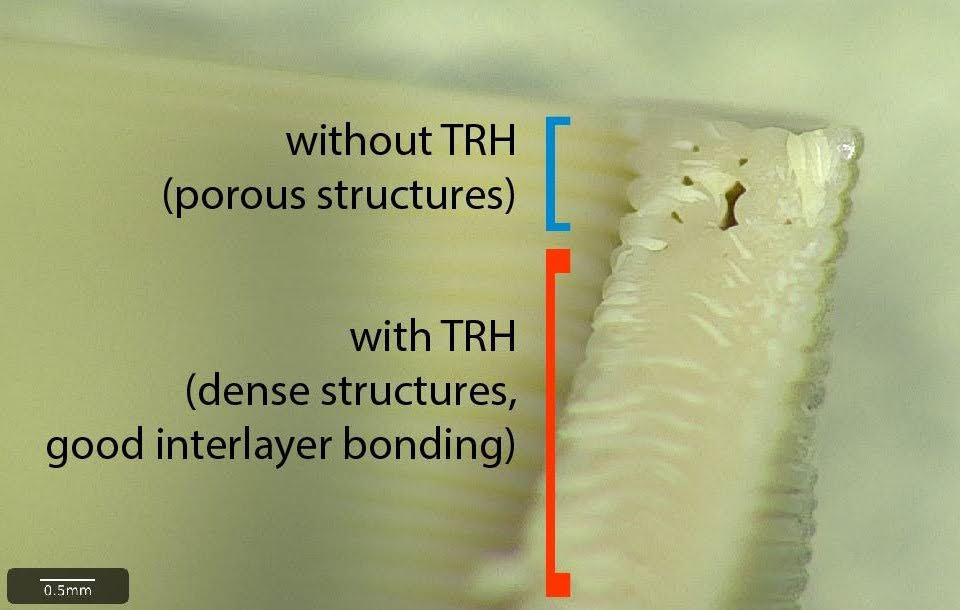
Görsel: TRH kullanılmadığında PEEK
3D baskılı parçada gözenekliliğin gösterimi
Orion’un TRH süreci, eklemeli imalat alanında oyunun kurallarını değiştirmektedir. TRH sürecinin gelişmiş termal yönetimi, baskı çizgilerinin ve katmanların baskı süreci sırasında birbirine kaynaşmasını sağlayarak boşluk veya katmanlar arası aralık içermeyen homojen bir yapı oluşturur ve enjeksiyon kalıplama dayanımı ve yoğunluğuna ulaşır. Bu, genellikle 3D baskılı parçalarla ilişkilendirilen anizotropik davranışı ortadan kaldırır; yani 3D baskı stratejilerinde yaygın bir parametre olan dolgu açısının baskıların dayanımı üzerinde hiçbir etkisi yoktur. Üretilen parçalar %0.05’ten düşük boşluk oranına veya %99.95 bağıl yoğunluğa ulaşır; bu da enjeksiyon kalıplanmış parçalar gibi davrandıkları anlamına gelir ve izotropiye yakın davranışa daha da katkıda bulunur.
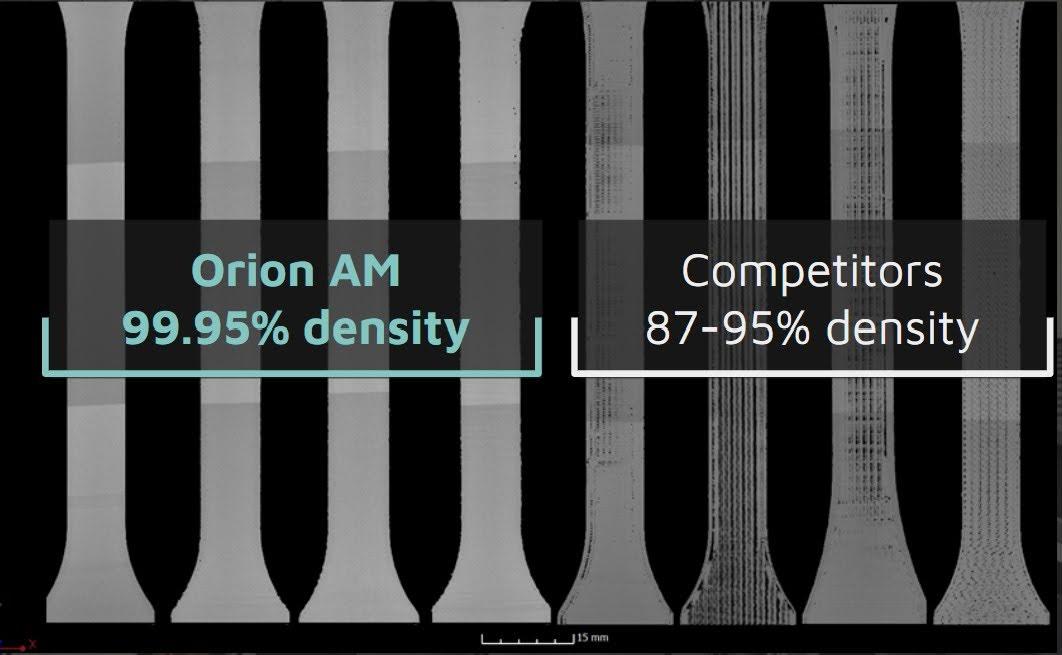
Görsel: Orion’un TRH sürecinin rakip teknolojilere
kıyasla %99.95 bağıl yoğunluğa ulaşması
Bu izotropik davranışın parça üretimi açısından önemli sonuçları vardır. Parçaların optimum dayanım için baskı sırasında yönlendirilmesine gerek olmadığı ve parça dayanımından ödün verilmesi gerekmediği anlamına gelir. Bu, parçaların analizini kolaylaştırarak havacılık ve uzay ile tıbbi uygulamalar gibi endüstrilerde kritik bir faktör olan parçaların kalifikasyonunu ve sertifikasyonunu kolaylaştırır.
Ayrıca TRH süreci, son işlem veya ısıl işleme gerek kalmadan yerinde yüksek kristallik elde etmekle kalmaz, aynı zamanda PEEK’in katmanlar arasında kristalleşmesini de kolaylaştırır. Orion’un TRH sürecinin bu dikkat çekici başarısı, baskı sırasında yüksek sıcaklıkların hassas termal yönetiminin bir sonucudur. Bu katmanlar arası kristalleşmenin kanıtı, aşağıdaki özet tabloda gösterildiği gibi ZX yönünde elde edilen yüksek çekme dayanımı ve modülde görülmektedir. Bu katmanlar arası kristalleşme, 3D baskılı parçaların üstün mekanik özelliklerine önemli ölçüde katkıda bulunarak Orion'un TRH sürecinin etkinliğini bir kez daha doğrulamaktadır.
Tablo, Orion'un TRH süreci kullanılarak farklı PEEK filament türleri üzerinde yapılan testlerin sonuçlarını sunmaktadır. Veriler, enjeksiyon kalıplamanınkilerle karşılaştırılabilir çekme dayanımı, modül ve uzama değerleriyle sürecin performansını ortaya koymaktadır.
Bu sonuçlar, Orion'un TRH sürecinin yüksek kaliteli, tutarlı 3D baskılı parçalar üretmedeki etkinliğinin bir kanıtıdır ve 3D baskının daha geniş çapta endüstriyel olarak benimsenmesinin yolunu açmaktadır.

Kalifikasyon ve Sertifikasyonun Önemi
 Görsel: Orion’un TRH süreciyle basılan 3D baskılı PEEK numunelerinin Çekme Dayanımı Testleri
Parçaların kalifikasyonu ve sertifikasyonu, 3D baskının endüstriyel olarak benimsenmesi için kritik öneme sahiptir. Gereksinimlerin katı olduğu havacılık ve uzay ile tıbbi cihaz üretimi gibi sektörlerde, kullanılan parçaların yüksek kalite ve tutarlılık standartlarını karşılaması gerekir. Orion'un TRH süreciyle elde edilen veriler, bir 3D baskı sürecinin endüstriyel kullanım için ön kalifikasyonu yolunda önemli bir adımdır⁶.
Orion'un Emirates Lunar Mission’a Katkısı
Orion'un PEEK ile 3D baskı konusundaki uzmanlığı, Emirates Lunar Mission’a katkıda bulunmak üzere seçildiğinde Avrupa Uzay Ajansı (ESA) tarafından tescillendi. Bu görevin bir parçası olan Rashid gezgini, farklı malzemelerin aşındırıcı Ay yüzeyiyle nasıl başa çıktığını test etmek için tekerleklerinin dış jantlarında küçük numune panelleri barındırmaktadır6. Orion, PEEK ile 3D baskıdaki yetkinliği nedeniyle tercih edilmiş ve bu deney için yüksek kaliteli bir numuneyle katkıda bulunmuştur⁷.

Görsel: Rashid gezgininin tekerleklerine yapıştırılmış deney numuneleri. Kaynak: ESA
Bu iş birliği, Orion'un TRH sürecine duyulan güvenin ve sürecin uzayın zorlu koşullarına dayanabilen parçalar üretme potansiyelinin bir kanıtıdır. ESA’nın ExPeRT (Exploration Preparation, Research, and Technology) ekibinden Aidan Cowley’in belirttiği gibi: “Bu, Ay’a gerçekten dokunmak, üzerinde çalıştığımız malzeme teknolojilerinin gerçek Ay ortamında nasıl davrandığını görmek için bir fırsat”.
Gelecek Yönelimler ve Sonuç
3D baskının geleceği, havacılık ve uzay ile tıbbi cihaz üretimi gibi endüstrilerin katı standartlarını karşılayabilen yüksek kaliteli, tutarlı parçalar üretebilme becerisinde yatmaktadır. Orion'un PEEK için patent başvurusu yapılmış TRH süreci, daha önce 3D baskılı PEEK’in potansiyelini sınırlayan zayıf katmanlar arası bağlanma ve gözeneklilik sorunlarına bir çözüm sunarak bu yönde önemli bir adım oluşturmaktadır.
Bu sürecin geliştirilmesi yalnızca Orion’un yenilikçiliğinin ve teknik yetkinliklerinin bir kanıtı değil, aynı zamanda 3D baskı alanında önemli bir ilerlemedir. Enjeksiyon kalıplamayla üretilenlerle karşılaştırılabilir dayanım ve yoğunlukta parçalar üretebilme yeteneği sayesinde 3D baskılı PEEK’in uygulama olanakları hızla genişlemektedir.
PEEK ile 3D baskının geleceği, çeşitli endüstrilerde önemli gelişme potansiyeliyle umut verici görünmektedir. Orion'un TRH süreci gibi süreçlerin sürekli geliştirilmesi ve iyileştirilmesiyle bu çok yönlü malzemenin tüm potansiyeli hayata geçirilebilir.
* Bu Teknik Raporu PDF olarak indirmek için buraya tıklayın
Kaynaklar:
-
All3DP. (2021). PEEK 3D Printing – The Ultimate Guide. Retrieved from https://all3dp.com/1/peek-3d-printer/
- ESA. (2021). 3D printing for space: the additive revolution. Retrieved from https://www.esa.int/Science_Exploration/Human_and_Robotic_Exploration/Research/3D_printing_for_space_The_Additive_Revolution
- Ziemian, C., Sharma, M., & Ziemian, S. (2019). Effects of the Fused Deposition (FDM) 3D Printing Process on the Physicochemical Properties of PEEK Medical Devices. Polymers, 11(5), 799. Retrieved from https://www.mdpi.com/2073-4360/11/5/799/pdf?version=1556962902
- Sood, A. K., Ohdar, R. K., & Mahapatra, S. S. (2012). Parametric appraisal of mechanical property of fused deposition modelling processed parts. Materials & Design, 31(1), 287–295. Retrieved from https://www.sciencedirect.com/science/article/pii/S0261306912000797
- Zhang, Y.; Zhang, Y.; Zhang, H.; Zhang, G.; Li, D.; Shi, Y.; Li, Z.; Li, D. Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts. Polymers 2023, 15, 2209. https://www.mdpi.com/2073-4360/15/9/2209
- Cantrell, J. T., Rohde, S., Damiani, D., Gurnani, R., DiSandro, L., Anton, J., Young, A., Jerez, A., Steinbach, D., Kroese, C., & Ifju, P. (2017). Experimental characterization of the mechanical properties of 3D-printed ABS and polycarbonate parts. Rapid Prototyping Journal, 23(4), 811–824. Retrieved from https://www.sciencedirect.com/science/article/pii/S0264127517301478
- ESA. (2023). ESA to touch Moon from wheels of UAE Rashid rover. Retrieved from https://www.esa.int/Enabling_Support/Space_Engineering_Technology/ESA_to_touch_Moon_from_wheels_of_UAE_Rashid_rover
