目标
TNO 的工作目标之一,是测定并确立 Orion 所打印试样的力学性能。
其第二个目标是对 Orion 制造的每一个试样进行光学和显微镜下的质量可视化检测。
FDM 3D打印
熔融沉积成型(FDM),又称熔丝制造(FFF),是一种属于材料挤出类的增材制造工艺,也是应用最广泛的3D打印技术。典型的 FDM 3D打印使用塑料线材逐层打印水平塑料层,通常导致层间结合非常薄弱。这意味着零件强度呈各向异性(而非各向同性/均匀),Z 方向(竖直方向)的拉伸强度通常较弱。
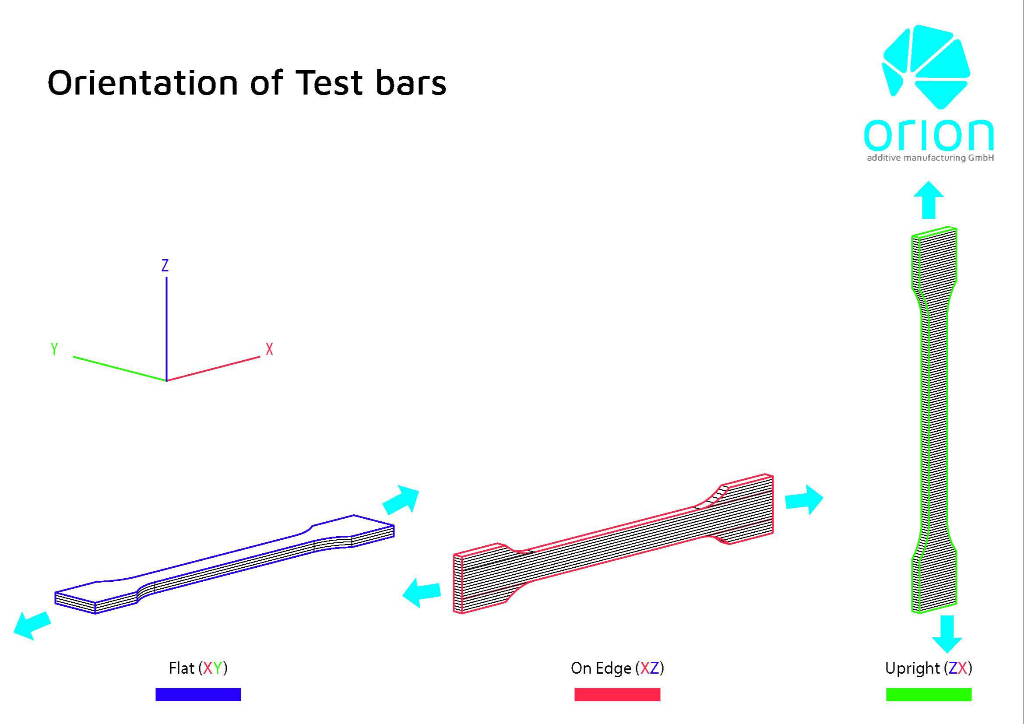
据一篇 文章 3D Hubs 指出:“将以 50% 填充率水平打印的 ABS 拉伸试样与竖直打印的试样进行比较,发现 X 和 Y 打印方向的拉伸强度几乎是 Z 方向的 4 倍(17.0 MPa 对比 4.4 Mpa),断裂前的伸长量也几乎是后者的 10 倍(4.8% 对比 0.5%)。”
FDM 打印件 Z 方向的拉伸强度通常仅为 XY 方向的 1/4。而 Orion AM 的技术通过施加热辐射加热零件,使各层熔合在一起,从而解决了这一问题,不仅使零件强度更高,还实现了水密性。
拉伸强度
| 36.3 MPa(XY) |
| 30.7 MPa(XZ) |
| 31.0 MPa(ZX) |
弹性模量
| 2040 kPa(XY) |
| 1868 kPa(XZ) |
| 2096 kPa(ZX) |
热辐射加热(TRH)技术
采用 FFF 工艺进行增材制造时,层间结合通常较弱,对于 PEEK 等高性能聚合物尤为如此。这可能导致强度呈各向异性,Z 方向的拉伸应力可低至材料强度的 10%。
Orion AM 的专有技术可从各个方向将打印件高效加热至最高 300 °C,从而增强层间结合、提高力学强度,使所生产的零件可直接用作植入物或航空航天部件等功能性终端零件。
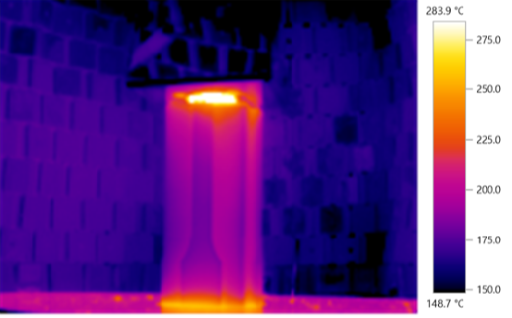
TRH 技术将 PEEK 3D打印零件加热至最高 300 °C
采用 Orion TRH
- 层纹不可见
- 结构均匀
- 层间结合良好
- 强度高
- 适用于终端零件
未采用 TRH
- 层纹可见
- 结构多孔
- 层间结合薄弱
- 强度低
- 仅适用于原型
力学测试结果
ISO 527-1BA 试样,采用 Instron 万能试验机测量
测量过程中应变速率恒定为 1 mm/
弹性模量由 0,05% - 0,25% 应变区间的回归斜率确定。
弹性模量
极限拉伸强度
结论
综上所述,TNO 认为打印零件整体质量合格。边缘存在一定的过挤出,可能在拉伸测试时造成应力集中。TNO 还注意到,比较样品 C170 & C185 时,层加热器并未带来显著的力学差异,但两者在外观上存在细微差别,拐角似乎不够清晰。在力学结果方面,TNO 观察到 E(箱体)样品测得较高的模量,与试样在统计上并无差异。最后,TNO 观察到拉伸试样的断口贯穿多个打印层,表明层间附着良好。


支持与致谢
本项目得益于 AMable 联盟的支持,衷心感谢 Phanindra Giddaluri(来自 MonitorFish)、Rob Kleijnen(来自 Inspire AG),以及 Guy Bex(来自 TNO 对其提供的协助表示感谢。感谢各方的通力合作。
