尽管增材制造(AM)已有 30 多年的历史,但基于挤出的熔丝制造(FFF)热塑性塑料3D打印大多仍局限于制作原型或产品模型。在考量工业终端零件的生产加工方式时,FFF 似乎是一项不太可能、也难以令人信服的技术。这在很大程度上不仅源于材料的局限,也源于相应材料加工工艺缺乏创新。
近年来,高性能聚合物(HPP)已作为线材被引入 FFF 3D打印机。这些材料在高温、高压和腐蚀性化学品等全球最严苛的环境中,依然保持出色的力学、热学和化学性能。在这些非凡的塑料中,PEEK(聚醚醚酮)凭借其半结晶特性,拥有最为卓越的性能。PEEK 可用于制造要求最为苛刻的应用部件,例如发动机内的活塞部件、航空航天中的超高真空应用,甚至颅骨板等医疗植入物。
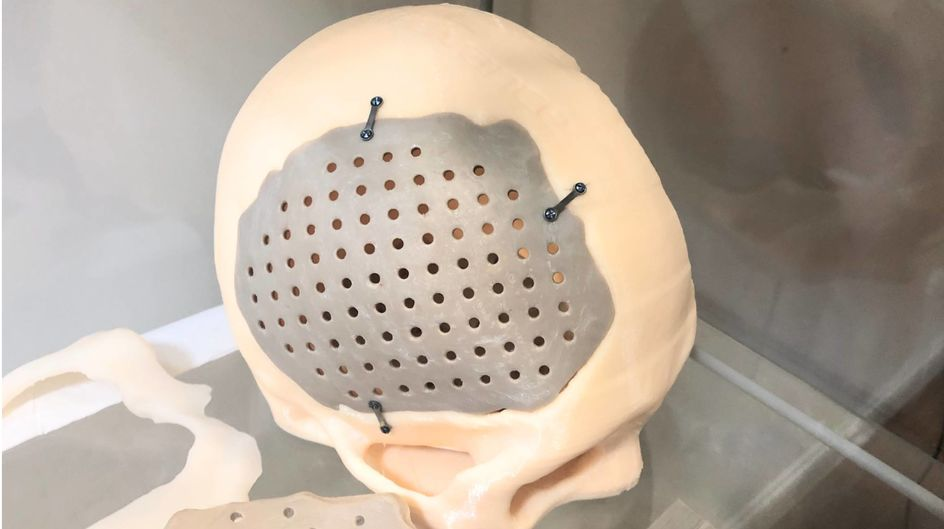
PEEK 颅骨植入物
来源:Evonik
然而,由于 PEEK 等材料的加工温度很高,使用3D打印机以此类材料制造部件在很大程度上一直无法实现或不切实际。大多数市面上宣称可打印 PEEK 的3D打印机的加热腔室最高仅能达到 150°C,虽然足以达到 PEEK 的玻璃化转变温度,但会导致层间结合力弱、结晶度低。为改善性能,制造商建议对打印出的棕色无定形零件进行退火,使其成为结晶度更高的浅米色零件。尽管退火后的零件看起来结晶度更高,但结晶结构仅存在于每一层内部,并未在层与层之间形成,因此打印件在 Z 方向上依然薄弱。较低温度的工艺还会因打印丝条之间熔合不良而产生较高的孔隙率,进一步削弱打印零件的性能。
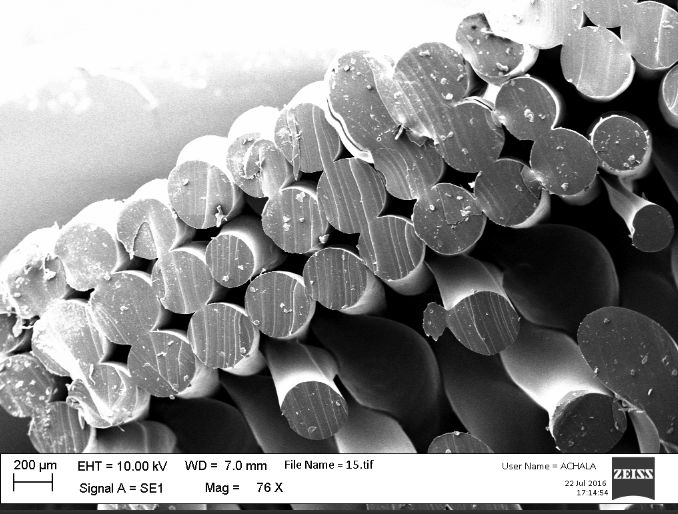
存在大量内部孔隙的 FFF 打印零件
来源:Dr. Achala de Mel
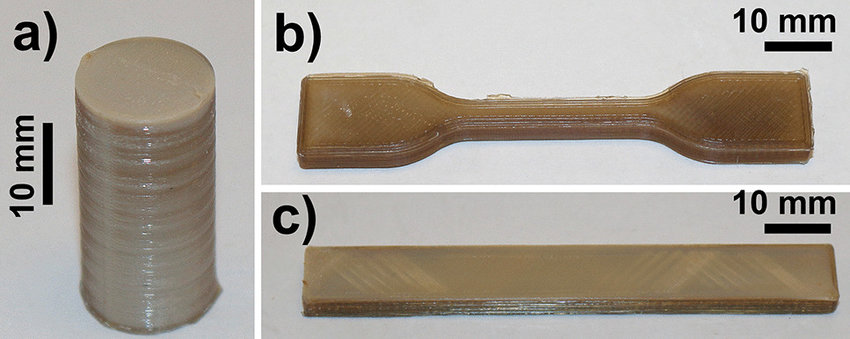
无定形 PEEK 3D打印零件。
来源:Challa et al. (2022)。
因此,3D打印机要以高性能聚合物制造零件,其挤出机不仅要达到熔化线材所需的高温,还必须使先前沉积的材料保持足够高的温度,以促进打印线与打印层之间的结合。后者正是3D打印机以高性能聚合物生产结构坚固零件的关键障碍。一旦实现这一点,两层材料将不再表现为两个独立的层,而是成为一个 100% 致密、完全实心且整体均匀的零件。对零件进行退火既不能提高致密度,也无法解决层间结合薄弱的问题。
Orion AM 的 PEEK 3D打印方法
Orion Additive Manufacturing GmbH 凭借 9 年以上基于挤出的 FFF 研发经验,打造出最先进的工业3D打印系统之一。这一正在申请专利的工艺通过热辐射直接对材料加热,而非通过对流加热空气。热辐射所需能量更少,因为热量直接辐射至零件;而在对流系统中,空气先被加热再进行循环,热空气在系统中流动时逐渐冷却,造成大量热损失和温度梯度。
“这是我们迄今为止见过的最好结果。”
PEEK 等半结晶聚合物从中受益匪浅,因为其结晶结构必须在高温下缓慢形成。如果 PEEK 从熔点冷却过快,材料将呈无定形状态,强度低于半结晶状态。Orion AM 的 热辐射加热(TRH) 工艺不仅能使各层熔合在一起,还能在高温打印过程中原位形成 PEEK 的半结晶结构。
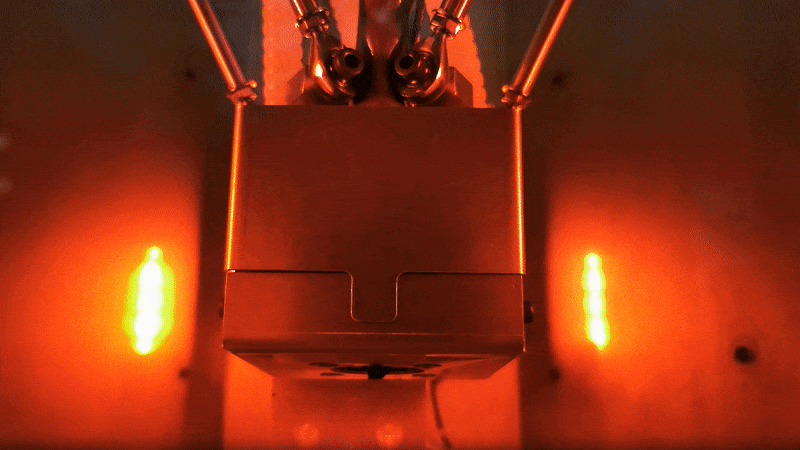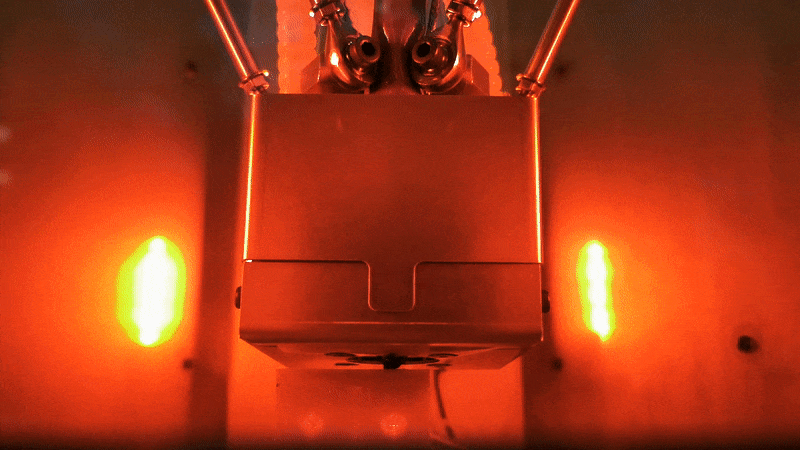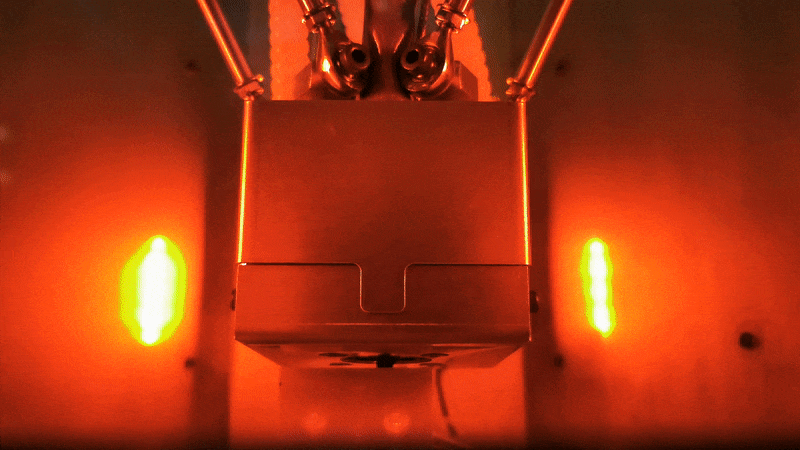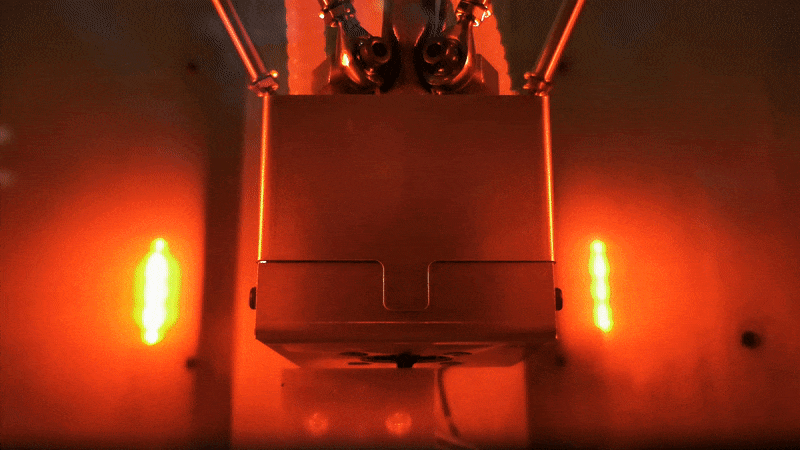
Orion AM 的热辐射加热(TRH)工艺
来源:Orion AM
Orion AM 的工艺不仅有利于 PEEK 等半结晶聚合物,事实上还可用于改善几乎所有热塑性塑料在 FFF 工艺中的层间结合,例如 PEKK、PAEK、PPSU、PEI(ULTEM),甚至 TPI(热塑性聚酰亚胺,通常以杜邦(DuPont)的注册商标 Kapton 著称)。Orion AM 的目标不仅是改善层间结合,还要降低孔隙率,这将有助于减少放气,并为太空领域的潜在终端应用创造条件。TRH 技术的成果在于:开启后可完全消除内部孔隙。这意味着零件的力学性能可与注塑成型相媲美,同时其放气性能也得以保持。
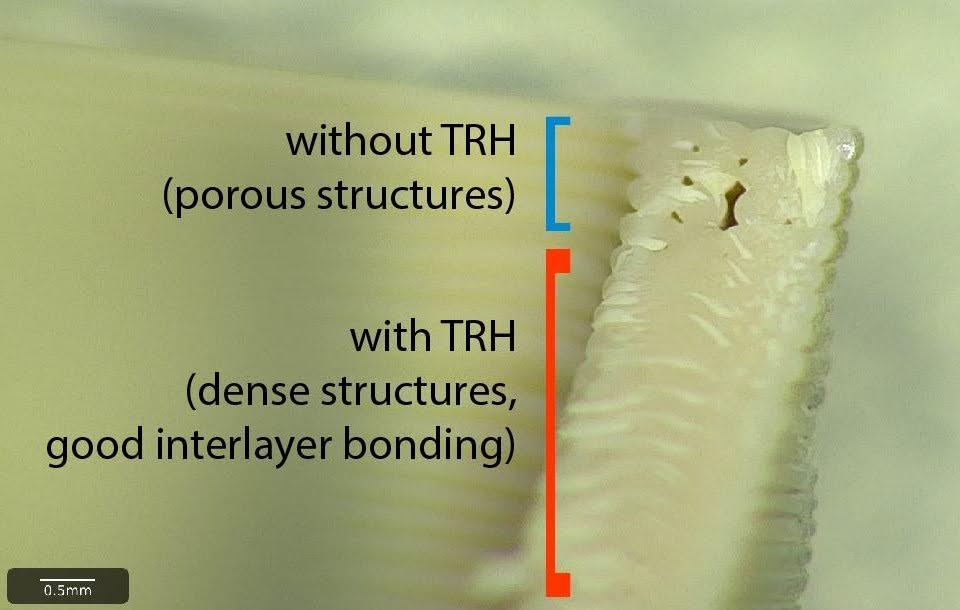
Orion AM 热辐射加热(TRH)工艺对孔隙率的影响
来源:Orion AM
在 PEEK 3D打印中实现注塑级强度与致密度
从 Orion AM 工艺开发之初,目标就是实现可与注塑成型相竞争的力学性能。这一目标将释放增材制造的潜力,使其能够为医疗和航空航天领域的广泛应用生产终端零件。
经过大量试验,并借助 xT 的机器学习平台,Orion AM 的技术实现了 99.9% 的致密度,力学性能甚至超越了注塑成型强度。
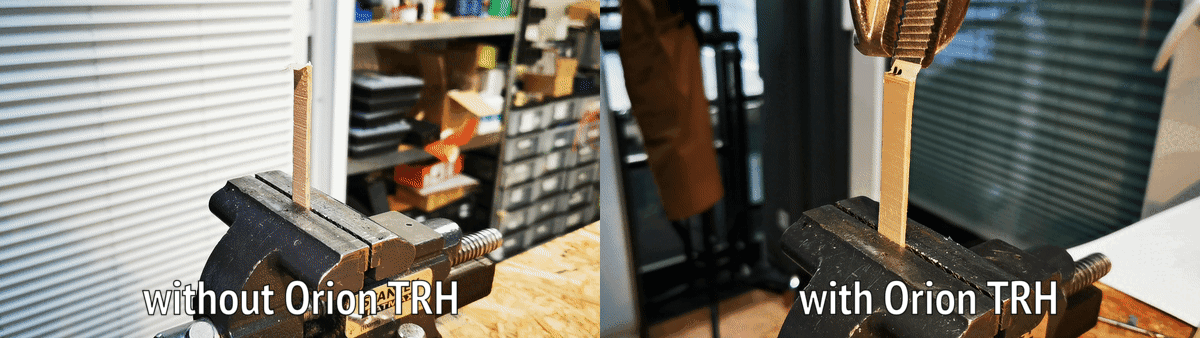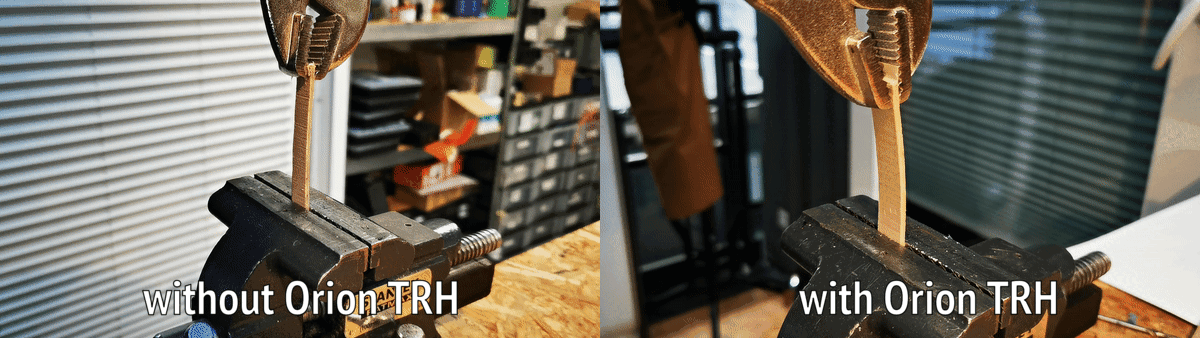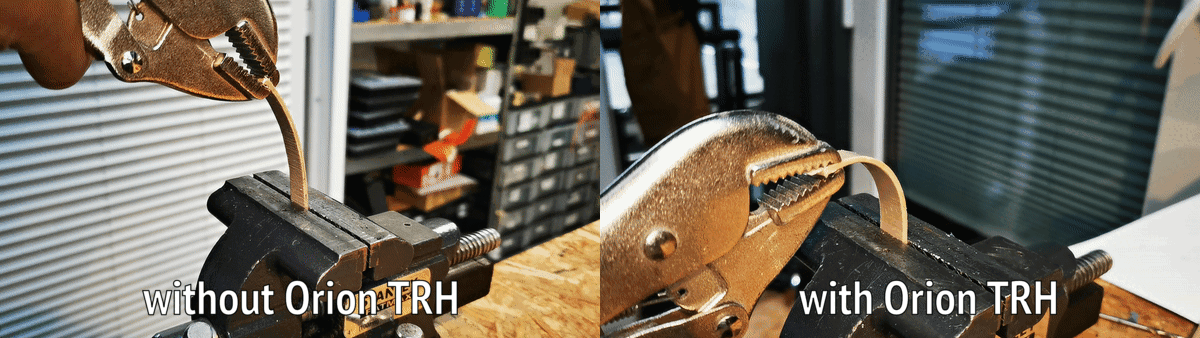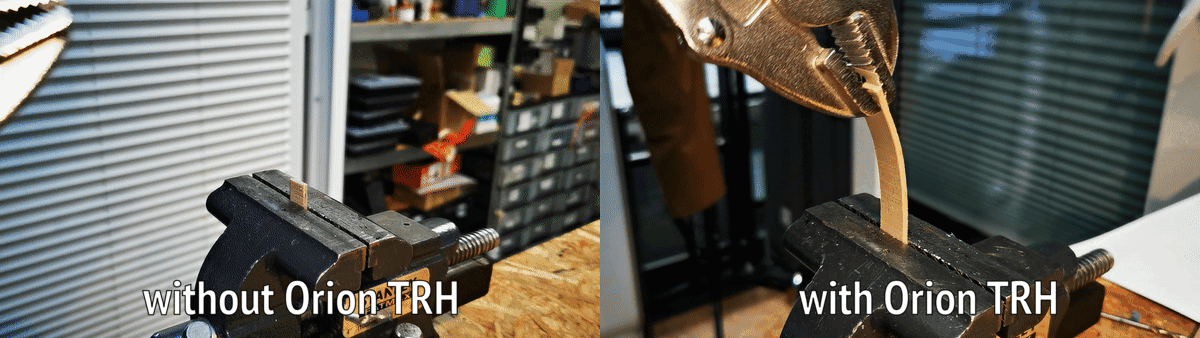
Orion AM TRH 工艺对比
来源:Orion AM
华沙理工大学(Warsaw University of Technology)开展的一项独立研究表明,采用 Orion AM 的 TRH 工艺打印的 PEEK 样件致密度达到 99.95%-99.98%。样件分别以平放和竖直方向打印,所用材料为 Solvay 提供的 KetaSpire® PEEK AM Filament MS NT1(本色 PEEK)和 KetaSpire® PEEK AM Filament CF10 LS1(碳纤维 PEEK)。
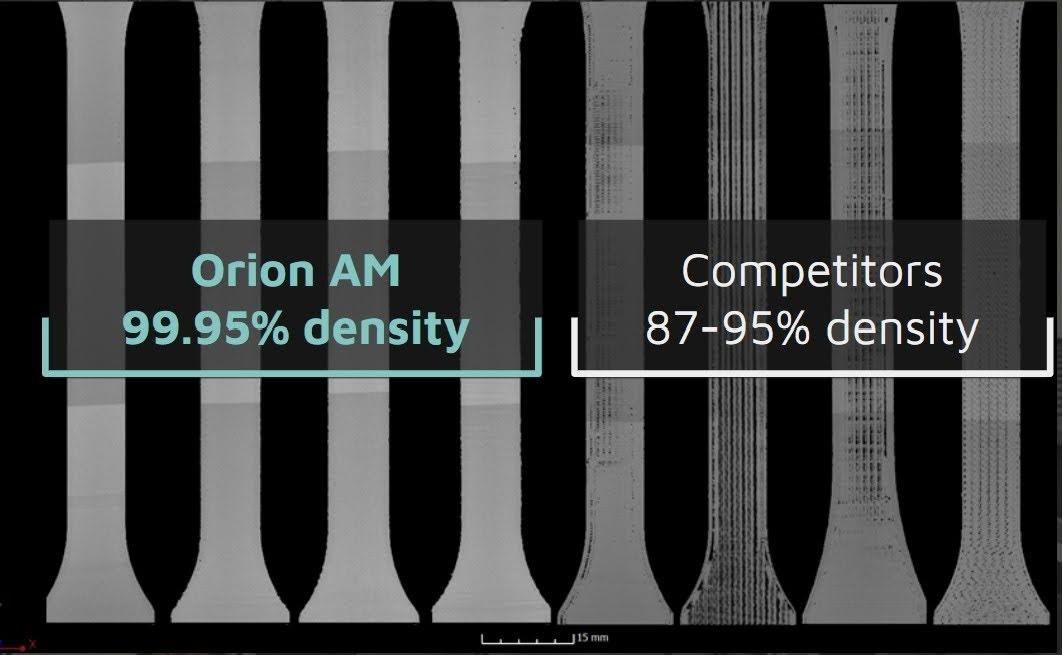
采用 Orion AM TRH 工艺与其他工艺所得 PEEK 样件致密度对比
来源:Orion AM
为评估最适合使用其 PEEK 线材进行3D打印的技术,Solvay 设立了 Solvay 打印机评估计划(S-PEP) ,用于评估各类工业3D打印系统所打印零件的力学性能。在这些研究中,PEEK 拉伸试样采用 Solvay 的 KetaSpire® PEEK AM Filament MS NT1,按照 DIN EN ISO 527-2 1BA 标准以不同方向制备。随后由 Solvay 对试样进行测试,并将结果与 PEEK 注塑成型性能进行对比。拉伸试验表明,Orion AM 的工艺所获得的力学性能超越了注塑成型强度,即便在通常因层间结合薄弱而受影响最大的 Z 方向也是如此。拉伸强度介于 95.4MPa 至 100MPa 之间,凸显了 Orion 工艺所实现的各向同性和均匀强度。拉伸模量介于 3.80GPa 至 4.10GPa 之间,表明在打印过程中即已实现高结晶度,无需额外退火。“这是本计划迄今为止我们见过的最好结果。” Brian Alexander如是说。他是 Solvay Specialty Polymers 的聚合物科学家及 PEEK 3D打印专家。
Orion AM 的 S-PEP 测试结果如下表所示:
下图直观展示了采用以下设备所获得的拉伸强度结果: Orion AM A150 打印机。
关于3D打印 PEEK 的结论
多年来,工程师一直避免将高性能聚合物3D打印用于生产零件,原因在于现有技术所得零件存在各向异性、层间结合薄弱以及孔隙率高等问题。Orion AM 取得的成果是增材制造行业具有颠覆意义的里程碑,它通过实现可媲美注塑成型的力学性能,解决了该技术最大的制约因素。
相关测试验证了 Orion AM 的增材制造工艺能够生产最低拉伸强度为 95.4MPa、最低弹性模量为 3.80GPa 的 PEEK 零件,力学性能超越注塑成型。测试同时验证了 Orion AM 的工艺能够生产低孔隙率零件,最低致密度达 99.97%。尽管 FFF 3D打印在表面光洁度上仍难以达到注塑成型的水平,但上述成果证明,Orion AM 的工艺可用于生产力学性能与注塑成型相当甚至更优的终端零件。面对当今全球供应链与物流中断等挑战,Orion AM 的技术使增材制造真正应用于终端零件成为现实,进一步释放了医疗器械、航空航天部件生产等领域的潜力。
联系我们
如需进一步了解 Orion AM 的解决方案及其如何助力您的项目,欢迎联系我们的专家。
