پولی ایتھر ایتھر کیٹون (PEEK) کو مشکل ایرو اسپیس اور میڈیکل ایپلی کیشنز میں دھاتی اجزاء کی جگہ لینے کے لیے سرِفہرست تھرموپلاسٹک امیدوار کے طور پر وسیع پیمانے پر تسلیم کیا جاتا ہے۔ 343° C کے میلٹنگ ٹمپریچر اور 143° C کے گلاس ٹرانزیشن ٹمپریچر کے ساتھ، PEEK کیمیائی زنگ (corrosion) کے خلاف مزاحمت، حرارتی استحکام اور ہڈی (cortical bone) جیسا ایلاسٹک ماڈیولس فراہم کرتا ہے۔
ان مٹیریل خصوصیات کے باوجود، فیوزڈ فلامنٹ فیبریکیشن (FFF) میں عمودی (ZX) محور کے ساتھ یکساں مکینیکل خصوصیات حاصل کرنا تاریخی طور پر بڑی انجینئرنگ رکاوٹ رہا ہے۔ غیر بہتر پراسیسنگ کے نتیجے میں خوردبینی خلا (voids) بن سکتے ہیں اور انٹر لیئر چسپیدگی کم ہو سکتی ہے، جس سے مکینیکل اینائسوٹروپی پیدا ہوتی ہے۔
ایسا کیوں ہوتا ہے، یہ سمجھنے کے لیے کنویکٹو ایمبیئنٹ ہیٹنگ اور ہدف شدہ ریڈی ایٹو انرجی ٹرانسفر کی بنیادی تھرموڈائنامکس کا جائزہ لینا ضروری ہے۔
کنویکٹو ایمبیئنٹ ہیٹنگ کی تھرموڈائنامکس
بہت سے ہائی ٹمپریچر 3D پرنٹنگ سسٹمز بلڈ چیمبر کے اندر ہوا کا درجۂ حرارت بڑھانے کے لیے کنویکٹو ہیٹنگ استعمال کرتے ہیں۔ خالصتاً کنویکٹو سسٹم میں حرارتی توانائی ہیٹنگ ایلیمنٹس سے گردش کرتی ہوا میں منتقل ہوتی ہے، جو بعد میں پرنٹ شدہ پارٹ کو گرم کرتی ہے۔
اگرچہ کنویکٹو ہیٹنگ عمومی ماحولیاتی درجۂ حرارت برقرار رکھنے کے لیے مؤثر ہے، لیکن ہائی ٹمپریچر پولیمرز کی پراسیسنگ کے دوران یہ مخصوص طبیعی پابندیاں پیدا کرتی ہے:
-
ایمبیئنٹ تھرمل گریڈیئنٹس: بند حجم کے اندر ہوا کی گردش لازماً چیمبر میں درجۂ حرارت کے فرق پیدا کرتی ہے، جہاں ہیٹنگ آؤٹ لیٹس کے قریب کے حصوں کا درجۂ حرارت بلڈ والیوم کے نچلے یا درمیانی حصوں سے مختلف ہوتا ہے۔
- ڈیپازٹ انٹرفیس پر سطحی حرارت کا ضیاع: براہِ راست ریڈی ایشن کے مقابلے میں ہوا کی حرارت جذب کرنے کی صلاحیت اور حرارت منتقلی کی کارکردگی نسبتاً کم ہوتی ہے۔ جیسے ہی نیا فلامنٹ جمع ہوتا ہے، ارد گرد کی ہوا کی حرکت پچھلی جمع شدہ بیڈ کی اوپری باؤنڈری لیئر کو ٹھنڈا کر دیتی ہے۔
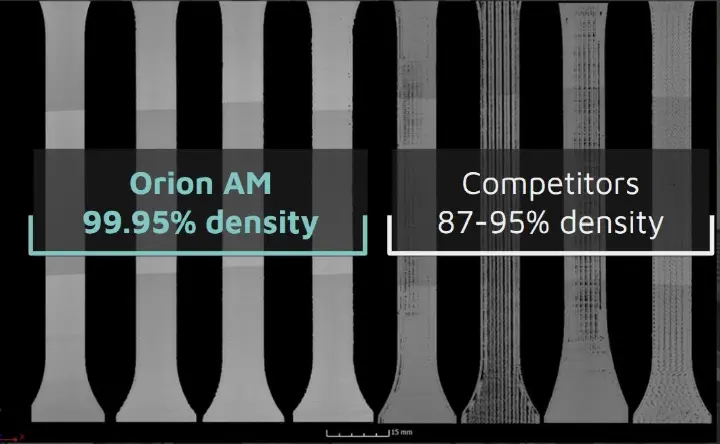
چونکہ کنویکٹو ہوا حرارتی توانائی کو براہِ راست اسی مقام تک نہیں پہنچا سکتی جہاں بانڈنگ ہوتی ہے، اس لیے انٹرفیس وہ توانائی برقرار نہیں رکھ پاتا جو یکے بعد دیگرے فلامنٹ لیئرز کے مکمل طور پر جڑنے کے لیے درکار ہے۔ اس کا نتیجہ نامکمل انٹر لیئر بانڈنگ، ہموار لیئرز کے اندر اندرونی خلا اور نمایاں مکینیکل اینائسوٹروپی کی صورت میں نکلتا ہے۔ پرنٹ شدہ نمونوں کے تقابلی micro-CT تجزیوں سے ظاہر ہوتا ہے کہ روایتی ایمبیئنٹ ہیٹنگ کے عمل سے تیار کردہ پارٹس میں اکثر اندرونی خلا پائے جاتے ہیں، جس سے ان کی ریلیٹو ڈینسٹی 87% اور 95% کے درمیان رہتی ہے اور خلا کی زیادہ مقدار Z-axis کارکردگی کو متاثر کرتی ہے۔
ریڈی ایٹو متبادل: ریڈی ایٹو ہیٹنگ بمقابلہ ہاٹ ایئر کنویکشن 3D پرنٹنگ
ایمبیئنٹ ایئر سسٹمز میں موجود خلا اور تھرمل ڈی لیمینیشن کو ختم کرنے کے لیے حرارتی توانائی پہنچانے کا طریقہ بدلنا ضروری ہے۔ ریڈی ایٹو ہیٹنگ اور ہاٹ ایئر کنویکشن 3D پرنٹنگ کا موازنہ کرتے ہوئے اصل فرق اس بات میں ہے کہ حرارتی توانائی پولیمر تک کیسے منتقل ہوتی ہے۔
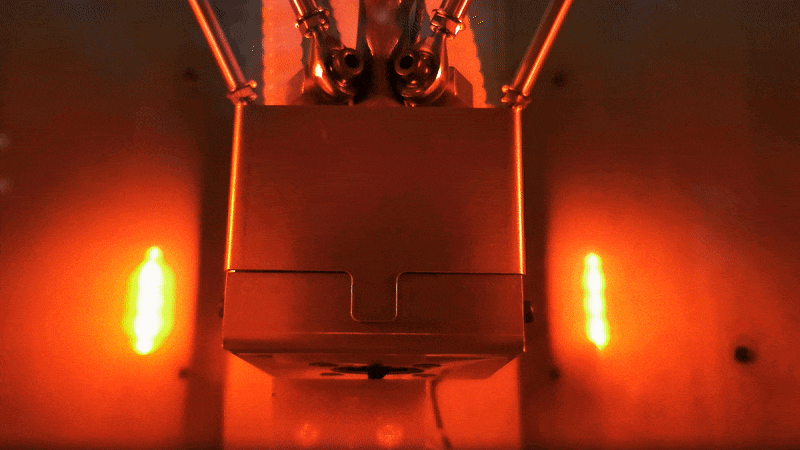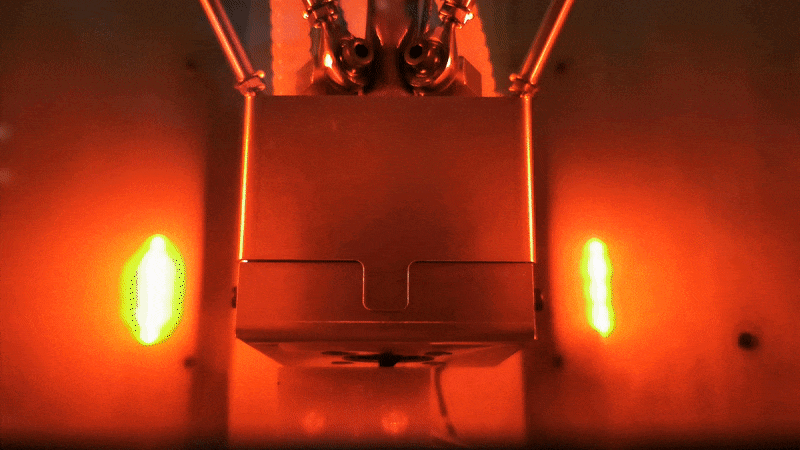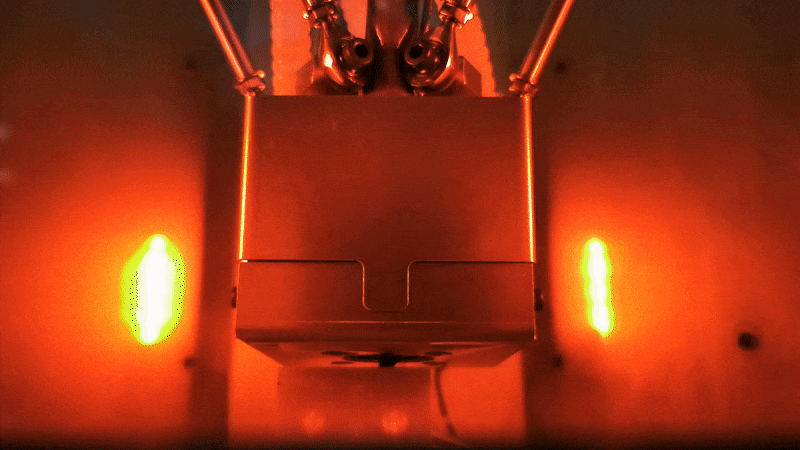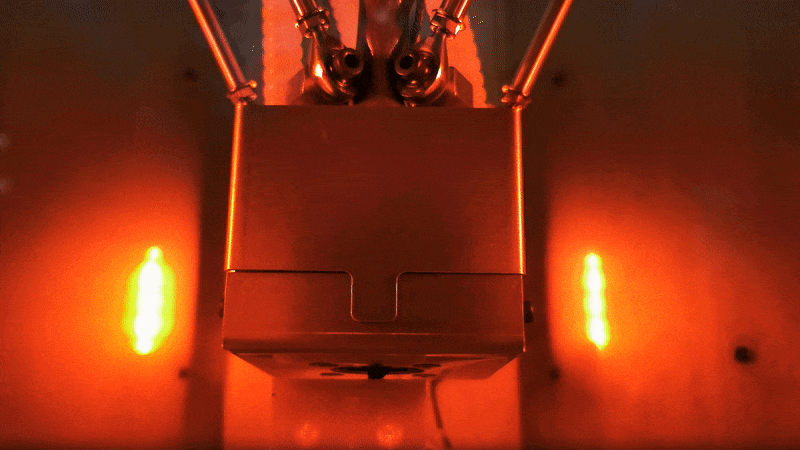
Orion AM کا ملکیتی تھرمل ریڈی ایشن ہیٹنگ (TRH) عمل ایمبیئنٹ ہوا کی گردش کی جگہ ایک ایسی تھرمل مینجمنٹ حکمتِ عملی استعمال کرتا ہے جو غیر مرکوز تھرمل ریڈی ایشن اور مرکوز ہیٹنگ دونوں کو یکجا کرتی ہے، تاکہ تیز رفتار ہوا کی حرکت پر انحصار کیے بغیر پارٹ کی پوری جیومیٹری میں درست حرارتی استحکام برقرار رہے۔
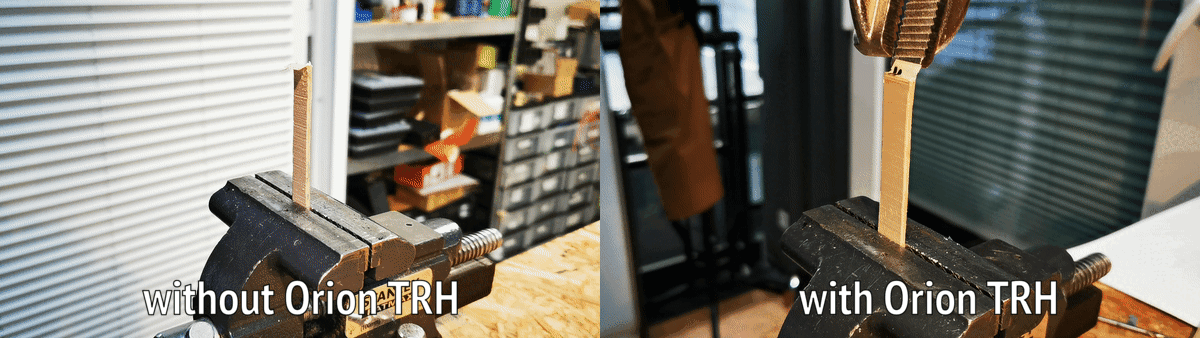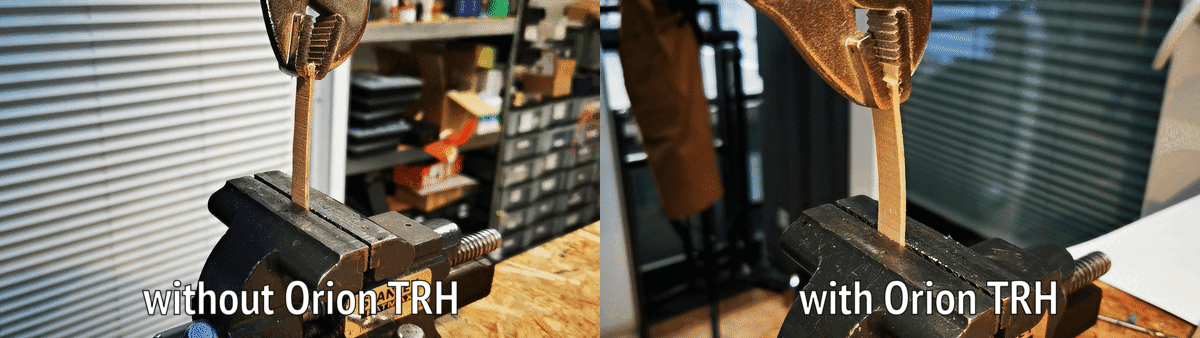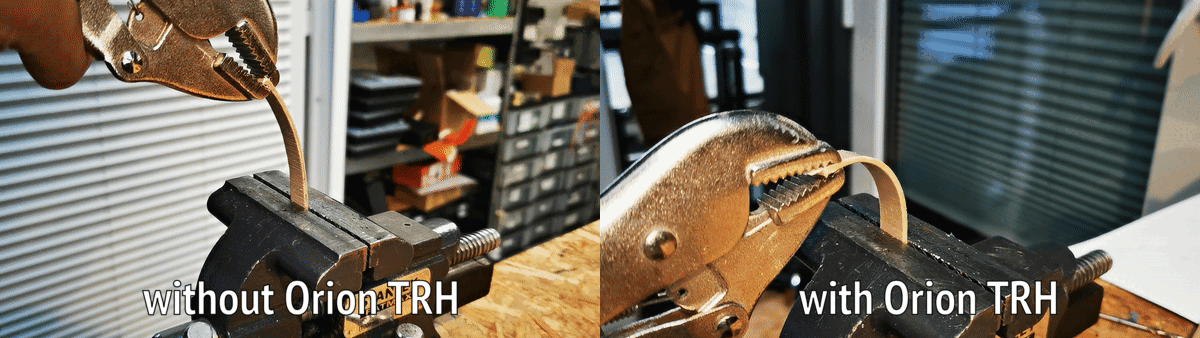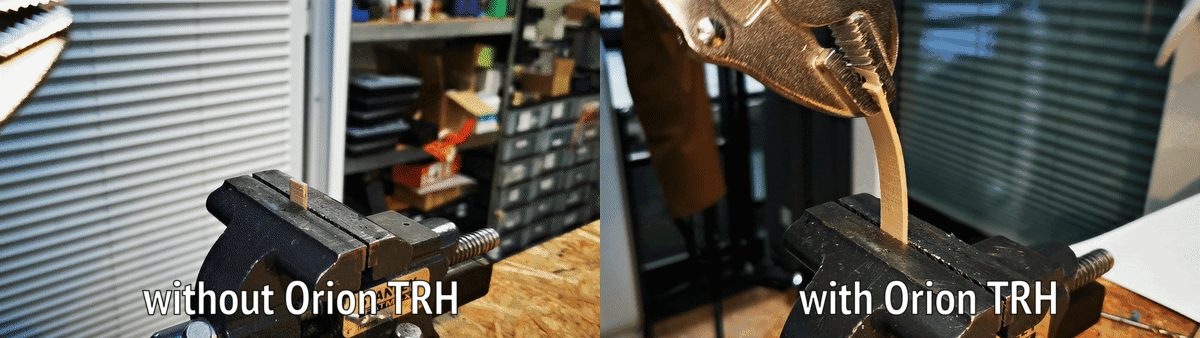
انفراریڈ ریڈی ایشن کو اس طرح مرکوز کرنے سے کہ وہ براہِ راست بانڈنگ انٹرفیس تک پہنچے، نیچے والی لیئر کی سطح کا درجۂ حرارت عین اس وقت بہترین فیوژن حالت تک پہنچ جاتا ہے جب نئی بیڈ بچھائی جاتی ہے۔ توانائی کی یہ درست ترسیل ہوا کی لہروں سے پیدا ہونے والے تھرمل گریڈیئنٹس کو متوازن کرتی ہے اور سطحی حرارت کے اس ضیاع کو روکتی ہے جو کمزور جوڑوں (cold joints) کا باعث بنتا ہے۔
PEEK کی 3D پرنٹنگ میں اِن سیٹو سیمی کرسٹلائزیشن اور آئسوٹروپی
PEEK جیسے سیمی کرسٹلائن پولیمرز کے لیے حرارتی تاریخ مالیکیولر ترتیب اور مکینیکل مضبوطی دونوں کا تعین کرتی ہے۔ پرنٹنگ کے دوران درست تھرمل مینجمنٹ یقینی بناتی ہے کہ پولیمر چینز کو لیئر کی حدود کے آر پار یکساں طور پر کرسٹلائز ہونے کے لیے ضروری حرارتی توانائی ملے۔
TRH کے استعمال سے Orion AM کے ہائی ٹمپریچر 3D پرنٹرز تین اہم مٹیریل نتائج حاصل کرتے ہیں:
- تقریباً 100% ریلیٹو ڈینسٹی: ہدف شدہ ریڈی ایشن پرنٹ لائنز اور لیئرز کو ایک یکساں ساخت میں جوڑ دیتی ہے، جس سے 99.95% تک ریلیٹو ڈینسٹی (یعنی خلا کی مقدار صرف 0.05% تک) حاصل ہوتی ہے، جس کی تصدیق آزاد فریقِ ثالث نے کی ہے۔
- اِن سیٹو انٹر لیئر کرسٹلائزیشن: زیادہ درجۂ حرارت کا درست اطلاق پرنٹ کے دوران ہی PEEK کی کرسٹلائزیشن (لیئرز کے درمیان اور اندر) کو ممکن بناتا ہے، جس سے پرنٹ کے بعد اینیلنگ یا ہیٹ ٹریٹمنٹ کی ضرورت مکمل طور پر ختم ہو جاتی ہے۔
- تقریباً آئسوٹروپک ٹینسائل اسٹرینتھ: چونکہ انٹر لیئر بانڈز کی مضبوطی خود ایکسٹروڈ شدہ مٹیریل کے برابر ہوتی ہے، اس لیے انفل اینگل اور پرنٹ اورینٹیشن اب پارٹ کی مضبوطی کا تعین نہیں کرتے۔
تصدیق شدہ مکینیکل کارکردگی (TRH عمل)
مختلف تجارتی PEEK فلامنٹس پر آزادانہ ٹیسٹنگ سے ثابت ہوتا ہے کہ TRH کی بدولت عمودی (ZX) ٹینسائل اسٹرینتھ انجیکشن مولڈنگ کے معیارات کے برابر یا ان سے زیادہ ہوتی ہے:
- Evonik INFINAM® PEEK 9359F: عمودی (ZX) اورینٹیشن میں 97.2 MPa ٹینسائل اسٹرینتھ حاصل کرتا ہے (انجیکشن مولڈنگ کی 90 MPa ریفرنس ویلیو کے مقابلے میں)۔
- Solvay KetaSpire® PEEK: عمودی (ZX) اورینٹیشن میں 95.4 MPa ٹینسائل اسٹرینتھ حاصل کرتا ہے (انجیکشن مولڈنگ کی 91 MPa ریفرنس ویلیو کے مقابلے میں)۔
- Victrex AM™ 450FIL: عمودی (ZX) اورینٹیشن میں 93.3 MPa ٹینسائل اسٹرینتھ حاصل کرتا ہے (انجیکشن مولڈنگ کی 98 MPa ریفرنس ویلیو کے مقابلے میں)۔
- Invibio PEEK-OPTIMA® LT1: عمودی (ZX) اورینٹیشن میں 92.1 MPa ٹینسائل اسٹرینتھ حاصل کرتا ہے (انجیکشن مولڈنگ کی 100 MPa ریفرنس ویلیو کے مقابلے میں)۔
نتیجہ
ہائی ٹمپریچر سیمی کرسٹلائن پولیمرز کو ایمبیئنٹ ہاٹ ایئر کنویکشن سے پراسیس کرنے کی کوشش میں انجینئرز کو پارٹ اورینٹیشن، کثافت اور Z-axis مضبوطی میں ساختی سمجھوتے قبول کرنے پڑتے ہیں۔ کنویکٹو ایمبیئنٹ ایئر ہیٹنگ کی جگہ ہدف شدہ تھرمل ریڈی ایشن ہیٹنگ اپنانے سے پارٹس بلڈ پلیٹ سے ہی 99.95% تک ریلیٹو ڈینسٹی، اِن سیٹو سیمی کرسٹلائزیشن اور تقریباً آئسوٹروپک کارکردگی حاصل کر لیتے ہیں۔
