Cele
Jednym z celów prac TNO jest określenie i potwierdzenie właściwości mechanicznych próbek drukowanych przez Orion.
Drugim celem jest wizualna ocena jakości każdej próbki wytworzonej przez Orion, zarówno optycznie, jak i pod mikroskopem.
Druk 3D FDM
Fused Deposition Modeling (FDM), czyli Fused Filament Fabrication (FFF), to proces wytwarzania przyrostowego należący do rodziny technologii wytłaczania materiału i najszerzej stosowana technologia druku 3D. Typowy druk 3D FDM wykorzystuje filament z tworzywa sztucznego do drukowania poziomych warstw, co zwykle skutkuje bardzo słabym połączeniem międzywarstwowym. Oznacza to, że wytrzymałość części jest anizotropowa (nie izotropowa/jednolita), a wytrzymałość na rozciąganie w kierunku Z (orientacja pionowa) jest zwykle niższa.
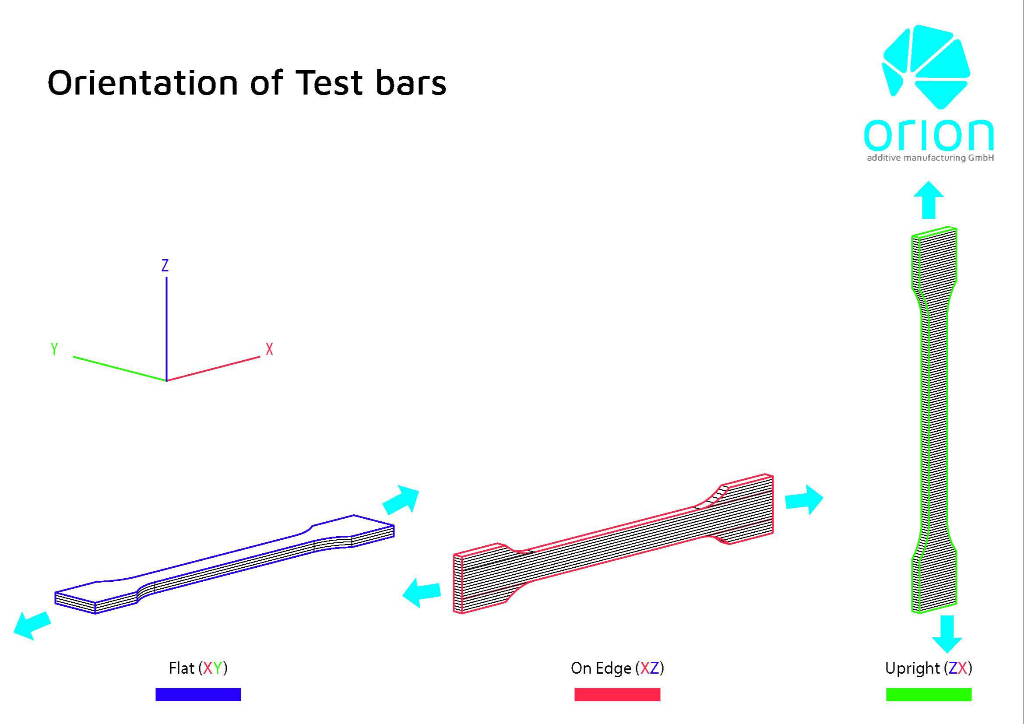
Według artykułu przez 3D Hubs: „próbki do prób rozciągania wydrukowane poziomo z ABS przy 50% wypełnienia porównano z próbkami wydrukowanymi pionowo – wytrzymałość na rozciąganie w kierunkach druku X i Y była prawie 4 razy większa niż w kierunku Z (17.0 MPa wobec 4.4 Mpa), a wydłużenie przed zerwaniem prawie 10 razy większe (4.8% wobec 0.5%)."
FDM zwykle zapewnia wytrzymałość na rozciąganie w kierunku Z równą 1/4 wytrzymałości w płaszczyźnie XY. Technologia Orion AM rozwiązuje ten problem, ogrzewając część promieniowaniem cieplnym, co zespala warstwy i pozwala uzyskać nie tylko wytrzymalsze części, ale także wodoszczelność.
Wytrzymałość na rozciąganie
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
Moduł E
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Technologia Thermal Radiation Heating (TRH)
Wytwarzanie przyrostowe w procesie FFF zwykle daje słabe połączenie międzywarstwowe, zwłaszcza w przypadku polimerów wysokowydajnych, takich jak PEEK. Może to prowadzić do anizotropii wytrzymałości, przy której naprężenie rozciągające w orientacji Z wynosi zaledwie 10% wytrzymałości materiału.
Autorska technologia Orion AM efektywnie podgrzewa wydruk ze wszystkich stron do 300 °C, zwiększając połączenie międzywarstwowe i poprawiając wytrzymałość mechaniczną. Pozwala to wytwarzać funkcjonalne części końcowe, w tym implanty czy części lotnicze.
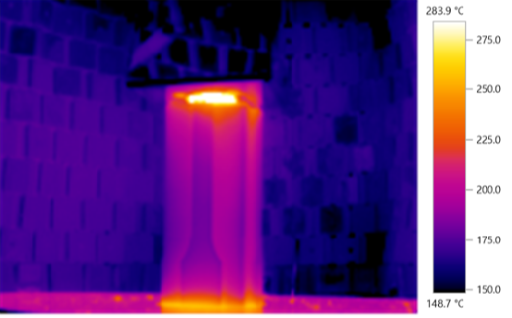
Technologia TRH podgrzewająca drukowaną w 3D część z PEEK do 300 °C
Z Orion TRH
-Niewidoczne warstwy
-Jednorodna struktura
-Dobre połączenie międzywarstwowe
-Wysoka wytrzymałość
-Do części końcowych
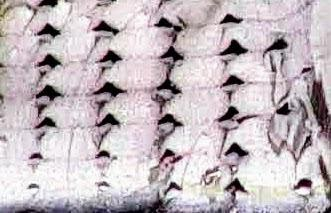
Bez TRH
- Widoczne warstwy
-Porowata struktura
-Słabe połączenie międzywarstwowe
-Niska wytrzymałość
-Tylko do prototypów
Wyniki badań mechanicznych
Próbki ISO 527-1BA badane na maszynie wytrzymałościowej Instron
Prędkość odkształcenia utrzymywana na stałym poziomie podczas pomiaru: 1 mm/
Moduł E wyznaczony z nachylenia regresji w zakresie odkształcenia 0,05% - 0,25%.
Moduł E
Wytrzymałość na rozciąganie
Podsumowanie
Podsumowując, TNO stwierdziło, że wydrukowane części jako całość wyglądają akceptowalnie. Na krawędziach występuje pewne nadmierne wytłaczanie, które może powodować koncentrację naprężeń podczas prób rozciągania. TNO zauważyło również, że przy porównaniu próbek C170 & C185 nie widać istotnej różnicy mechanicznej wynikającej z zastosowania grzałki warstw. Przy porównaniu obu próbek widać jednak niewielką różnicę wizualną – narożniki wydają się mniej wyraźne. W większości wyników badań mechanicznych TNO odnotowało wysoki moduł zmierzony dla próbek E (box), który statystycznie nie różni się od pozostałych próbek. Wreszcie TNO zaobserwowało, że przełomy próbek do prób rozciągania przebiegają przez kilka drukowanych warstw, co wskazuje na dobrą adhezję międzywarstwową.


Wsparcie i podziękowania
Ten projekt był możliwy dzięki wsparciu konsorcjum AMable. Serdecznie dziękujemy Phanindrze Giddaluriemu z MonitorFish, Robowi Kleijnenowi z Inspire AGoraz Guyowi Bexowi z TNO za ich pomoc. Dziękujemy wszystkim za współpracę.
